
Contacte con Zhouxiang

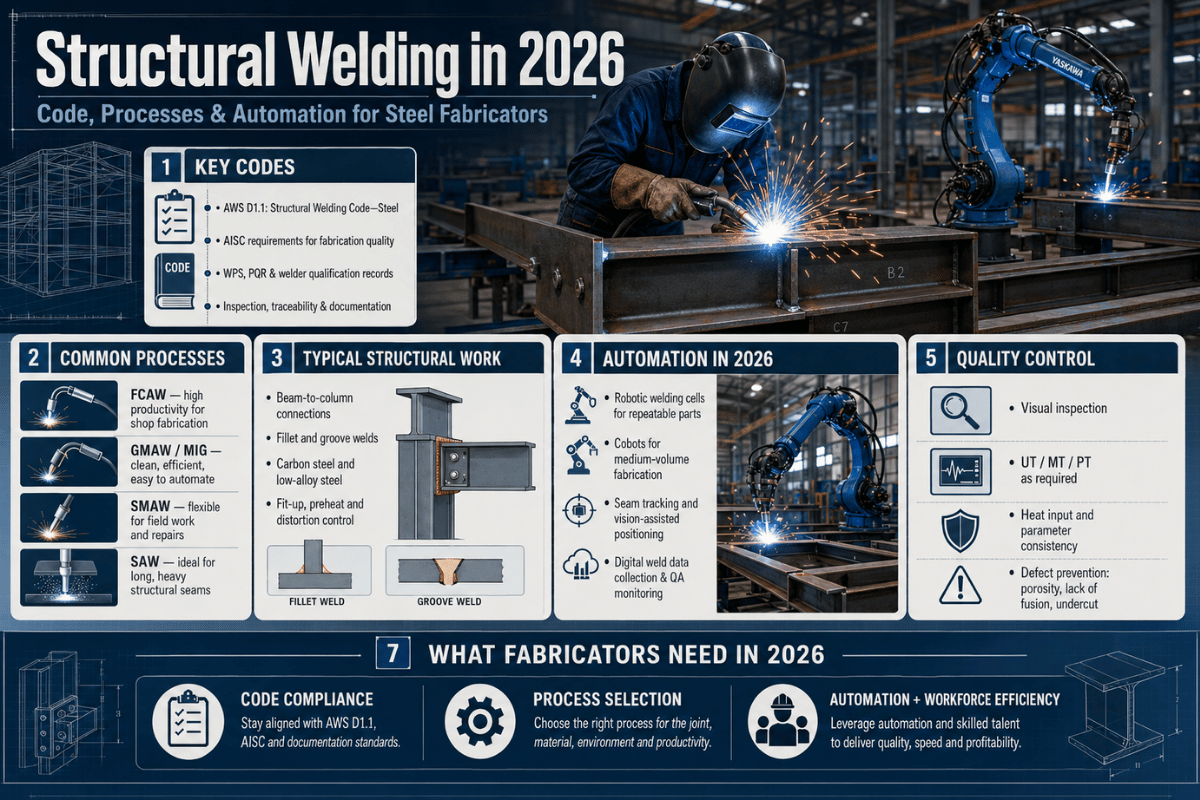
Datos clave — soldadura estructural (resumen de 2026)
| Normativa aplicable (EE. UU.) | AWS D1.1/D1.1M:2025 — Código de soldadura estructural, acero (2³.ª edición, ciclo de revisión de 5 años) |
| Metales base principales | ASTM A³6, A572 Gr. 50, A992; A913 Gr. 80 añadido en 2025 (Grupo V) |
| Procesos habituales en obra | SMAW (electrodo revestido) y FCAW-S (hilo tubular autoprotegido) |
| Procesos habituales en taller | FCAW-G, GMAW (hilo macizo y tubular con núcleo metálico), SAW |
| Inspección (cláusula 8 de D1.1) | VT obligatoria; MT, PT, UT y PAUT según los documentos contractuales |
| Cualificación de soldadores | Cláusula 6 de AWS D1.1 — por posición (ranura 1G–4G, ángulo 1F–4F) |
| Adopción de la soldadura robotizada | Mercado mundial de la soldadura robotizada: 10.44B $ (2025) → 11.49B $ (2026), CAGR del 9,94 % |
¿Qué es la soldadura estructural?
 La soldadura de elementos portantes de estructuras de acero —columnas, vigas, cerchas, vigas armadas, elementos de puentes y detalles de unión— conforme a un código que regula el diseño, la cualificación, la fabricación y la inspección es soldadura de estructuras metálicas. En Estados Unidos, el código es AWS D1.1/D1.1M, Structural Welding Code – Steel, publicado por la American Welding Society. Para otros materiales existen códigos como ASTM AWS D1.2 para aluminio, D1.3 para chapa de acero, D1.4 para barras de armadura, AASHTO/AWS D1.5 para puentes, D1.6 para acero inoxidable y D1.7 para chapa de aluminio.
Esta distinción es importante porque no todo el acero soldado es acero estructural sujeto a un código. Aunque tanto un soporte de barandilla como una unión viga-columna resistente a momentos se sueldan sobre acero, solo esta última está regulada íntegramente por D1.1: el procedimiento de soldadura, el soldador, el detalle de la unión, el metal de aportación, la inspección y los registros.
La escala tiene sentido. Un porcentaje considerable de los 1.884 millones de toneladas que la World Steel Association registró en 2024 como producción mundial de acero bruto en 2024 acabaría convirtiéndose en elementos estructurales soldados para edificios, puentes, refinerías y centrales eléctricas; cada uno de esos elementos es el resultado de todas esas soldaduras.
Para los fabricantes estadounidenses, suele funcionar así: los documentos del contrato exigen un código de edificación (por ejemplo, IBC); a su vez, el código de edificación exige AISC 360 para el diseño del acero; AISC360 remite a AWS D1.1 para las uniones soldadas; y D1.1 remite a las especificaciones de la serie AWS A5 para los metales de aportación y a ASTM para los metales base. Si se incumple cualquiera de esos requisitos, la unión deja de ser conforme, aunque el baño de soldadura pareciera impecable.
AWS D1.1:2025 — cambios normativos que los fabricantes de acero deben conocer
 AWS D1.1 sigue un ciclo de revisión de cinco años, y la 23.ª edición, AWS D1.1/D1.1M:2025, sustituye a AWS D1.1:2020. Los cambios de 2025 van mucho más allá de lo meramente estético. Incluyen cálculos de resistencia en el diseño, requisitos para WPS precualificados, distancias de precalentamiento, criterios de aceptación en inspección y soldadura de pernos.
Este es el resumen práctico que necesitará la mayoría de los talleres.
¿Qué cambió en AWS D1.1:2025 con respecto a 2020?
| Aspecto | AWS D1.1:2020 | AWS D1.1:2025 |
|---|---|---|
| Resistencia de diseño (cláusula 4.7) | Solo diseño por tensiones admisibles (ASD) | Se añade el diseño por tensiones admisibles (ASD) y el diseño por factores de carga y resistencia (LRFD); la tabla 4.3 recoge las resistencias disponibles |
| Clasificación del metal de aportación | Referencias a AWS A5.36 en todo el documento | Se eliminan todas las referencias a A5.36 (se retiró la especificación); los electrodos siguen clasificados conforme a A5.18, A5.20, A5.28 y A5.29 |
| Gas de protección (cláusula 5.6.4) | No quedaba claro qué gases cumplían los requisitos para los WPS precualificados | Se define el equivalente de oxígeno (OE = %O₂ + 0,5 × %CO₂); el gas de producción debe cumplir el límite de OE del fabricante del electrodo |
| Distancia de precalentamiento (cláusula 7.6.2) | Extender en todas las direcciones el espesor máximo del metal base, nunca menos de 3″ | Para t<1.5″: al menos 2× el espesor. Para t≥1.5″: al menos el espesor, nunca menos de 3″ |
| Geometría de las discontinuidades (cláusula 8.10.1) | No se definían explícitamente las discontinuidades lineales y redondeadas | Lineal = longitud > 3× anchura; redondeada = longitud ≤ 3× anchura o forma irregular |
| Certificación del personal de END (cláusula 8.14.6) | Referencia general a las prácticas del empleador | Dos vías explícitas: certificación por el empleador conforme a ASNT SNT-TC-1A o ANSI/ASNT CP-189; certificación por terceros conforme a ANSI/ASNT CP-9712, CAN/CGSB-48.9712 o ISO 9712 |
| Soldadura de pernos (cláusula 9) | Tipos A, B y C | Se añade el tipo D — alambre/barra deformados conforme a ASTM A706/A706M Grade 60; ensayo de tracción al 125 % del límite elástico mínimo especificado |
| Nuevo metal base | A913 Gr. 70 en el grupo inferior | A913 Gr. 80 añadido al nuevo Grupo V de la tabla 5.6 |
La inclusión del enfoque LRFD en la normativa es una novedad. Las hipótesis fundamentales relativas a las relaciones entre cargas permanentes y variables y a la fiabilidad estructural son iguales, o prácticamente idénticas, a las derivadas de ANSI/AISC 360 durante las últimas décadas. Para alcanzar la fiabilidad prevista, podrían ajustarse los factores de reducción de resistencia LRFD de AISC 360. — Travis Green, Tom Schlafly, Mike Gase, subcomité AWS D1Q sobre estructuras de acero, AWS Welding JournalAlgunas implicaciones prácticas para los talleres en 2026: 1. Si un WPS hace referencia a AWS A5.36, habrá que revisarlo y sustituirla por una de las otras especificaciones A5 vigentes antes de que otras variables esenciales obliguen a repetir la cualificación. 2. Los talleres que trabajen con secciones delgadas (menos de 1.5 pulgadas) podrán precalentar un perímetro menor al aplicar el nuevo requisito de distancia de precalentamiento, lo que supondrá menos tiempo de antorcha, menor coste de combustible y un aumento más rápido de la temperatura de las piezas soldadas, una vez que el precalentamiento deje de limitar la producción.
Procesos de soldadura habituales para el acero estructural
 Cinco procesos de soldadura representan la mayor parte del tonelaje de la fabricación estructural. Cada uno tiene un ámbito de aplicación justificado según el entorno, la geometría de la junta, el espesor del material y la estructura de costes laborales. La respuesta correcta no consiste simplemente en «seguir con el mismo proceso».
| Proceso | Clase AWS | Tasa de deposición | Posición | Uso más indicado |
|---|---|---|---|---|
| SMAW (electrodo revestido) | A5.1, A5.5 | ~3 lb/hr | Todas | Reparaciones en obra, cordones cortos y movilidad |
| FCAW-S (autoprotegido) | A5.20, A5.29 | 5–8 lb/hr | Todas | Soldadura en exteriores o en obra con viento |
| FCAW-G (con gas de protección) | A5.20, A5.29 | 8–12 lb/hr | Todas | Soldaduras en taller sobre cascarilla de laminación, operarios con distintos niveles de experiencia |
| GMAW (hilo macizo y tubular con núcleo metálico) | A5.18, A5.28 | 6–14 lb/hr | Todas (con hilo macizo: posiciones distintas de la plana limitadas) | Soldaduras limpias en taller, sin escoria, células robotizadas |
| SAW | A5.17, A5.23 | 15–60+ lb/hr | Principalmente 1F y 1G | Cordones largos, continuos y de varias pasadas (vigas en I y vigas armadas) |
📐 Nota de ingeniería
La tabla 5.1 para presentar WPS precualificados (especificación del procedimiento de soldadura) conforme a AWS D1.1:2025 se ha dividido en grupos de procesos distintos (SMAW, SAW, GMAW/FCAW). También se organiza por modo de funcionamiento (modo sin cortocircuito y modo de transferencia pulsada). Además, se ha añadido un límite para el perfil máximo de soldadura.
Revise los procedimientos precualificados vigentes con arreglo a esta nueva tabla antes de trasladarlos directamente desde la edición de 2020.Obra y taller: cómo la aplicación determina la elección del proceso
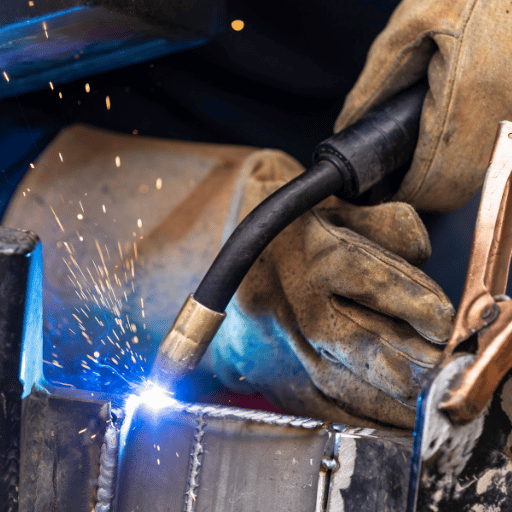 El mayor coste de cualquier operación de soldadura es la mano de obra. Cada momento que un operario pasa sin depositar metal de soldadura (cambiando electrodos, recolocándose, amolando, esperando al precalentamiento, etc.) le cuesta a la empresa su tarifa laboral completa, con todos los costes asociados. De hecho, en el acero estructural, la selección del proceso depende principalmente de la productividad.
Esta matriz, junto con las aplicaciones, pone de manifiesto los dos factores que determinan el coste: la ubicación (obra o taller) y el espacio de estados (producción o movilidad).
| Obra | Taller | |
|---|---|---|
| Predomina la producción (cordones largos, operario fijo) | FCAW-S — alta tasa de deposición, tolera el viento y no hay gas de protección que pueda perderse | SAW o FCAW-G — las tasas de deposición más altas, con escoria gestionada en un puesto fijo |
| Predomina la movilidad (cordones cortos, cambios de posición y accesos diversos) | SMAW — portátil, sencillo y conocido por la mayoría de los soldadores | GMAW con hilo de núcleo metálico — sin escoria, reinicio rápido y tolerancia a la cascarilla de laminación |
✔ Cuándo gana el electrodo revestido
- El operario debe cambiar de posición entre la mayoría de las soldaduras
- La velocidad del viento impide usar procesos con gas de protección
- Se exige bajo hidrógeno H4 (FCAW-S llega como máximo a H8)
- Experiencia diversa entre soldadores: SMAW es la opción de referencia
- Reparación en obra de estructuras en servicio con acceso limitado
⚠ Cuándo pierde el electrodo revestido
- El operario permanece en una posición fija durante cordones largos en ángulo o en ranura
- El tiempo de ciclo determina el calendario del proyecto
- Cordones de varias pasadas en los que se acumula el tiempo dedicado a cambiar electrodos
- Condiciones de taller con suministro fiable de gas de protección
- Se dispone de un carro de soldadura robotizado o mecanizado
Soldadura robotizada de acero estructural: dónde funciona la automatización y dónde no
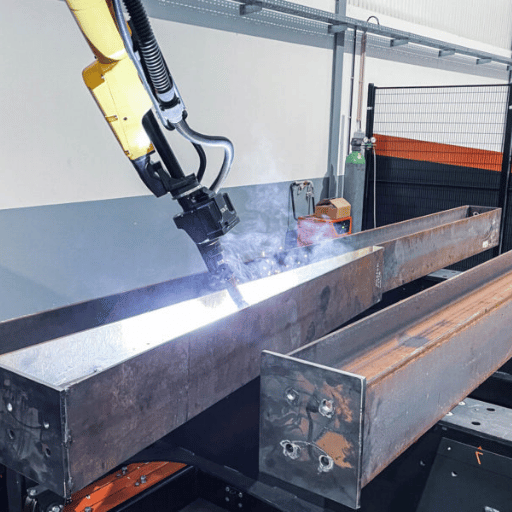 El mercado mundial de la soldadura robotizada generó 10.44 mil millones de USD en 2025 y crecerá hasta los 11.49 mil millones de USD en 2026 (una tasa de crecimiento del 10,05 %). Las proyecciones de Precedence Research a 10 años apuntan a que podría alcanzar los 26.94 mil millones de USD en 2035 (un CAGR del 9,94 %). La fabricación de estructuras de acero será uno de los principales segmentos de aplicación que impulsarán ese crecimiento, pero las limitaciones hacen que la automatización no sea adecuada para todos los talleres estructurales. Si se pasan por alto, pueden acabar con equipos de capital de siete cifras infrautilizados en la planta.
Una estación de soldadura robotizada para fabricar estructuras puede adoptar cuatro configuraciones físicas: un robot de seis ejes sobre pedestal fijo para piezas cortas; un robot en una estación de soldadura robotizada sobre carril de suelo para vigas largas; una estación de trabajo con robot de pórtico elevado para vigas armadas y grandes conjuntos soldados; o un robot de soldadura en voladizo montado en una columna para talleres con una combinación media de referencias. Cada configuración plantea distintas limitaciones de alcance, carga útil y accesibilidad, y una relación diferente entre el coste de programación y la capacidad de producción. Para comparar células robotizadas, los sistemas de soldadura robotizada de Aubrik sirven como referencia para evaluar el sistema en su conjunto. Para la producción específica de vigas, compare por separado las líneas de soldadura de vigas en H de ZHOUXIANG con las células robotizadas de uso general.
| Aspecto | Soldadura estructural manual | Soldadura estructural robotizada |
|---|---|---|
| Capacidad de producción (arco encendido %) | 15–30% | 60–80 % tras ajustar la primera pieza |
| Consistencia del cordón | Depende del operario; la variación del CV cambia de un trabajo a otro | CV reducido; resultados reproducibles entre turnos |
| Tiempo de programación y preparación | No aplicable: el operario trabaja según el plano | De minutos (importación de Tekla sin programación manual) a horas (programación manual) por familia de piezas |
| Tipos de soldadura más adecuados | Todos, especialmente los cortos, variados y de reparación | Cordones largos en ángulo, vigas repetitivas, juntas de vigas armadas y uniones de rigidizadores al alma |
| Vía para cumplir la normativa | Cualificación de soldadores según la cláusula 6 de AWS D1.1 | Cualificación de operarios de soldadura según la cláusula 6.17 de AWS D1.1: mismas variables esenciales y misma vía de ensayo |
| Cuándo sigue siendo mejor la soldadura manual | Montaje en obra, reparaciones, proyectos con muy poca variedad y accesos restringidos | — |
¿Puede la soldadura robotizada cumplir los requisitos de AWS D1.1?
Sí. AWS D1.1 aplica a los sistemas de soldadura robotizada la misma estructura de diseño y precualificación de las cláusulas 4 y 5 que a la soldadura manual. Los operarios de soldadura (las personas que manejan los equipos) se cualifican conforme a la cláusula 6.17, en lugar de seguir la cualificación de soldadores de la cláusula 6. Un WPS robotizado debe someterse a los mismos ensayos de variables esenciales o seguir la vía de precualificación. Las variables esenciales se controlan de forma distinta: los parámetros del robot se memorizan y guardan en el controlador, lo que refuerza la trazabilidad. Además, las configuraciones de los sistemas inteligentes de soldadura de estructuras de acero, programables con flexibilidad en el siglo 21, registran cada una de las cientos de variables de cada pasada. Así, los registros de inspección de la cláusula 8 resultan sencillos y no difíciles, y cumplen los requisitos de trazabilidad digital de calidad de la Industria 4.0. La automatización no resulta rentable en el extremo de la producción con poca variedad y gran variabilidad. Un taller que fabrique un 80 % de uniones arquitectónicas únicas no recuperará el coste del tiempo de programación de las células. La inversión sí compensa en talleres con una combinación media de trabajos, donde el 30-50 % de los minutos de soldadura corresponden a unas pocas familias de piezas repetitivas. En esos talleres, el desglose de costes de la soldadura manual y robotizada suele mostrar un plazo de recuperación de 18-30 meses solo con el ahorro en mano de obra, antes de tener en cuenta el menor retrabajo o la reducción de deformaciones. Los datos de campo también cuestionan la idea simplista de que «los robots sustituirán a los soldadores». En marzo de 2026, AWS Welding Digest describió la transición como un desplazamiento de los puestos hacia la programación, los controles de calidad y la supervisión de sistemas, no como una eliminación neta de empleo. Las células robotizadas seguirán necesitando un operario de soldadura, un CWI y un técnico de mantenimiento; lo que cambia es la manera en que esas personas emplean su tiempo.Especificaciones de procedimiento de soldadura (WPS) y juntas precualificadas
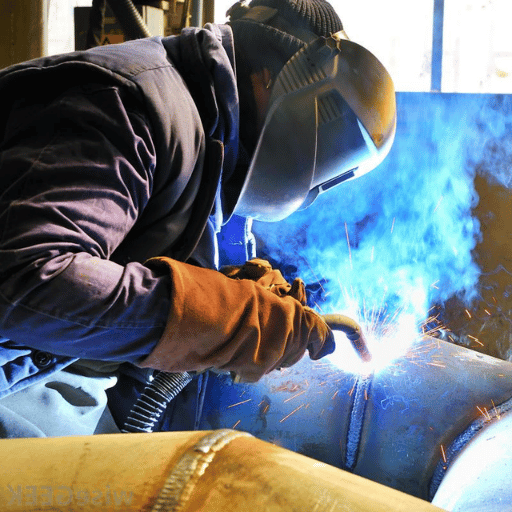 Según AWS D1.1, toda soldadura debe contar con una especificación escrita del procedimiento de soldadura. El WPS enumera las variables esenciales —proceso, metal base, metal de aportación, posición, precalentamiento, temperatura entre pasadas, parámetros eléctricos y detalles de la junta— que debe seguir el soldador o el operario de soldadura. Todo WPS está precualificado (cláusula 5) o se cualifica mediante ensayos recogidos en un registro de cualificación del procedimiento (PQR, cláusula 6).
La vía de precualificación permite aumentar la productividad. Si el detalle de la junta aparece en la figura 5.1 o 5.2, el metal base está en la tabla 5.6, el metal de aportación figura en la tabla 5.7 y el precalentamiento se ajusta a la tabla 5.11, además de respetarse los límites de las variables esenciales, puede elaborarse un WPS sin ensayos de cualificación del procedimiento. Así se evitan el coste y los retrasos de los ensayos de soldadura, las pruebas mecánicas y la gestión de los registros PQR que exigiría la cualificación mediante ensayos.
Conviene tener en cuenta dos actualizaciones prácticas de 2025: primero, la lista de WPS precualificados (5.1) se ha subdividido por tipo de proceso para facilitar su consulta; compruebe que sus procedimientos precualificados figuran en la lista específica de cada proceso. Segundo, la cláusula 7.6.2 reduce la distancia de precalentamiento requerida para metales base de menos de 1.5 pulgadas de espesor a dos veces el espesor, frente al requisito anterior de «la dimensión máxima del metal base en todas las direcciones, nunca menos de 3 pulgadas». En una brida de media pulgada, la zona calentada se reduce de 3 pulgadas a 1 pulgada, con un ahorro medible de combustible para la antorcha y de tiempo de espera del operario en cada pasada.
«A menudo se confunde AWS D1.1 con una norma de soldadura, cuando en realidad es una norma de disciplina que regula la correcta ejecución. La mayoría de los fallos estructurales no se deben a soldaduras defectuosas, sino a variables del WPS que se han pasado por alto». — Govind Tiwari, PhD, CQP FCQI, profesional de aseguramiento de la calidad en soldadura estructuralEn los talleres que deban cualificar un procedimiento mediante ensayos, el ensayo de verificación del metal de aportación descrito en la cláusula 6.15 se ha trasladado fuera de la cláusula de cualificación de soldaduras en ángulo, ya que también se aplica a otros tipos de soldadura cuando el metal de aportación no está clasificado en la cláusula 5 o cuando el WPS no se ha cualificado conforme a 6.11 o 6.12. El ensayo mantiene su finalidad; solo cambia su ubicación.
Inspección de soldadura estructural: VT, MT, PT, UT y PAUT
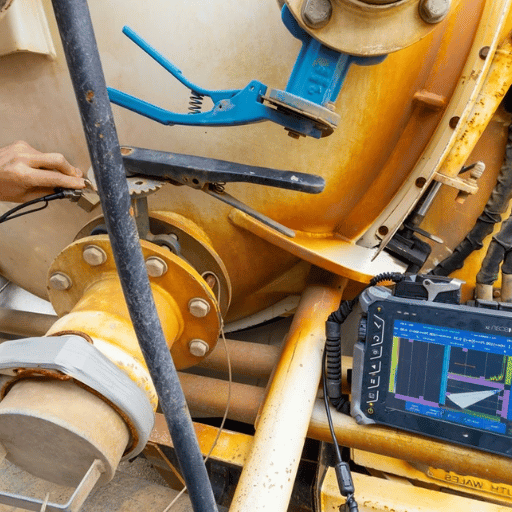 La inspección según AWS D1.1-8 exige una inspección visual (VT) de todas las soldaduras. Los demás métodos de ensayo —partículas magnéticas (MT), líquidos penetrantes (PT), ultrasonidos (UT) y PAUT— se realizan según los documentos contractuales. Se combinan métodos, como MT o PT para detectar imperfecciones superficiales en soldaduras en ángulo, UT o RT en soldaduras de ranura con penetración completa, y cada vez más PAUT en elementos sometidos a cargas cíclicas o críticos frente a la fractura.
| Método | Detecta | Aplicación |
|---|---|---|
| VT (visual) | Defectos superficiales, perfil, mordeduras y porosidad | Todas las soldaduras (obligatorio) |
| MT (partículas magnéticas) | Grietas superficiales y subsuperficiales en acero ferromagnético | Soldaduras en ángulo, soldaduras reparadas y conjuntos soldados después del amolado |
| PT (líquidos penetrantes) | Defectos abiertos a la superficie (solo los que llegan a la superficie) | Materiales no magnéticos; a veces, recubrimientos de acero inoxidable |
| UT (ultrasonidos) | Defectos internos: falta de fusión, escoria y porosidad | Soldaduras de ranura CJP en uniones a momento y soldaduras a tope |
| PAUT (UT multielemento) | Defectos internos, con imágenes y medición de profundidad | Soldaduras sometidas a cargas cíclicas o críticas frente a la fractura (puentes) |
📐 Nota de ingeniería
Otro aspecto de la cláusula 8 que no aparece en el código, pero forma parte de cualquier operación de soldadura, es la seguridad frente a los humos. Un estudio financiado por CDC NIOSH señaló que el 25 % de las muestras tomadas en la zona de respiración de soldadores de construcción superaban el límite de exposición permisible de OSHA, de 5 g/m 2 de cromo hexavalente (CrVI); la exposición mediana más alta se registró en la soldadura por arco con electrodo revestido de acero inoxidable (5,0 g/m 2 en el PEL). En ensayos controlados, la introducción de ventilación por extracción localizada redujo un 68 % la exposición mediana al CrVI.
En los talleres que sueldan recubrimientos de acero inoxidable sobre acero estructural, este aspecto de la cláusula 8 afecta al inspector y acompaña al operario, no a la soldadura.
La porosidad parece ser el motivo de rechazo de la cláusula 8 que se cita con más frecuencia en el control de calidad de estructuras metálicas. Las soldaduras en ángulo de tamaño insuficiente y la falta de fusión ocupan el segundo y el tercer lugar. Causas principales: metal base contaminado (cascarilla de laminación, aceite o pintura); humedad en el fundente de bajo hidrógeno que se dejó en la estufa caliente sin calentar; gas de protección desplazado (por el viento o por un caudal demasiado bajo).
A menudo, un análisis de causas comunes anotado en la caja de bobinas no señala al hilo, sino al proceso de preparación de la junta.Certificación y cualificación de rendimiento de soldadores según AWS D1.1
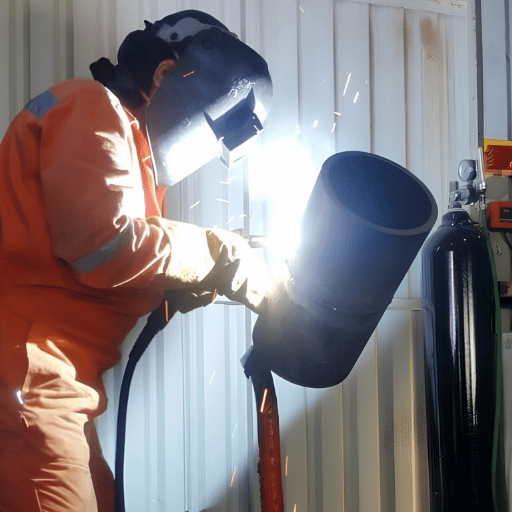 Las pruebas de cualificación del rendimiento del soldador (WPQ) conforme a la cláusula 6 de AWS D1.1 están diseñadas para comprobar que el soldador puede depositar metal de soldadura sano en una configuración y posición predeterminadas. La WPQ se obtiene por posición (1G, 2G, 3G, 4G para soldaduras de ranura), por proceso, por grupo de metales base y por clasificación del metal de aportación. Que un soldador esté cualificado para soldar chapa A36 en 3G con FCAW no significa que esté cualificado para realizar una soldadura en 4G con SMAW sobre A572.
Las variables son distintas y las pruebas también.
Las probetas se someten a ensayos de doblado y a inspección visual. En las soldaduras de ranura con penetración completa (CJP), un contratista puede optar por sustituir los ensayos de doblado por un ensayo radiográfico o ultrasónico; los criterios de aceptación aplicables figuran en la sección 6. Los espárragos Tipo D incorporados en 2025 deben someterse a un ensayo de tracción al 125 % del límite elástico mínimo especificado para ASTM A706 Grado 60.
La continuidad de la cualificación de rendimiento se mantiene soldando cada seis meses con cualquier proceso para el que el soldador esté cualificado, salvo que el sistema de calidad del contratista establezca otra cosa. Muchos fabricantes realizan una soldadura interna de renovación cada año como medida de seguridad, incluso cuando el soldador está cualificado para varios procesos.
A efectos comparativos, en 2026 una WPQ D1.1 individual en un laboratorio de ensayos externo cuesta entre 300 y 700 dólares, según la posición, el espesor de la chapa y si se sustituye el ensayo de doblado por RT o UT. Los talleres que mantienen sus propias instalaciones de ensayo reparten los costes de equipos e inspectores entre muchos soldadores, lo que reduce el coste por prueba, pero eleva los costes del sistema de calidad. La calculadora del ROI de robots de soldadura de nuestro sitio permite comparar ambas vías de certificación y sus costes salariales.
Materiales: A36, A572 Gr. 50, A992 y qué establece D1.1 para cada uno
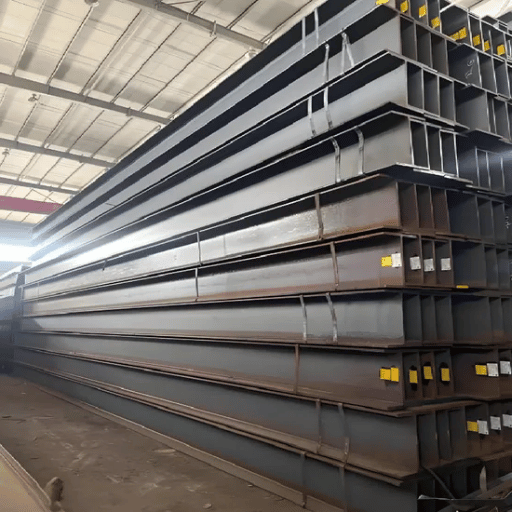 Para ofrecer una visión mundial, los tres tipos de acero que siguen dominando el mercado estadounidense de fabricación estructural son ASTM A36 (acero al carbono estructural de uso general, límite elástico de 36 ksi), A572 Grade 50 (acero de baja aleación y alta resistencia, límite elástico de 50 ksi) y A992 (perfiles W para edificios, el estándar AISC para vigas de ala ancha). Los tres figuran en la tabla 5.6 de AWS D1.1:2025 (metales base aprobados para WPS precualificadas), junto con los requisitos correspondientes de metal de aportación y precalentamiento.
| Especificación | Límite elástico mínimo | Resistencia a tracción | Uso habitual | Grupo D1.1 |
|---|---|---|---|---|
| ASTM A36 | 36 ksi | 58–80 ksi | Chapas y barras estructurales de uso general | I |
| ASTM A572 Gr. 50 | 50 ksi | 65 ksi mín. | Chapas HSLA, barras y perfiles estructurales | II |
| ASTM A992 | 50–65 ksi | 65 ksi mín. | Perfiles de ala ancha para edificios | II |
| ASTM A913 Gr. 80 (nuevo) | 80 ksi | 90 ksi mín. | Perfiles QST de alta resistencia (sísmicos) | V (nuevo en 2025) |
Perspectivas del sector en 2026: crecimiento del mercado, automatización y mano de obra
 Tres factores marcarán la evolución de la soldadura de estructuras metálicas hasta 2027: la expansión de la inversión en infraestructura de soldadura robotizada, la entrada en vigor de AWS D1.1:2025 como código de referencia y una escasez de mano de obra que solo la automatización puede mitigar.
$11.49B
Previsión del mercado mundial de soldadura robotizada para 2026
+10.05%
Crecimiento interanual de 2025 → 2026 (Precedence Research)
9.94%
Tasa de crecimiento anual compuesta prevista, de 2026 a 2035
Preguntas frecuentes
P: ¿Qué es un soldador de estructuras metálicas?
Ver respuesta
Un soldador de estructuras metálicas es cualquier persona que fabrica o monta estructuras de acero portantes, como edificios, puentes, vigas armadas y plataformas sometidas a presión, conforme a un código de soldadura estructural. En Estados Unidos, ese código es AWS D1.1. El puesto requiere una cualificación de rendimiento por posición según la cláusula 6, conocer la WPS que se está utilizando y cumplir los criterios de inspección y aceptación aplicables de la cláusula 8.
P: ¿Qué diferencia hay entre AWS D1.1 y AWS D1.2?
Ver respuesta
AWS D1.1 es el código de soldadura estructural para acero. AWS D1.2 es el código de soldadura estructural para aluminio. Ambos códigos abarcan aspectos similares de diseño, cualificación, fabricación e inspección de estructuras, pero se aplican a metales base distintos. El menor punto de fusión del aluminio, su mayor conductividad térmica y el comportamiento de su capa de óxido dan lugar a criterios diferentes de cualificación y diseño de juntas. Por eso, para separar el aluminio del código D1.1 ya existente, el aluminio cuenta con su propio código.
P: ¿Qué cambios introduce AWS D1.1:2025?
Ver respuesta
La edición de 2025 incorpora el diseño por factores de carga y resistencia, así como el diseño por tensiones admisibles, en la cláusula 4.7; elimina todas las referencias a la especificación de metales de aportación AWS A5.36, ya retirada; reduce la distancia mínima de precalentamiento exigida para secciones delgadas en la cláusula 7.6.2; aclara la geometría de las discontinuidades lineales y redondeadas en la cláusula 8.10.1; describe explícitamente dos vías para certificar al personal de END en la cláusula 8.14.6; introduce el espárrago Tipo D en la cláusula 9; y añade ASTM A913 Grade 80 a la tabla 5.6 como nuevo metal base del Grupo V. Al cotejar las WPS existentes con la tabla 5.1 específica de cada proceso, puede que algunas referencias anteriores ya no sean aplicables.
P: ¿Qué procesos de soldadura precualifica AWS D1.1?
Ver respuesta
AWS D1.1 exige cualificar cuatro procesos de soldadura estructural del acero: soldadura con electrodo de arco metálico y protección gaseosa (SMAW), soldadura por arco sumergido (SAW), soldadura por arco con hilo tubular autoprotegido (FCAW-S) o soldadura por arco con hilo tubular y protección gaseosa (FCAW-G). En los cuatro deben cualificarse geometrías de junta con metales de aportación que cumplan las designaciones de clase A5 (véanse la tabla 5.7 y las figuras 5.1 y 5.2). La soldadura por arco de tungsteno con gas, la electrosoldadura por escoria y la soldadura electrogás se cualifican mediante procedimientos ensayados según la cláusula 6.
P: ¿Puede la soldadura robotizada cumplir los requisitos de AWS D1.1?
Ver respuesta
Sí. Una célula automatizada puede producir soldaduras conformes con AWS D1.1 si trabaja según una WPS aprobada: un procedimiento precualificado conforme a la cláusula 5 o uno cualificado mediante ensayos según la cláusula 6. El operario que maneja la célula automatizada firma conforme a la cláusula 6.17, en lugar de que lo haga un soldador manual según las cualificaciones de la cláusula 6; la junta, el electrodo, el material del sustrato y los criterios de inspección son exactamente los mismos. Varios talleres consideran que la automatización mejora la repetibilidad y otros aspectos de la calidad de la soldadura al automatizar todos los parámetros del proceso. Perciben que el coche ganará trazabilidad, ya que el controlador registra automáticamente todas las variables esenciales de cada soldadura.
P: ¿Cuánto cuesta la certificación de soldador según AWS D1.1?
Ver respuesta
En 2026, una cualificación convencional del rendimiento del soldador D1.1, realizada en un laboratorio de ensayos independiente de terceros, suele costar entre $300 y $700, según la posición de soldadura (1G-4G o 1F-4F), el uso de material más grueso y si se realiza inspección radiográfica o ultrasónica en lugar del ensayo de doblado. La repetición de la solicitud de renovación tras seis meses sin soldar, o para añadir nuevas posiciones o procesos, supone un coste adicional. Los modelos de retorno de la inversión en automatización para talleres con programas internos de cualificación de trabajos amortizan los equipos entre muchos soldadores. Para los ingenieros que evalúan la adquisición de equipos de capital y estudian su integración con la automatización, el estimador del coste de robots de soldadura compara los costes laborales por soldadura.
P: ¿Qué métodos de inspección exige AWS D1.1 para las soldaduras de ranura?
Ver respuesta
La inspección visual conforme a los requisitos de la cláusula 8 es obligatoria para todas las soldaduras, sean de ranura o de otro tipo. En las soldaduras de ranura con penetración completa, los contratos también exigirán ensayos radiográficos o ultrasónicos, a menudo ambos cuando se trate de elementos críticos frente a la fractura. Puede especificarse el ensayo por partículas magnéticas o líquidos penetrantes para inspeccionar la superficie de las soldaduras terminadas. En elementos sometidos a cargas cíclicas en puentes de carretera, la inspección ultrasónica multielemento es el método volumétrico que más está creciendo, ya que proporciona información sobre la profundidad y una imagen que puede registrarse. Los criterios de aceptación figuran en la tabla 8.1, aunque la revisión de 2025 aclara la forma de las discontinuidades.
¿Listo para hablar de planificación de inversiones?
Si la comparación de códigos indica que necesitará una célula robotizada para atender la demanda de 2026-27, la conversación debe centrarse en aspectos concretos de su mezcla de piezas, la distribución de su taller y su lista actual de WPS. Realice un análisis detallado pieza por pieza, empezando por un modelo de dimensionamiento y siguiendo con una evaluación del cumplimiento del código para las soldaduras que pasarían de la soldadura manual a la automatización.Descubra los sistemas de robots de soldadura para acero estructural →
Sobre este análisis
Sobre este análisis
Esta información sobre automatización de la soldadura de acero ha sido elaborada por el equipo de redacción técnica de Zhouxiang, a partir de 33 años de experiencia en el diseño de equipos de soldadura para el sector del acero estructural, desde 1991. Los resúmenes normativos citan la edición publicada de AWS D1.1/D1.1M:2025 indicada en el AWS Welding Journal Monthly publicado por el subcomité D1Q; las cifras de mercado citan Precedence Research y el AWS Welding Digest de marzo de 2026. Cuando no encontramos datos de primera parte sobre una cifra concreta, citamos estudios del sector, no estadísticas inventadas.
Referencias y fuentes
- AWS D1.1/D1.1M:2025 — Código de soldadura estructural, acero — American Welding Society (a través de ANSI Webstore)
- Novedades de AWS D1.1 2025, código de soldadura estructural: acero — Travis Green, Tom Schlafly, Mike Gase, AWS Welding Journal (reimpreso)
- AWS D1.1:2025: cambios en el código de soldadura estructural, acero — Brad Kelechava, ANSI Blog (2025-05-19)
- El futuro de la soldadura: tendencias e innovaciones – American Welding Society, AWS Welding Digest (marzo de 2026)
- El tamaño del mercado de la soldadura robotizada alcanzará los USD 26,94 Billion en 2035 – Precedence Research
- Exposición y control del cromo hexavalente en tareas de soldadura – Meeker, Susi, Flynn, Journal of Occupational and Environmental Hygiene, alojado en CDC Stacks (NIOSH)
- Datos anuales de producción de acero bruto – World Steel Association
Artículos relacionados
- Soldadura robotizada frente a soldadura manual: comparación de costes, calidad y capacidad de producción
- Cálculo del ROI de la soldadura robotizada: fórmula, cifras reales y análisis del plazo de recuperación
- Cómo funciona un robot de soldadura sobre pórtico: arquitectura mecánica y control
- Robot de soldadura en voladizo frente a robot de soldadura sobre pórtico: criterios de selección para la fabricación de estructuras metálicas
- Fabricación mediante soldadura: selección de procesos, control de calidad e integración de equipos

