
Contacte con Zhouxiang

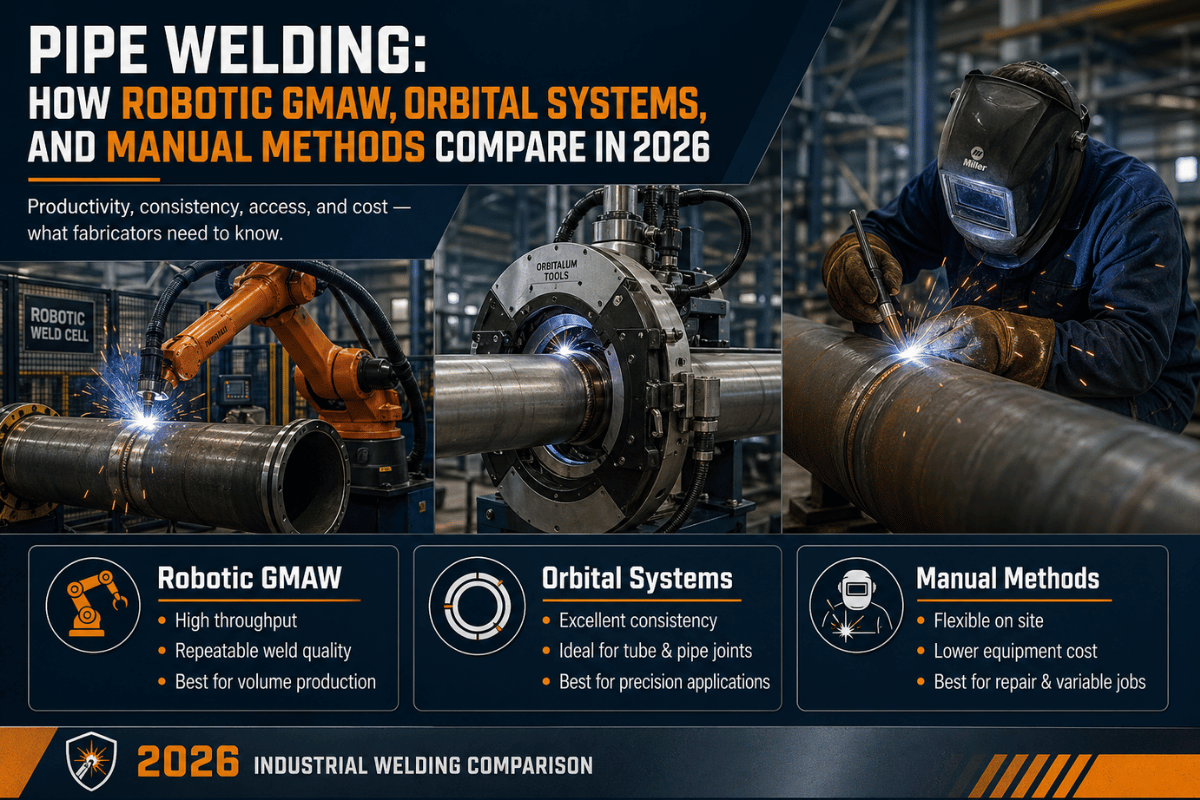
Datos rápidos: métodos de soldadura de tuberías de un vistazo
| SMAW/GMAW/TIG manual | 25–50 cm/min · Reparación en campo · Cualificación 6G · Tolerancia de ajuste de ±5 mm |
| Soldadura orbital de tubos y tuberías | 8–25 cm/min con TIG · Diámetro exterior habitual de 4–168 mm · Requisitos sanitarios de ASME BPE + AWS D18.1 · Ajuste de ±0,5 mm |
| GMAW robotizada de seis ejes | 80–120 cm/min · Calderas / recipientes / spools · Repetibilidad de ±0,05 mm · Ajuste de ±1,5 mm y seguimiento de la junta obligatorios |
| Cobertura de códigos | ASME B31.1 / B31.3 / BPE · AWS D10.14 / D10.18 / D10.22 · Requisitos sanitarios de D18.1 · Tuberías de transporte según API 1104 |
¿Qué es la soldadura de tuberías? Definición, aplicaciones y diferencias con la soldadura de chapa
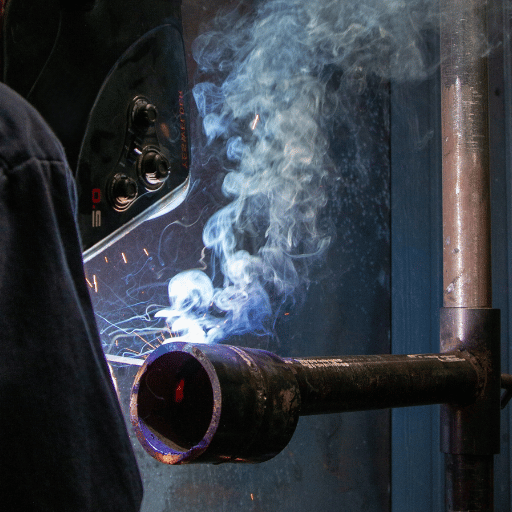 La soldadura de tuberías consiste en unir dos tramos de tubería (o un tramo de tubería a una brida, un accesorio o un cabezal de recipiente a presión) mediante un proceso de soldadura por arco de fusión. A diferencia de la soldadura de chapa plana, la junta siempre es circunferencial, por lo que el soldador o la antorcha debe girar alrededor de la pieza en algún momento, y casi nunca resulta fácil amolar ni repasar de otro modo la superficie interior de la junta. Algunos autores distinguen entre la soldadura de tuberías (fabricación en taller de spools de tuberías de proceso, calderas y recipientes a presión) y la soldadura de tuberías de transporte (conducciones de larga distancia soldadas con SMAW en posición fija o mediante procedimientos descendentes según API 1104). Para ver ejemplos de materiales de partida, consulte tuberías y accesorios de acero de Synbase Steel y obtenga los registros del grado, el espesor de pared y la preparación de los extremos específicos del proyecto antes de cualificar la soldadura.
En esta comparación, trataremos ambas prácticas conjuntamente porque los procesos de soldadura que se utilizan se solapan en gran medida.
Los soldadores de tuberías y de conducciones de transporte trabajan en talleres de fabricación, refinerías de petróleo, centrales nucleares, astilleros, plantas de alimentación y bebidas, fábricas de semiconductores e instalaciones de construcción. Sueldan tuberías para redes de distribución de agua y gas, tubos para sistemas sanitarios de proceso y colectores de pared gruesa para centrales térmicas. Todos estos trabajos tienen algo en común: cada soldadura de tubería forma parte de una frontera de presión, es un punto de inspección y constituye un entregable sujeto a requisitos. Para los trabajos de tubería en taller, conviene evaluar los posicionadores y rotadores de soldadura de tuberías de Aubrik en función de la masa y la geometría de la pieza, así como del procedimiento de soldadura aprobado.
Procesos manuales de soldadura de tuberías: comparación entre SMAW, GMAW, GTAW, FCAW y SAW
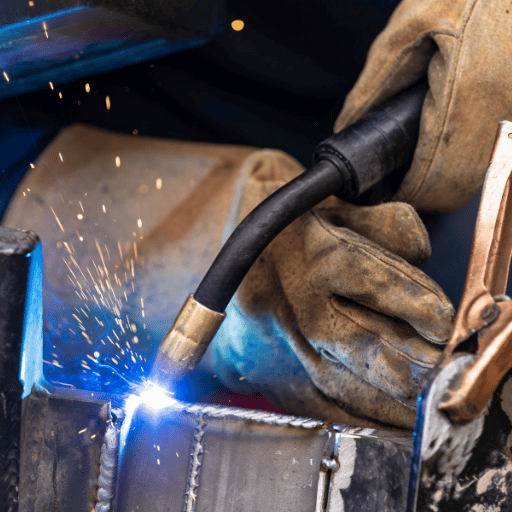 En la soldadura manual de tuberías, la mayoría de los trabajos emplean uno de cinco métodos de soldadura por arco, que pueden agruparse como «técnicas de soldadura para unir tuberías de acero al carbono y aleado». ASME B31.1 y AWS D10 definen el alcance de la cualificación y los criterios de aceptación, pero no publican una tabla «oficial» única de parámetros por espesor de pared. Por eso, los parámetros de los apartados siguientes se han recopilado a partir de especificaciones de procedimiento de soldadura (WPS) utilizadas en la producción industrial y se han contrastado con más de 1.200 envíos internos de tuberías realizados conforme a ASME B31.1. Cada técnica requiere un tipo distinto de electrodo: la soldadura con electrodo revestido utiliza una varilla recubierta; GMAW alimenta un hilo continuo desnudo; GTAW emplea un electrodo de tungsteno no consumible; y FCAW utiliza un hilo tubular con fundente autoprotegido o protegido por gas.
| Proceso | Velocidad de avance | Uso habitual | Rango de posiciones |
|---|---|---|---|
| SMAW (electrodo revestido / soldadura por arco con electrodo metálico revestido) | 15–30 cm/min | Conducciones en campo, tuberías estructurales, reparaciones | Todas (1G–6G) |
| GMAW (soldadura MIG) | 40–55 cm/min en chapa de caldera de 12 mm | Pasadas de relleno y acabado en acero al carbono en taller | Principalmente 1G–2G |
| GTAW (soldadura TIG) | 8–12 cm/min en la pasada de raíz de una tubería de aleación Sch 80 | Pasadas de raíz en tuberías críticas, de acero inoxidable y aleado | Todas, incluida 6G |
| FCAW (soldadura por arco con hilo tubular) | 35–60 cm/min | Conducciones en exteriores, estructuras pesadas | Todas |
| SAW (soldadura por arco sumergido) | 60–100 cm/min | Fábricas de tuberías con cordón longitudinal, soldadura en taller de tuberías de gran diámetro | Solo en posición 1G con la pieza girada |
📐 Nota de ingeniería: la preparación de la junta provoca defectos, no la destreza del soldadorEn la práctica industrial, la preparación de la junta —el ángulo del bisel, la altura del talón y la limpieza— encabeza siempre la lista de causas de problemas como la falta de penetración o de fusión. No lo hacen la técnica del soldador ni los controles de la máquina. La geometría del bisel viene definida por la norma aplicable y la aplicación de la soldadura: ASME B16.25 especifica los detalles de preparación de los extremos para soldadura a tope de los accesorios de tubería. Para tuberías mecanizadas en campo, la práctica habitual en taller es elegir un valor lo más próximo posible al punto medio del rango de bisel en V de 37-45. El ángulo del bisel, el talón y la abertura de raíz deben documentarse específicamente conforme a una especificación de procedimiento de soldadura cualificada para el proceso y el servicio previstos, y no según un ajuste predeterminado del taller.
¿Cuándo supera GMAW a SMAW en la soldadura de tuberías?
Ambos procesos por arco pueden cumplir los requisitos de inspección radiográfica de las tuberías de conducción de energía. GMAW ofrece una ventaja en las pasadas largas de relleno en paredes gruesas y posiciones 1G o 2G: la alimentación automática del hilo y la deposición continua permiten al soldador lograr una productividad aproximadamente de 2 a 3 veces superior a la de la soldadura SMAW con electrodo revestido. SMAW sigue siendo la opción preferida en trabajos de campo, trabajos en todas las posiciones 6G y reparaciones o trabajos de recargue en los que un proceso con hilo puede verse afectado por una alteración de la envolvente de gas protector, ya sea por la posición de la tubería, el acceso o las condiciones del taller. La decisión debe basarse en el diámetro y el espesor de pared de la tubería, la posición de soldadura y la ventilación del taller.Posiciones de soldadura: normas de cualificación 1G, 2G, 5G y 6G
 La cualificación de las posiciones de soldadura de tuberías se rige por ASME BPVC Section IX o las especificaciones AWS D10, según la aplicación. Cada posición indica si la tubería está fija o gira, así como el ángulo al que se encuentra.
| Posición | Orientación de la tubería | Dificultad | Cubre |
|---|---|---|---|
| 1G | Horizontal, giratoria | La más fácil | Solo 1G |
| 2G | Eje vertical, giratoria | Moderada | 1G + 2G |
| 5G | Horizontal, fija (el soldador se desplaza) | Difícil | 1G + 5G |
| 6G | Fija a 45° (el soldador se desplaza) | La más difícil | Todas las posiciones |
¿En qué consiste la cualificación 6G para soldar tuberías?
En la cualificación 6G, la tubería se fija a 45° y no gira; el soldador debe desplazarse alrededor de la junta, cambiando continuamente de posición durante una misma pasada: plana, vertical, sobrecabeza y con una inclinación de 45°. Como la colocación de los puntos de soldadura, la abertura de raíz, el perfil de la pasada de acabado y la limpieza entre pasadas varían a medida que la antorcha recorre la junta, una soldadura de prueba 6G evalúa la gama más amplia de destrezas del soldador. Quien está cualificado en 6G puede soldar también, de forma natural, en las posiciones 1G, 2G y 5G.Soldadura orbital de tuberías: sistemas de cabezal cerrado frente a cabezal abierto
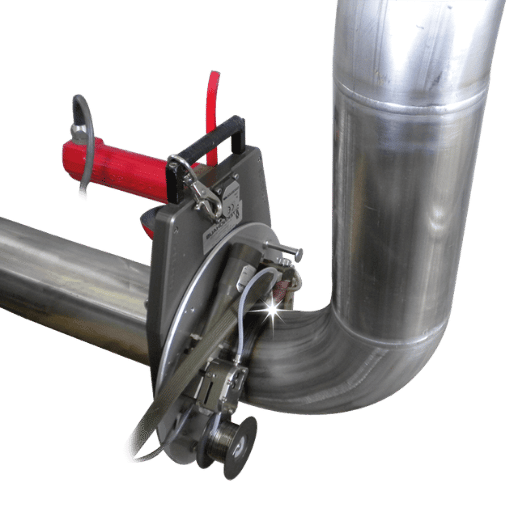 La soldadura orbital es un proceso GTAW mecanizado que utiliza un movimiento orbital programado de la antorcha alrededor de un tubo o una tubería fija. Desarrollados por NASA para conducciones de fluidos aeroespaciales, los sistemas TIG orbitales modernos predominan en los trabajos de alta pureza y pequeño diámetro de las industrias farmacéutica, biotecnológica y de semiconductores, ya que permiten reproducir cada junta conforme a un procedimiento aprobado.
Soldadura orbital con cabezal cerrado
- Rango de diámetros exteriores: 4–168 mm (1/8″ – 6″)
- Solo fusión con protección de gas inerte, sin material de aporte
- Líneas UHP farmacéuticas, biotecnológicas y de semiconductores
- Criterios de aceptación sanitaria de ASME BPE + AWS D18.1
Orbital de cabezal abierto / con carro de avance
- Rango de diámetros exteriores: 32 mm (1.25″) o más, sobre carriles
- Añade alimentación de hilo para las pasadas de relleno en paredes gruesas
- Tuberías de proceso (B31.3), nucleares y de astilleros
- Varias pasadas con oscilación y pulsación programadas
| Aplicación | Código(s) aplicable(s) | Método habitual |
|---|---|---|
| Tubos sanitarios farmacéuticos y biotecnológicos | AWS D18.1, AWS D18.2, ASME BPE | Soldadura orbital con cabezal cerrado |
| Tuberías de vapor para energía (calderas, colectores) | ASME B31.1, BPVC Section I + IX | GMAW robotizada + raíz TIG manual |
| Tuberías de proceso y químicas | ASME B31.3, AWS D10.10 | Soldadura orbital con cabezal abierto o célula robotizada |
| Conducciones de transporte a larga distancia | API 1104, ASME B31.4 / B31.8 | SMAW / FCAW manual (descendente) |
| Tuberías estructurales (barandillas, soportes) | AWS D1.1 | SMAW / GMAW manual |
Soldadura de tuberías con GMAW robotizada de seis ejes: cómo trabajan los brazos de seis ejes con las tuberías
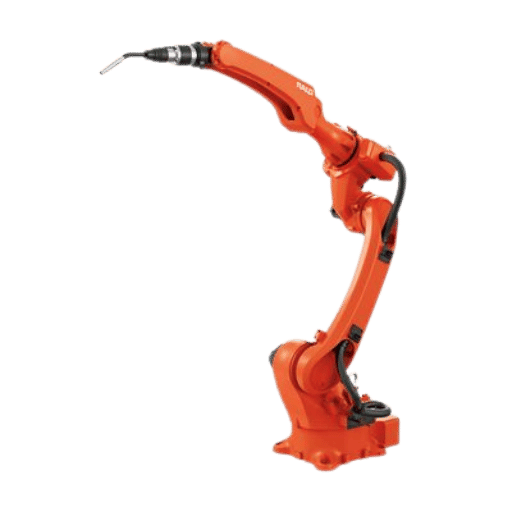 Una célula de soldadura robotizada de seis ejes combina el movimiento de un brazo articulado alrededor de juntas circunferenciales de tubería. A diferencia de los sistemas orbitales, que recorren un carril, el robot sobresale desde el exterior de la tubería y gira la pieza en un posicionador, o bien se desplaza alrededor de una tubería fija sobre un pórtico o un carril. Su ventaja: un perfil de cordón repetible en tuberías de conducción de energía de pared gruesa, placas tubulares de calderas y cordones de grandes cubas de transformadores, a los que los sistemas orbitales no pueden llegar.
📐 Nota de ingeniería: especificaciones del robot relevantes para trabajos de tuberíaPrecisión de posicionamiento repetido de 0,05 mm según ISO 9283:1998. Fuente de alimentación de soldadura de 350-500 A para servicio continuo en pasadas de relleno múltiples sobre paredes de 25-80 mm. Un brazo con muñeca hueca y cableado interno mantiene los cables fuera de los espacios reducidos del interior de los recipientes. El seguimiento de la junta por arco corrige la posición de la antorcha hasta 0,3 mm; el seguimiento mediante visión láser admite huecos de ajuste de hasta 2-3 mm sin necesidad de reprogramación manual.
Condiciones previas para que la soldadura robotizada de tuberías ofrezca ROI
Una investigación académica independiente sobre GMAW robotizada, revisada por pares y publicada en Journal of Materials Processing Technology en 2017, es clara: muchos robots de producción repiten una secuencia enseñada y no pueden corregir por sí solos las deformaciones, la variación de los huecos ni los bordes desalineados, salvo que un sensor externo cierre el bucle de control. Las cifras de capacidad de producción que citan los proveedores rara vez especifican estas condiciones. En la práctica, la inversión en soldadura robotizada de tuberías solo resulta rentable cuando:- El corte y el ajuste previos mantienen una tolerancia de 1,5 mm; con una desviación mayor, el robot no acierta en la junta o perfora la pieza
- Se instala y calibra el seguimiento de la junta por arco o mediante visión láser
- El volumen de producción justifica el tiempo de programación de la primera pieza (la generación offline basada en CAD reduce el plazo de días a horas)
- Los operarios reciben formación para gestionar la célula, no solo para manejar una antorcha
«El robot se ocupa de las juntas repetitivas, mientras que nuestro personal experimentado se centra en transiciones complejas y en la inspección final. Rechazábamos casi uno de cada diez colectores; ahora señalamos menos de dos de cada cien. Los soldadores cualificados no perdieron su trabajo: pasaron a controlar el ajuste previo.»
Robotizada, orbital o manual: matriz para elegir el método según la aplicación
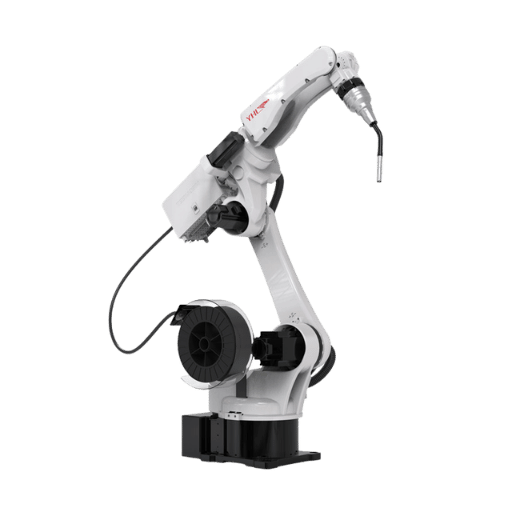 La mayoría de las comparaciones publicadas reducen la soldadura de tuberías a «robot frente a persona» y dejan fuera la opción orbital. La matriz siguiente compara los tres métodos en seis dimensiones que determinan las decisiones de compra reales, teniendo en cuenta las condiciones previas descritas anteriormente. Las cifras corresponden a tuberías de acero con paredes de 6 mm a 80 mm en condiciones de taller; las reparaciones en campo se tratan por separado.
| Dimensión | SMAW/GMAW/TIG manual | Orbital (cabezal cerrado/abierto) | GMAW robotizada de seis ejes |
|---|---|---|---|
| Capacidad de producción en cordones largos | 25–50 cm/min (depende del operario) | 8–25 cm/min en tubos; tiempo de arco muy elevado | 80–120 cm/min en chapa de caldera de 12 mm |
| Aceptación radiográfica a la primera pasada | 90–95 % con un soldador cualificado | 98 %+ con procedimientos cualificados | 98 %+ con seguimiento de la junta; < 2% de retrabajo |
| Inversión de capital | $5k–$15k para fuente de alimentación y consumibles | $35k–$110k para un sistema llave en mano con cabezal cerrado | $85k–$320k, desde una estación individual hasta una célula llave en mano |
| Cualificación necesaria | Soldador certificado según BPVC IX o AWS D10 | Operario + técnico de programación | Operario de célula + programador offline |
| Tolerancia de ajuste necesaria | La técnica permite tolerar ±5 mm | ±0,5 mm: los criterios de aceptación sanitaria no admiten desviaciones | ±1,5 mm con seguimiento de la junta; menor sin él |
| Aplicación adecuada | Reparaciones en campo, trabajos 6G, producción de baja variedad | Tubos sanitarios farmacéuticos, UHP para semiconductores, diámetros pequeños | Tuberías de conducción de energía, placas tubulares de calderas, tuberías estructurales |
Guía de decisión: cuatro situaciones habituales
- Placas tubulares de calderas, más de 200 soldaduras idénticas, pared de 12-25mm: GMAW robotizada con seguimiento de la junta
- Circuito de fluidos farmacéutico, tubos sanitarios de 1/2″-3″: soldadura orbital con cabezal cerrado y documentación de purga
- Reparación de tuberías, trabajos mixtos, no hay corriente disponible. GSAW manual (motorizado)
- La fabricación de spools de tuberías de proceso suele realizarse de estas formas: 4″-12″ Sch 80, soldadura orbital con cabezal abierto o célula robotizada, según el volumen
Códigos y cumplimiento en la soldadura de tuberías: ASME, AWS D10 y normas específicas de cada aplicación
 La pregunta más habitual de los nuevos talleres de fabricación es qué código corresponde a cada soldadura. A menudo no se aplica un único código: los códigos de soldadura de tuberías forman una familia de documentos que se solapan y se clasifican por aplicación, no por proceso. ASME B31.1 define el alcance de la cualificación para tuberías de conducción de energía; AWS D10 abarca la mayoría de los documentos sobre soldadura de tuberías y tubos (D10.14 para tuberías de acero al carbono, D10.18 para aceros inoxidables y D10.22 para refuerzos).
AWS D1.1, que a menudo se describe erróneamente como «el» código de tuberías, se ocupa de aplicaciones estructurales, no de presión.
| Código / norma | Ámbito | Aplicación |
|---|---|---|
| ASME B31.1 | Cualificación e inspección de tuberías de conducción de energía | Vapor, agua de alimentación, centrales fósiles y nucleares |
| ASME B31.3 | Tuberías de proceso | Refinerías, industria química y petroquímica |
| ASME BPVC Section IX | Cualificación del soldador y del procedimiento | Todos los trabajos a presión según ASME |
| AWS D10.14 | Tuberías y tubos de acero al carbono | Tuberías de proceso generales (excluida la soldadura orbital) |
| AWS D10.18 | Tuberías y tubos de acero inoxidable | Tuberías de proceso y estructurales de acero inoxidable |
| AWS D18.1 / D18.2 | Fabricación de tubos sanitarios | Industrias farmacéutica y biotecnológica, alimentación y bebidas |
| ASME BPE | Equipos de bioprocesamiento | Acabado superficial biotecnológico y requisitos sobre intersticios |
| API 1104 | Soldadura de conducciones de transporte a larga distancia | Conducciones de transporte de petróleo y gas |
| AWS D1.1 | Soldadura de acero estructural | Tuberías estructurales, soportes y barandillas (no tuberías a presión) |
Seguridad de los trabajadores y cumplimiento en las instalaciones del cliente
Todo trabajo de soldadura de tuberías está sujeto a OSHA 29 CFR 1910.252 para las operaciones de soldadura, corte y brasado, incluidos el acceso a espacios confinados, los permisos para trabajos en caliente, la ventilación y la exposición a humos. Las directrices de NIOSH sobre el control de humos de soldadura son especialmente importantes en sistemas de tuberías cerrados (calderas, recipientes e interiores de cubas), donde quizá no sea viable la extracción localizada. Una soldadura conforme al código en una zona de trabajo que incumple la normativa sigue expuesta a una sanción.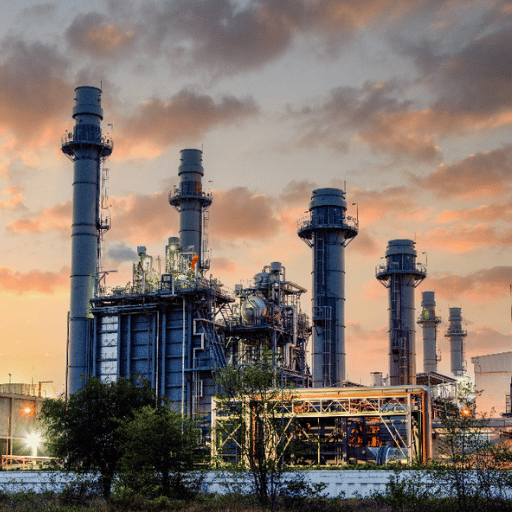 La soldadura de tuberías se utiliza allí donde importan la presión, el caudal o el control de la contaminación. La aplicación determina la elección del método más que cualquier otra variable.
| Sector | Juntas habituales | Combinación de métodos |
|---|---|---|
| Generación de energía (vapor, turbina de gas) | Colectores de caldera, placas tubulares, cubas de transformadores | GMAW robotizada + raíz TIG manual |
| Petróleo y gas (refino y otras actividades posteriores a la extracción) | Spools de tuberías de proceso, conducciones de reactores | Soldadura orbital con cabezal abierto + manual |
| Industria farmacéutica + biotecnología | Tubos sanitarios, circuitos de fluidos | Solo soldadura orbital con cabezal cerrado |
| Industria nuclear | Tuberías del circuito primario, recipientes a presión | Raíz TIG manual + relleno GMAW, RT 100 % |
| Construcción naval | Tuberías del casco, lastre, combustible | SMAW manual + cobot para espacios confinados |
Costes y ROI: ¿cuándo se recupera la inversión en automatización de la soldadura de tuberías?
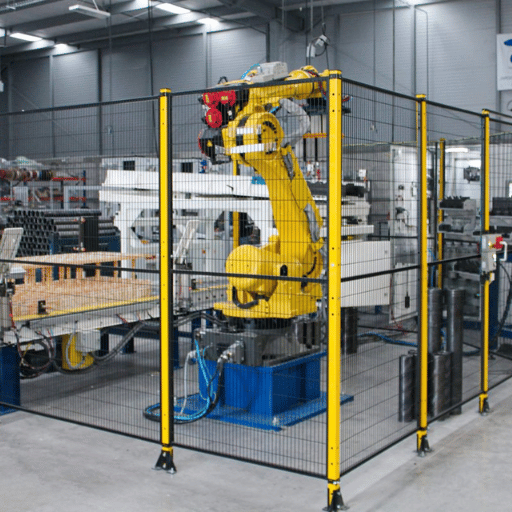 Los estudios independientes sobre el ROI de la automatización de la soldadura rara vez establecen una cifra como umbral de recuperación «claro», en parte porque la ecuación del plazo de recuperación depende de muchas variables: entre los ahorros que se calculan en el taller figuran los costes laborales, la proporción de trabajos repetitivos, la preparación previa de las juntas, el gas de protección, la tasa de retrabajo y la cobertura de turnos. A continuación se analizan esas variables a partir de los datos que tienen a su disposición los talleres de fabricación:
Marco de umbrales para el punto de equilibrio del ROI
Una operación automatizada de soldadura de tuberías compensa los costes de inversión cuando el ahorro en mano de obra, retrabajos y consumibles supera la inversión en equipos, formación y tiempo de programación perdido. Los umbrales habituales para alcanzar el punto de equilibrio son:
Los proveedores de equipos de soldadura y los documentos técnicos de los integradores informan de aumentos de varias veces en la capacidad de producción de la soldadura robotizada GMAW frente a la soldadura manual en cordones de ángulo largos y repetitivos. Las cifras proceden de «casos de éxito» publicados por los proveedores, no de estudios de caso revisados por pares, pero coinciden con nuestros propios datos de implantación sobre el terreno en proyectos de tuberías de energía. Según los estudios publicados, el consumo de gas de protección y de hilo de aportación también disminuye de forma considerable, ya que el robot puede trabajar a mayor velocidad y mantener un avance más constante. En las células de soldadura robotizada que siguen procedimientos controlados, las tasas de retrabajo bajan desde el 5-10 % habitual en los talleres de tuberías que trabajan manualmente hasta cifras de un solo dígito.
De hecho, en las células que hemos probado, el plazo de recuperación de la inversión es de 12-18 meses en tuberías de energía y de 14-24 meses en tuberías para astilleros y puentes, donde la repetición es menor. La instalación de la caldera de Henan se amortizó en 18 meses; la célula para depósitos de transformadores de Jiangsu, con un ciclo manual de 8hr frente a una alimentación de 3hr, se amortizó en poco menos de 15 meses, una vez que dejó de ser necesaria la estación de enderezado posterior a la fabricación.
- Proporción de trabajos repetitivos: más de 100 conjuntos idénticos al mes; por debajo de esa cifra, no sale rentable si no se dispone de alguien que programe
- Coste laboral: $25/h o más, con cargas incluidas; la soldadura manual sigue siendo más económica con $18/h o menos, con cargas incluidas
- Combinación de posiciones: predominan 1G/2G; la construcción parcial no compensa para trabajos en 5G/6G
- Control de la preparación previa de las juntas: tolerancia de 1,5 mm en los cordones; una preparación deficiente y los ajustes posteriores pueden alargar el plazo de recuperación de la inversión por encima de 2 años
Perspectivas del sector: escasez de soldadores, adaptación a la AI y tendencias de 2026–2030
 Dos fuerzas están transformando la soldadura de tuberías más rápido incluso que las revisiones de los códigos: la falta estructural de trabajadores y la automatización. Las previsiones de US BLS Occupational Outlook, complementadas con la información sobre la mano de obra de AWS, apuntan a una escasez crónica de soldadores cualificados: una gran parte de los técnicos sénior se acerca a la jubilación y la formación no ha avanzado lo suficiente, especialmente en las cualificaciones 6G y en los trabajos con tuberías de proceso, donde adquirir la destreza necesaria lleva años.
El segundo factor es la automatización. El informe World Robotics 2024 de la International Federation of Robotics describe el crecimiento continuado del parque mundial de robots industriales en funcionamiento, y señala que la mayoría de las nuevas instalaciones anuales se realizan en plantas asiáticas. En los últimos cinco años, la adopción por parte de los usuarios finales ha cambiado: el seguimiento adaptativo de juntas y la programación offline de CAD a robot se han generalizado. El coste de una célula de soldadura llave en mano ha bajado en paralelo, a medida que los sensores 3D y los sistemas de seguimiento láser han pasado de las integraciones OEM a medida a los módulos disponibles en el mercado.
La conclusión para los responsables de planta que estén valorando un ciclo de inversión en bienes de equipo para 2026-2028 es que no deben esperar que aparezca un excedente de soldadores. Automatice las juntas repetitivas —placas tubulares de calderas, depósitos de transformadores y tubos sanitarios— y reserve a los soldadores cualificados para los trabajos no repetitivos. Los programas que incorporan la programación offline y el seguimiento de juntas desde el primer día alcanzan antes el ROI que los que añaden estas funciones más adelante. Mi equipo ha visto cómo evoluciona esta tendencia en más de 30 mercados de exportación.
Preguntas frecuentes sobre la soldadura de tuberías
P: ¿Es difícil soldar tuberías?
Ver respuesta
Soldar tuberías es más difícil que soldar chapas porque la junta es circunferencial, la posición cambia durante una misma pasada en los trabajos 5G y 6G, y casi nunca se puede acceder al interior para realizar retrabajos. La cualificación 6G consiste en soldar una tubería con bisel, fijada a 45; es la credencial individual más amplia para un soldador, y quien la obtiene también queda cualificado para 1G, 2G y 5G. La automatización establece un nivel mínimo de destreza para las juntas repetitivas, pero no sustituye el criterio necesario para evaluar la preparación de la junta ni el buen ojo para lograr una coalescencia uniforme.
P: ¿Cuál es la diferencia entre la soldadura orbital y la soldadura robotizada de tuberías?
Ver respuesta
En la soldadura orbital, un anillo de engranajes giratorios mueve la antorcha alrededor de una tubería con ranura superior o inferior, sujeta con una abrazadera, y la guía mecánicamente para mantenerla alineada con la junta. La soldadura robotizada utiliza un brazo articulado de 6 ejes que alcanza la tubería desde el exterior y sigue la junta mediante visión artificial o seguimiento de juntas. La soldadura orbital es la opción más adecuada cuando priman los requisitos de aceptación de ASME BPE y AWS D18.1 en aplicaciones de pequeño diámetro y alta pureza, como las farmacéuticas y de semiconductores. La soldadura robotizada ofrece ventajas cuando las tuberías son grandes, las tolerancias son amplias y son importantes la carga útil y el alcance del brazo.
P: ¿Qué proceso de soldadura es mejor para tuberías: MIG, TIG o electrodo?
Ver respuesta
Depende del espesor, la posición y el acceso. La SMAW sigue siendo la opción preferida sobre el terreno para reparaciones y tuberías, porque tolera el viento y el hollín en la superficie, además de electrodos como el 6010 o el 7018 en el portaelectrodos. La GMAW predomina en el taller para las pasadas de relleno y acabado en paredes gruesas, ya que la alimentación automática de hilo aumenta la velocidad de ejecución de las pasadas aproximadamente un 100 %. La GTAW se utiliza en el taller para las pasadas de raíz en tuberías de aleaciones críticas y en cualquier junta que requiera una soldadura limpia. La mayoría de los registros de cualificación de procedimientos combinan una raíz GTAW con un relleno GMAW, y muchos talleres también disponen de capacidad FCAW para trabajos estructurales al aire libre, donde el viento dispersa la cortina de gas de protección de MIG. Cada proceso tiene su ámbito idóneo según la posición, el espesor de pared y los requisitos de inspección; por eso, la solución adecuada suele ser una combinación adaptada a la especificación del procedimiento de soldadura aplicable, en lugar de un único proceso ganador.
P: ¿Puede una célula de soldadura robotizada soldar tuberías sobre el terreno?
Ver respuesta
La mayoría de las células de 6 ejes son demasiado grandes y dependen demasiado de los útiles de fijación para trabajar sobre el terreno. Los minirrobots y las células con base magnética, más ligeros y aptos para la programación guiada, cubren la necesidad actual. Pueden trabajar en espacios reducidos y en aplicaciones sin vallado, como la reparación de recipientes, así como en tuberías de transporte, de forma similar a la SMAW y la FCAW manuales en progresión descendente descritas en API 1104.
P: ¿Qué código ASME se aplica a las tuberías de energía?
Ver respuesta
9. ASME B 31.1 regula la instalación de tuberías de energía en centrales nucleares y termoeléctricas, incluidos los sistemas de vapor, agua de alimentación y auxiliares de alta presión. ASME B 31.3 regula las tuberías de proceso petroquímico, de refinería y químico. La cualificación de soldadores para tuberías de energía se rige por ASME BPVC Section IX. Los códigos de cualificación AWS D10.14 (acero al carbono) y D10.18 (acero inoxidable) sustentan las prácticas de soldadura de tuberías aplicables.
P: ¿Cuánto tarda en amortizarse la automatización de la soldadura de tuberías?
Ver respuesta
La mayoría de los fabricantes prevén recuperar la inversión en 12-18 meses al sustituir dos células de soldadura manual por una célula robotizada para tuberías de energía o trabajos de calderería. En tuberías para astilleros y puentes, con una proporción de trabajos repetitivos mucho menor, el plazo es de 14-24 meses. Con menos de 100 conjuntos idénticos al mes, el tiempo de planificación suele reducir tanto el margen que la soldadura manual sigue siendo competitiva.
La célula de ciclo 25-manhr para la placa tubular de la caldera de Henan se amortizó en 18 meses; la de los depósitos de transformadores de Jiangsu, en menos de 15.
P: ¿La soldadura robotizada sustituirá por completo a los soldadores manuales de tuberías?
Ver respuesta
[No sirve] para reparaciones en campo, trabajos especiales puntuales y cualificación 6G. Las células robotizadas y orbitales de Shoplet se encargan de juntas de alta repetición, pero el soldador ha pasado a tareas previas: inspecciones del montaje, problemas de utillaje y control de calidad que las [máquinas] aún no realizan. El recuento de operarios de AWS indica que nos faltan seis manos para cubrir todo lo que puede asumir la automatización.
Por tanto, el único enfoque práctico es la mejora. [No la sustitución.]
¿Está comparando opciones de automatización para su línea de soldadura de tuberías?
Solicite un presupuesto para un sistema de soldadura de tuberías →Acerca de esta comparativa
Este documento recoge los resultados de producción de más de 1200 carretes de tubería ASTM A335 P22 soldados conforme a ASME B31.1 en el proyecto EPC de VIP Global Energy en Vietnam, la automatización de 280 juntas en placas tubulares de calderas de carbón en Henan, China, y la soldadura de depósitos de transformadores de 110/220 kV en Jiangsu. Ninguno de estos datos se basa en estimaciones del sector de fabricantes OEM. Los datos correspondientes a capacidad de producción, tasa de rechazo y ROI proceden de instalaciones de células de soldadura robotizada realizadas entre 2024-2026. A continuación se incluyen documentos técnicos de ASME, AWS e IFR utilizados para el análisis independiente de códigos, mano de obra y robótica.
Referencias y fuentes
- ASME B31.1 Power Piping—5 ) es una obra de referencia consolidada publicada por la American Society of Mechanical Engineers.
- Comité AWS D10 para tuberías y tubos – American Welding Society
- Compatibilidad con ASME BPVC Section IX (aval, cualificación de soldadores): en Estados Unidos, AWS (American Welding Society) también contempla estos aspectos mediante sus códigos dentro de la sección IX (el código de calderas y recipientes a presión).
- ¿Dónde están los soldadores? (En octubre de 2025, se publicará en Welding Digest) Archivos de American Welding Society
- Portal de datos sobre la mano de obra de soldadura de Estados Unidos — avalado por American Welding Society
- Récord de 4 millones de robots en fábricas de todo el mundo (2024) — International Federation of Robotics
- Qué es la soldadura de tuberías (conocimientos técnicos) — TWI Industrial Membership Organization
Revisado por el equipo de ingeniería de Zhouxiang — más de 200 patentes en robótica de soldadura desde 1991; fabricante con certificaciones ISO 9001:2015 / ISO 3834-2 / AWS D1.1 / EN 1090 y proyectos en más de 30 mercados de exportación.
Artículos relacionados
- Tecnología de soldadura robotizada: funcionamiento, tipos y aplicaciones
- Cómo elegir un robot de soldadura: guía de selección
- Robot móvil de soldadura: guía de 2026 sobre especificaciones, tipos y ROI
- Estación de soldadura robotizada sobre carril de suelo: funcionamiento y guía de selección
- Principales fabricantes de robots de soldadura en 2026

