
Contacte a Zhouxiang


Especificações rápidas
| Parâmetros monitorizados | Tensão, corrente elétrica, velocidade de alimentação do fio, velocidade de deslocação, posição da junta |
| Intervalo de precisão de posicionamento repetível | ±0,02 mm (robô colaborativo) a ±0,1 mm (robô de soldadura em consola com orientação por visão artificial) |
| Protocolos de conectividade | Modbus TCP, EtherNet/IP, PROFINET |
| Normas e códigos de referência | ASME BPVC Section IX, AWS D1.1 |
| Preço típico de uma célula de posto único | $85 000–$120 000 (as células chave na mão chegam a $250 000–$320 000) |
A monitorização da produção com gémeo digital em robôs de soldadura consiste em associar a telemetria em tempo real dos sensores de uma célula de soldadura robotizada a um modelo virtual sincronizado. Assim, os dados do arco, que de outro modo desapareceriam no momento em que a soldadura arrefecesse, transformam-se num registo acessível na cloud que um auditor pode efetivamente reconstituir meses mais tarde, em vez de deixar o próprio processo de produção como uma caixa negra opaca. Esta distinção — dados em tempo real e acessíveis na cloud, em vez de perdidos quando o arco se apaga — é o que diferencia uma linha de produção monitorizada de uma linha que simplesmente tem um robô.
Em suma: Um gémeo digital na soldadura robotizada associa a telemetria em tempo real dos sensores (tensão, corrente elétrica, velocidade de alimentação do fio e velocidade de deslocação) a um modelo virtual correspondente do percurso de soldadura. Isto permite ao responsável pela fábrica detetar um defeito em desenvolvimento antes de a peça arrefecer e produzir um registo pronto para auditoria de qualquer junta soldada meses antes.
- O simples registo de parâmetros não constitui um modelo de gémeo digital: é necessário um modelo sincronizado com o qual possa ser comparado; caso contrário, trata-se mais de uma sombra digital.
- Os limites que desencadeiam uma pausa automática em caso de desvio são parâmetros definidos pelo fabricante, não valores que constem de uma secção específica dos códigos ASME ou AWS.
- O benefício mais substancial documentado até à data foi conquistar um contrato graças à rastreabilidade da informação, e não com base numa percentagem genérica de eficiência.
O princípio não é novo. Na soldadura tradicional, o operador confiava na sua sensibilidade para controlar o arco; a soldadura automatizada acrescentou movimentos repetíveis sem introduzir controlos de qualidade; e os controlos automáticos da soldadura introduziram um circuito fechado de retorno para um parâmetro de cada vez. O que o gémeo digital acrescenta a esta evolução é a sincronização: uma camada de comparação em tempo real que se sobrepõe à combinação de soldadura manual, automatizada e automática já existente na fábrica. Isto aplica-se tanto a uma linha de soldadura elétrica de grande volume como a trabalhos ocasionais e complexos em peças com vários eixos, ou a trabalhos industriais de soldadura em que um único desvio não detetado pode levar à recolha de todas as peças. As células de soldadura modernas continuam a variar bastante no grau de evolução que atingiram neste percurso, e as condições reais de soldadura no chão de fábrica — calor, salpicos e um operador a aproximar-se para verificar um cordão — raramente correspondem às do vídeo de demonstração. É na soldadura real, e não na simulação que qualquer fornecedor pode mostrar, que um sistema de monitorização justifica ou não o seu preço. Os dados de soldadura reais, recolhidos durante a produção, são a única prova relevante; mesmo em linhas instrumentadas, continuam a ocorrer resultados de soldadura deficientes quando ninguém analisa os dados registados pelos sensores.
O que é um gémeo digital na soldadura robotizada?
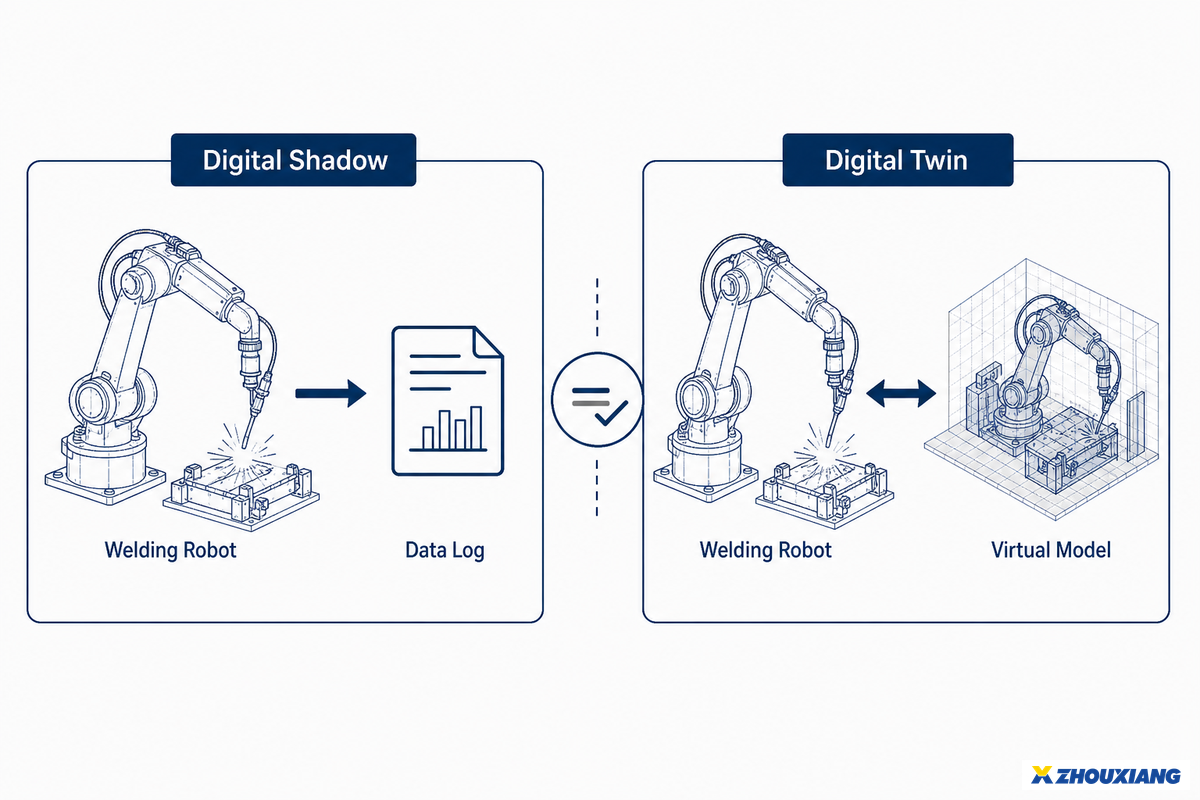
Um gémeo digital na soldadura robotizada é um modelo virtual da célula de soldadura, atualizado em tempo real com dados dos sensores — tensão, corrente elétrica, velocidade de alimentação do fio, velocidade de deslocação e posição da junta. Assim, o responsável pela fábrica pode comparar o que está efetivamente a acontecer com o que seria de esperar numa soldadura normal e dentro das tolerâncias, em tempo real e não apenas depois do trabalho concluído.
O que é um gémeo digital?
Segundo a definição do NIST, um gémeo digital é uma representação digital de um objeto ou processo físico, atualizada com dados dos sensores e usada para fazer comparações com o seu equivalente no mundo real. Esta é a definição de trabalho usada pelos investigadores de robôs de soldadura quando descrevem um gémeo sincronizado, em vez de uma simples sombra de registo.
Os investigadores de gémeos digitais para robôs de soldadura usaram uma definição de trabalho própria e um pouco mais específica: um modelo virtual orientado por dados de um braço robótico de soldadura, que reproduz os movimentos e as características da soldadura em tempo real e é avaliado com base num modelo de maturidade de cinco dimensões e 19 fatores, desenvolvido originalmente pelo Prof. Tao Fei e pelo seu grupo (Wang et al., 2025).
Há um problema que a maioria das páginas dos fornecedores não aborda: não existe uma definição universalmente aceite de sistema baseado em gémeo digital, nem mesmo na academia. O debate sobre essa definição é apenas uma pequena parte dos problemas mais amplos da transformação digital no fabrico com gémeos digitais e no fabrico inteligente que afetam a maioria das empresas de estruturas metálicas. Estudos anteriores sobre sistemas de produção ciberfísicos identificaram falta de consenso na conceptualização e uma clara lacuna entre os modelos de referência e os sistemas implementados. O próprio trabalho do NIST sobre gémeos digitais no fabrico usa uma definição um pouco mais restrita, que vale a pena adotar (NIST):
| Capacidade | Sombra digital | Gémeo digital |
|---|---|---|
| Sentido do fluxo de dados | Unidirecional: físico → registo digital | Bidirecional: físico ↔ modelo virtual; cada um pode atualizar o outro |
| Resultado obtido | Histórico registado do que aconteceu | Comparação em tempo real dos resultados efetivos com a previsão do modelo |
| Exemplo nesta linha de produtos | Registo da corrente elétrica, tensão do arco e alimentação do fio num posto de trabalho com um único robô | Visão por nuvem de pontos que compara o percurso de soldadura planeado com a peça real digitalizada, antes e durante a soldadura |
| Conclusão para quem compra | Suficiente para rastreabilidade e auditorias | Necessário para corrigir automaticamente o percurso e os parâmetros em peças com geometria variável |
Ambas as abordagens têm utilidade e são comercializadas sob a designação «monitorização da produção com gémeo digital em robôs de soldadura». No entanto, resolvem problemas diferentes: quem apenas precisa de um registo para auditoria não tem necessariamente de pagar pela correção automática do percurso, e vice-versa. Anos a produzir repetidamente seis famílias de peças levarão uma empresa de estruturas metálicas a optar por uma abordagem de sombra digital; as funções de correção do percurso em tempo real de um gémeo digital completo são mais adequadas para soldar secções irregulares do casco de um navio.
Para comprar o sistema certo, é preciso compreender a tecnologia de gémeos digitais o suficiente para distinguir um sistema baseado na simulação digital do percurso de soldadura de outro que apenas regista os passes concluídos. Quer uma estrutura de gémeo digital seja desenvolvida internamente ou licenciada, a sua aplicação numa célula de soldadura costuma enquadrar-se numa de duas categorias: monitorização do processo de soldadura depois de concluído ou uma abordagem genuinamente preditiva que ajusta o robô durante a soldadura. Os fornecedores que usam linguagem de marketing sobre gémeos digitais nem sempre distinguem estas duas categorias, mas a diferença é relevante: para o responsável pela fábrica, o valor dos gémeos digitais vem especificamente da camada de comparação, e não apenas da camada de registo. Um sistema concebido desde a fase de projeto com base num gémeo digital tem um aspeto diferente no chão de fábrica de uma célula mais antiga à qual foram acrescentados sensores posteriormente, mesmo que ambos sejam descritos num catálogo comercial como «baseados na tecnologia de gémeos digitais». As aplicações de gémeos digitais vão muito além da soldadura: os setores aeroespacial e automóvel usam a visualização por gémeo digital para muito mais do que cumprir normas. Um gémeo digital verdadeiramente capaz permite tomar medidas corretivas antes de uma peça ser rejeitada, em vez de apenas registar a rejeição depois de acontecer.
O que monitoriza realmente um gémeo digital de soldadura
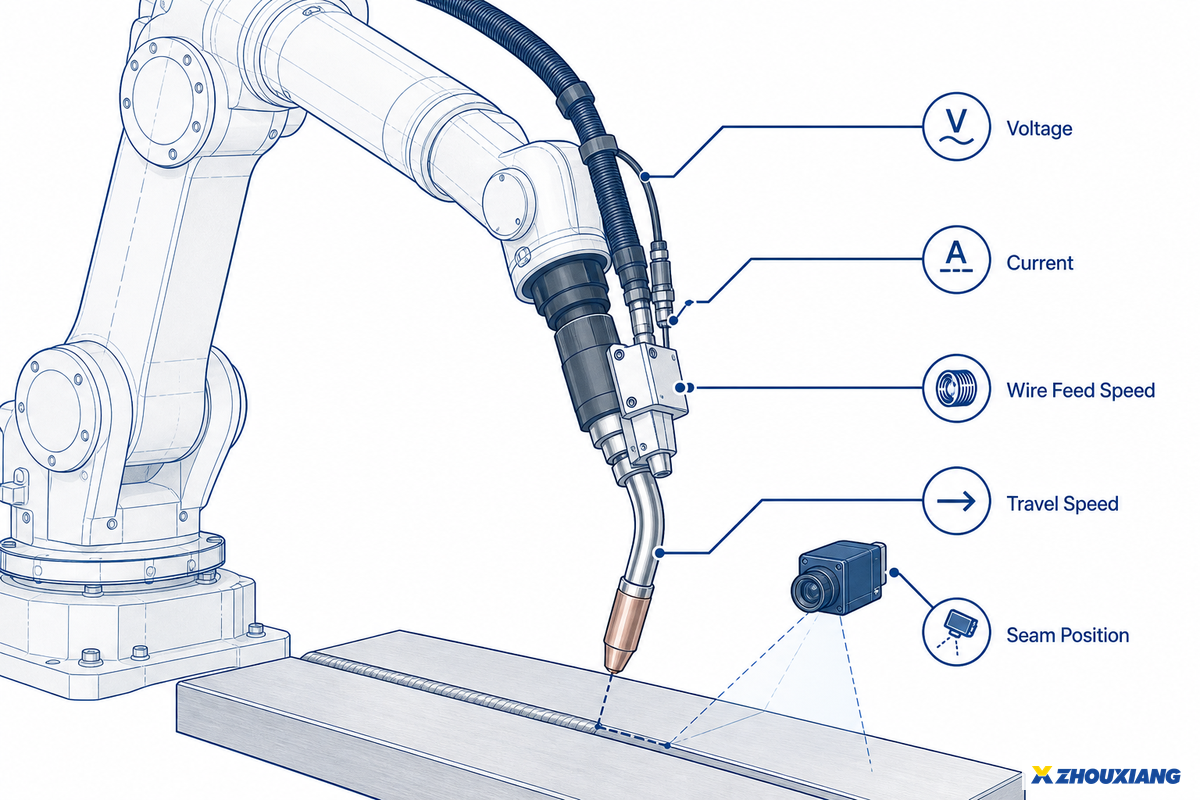
A tensão, a corrente elétrica, a velocidade de alimentação do fio e a velocidade de deslocação são os principais parâmetros de soldadura presentes em quase todas as implementações de monitorização rigorosa do processo. Estes parâmetros têm a correlação mais direta com a forma final do cordão e a penetração na soldadura por arco e na soldadura MIG/MAG. Alguns sistemas mais sofisticados também monitorizam o aporte térmico ou o comprimento do arco.
A posição da junta de soldadura, obtida através de um sistema de visão 3D ou de um seguidor laser, é o quinto e último parâmetro, geralmente acrescentado para processos em que a geometria das peças varia entre lotes. Este quinto parâmetro, somado aos restantes, transforma o sistema de monitorização de um simples registador de dados numa célula de soldadura verdadeiramente inteligente.
Observamos esta mesma tendência na nossa própria linha de produtos, numa escala que merece ser referida: sete em cada oito projetos de postos de trabalho de soldadura robotizada que produzimos — segundo o número de páginas publicados no nosso site sobre esses produtos (este valor não foi verificado) — indicam explicitamente como equipamento de série, e não opcional, o registo de parâmetros em tempo real ou a disponibilidade de um painel de monitorização de gémeo digital dedicado. Estes sete tipos vão desde células de soldadura com um único robô a estações com robô sobre carril no solo, sistemas em consola de 7/8/9 eixos, células de pórtico com dois robôs, unidades móveis robotizadas com AGV e o nosso posto de soldadura robotizada de referência sem programação manual.
4
Parâmetros principais registados
7/8
Linhas de produtos com registo em tempo real
0,1 mm
Precisão máxima da nuvem de pontos com visão artificial
3
Protocolos de conectividade suportados
O registo de cobertura da monitorização por gémeo digital abaixo indica a posição de cada um destes sete tipos de sistemas robotizados no contínuo entre gémeo digital completo (interação bidirecional e comparação orientada por modelo) e sombra digital (registo unidirecional). Muitas das nossas células instaladas encontram-se na categoria de sombra digital — um compromisso que muitas vezes é o mais adequado para um processo de soldadura maduro e repetível.
| Tipo de equipamento | Parâmetros monitorizados | Categoria: gémeo ou sombra digital | Conectividade |
|---|---|---|---|
| Posto de soldadura robotizada com um único robô | Corrente de soldadura, tensão do arco, contagem de ciclos | Sombra digital | Painel do fornecedor |
| Estação robotizada com robô de soldadura sobre carril no solo | Corrente elétrica, tensão, velocidade de deslocação, consumo de fio por cordão de soldadura | Sombra digital (orientada para SPC) | Painel do fornecedor |
| Robô de soldadura em consola (7/8/9 eixos) | Conjunto completo de parâmetros + comparação do percurso com nuvem de pontos | Gémeo digital | Painel do fornecedor |
| Posto de trabalho com robô de pórtico (dois robôs) | Trajetória + parâmetros de soldadura, programação de tarefas do MES | Gémeo digital | Integração com MES/ERP |
| Robô móvel de soldadura com AGV | Tensão/corrente elétrica (monitorizadas por WeldEye), sincronização com o posicionador | Sombra digital | Modbus TCP, EtherNet/IP, PROFINET |
| Robô colaborativo de soldadura (robô colaborativo) | Telemetria de segurança com força limitada, parâmetros de soldadura | Sombra digital | Painel do fornecedor |
| Sistema inteligente de soldadura de estruturas metálicas (modelo de referência sem programação manual) | Conjunto completo de parâmetros + trajetória + monitorização por aplicação móvel | Gémeo digital | Integração com MES/ERP |
| Linha de corte a laser (fase a montante) | Dados das peças e relatórios de corte partilhados pela rede CNC | Sombra digital | Rede CNC partilhada |
Dados extraídos das informações publicadas sobre os nossos produtos, julho de 2026.
Nada disto é exclusivo de uma máquina de soldadura ou sequer de uma plataforma de soldadura: a tensão entre registar e comparar dados surge tanto numa única tocha de soldadura num posto manual como numa célula totalmente instrumentada. Em todo o setor da soldadura, as aplicações vão desde séries de produção de soldadura de recipientes sob pressão certificados, regidas pelas normas ASME, até trabalhos de fabrico de menor risco, em que um desvio não detetado exige retrabalho, mas não a recolha de peças. Uma experiência de soldadura num laboratório pode validar um novo conjunto de sensores; a implementação em toda a fábrica é outro desafio, que tem de considerar o desvio da trajetória de soldadura entre turnos, fatores do ambiente de soldadura como a temperatura ambiente e alterações da posição de soldadura em peças com vários eixos que um sensor fixo pode não detetar. Nada disto substitui os ensaios destrutivos ou não destrutivos para confirmar a qualidade da soldadura: um gémeo digital monitoriza o processo, não a metalurgia. No setor da soldadura, esta distinção continua a induzir em erro quem compra e presume que os dados de monitorização, por si só, comprovam a conformidade.
Do painel à conformidade: rastreabilidade para auditorias ASME/AWS
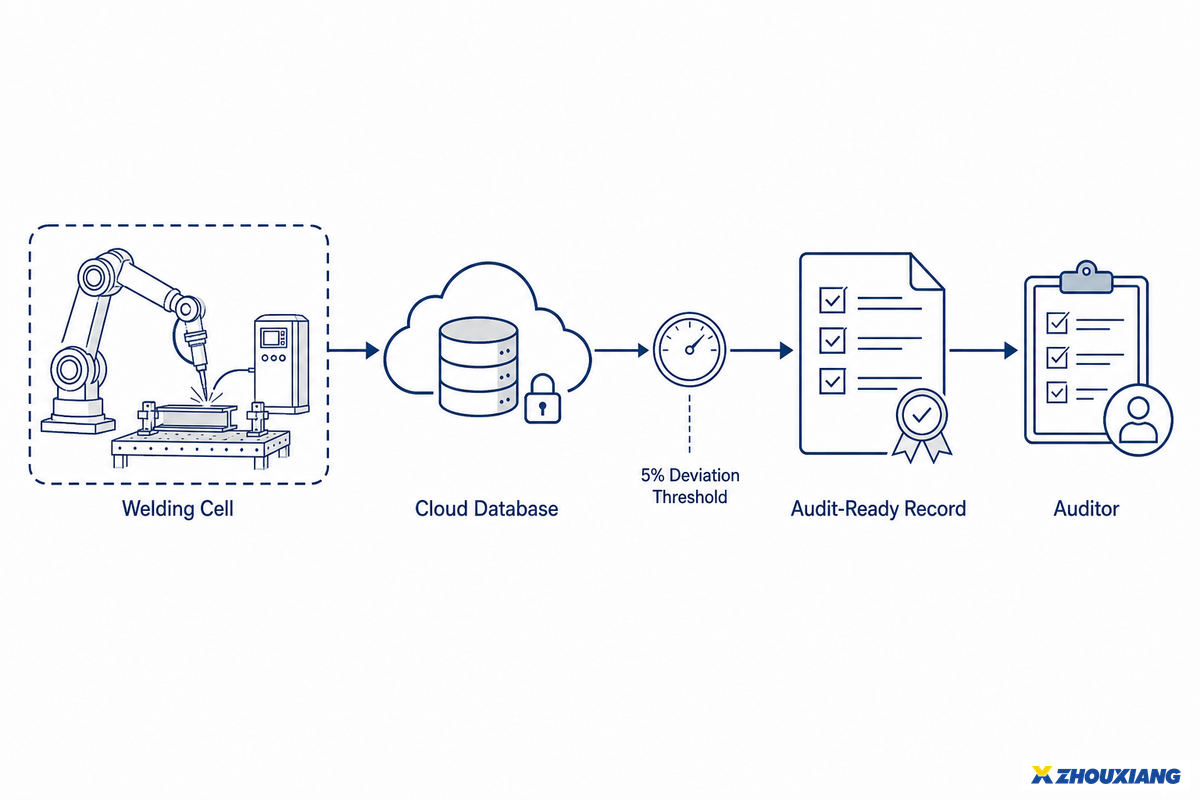
Quando é necessário recuperar o registo de uma junta soldada há oito meses, a característica mais importante de qualquer sistema de monitorização do processo de soldadura é a existência desse registo — não o aspeto impressionante do painel no primeiro dia nem a velocidade de soldadura. As normas AWS D1.1 e ASME Section IX exigem a conservação de registos de qualificação de soldadores e procedimentos, inspeções e resultados de aceitação, mas não determinam um formato específico para esses registos. Assim, a digitalização é uma solução opcional que permite passar de «há uma pasta algures» para «aqui está o valor efetivamente registado».
As fábricas que implementam painéis de gémeos digitais para este fim não estão a tentar seguir uma tendência: estão a colmatar uma lacuna documental que já existia muito antes de se pensar em automação. Nas nossas células de soldadura para o setor da energia, a solução que criámos para preencher essa lacuna é a regra de pausa automática de 5 por cento. Cada célula regista a tensão, a corrente elétrica, a alimentação do fio e o caudal de gás durante toda a operação de soldadura. Se algum destes parâmetros se afastar mais de 5% do valor definido, o sistema faz uma pausa automática, em vez de deixar o processo de soldadura prosseguir sem controlo nem monitorização. Este é o nosso próprio limite de controlo, ajustado para permitir à equipa de qualidade fornecer ao auditor documentação clara e completa. Não é uma norma incluída na ASME BPVC ou na AWS D1.1; desconfie de qualquer fornecedor que afirme o contrário.
📐 Nota de engenharia
Num processo GMAW a 260A/28V, 5 por cento corresponde aproximadamente ao intervalo de 247-273A e 26,6-29,4V. Os limites são suficientemente apertados para detetar um encravamento na alimentação do fio ou um desvio no comprimento do arco antes de surgir um defeito visual, mas permitem a variabilidade normal de um processo numa soldadura estável.
As normas abrangem a qualificação e o âmbito da inspeção. A AWS D1.1 trata da qualificação de soldadores, dos procedimentos e especificações de soldadura e dos requisitos de inspeção visual e END, como os da tabela 8.1. Embora no setor se considere amplamente que a qualificação contínua dos soldadores deve ser renovada com uma periodicidade aproximada de seis meses (confirme o intervalo exato na edição atual do código), associar a data de qualificação de um soldador, uma especificação WPS e uma junta específica num único documento pesquisável cumpre a mesma função que a antiga ficha de acompanhamento do processo de soldadura, sem o período de seis meses sem registos causado pelo desaparecimento do dossier. É precisamente esta lacuna na sincronização de registos que o trabalho do NIST sobre normas para gémeos digitais no fabrico identifica como ainda não resolvida em todo o setor.
Exemplo: como os dados de monitorização em tempo real garantiram um contrato OEM
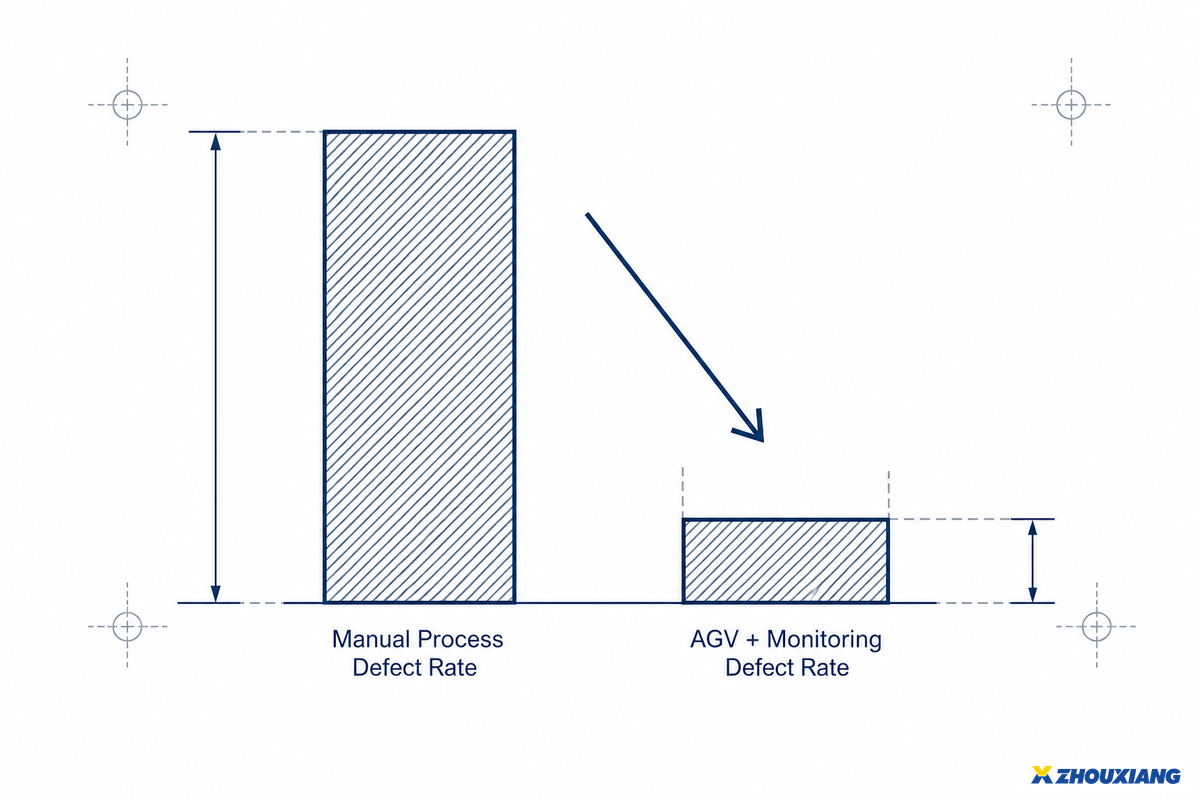
A rastreabilidade dos dados passou de uma vantagem desejável a um fator decisivo para conquistar negócios assim que isto aconteceu. A documentação que produzimos sobre o projeto conta como um fabricante chinês de equipamento pesado comprou quatro robôs de soldadura montados em AGV, equipados com monitorização da tensão e da corrente elétrica (integrada no nosso produto de monitorização WeldEye), para realizar a soldadura robotizada de lanças de escavadoras em aço de alta resistência Q690D. O requisito de qualificação OEM da Cat estipulava uma taxa de defeitos inferior a 0,5% nas soldaduras, enquanto o processo manual original apresentava uma taxa de defeitos de 9,2%. Após a implementação dos robôs com AGV e do WeldEye, o fabricante comunicou uma redução da taxa de defeitos nessas soldaduras para 0,3%, com rastreabilidade digital específica por junta em cada peça produzida.
«As funções de monitorização em tempo real e de rastreabilidade garantiram-nos o contrato; os concorrentes não conseguiam oferecer esse nível de dados.»
Dr. Wei Zhang, diretor de qualidade, segundo o relato do caso publicado pelo fabricante
Naturalmente, interprete este valor com a mesma cautela que teria perante qualquer estudo de caso de um fornecedor baseado numa única fonte: trata-se de um resultado comunicado pelo próprio fabricante, não auditado de forma independente. Baseia-se numa definição específica da taxa de defeitos durante um determinado período de produção, e o relatório não indica se os resultados foram certificados de forma independente. Ainda assim, a essência do caso — o cliente escolheu este fornecedor não por oferecer os robôs mais baratos, mas por conseguir apresentar, mediante pedido, dados específicos por junta de forma defensável — faz dele um bom exemplo. É uma proposta comercial diferente de dizer apenas «somos 20% mais eficientes». A tendência subjacente para a rastreabilidade como serviço através de software de soldadura é suficientemente real para surgir também em pedidos de patente, como o US11347191B2, que abrange software de soldadura com gémeo digital fornecido como serviço.
Retrofitação ou integração de origem? Compatibilidade do gémeo digital com equipamento de soldadura existente
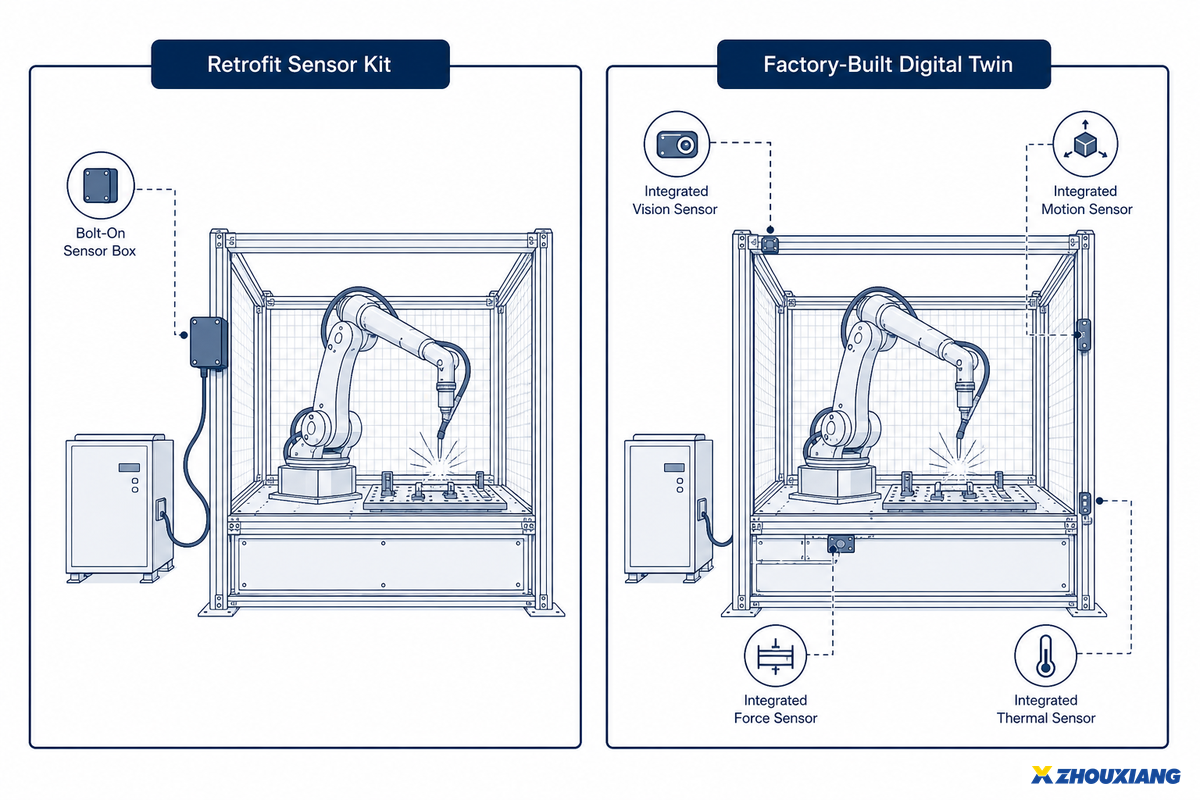
A instalação de sensores numa célula de soldadura antiga para monitorização é muitas vezes simples; o custo começa a aumentar discretamente quando é preciso fazer esses sensores comunicar sem problemas com o MES de uma nova fábrica ou com o painel de controlo de outro fornecedor. Na análise que o próprio NIST publicou em 2024 sobre a interoperabilidade dos gémeos digitais — um painel que abordou aspetos estratégicos, técnicos, normativos e organizacionais — concluiu-se que «muito pouca investigação até à data se centrou na integração de gémeos digitais construídos de forma independente num sistema de sistemas» e que «a interoperabilidade continua a ser um problema por resolver na indústria e na investigação», no que diz respeito a modelos de dados de diferentes fornecedores (David et al., NIST, 2024).
Kit de sensores para adaptação
- Compatível com fontes de alimentação para soldadura existentes de outras marcas
- Instalação mais rápida numa única célula (dias, sem reconfigurar a linha)
- O modelo de dados do painel de controlo pode não ser compatível com o MES de uma fábrica mais recente sem trabalho adicional de integração
Gémeo digital integrado de origem na fábrica
- Parâmetros, protocolo e painel de controlo concebidos como um único sistema desde o início
- Suporte integrado para Modbus TCP/EtherNet-IP/PROFINET, sem adaptações posteriores
- Exige substituir ou emparelhar com uma nova célula de soldadura; não basta acrescentar sensores
Os engenheiros com quem falei e que experimentaram efetivamente usar gémeos digitais na produção, fora de uma demonstração comercial, referiram todos esta tensão. «Há décadas que usamos gémeos digitais baseados em CAD para simulações, por exemplo, de remoção de material. Mas um gémeo digital para monitorização da produção, ligado a dados de sensores em tempo real, é uma realidade muito mais recente e ainda não está normalizado», escreveu um engenheiro num fórum. Explicou que a adaptação de sensores a células antigas pode ficar bloqueada porque ninguém quer realmente assumir o trabalho de normalização.
A simulação de trajetórias de soldadura com base em CAD e o software de simulação do processo de soldadura existem há décadas, sobretudo para programação offline de robôs. A novidade está em ligar essa simulação da soldadura a dados de sensores em tempo real, em vez de se limitar a um plano offline criado uma única vez. Quando uma fábrica atualiza o equipamento, está a investir numa decisão baseada na comparação em tempo real feita pelo gémeo digital, e não numa avaliação intuitiva de alguém a observar o arco. A aplicação de hardware de monitorização digital, por si só, não chega: também é necessário software baseado em estruturas de dados digitais que o MES consiga efetivamente processar.
Algumas fábricas ainda estão a implementar painéis de controlo de gémeos digitais, uma célula de cada vez. Outras já estão a criar gémeos digitais que abrangem uma linha inteira e tratam o robô de soldadura como um nó da representação digital da produção, em vez de uma unidade isolada. Há aspetos da adoção de gémeos digitais que recebem menos atenção: a integração dos fluxos de dados digitais entre as operações de corte a montante e de inspeção a jusante, e a criação de uma réplica digital suficientemente precisa para que um engenheiro da fábrica confie nela mais do que na peça física em caso de desacordo. Os gémeos digitais podem simular um cordão de soldadura antes de este ser executado, mas nem todos os sistemas instalados têm essa função. Muitos são usados apenas para registar a produção efetiva depois de esta ter ocorrido. Quer o sistema assente em gémeos digitais apenas para efeitos de conformidade, quer seja um verdadeiro gémeo digital destinado a monitorizar e corrigir em tempo real, os elementos físicos e digitais da operação têm de permanecer sincronizados; caso contrário, o registo não tem valor. A precisão em tempo real do gémeo — o atraso entre um evento no chão de fábrica e o respetivo registo digital — é o aspeto que os fornecedores mais tendem a omitir; peça essa informação por escrito. A forma como estas tecnologias de soldadura são usadas na fábrica, turno após turno, acaba por ser mais importante do que a marca indicada no painel de controlo. E o próprio processo de soldadura — faíscas, salpicos e ajustes do operador — continua obstinadamente manual, mesmo nas linhas mais instrumentadas. Convém desconfiar dos fornecedores que recorrem à linguagem dos gémeos digitais e dos grandes volumes de dados sem um modelo sincronizado que a sustente. Um roteiro futuro para gémeos digitais só interessa se a versão básica deste ano já refletir com rigor os desvios.
Se tiver um único processo de soldadura ligado à fonte de alimentação para soldadura de um só fornecedor, a adaptação costuma ser mais simples. Se tiver várias células com fontes de alimentação para soldadura de marcas diferentes e quiser consultar todos os dados num único painel de controlo, preveja um orçamento separado para o próprio trabalho de integração e inclua-o como rubrica, em vez de o acrescentar à instalação dos sensores.
Custos e prazos de implementação

Uma célula de soldadura robotizada de posto único, com monitorização básica, custa a partir de $85,000; um sistema completo, personalizado e pronto a funcionar, para cubas de grandes dimensões ou coletores de caldeira, pode ultrapassar largamente $250 000. As atualizações dos sensores e a colocação em serviço são cobradas à parte em ambos os casos, como se explica no parágrafo seguinte.
No nosso guia de preços mais recente, de 2026, uma célula de soldadura robotizada de posto único, com monitorização básica, custa entre $85 000 e $120 000. Um sistema completo, personalizado e pronto a funcionar, concebido para coletores de caldeira ou cubas de grandes transformadores (inclui vários processos e dispositivos de fixação), custa entre $250 000 e $320,000. Acrescem cerca de $8 000 a $15,000 para o seguimento através do arco e entre $20 000 e $35 000 para o seguimento por visão laser necessário em soldaduras críticas sob pressão. Estes preços constam do nosso catálogo e variam consoante a localização e a personalização; solicite uma proposta com o valor exato para o seu caso. A soldadura robotizada, por si só, pode reduzir a taxa de defeitos nas soldaduras em 25%-75%, consoante a aplicação. Numa linha de média dimensão, isso pode representar uma poupança de $8 000 a $24 000 por ano, graças à redução do retrabalho e do desperdício de material (consulte o nosso guia completo sobre os custos da soldadura robotizada para conhecer os dados de base).
Em geral, os custos estão relacionados com os prazos. Conte com um acréscimo de cerca de 10-15% do custo do equipamento para a colocação em serviço e preveja entre três e doze meses para todo o processo de avaliação, instalação dos sensores e do sistema de visão, configuração do software e formação. O prazo depende do número de células a integrar e da existência de um MES.
Lista de verificação para o pedido de proposta — copie estes elementos para o seu pedido:
| Parâmetro | Intervalo recomendado | Importância | Como verificar |
|---|---|---|---|
| Parâmetros registados | Tensão, corrente elétrica, alimentação do arame e velocidade de deslocação, no mínimo | Menos de 4 deixa lacunas no registo de auditoria | Peça um exemplo de registo de soldadura exportado |
| Protocolo de conectividade | Modbus TCP / EtherNet-IP / PROFINET (pelo menos um compatível com o seu MES) | Uma incompatibilidade pode obrigar a instalar middleware dispendioso mais tarde | Confirme a lista de protocolos suportados junto do fornecedor do seu MES |
| Limite de alerta de desvio | Configurável, não fixo no código | A tolerância do seu processo pode não ser ±5% | Pergunte se o limite de pausa pode ser ajustado para cada WPS |
| Período de conservação dos dados | Compatível com o período de conservação mais longo exigido pelas normas aplicáveis | Um período de conservação curto inviabiliza a rastreabilidade | Peça por escrito o período de conservação e o formato de exportação|
| Apoio à colocação em serviço | Presencial ou remoto, com contacto de um engenheiro identificado | Permite determinar o prazo real, em vez do prazo indicado na brochura | Peça a um cliente de referência a duração efetiva da colocação em serviço |
Vantagens e limitações dos robôs de soldadura com gémeo digital

Em última análise, porém, nenhuma engenharia consegue transformar, por si só, um valor registado numa prova de qualidade. Reconhecer este facto pode ser mais valioso para um comprador do que um aumento marginal da eficiência sem provas claras que o sustentem.
✔ Vantagens
- Registos prontos para auditoria substituem fichas de acompanhamento em papel e lacunas nos dossiers
- Os alertas de desvio detetam alterações antes de surgir uma ficha de defeito, e não depois
- Os dados de consistência entre turnos eliminam as suposições sobre qual equipa soldou mal uma junta
⚠ Limitações
- Os parâmetros do processo registados não provam, por si só, a qualidade final da soldadura nem permitem diagnosticar defeitos internos — a investigação sujeita a revisão por pares confirma que a escassez de dados, a necessidade de fusão de sensores e os limites computacionais continuam a ser obstáculos reais e por resolver na investigação atual sobre monitorização da soldadura
- A integridade da telemetria raramente é analisada: sem verificações da sincronização dos relógios, do controlo de acesso e da proveniência dos dados, um registo de monitorização pode parecer completo e continuar sujeito a manipulação ou afetado por desvios
- A interoperabilidade entre fornecedores não é garantida de origem (consulte a secção anterior sobre adaptação), e os alertas de manutenção preditiva baseados na mesma telemetria estão sujeitos às mesmas limitações de qualidade dos dados
Comecemos por uma ressalva franca sobre o setor: todos os valores de eficiência publicados que encontrar — incluindo os nossos — devem indicar uma fonte que possa verificar. Vários artigos de fornecedores sobre o mesmo tema referem intervalos como «redução de custos de 15-30%» ou mencionam uma taxa de crescimento anual composta do mercado sem indicar o estudo de base. Cada valor citado abaixo está associado a uma fonte específica, indicada no início. Sempre que não conseguimos verificar um dado, dissemos isso em vez de o arredondar para lhe dar uma aparência factual.
Há interesse académico nesta questão específica: um artigo, Gémeo digital para soldadura interativa entre humanos e robôs e análise do comportamento do soldador (Wang et al., IEEE/CAA Journal of Automatica Sinica, 2020), propôs usar dados do gémeo especificamente para modelar a interação entre o comportamento do próprio soldador e a trajetória de soldadura de um robô colaborativo. Trata-se de uma linha de investigação distinta, embora relacionada com os gémeos digitais para monitorização da produção em que este artigo se centra.
O que está a mudar: de painel de controlo opcional a critério de seleção

A Yangtze Heavy Machinery, mencionada acima, ilustra uma mudança real e mais importante do que qualquer estatística sobre a dimensão do mercado: os dados de rastreabilidade estão a tornar-se um critério de seleção para propostas, em vez de um simples elemento de uma lista de verificação de um relatório de sustentabilidade. Esta mudança está a surgir mais cedo no ciclo de vendas do que a maioria dos fornecedores conseguiu acompanhar.
Se o seu programa de qualificação de OEM estabelecer um limite máximo rigoroso para peças defeituosas, o fornecedor que conseguir apresentar provas por peça ganha o contrato antes sequer de se falar no preço. O fornecedor cujo sistema de «monitorização» gera um painel de controlo cujos dados ninguém exporta não consegue competir nestas condições, mesmo que o robô trabalhe 50% mais depressa.
Apenas como referência, e não como argumento central deste artigo: prevê-se que o mercado da monitorização da soldadura, por si só (distinto do segmento dos «gémeos digitais», alvo de exageros), atinja $4,14 mil milhões em 2035, face a um valor estimado de $1,76 mil milhões em 2025. Trata-se de uma tendência, não de uma premissa essencial para o argumento, e acompanha a mesma dinâmica de interoperabilidade e normalização que o painel do NIST de 2024 descreveu como ainda em formação.
Para um comprador em 2026 — por exemplo, que forneça clientes Tier 1 dos setores automóvel, da maquinaria pesada ou dos equipamentos de produção de energia — isto significa que os dados de rastreabilidade poderão surgir como requisito nas auditorias de qualificação durante o próximo ciclo de negociação de contratos, em vez de serem uma referência isolada nos relatórios de sustentabilidade. Na prática, deve dar prioridade às células de soldadura que comunicam com o seu MES através de Modbus TCP, EtherNet/IP ou PROFINET, em vez de se concentrar apenas na velocidade do robô.
Como escolher um robô de soldadura preparado para gémeos digitais: perguntas a fazer aos fornecedores

Estar «preparado para gémeos digitais» não depende de palavras da moda nem do software de gémeo digital licenciado pelo fornecedor. Depende de conseguir responder a cinco perguntas específicas, sem evasivas nem linguagem comercial, que um engenheiro de vendas deve saber esclarecer de imediato:
Grelha de avaliação da preparação para gémeos digitais
- Que parâmetros são efetivamente registados e posso consultar um exemplo de registo de dados antes da compra?
- Trata-se de um verdadeiro gémeo digital, com correção de trajetória baseada num modelo, ou de uma sombra digital, que apenas regista dados num sentido? E a tarefa específica no chão de fábrica precisa realmente de um gémeo digital?
- Que protocolos de comunicação industrial são suportados de origem e são compatíveis com o meu MES existente?
- O limite de pausa por desvio pode ser configurado para cada procedimento de soldadura específico ou é definido pelo fornecedor?
- Qual é o período de conservação dos dados e cumpre os requisitos das normas de conformidade segundo as quais os nossos clientes são auditados?
Os fornecedores capazes de responder com confiança às cinco perguntas, em vez de repetirem «a nossa AI consegue fazer isso», são aqueles cujas promessas de monitorização se concretizam quando um auditor entra no chão de fábrica. Vale a pena insistir em particular na pergunta 2, uma vez que os pedidos de patente neste domínio revelam diferenças técnicas reais na forma como cada fornecedor implementa o «gémeo digital».
Conclusão principal
A monitorização da produção com um robô de soldadura e um gémeo digital tem verdadeiro valor quando proporciona um registo sincronizado, pronto para auditoria e ligado a normas de conectividade reais. As promessas são exageradas quando um fornecedor chama «gémeo digital» ao simples registo de parâmetros, sem a componente de comparação com um modelo. Pergunte o que está efetivamente a ser comparado, não apenas o que está a ser registado.
Perguntas frequentes
P: A tecnologia de gémeo digital é compatível com equipamento de soldadura existente?
Sim, na maioria dos casos. A adaptação de sensores a uma fonte de alimentação para soldadura existente é tecnicamente simples, embora seja mais difícil — e muitas vezes subestimado — conseguir que esses dados comuniquem sem problemas com um MES mais recente ou com o painel de controlo de outro fornecedor.
Sim, na maioria dos casos. A adaptação de sensores a uma fonte de alimentação para soldadura existente é tecnicamente simples, e até os sistemas de soldadura mais antigos podem ser integrados num ambiente de monitorização com o conjunto certo de sensores e interfaces. Segundo a análise de interoperabilidade do NIST de 2024, a parte mais difícil é fazer o modelo de dados dessa adaptação comunicar sem problemas com o MES de uma fábrica mais recente ou com o painel de controlo de outro fornecedor, sem trabalho de integração personalizado. O alinhamento de modelos de dados entre fornecedores continua a ser um problema de investigação por resolver. Preveja um orçamento separado para esta etapa de integração, em vez de assumir que os sensores, por si só, resolvem o problema. Antes de assinar, peça a qualquer fornecedor uma referência de um cliente que tenha adaptado uma fonte de alimentação para soldadura de outra marca.
P: Quanto custa implementar um gémeo digital para linhas de soldadura?
As células de posto único com monitorização básica custam entre $85 000 e $120,000. Os sistemas completos e prontos a funcionar, concebidos para coletores de caldeira ou cubas de grandes dimensões, custam entre $250 000 e $320,000, antes de acrescentar as atualizações dos sensores e a colocação em serviço.
As células de posto único com monitorização básica custam entre $85 000–$120 000; os sistemas completos e prontos a funcionar para coletores de caldeira ou cubas de grandes dimensões, com dispositivos de fixação personalizados e capacidade para vários processos, custam entre $250 000–$320,000. As atualizações dos sensores são cobradas à parte: o seguimento através do arco custa cerca de $8 000–$15,000 e o seguimento por visão laser, com precisão suficiente para soldaduras críticas sob pressão, custa $20 000–$35,000. A colocação em serviço costuma acrescentar mais 10–15% do custo do equipamento.
P: Em que difere um gémeo digital dos sistemas tradicionais de monitorização da produção?
Um sistema de monitorização tradicional regista o que aconteceu depois do facto. Um verdadeiro gémeo digital compara, em ambos os sentidos e enquanto a soldadura decorre, o que está a acontecer com um modelo virtual sincronizado.
A monitorização tradicional regista o passado; um verdadeiro gémeo digital compara os resultados em tempo real com um modelo virtual sincronizado, enquanto a soldadura decorre, em ambos os sentidos. O simples registo de parâmetros — tensão, corrente elétrica e alimentação do arame — sem um modelo de comparação descreve-se com maior rigor como sombra digital. Ambos são úteis, mas só o segundo consegue corrigir automaticamente uma trajetória de soldadura com base no que um sistema de visão acabou de medir.
P: De que competências precisam os trabalhadores para usar tecnologia de gémeos digitais na soldadura?
Os operadores precisam de conhecimentos digitais básicos; as competências mais avançadas dependem da função.
Os operadores precisam de conhecimentos digitais básicos, adquiridos habitualmente num exercício de um a dois dias com o painel de controlo. Os técnicos de manutenção interpretam os alertas de desvio. Os profissionais da qualidade e da engenharia obtêm o maior benefício, uma vez que a possibilidade de extrair registos de rastreabilidade para auditorias é o que justifica efetivamente o investimento.
P: O que acontece se o sistema detetar um desvio a meio da soldadura?
Nos sistemas com função de pausa automática, a soldadura para imediatamente quando um parâmetro monitorizado ultrapassa a tolerância configurada. O sistema regista o valor exato, a marca temporal e o parâmetro que desencadeou a paragem, para análise posterior.
Nos sistemas com função de pausa automática, a soldadura para quando um parâmetro monitorizado ultrapassa a tolerância configurada (habitualmente cerca de ±5%, embora esse valor deva poder ser ajustado para cada procedimento de soldadura, em vez de ser fixo). O sistema regista o valor exato e a marca temporal para análise. Trata-se de um limite de controlo definido pelo fabricante, e não de um valor imposto pelos códigos ASME ou AWS. Antes de assumir que o limite é adequado ao seu processo, pergunte ao fornecedor se pode ser ajustado.
P: A monitorização com gémeos digitais é obrigatória para cumprir os requisitos ASME/AWS ou é opcional?
É opcional, não obrigatória. A AWS D1.1 e a ASME Section IX exigem registos rastreáveis do soldador, do procedimento e da inspeção, mas nenhum dos códigos especifica um formato digital para os conservar; a digitalização é uma opção de cada fábrica.
É opcional. A AWS D1.1 e a ASME Section IX exigem registos documentados de qualificação do soldador e do procedimento, bem como registos de inspeção e aceitação, mas nenhum dos códigos impõe um formato digital específico para os conservar. A digitalização destes registos é uma opção do fabricante para colmatar a diferença prática entre uma ficha de acompanhamento em papel, que pode desaparecer, e um registo pesquisável, que não desaparece.
Porque escrevemos este artigo
Cada configuração aqui referida baseia-se na documentação interna de produtos para todos os tipos de células de soldadura: de robô único, com carril no solo, em consola, com pórtico, AGV e com robôs colaborativos. A informação é complementada por investigação sobre literatura científica sujeita a revisão por pares relativa a gémeos digitais e por um relatório do NIST sobre a interoperabilidade dos gémeos digitais. Sempre que não conseguimos verificar de forma independente um valor, quer se tratasse de dados de um caso nosso, quer de uma estatística citada, assinalámo-lo. Revisto pela equipa técnica da Zhouxiang.
Referências e fontes
- Investigação sobre o sistema de gémeo digital de robôs de soldadura orientado por dadosWang et al., 2025, PMC (National Institutes of Health)
- Visualização em tempo real dos dados de robôs de soldadura e preparação para o futuro dos sistemas de gémeos digitaisMagyar, 2024, Scientific Reports (Nature)
- Normas para gémeos digitais na produção industrialNational Institute of Standards and Technology
- Interoperabilidade dos gémeos digitais: desafios, fatores de sucesso e futuras linhas de investigaçãoDavid, Shao, Tilbury, Gomes & Zarkhout, 2024, NIST/ISoLA
- Como os gémeos digitais acrescentam um novo nível de inteligência ao fabrico de produtos metálicosTim Heston, The Fabricator
- US11347191B2, sistema e método para disponibilizar software de soldadura como serviçoUSPTO
- O futuro da monitorização da soldadura (2026 e seguintes)Xiris
- Gémeo digital para soldadura interativa entre humanos e robôs e análise do comportamento do soldadorWang et al., 2020, IEEE/CAA Journal of Automatica Sinica
Artigos relacionados
- Automatização da soldadura de cubas de transformadores: cordões longos sem distorção, em grande escalaoutro caso de monitorização no setor da energia
- Automatização da soldadura de tubos: comparação entre métodos robotizados, orbitais e manuaisseleção do método no mesmo grupo de produtos
- Seguimento laser da junta para robôs de soldadura: como corrige a deformaçãoa camada de visão por detrás da correção de trajetória com gémeo digital
- Quanto custa realmente um robô de soldadura em 2026?análise completa dos custos por detrás dos valores acima
- Calculadora de ROI para robôs de soldaduracalcule o seu próprio prazo de retorno

