
Contacte a Zhouxiang

| Taxa de deposição (FCAW robotizada, chapa do casco) | 5–9 kg/h face a 1,5–3 kg/h com SMAW manual |
| Célula robotizada industrial de 6-a×is (sistema) | $150 000–$400 000 (valor típico, USD de 2024–2026) |
| Célula de soldadura com robô colaborativo (posto único) | $80 000–$200 000 (valor típico, USD de 2024–2026) |
| Prazo de retorno do investimento com utilização máxima | 12–22 meses num turno / 8–14 meses em dois turnos |
| Taxa de defeitos: robotizada face a manual | <1% na soldadura robotizada (calibrada) face a 5–8% na manual |
| Previsão de escassez de soldadores nos Estados Unidos | São necessários 320 500 novos profissionais até 2029 (AWS); 80 000 vagas anuais |
| Normas aplicáveis | AWS D3.6M-2017 para trabalhos subaquáticos; D3.6M-202× em consulta pública ANSI; Regras ABS para construção e classificação de navios de aço |
 Se pesquisou «soldadura em estaleiros navais» no Google, é provável que o primeiro resultado tenha sido uma página de emprego para soldadores. Isso acontece porque, nos Estados Unidos, o setor continua a precisar de dezenas de milhares de soldadores certificados nos estaleiros navais e comerciais.
Os dados BLS OEWS NAICS 336600 sobre a construção de navios e embarcações estão entre os poucos em que o maior grupo profissional é o dos soldadores, cortadores e brasadores. Os dados continuam a indicar um salário mediano de soldador nos Estados Unidos na ordem dos $51 000 em maio de 2024, segundo os dados profissionais do BLS.
Nos últimos cinco anos, também se desenvolveu em paralelo a capacidade de soldadura robotizada. Uma estimativa dos dados da AWS sobre a força de trabalho na soldadura indica que serão necessários 320 500 novos soldadores nos Estados Unidos até 2029, o que exige o preenchimento de cerca de 80 000 vagas por ano entre 2025 e 2029.
Como a maioria dos soldadores certificados tem mais de 55 anos e cerca de 153 000 profissionais qualificados se aproximam da reforma, os estaleiros que continuam a depender do aumento de efetivos e da entrada de profissionais em início de carreira deparam-se com um obstáculo sério. O percurso para se tornar soldador num estaleiro naval continua a ser semelhante ao de um soldador de tubagens: começa com formação fundamental em soldadura certificada pela AWS. Os salários na construção naval são atrativos, num mercado de soldadura cada vez mais exigente, e as condições de trabalho são semelhantes num porta-aviões e num navio mercante. Os robôs ajudam a responder à falta de mão de obra em juntas adequadas à automatização, enquanto as pessoas continuam a ser necessárias para entrar em espaços de trabalho onde as máquinas não podem operar em segurança. A aprendizagem para se tornar soldador naval continua a ser uma opção viável, com formação em técnicas de soldadura certificadas pela AWS, certificação AWS específica para aplicações navais e programas de recrutamento promovidos pelos estaleiros e pela Marinha.
Este artigo centra-se nesse segundo mundo: explica o que os robôs fazem na construção naval, o que não conseguem fazer e como os fabricantes decidem comprá-los e implementá-los.
 Os estaleiros não compram robôs de soldadura pelo simples efeito de novidade. Só avançam quando uma destas cinco condições ultrapassa determinado limiar.
Se duas ou mais se aplicam ao seu estaleiro, já está em curso, algures à volta de uma mesa, a discussão sobre que tipo de robôs comprar, onde os instalar e quanto pagar.
Os 5 sinais que levam à robotização
A Coreia é o exemplo mais evidente do sinal de escassez de mão de obra. Notícias da imprensa especializada, baseadas em dados do mercado de trabalho da Associação Coreana de Soldadura, apontam para um desequilíbrio de cerca de 2 para 1 entre a procura e a oferta de técnicos e supervisores de soldadura automatizada em 2024. A procura comunicada excede largamente a oferta de candidatos qualificados. Esta diferença está a impulsionar a rápida robotização nas afiliadas da HD Hyundai, onde a HD Hyundai Samho declarou que um «estaleiro naval autónomo inteligente» até 2030 poderia aumentar a produtividade e reduzir o tempo de produção em 30 por cento.
- Sinal de escassez de mão de obra. Os canais de recrutamento de soldadores certificados estão esgotados há uma dúzia de meses, e o encarregado está a tentar transferir pessoal para tarefas em atraso. A AWS e×pera que sejam preenchidas cerca de 80 000 vagas por ano entre agora e 2029 (dados da força de trabalho da AWS).
- Sinal de aumento de defeitos. As horas de reparação e retificação por tonelada de trabalho na sua instalação aumentaram durante dois trimestres fiscais consecutivos. A FCAW robotizada (soldadura por arco com fio fluxado) registou taxas de defeitos de controlo de qualidade muito inferiores a 1% em sistemas cujos parâmetros foram devidamente ajustados, face a 5-8% (síntese setorial da eureka.patsnap, 2024).
- Sinal de cadência concentrada num único formato. Uma secção de navio — geralmente os longitudinais da linha de painéis ou as juntas de ângulo entre reforços e chapas — é produzida todas as semanas e consome mais horas de arco do que qualquer outra família de juntas. A repetibilidade favorece o robô.
- Sinal de deslocação entre postos. Um soldador passa uma parte significativa do turno a deslocar-se, a preparar dispositivos de fixação ou à espera. Uma plataforma de robô colaborativo que se desloca entre postos recupera esse tempo improdutivo sem exigir a reconstrução das instalações.
- Sinal de incentivo regulamentar. A sua jurisdição aprovou um incentivo ao investimento na construção naval ou uma sociedade classificadora impôs regras mais exigentes de consistência. Nos Estados Unidos, a SHIPS for America Act (S.1541) inclui um crédito fiscal ao investimento de 25% para investimentos de capital em estaleiros navais, melhorando diretamente o cálculo do prazo de retorno da automatização.
3. As 3 zonas de robotização — comparação entre casco, antepara e linha de painéis
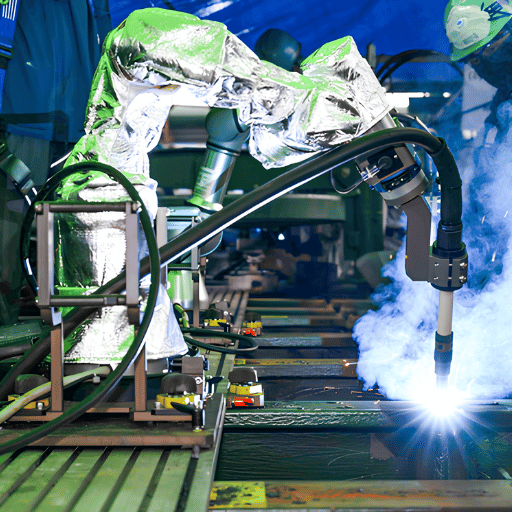 A maioria das apresentações de compras trata a «soldadura robotizada em estaleiros navais» como uma única aplicação. Na realidade, são três aplicações, cada uma com requisitos diferentes para a arquitetura do robô. Chamamos à comparação abaixo Matriz de zonas de robotização: casco / antepara / linha de painéis — uma grelha de decisão com 9 linhas que abrange a geometria das juntas, a espessura das chapas, o comprimento das soldaduras, a mobilidade da peça de trabalho, a arquitetura do robô, a escolha do processo, o grau de maturidade da automatização, o tipo de defeito predominante e a norma aplicável da sociedade classificadora.
| Dimensão da zona | Junta da chapa do casco | Reforço da antepara | Longitudinal da linha de painéis |
|---|---|---|---|
| Tipo de junta predominante | Topo a topo (V simples, V duplo) | Junta de ângulo em T | Junta de ângulo longa + junta topo a topo reta |
| Intervalo de espessura das chapas | 10–30 mm (DH36/EH36) | Alma de 6–20 mm em chapa de 10–25 mm | Painéis de 8–18 mm |
| Comprimento da soldadura contínua por secção | Elevado (12–18 m em linha reta) | Médio, com geometria repetida | Muito elevado (20–30 m por painel) |
| Mobilidade da peça de trabalho | Baixa — a estrutura permanece no lugar | Média — os subconjuntos podem ser deslocados | Elevada — os painéis avançam ao longo de uma linha |
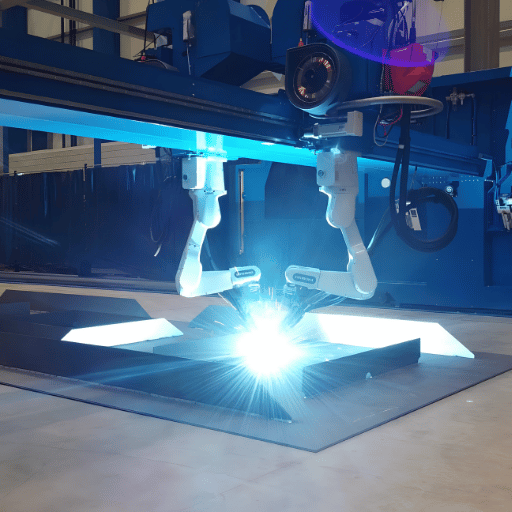
| Arquitetura prática do robô | Robô colaborativo móvel ou pórtico montado em carril | Robô colaborativo para vários postos ou célula fixa | Pórtico fixo + laser/MIG múltiplos |
| Processo típico | FCAW robotizada; SAW para chapas planas longas | GMAW robotizada | Laser-MAG híbrida; SAW; GMAW |
| Maturidade da robotização | Emergente (robôs colaborativos móveis desde 2023) | Consolidada (robôs colaborativos desde 2020) | Madura (laser híbrido da Meyer Werft desde 2000) |
| Defeito predominante | Deformação da chapa + porosidade | Falta de fusão no pé da alma | Perfuração + deformação em cordões longos |
| Norma aplicável da sociedade classificadora | ABS Part 2 / AWS D3.5 | ABS Part 2 + IACS UR W7 | ABS Part 2 + procedimento de soldadura LR |
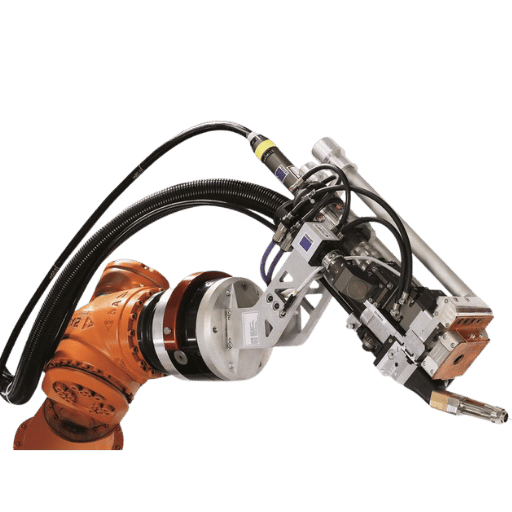 Na construção naval, são importantes quatro processos e técnicas de soldadura robotizada, que não são intercambiáveis. Cada um adequa-se a uma combinação diferente de espessura da chapa, geometria da junta e limites de energia térmica impostos pela sociedade classificadora. A especificação do procedimento de soldadura (WPS) define a combinação adequada para cada aplicação de soldadura estrutural, e o inspetor de soldadura usa-a para comparar o projeto executado com os parâmetros qualificados.
| Processo | Taxa de deposição típica | Aplicação mais indicada | Notas da sociedade classificadora |
|---|---|---|---|
| GMAW robotizada (MIG/MAG) | 3–6 kg/h | Juntas de ângulo em reforços de 6–15 mm, estruturas ligeiras | Energia térmica controlada segundo a Parte 2, Capítulo 4 da ABS |
| FCAW robotizada | 5–9 kg/h | Cordões nas chapas do casco de 10–30 mm em DH36/EH36 | Arame conforme AWS A5.20/A5.29; aceitação para cascos segundo ASTM A131 |
| GTAW robotizada (TIG) | 0,5–1,5 kg/h | Cubas de aço inoxidável, tubagens de pequeno diâmetro, passes de raiz | AWS D3.6M para qualquer trabalho subaquático, em ambiente húmido ou seco |
| Laser-MAG híbrida | Velocidade 2–4× superior à do processo simples | Juntas de ângulo e topo a topo longas em linhas de painéis, cascos de navios de cruzeiro | A Meyer Werft foi pioneira na produção de painéis desde 2000 |
📐 Nota de engenharia
No que respeita às normas, o Comité D3 da AWS para soldadura na construção naval continua a ser a entidade de referência nos Estados Unidos. A soldadura subaquática continua abrangida pela AWS D3.6M:2017, ainda em vigor; contudo, a versão revista D3.6M-202x está em consulta pública ANSI, com data de termo em outubro de 2025, pelo que a próxima edição poderá ser publicada com uma atualização em breve. Entre as normas referenciadas por entidades reguladoras encontra-se também NIH PMC4824921 (ventilação de espaços confinados para soldadores navais), que sustenta a exceção para soldadura manual abordada na secção 8. Atualmente, qualquer trabalho de reparação ou montagem de blocos abaixo da linha de água deve ser soldado segundo a D3.6M, tanto em processos robotizados como manuais.
O pré-aquecimento mínimo para chapas do casco com mais de 30mm em AH36 / DH36 / EH36, segundo os requisitos da ABS para cascos, situa-se entre 120 – 150 ° C. Para chapas de 30 mm, se a temperatura da oficina for inferior a 5°C, o pré-aquecimento deve ser de 75°C; se for inferior a 0°C, deverá ser de 75- 100° C. Para ASTM A 131, Grupo 1 ou 2 (consoante a espessura e o tratamento térmico), a especificação deve indicar os detalhes dos ensaios de aceitação e as condições de fornecimento relativas às propriedades mecânicas destes graus; todos devem garantir um limite elástico mínimo de 355MPa e controlo da tenacidade a baixa temperatura.
As condições da FCAW robotizada devem ser definidas durante a qualificação do procedimento de soldadura, de modo a refletir estas temperaturas de pré-aquecimento e os limites de temperatura entre passes, sem recorrer a valores aproximados.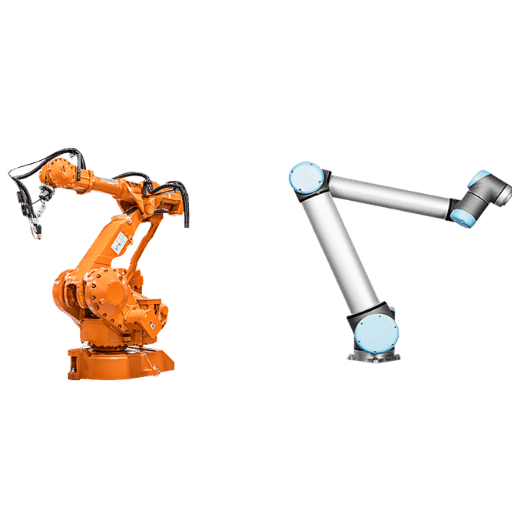
Em resumo: sim, para juntas de ângulo e para a maioria dos reforços em chapas até cerca de 20 mm; para chapas mais espessas, «com base magnética e programação multipasse». Em mais pormenor: os robôs colaborativos não substituem os robôs de 6 eixos, nem estes substituem os robôs colaborativos no controlo de qualidade em ambientes de estaleiro naval.
✔ Vantagens do robô industrial de 6 eixos
- Elevado ciclo de trabalho, com arco ligado entre 60 a 100% durante todo o turno
- Adequa-se melhor a painéis estáticos, formas repetidas e famílias de grande volume uniforme.
- Maior capacidade de deposição — permite soldadura híbrida laser-MAG
- Menor custo por metro com uma taxa de utilização elevada
⚠ Limitações do robô industrial de 6 eixos
- Exige uma área fixa, uma vedação de segurança e um programa de dispositivos de fixação
- Fica inativo quando o trabalho seguinte está noutra zona do estaleiro
- Tempo adicional de reprogramação para geometrias variantes
- Maior investimento inicial ($150K–$400K, valor típico; mais para pórticos)
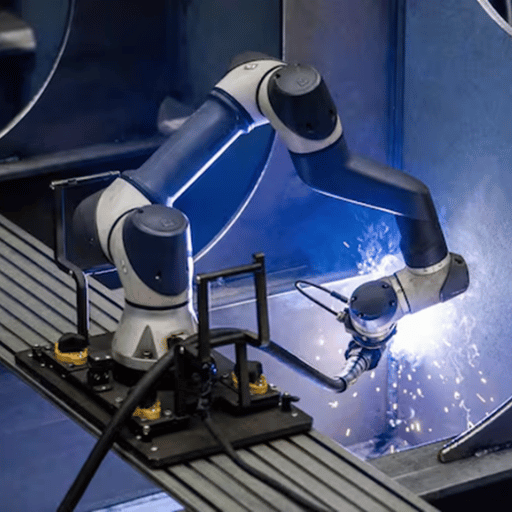
✔ Vantagens da célula de soldadura com robô colaborativo
- Adapta-se a dispositivos de fixação para reforços, conjuntos de anteparas e oficinas de montagem de estruturas
- Tochas leves com base magnética permitem executar vários passes em chapas mais espessas sem reconstruir a oficina
- Menor investimento inicial — as células de posto único custam $80K–$200K
- A programação guiada à mão reduz o tempo de mudança de série
⚠ Limitações da célula de soldadura com robô colaborativo
- Ciclo de trabalho com arco ligado mais lento do que o de um robô industrial reforçado
- Limites de carga útil — o peso da tocha e do sistema de alimentação de arame é relevante
- Para cordões com mais de ~3 m, é preferível o deslocamento mais simples do pórtico ao maior esforço exigido pelo alcance do robô colaborativo!
- A soldadura em espaços confinados exige a entrada de uma pessoa, nos termos da OSHA 29 CFR 1915 Subpart B.
6. Panorama dos fornecedores — comparação entre Fanuc, ABB, Yaskawa, Kawasaki e fabricantes chineses
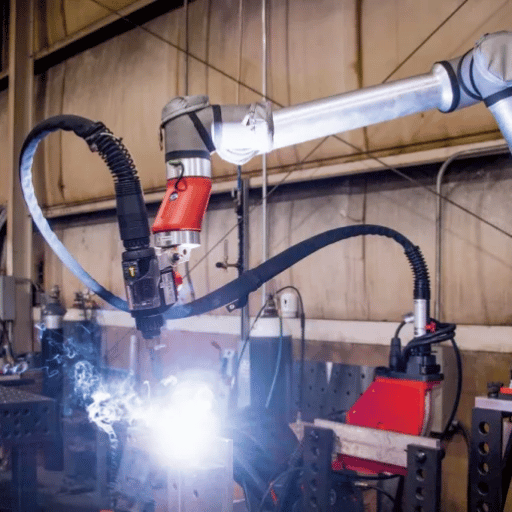 Os fornecedores de robôs de soldadura dividem-se em quatro categorias práticas. Nenhuma é «a melhor» em termos absolutos; cada uma representa uma opção diferente quanto aos prazos de entrega de peças e ao custo total posto no estaleiro. Um estaleiro que esteja a preparar um plano de investimento de capital para 2026 deve escolher a categoria compatível com os sistemas de controlo e a infraestrutura de manutenção existentes e, depois, negociar dentro dela.
| Categoria: | Fornecedores representativos | Experiência | Aplicações em estaleiros navais onde costumam destacar-se |
|---|---|---|---|
| Quatro grandes fabricantes japoneses | Fanuc, Yaskawa, Kawasaki, OTC (Daihen) | Mais de 40 anos de experiência em sistemas de controlo para soldadura por arco; maior base instalada | Células industriais para linhas de painéis; FCAW de elevado ciclo de trabalho; contratos de manutenção de longa duração |
| Europeus | ABB, Kuka, IGM (Áustria) | Planeamento de trajetórias avançado, integração com o controlo de processos das sociedades classificadoras | Estaleiros europeus de navios de cruzeiro; juntas de ângulo em estruturas; laser-MAG híbrida com parceiros de laser |
| Integradores dos Estados Unidos e plataformas de robôs colaborativos | Lincoln Electric, Miller, Path Robotics, Hirebotics, Novarc, células baseadas em Universal Robots | Experiência em fontes de alimentação para soldadura + seguimento da junta com AI | Robôs colaborativos móveis; seguimento de juntas em tubagens; programas HII/Marinha (HII × Path Robotics 2026) |
| Fabricantes chineses | Vários integradores de sistemas em Jiangsu, Zhejiang e Guangdong (incluindo soluções de soldadura naval robotizada de fabricantes sediados na China) | Menos experiência em soldadura por arco; custo competitivo posto no estaleiro | Juntas de ângulo em estruturas por $/m abaixo dos valores da categoria 1; estruturas de pórtico; integração à medida do âmbito do projeto |
7. Custos e ROI — modelo de retorno do investimento da célula robotizada com 3 variáveis
Quanto tempo demora normalmente uma célula de soldadura robotizada a gerar retorno?
Os dados do setor apontam para um prazo de retorno de 12-22 meses num turno e de 8-14 meses em dois turnos para células de soldadura robotizada instaladas em unidades de fabricação pesada. A regra geral convencional de 18-36 meses, baseada na soldadura automóvel, sobrestima o prazo para os sistemas atuais com seguimento da junta e fontes de alimentação integradas. As diferenças entre estaleiros explicam-se por três variáveis, nenhuma das quais é o próprio robô. Faça as contas com base nestes três fatores.Modelo de retorno do investimento da célula robotizada com 3 variáveis
- Alavanca 1 – aumento da taxa de deposição. A soldadura FCAW robotizada deposita 5-9 kg/h em chapas do casco, face a 1,5-3 kg/h na soldadura SMAW manual especializada. Só por si, isso representa um aumento de 2-3 na taxa de produção nas famílias de juntas em que o robô consegue manter o arco ativo.
- Variável 2 — redução da necessidade de mão de obra. Uma célula robotizada substitui normalmente 2-3 soldadores manuais por turno. O salário mediano de um soldador certificado nos Estados Unidos em 2025 situa-se entre $48 000-$58 000; o custo anual total por soldador, incluindo encargos, situa-se entre $67 000 e $93 000, consoante a região e os benefícios.
- Variável 3 — redução da taxa de defeitos. A soldadura robotizada calibrada, com seguimento da junta, regista taxas de defeitos inferiores a 1%, face aos valores típicos de 5-8% na soldadura manual. Um fabricante de estruturas recuperou 17% do tempo semanal dos técnicos, antes dedicado à correção de soldaduras. Na construção naval, os defeitos de soldadura implicam retificação, fumos, ruído e retrabalho — custos que diminuem com a diferença da variável 3 (Inrotech, 2024).
📐 Exemplo de cálculo
Uma célula de soldadura com robô colaborativo industrial de $225 000, a funcionar num turno e a substituir dois soldadores com um custo anual total de $75 000 cada, com uma melhoria de 3% na taxa de defeitos face a um orçamento típico de retrabalho, permite obter um prazo de retorno de cerca de 17 meses e um ROI a cinco anos próximo de 248%, considerando apenas os custos de mão de obra e retrabalho. O valor varia consoante o fator de funcionamento em segundo turno — a utilização em dois turnos reduz o prazo para 8-10 meses, sem alteração do investimento inicial.
8. Soldadura robotizada ou soldador humano — limiar de decisão para 5 tipos de junta
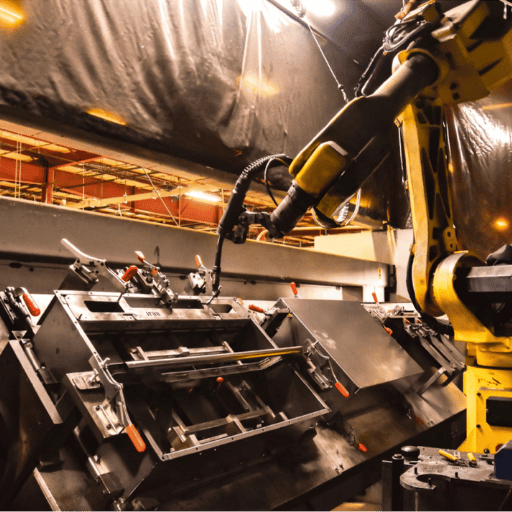 A questão, sem rodeios, não é «em que juntas solda melhor um robô?». É «em que juntas deixa de fazer sentido, do ponto de vista económico, continuar a recorrer a um soldador?». Chamamos ao teste de cinco pontos abaixo Limiar de decisão entre robô e soldador (regra das 5 juntas). Aplique-o ao nível da junta, não ao nível do projeto.
- Teste de repetibilidade: a mesma geometria de junta repete-se mais de 100 vezes por mês, com o mesmo dispositivo de fixação. Se sim, é uma candidata à robotização.
- Teste de comprimento contínuo: a soldadura contínua tem mais de 1,5 m ou 3 m numa linha de painéis. Acima desse comprimento, o aumento da taxa de deposição torna-se determinante.
- Teste de acessibilidade: um robô ou robô colaborativo consegue aceder à junta com uma tocha de soldadura normal, sem entrar no espaço confinado. Se a entrada exigir um procedimento de resgate de um trabalhador, nos termos de OSHA 29 CFR 1915 Subpart B, essa junta deve continuar a ser soldada por uma pessoa.
- Teste de deposição: a junta exige uma taxa de deposição de 4 kg/h ou superior de metal de adição. Abaixo desse valor, a soldadura manual SMAW ou a soldadura GMAW guiada à mão continuam a ser competitivas para pequenos lotes.
- Teste de classe segundo o código: a junta tem uma classe de código (ABS ou AWS D3.6M) que a identifica como soldadura de produção de rotina, e não como soldadura de retrabalho crítica para o casco de nível 1. As soldaduras de nível 1, sobretudo as subaquáticas, são outro assunto e é preferível deixá-las a cargo de técnicos humanos.
«A soldadura é um dos processos mais difíceis de automatizar em qualquer setor, e a construção naval não é exceção. O fabrico naval não é limpo nem perfeitamente repetível.» — Engenheiro de automação industrial, resumindo o padrão de aquisição de robôs colaborativos móveis em 2026 nos estaleiros dos Estados Unidos e da Coreia
9. Perspetivas para o setor em 2026 — adoção nos estaleiros coreanos, chineses e japoneses e relocalização da produção para os Estados Unidos
 Três dinâmicas regionais irão moldar a automatização da soldadura nos estaleiros nos próximos 24 meses, a ritmos bastante diferentes.
| Região | Indicador para 2026 e seguintes | Implicações para a ação |
|---|---|---|
| Coreia | Meta de produtividade/tempo de 30% da HD Hyundai Samho até 2030; cerca de 80 robôs colaborativos da Hanwha Ocean em Geoje; duplicação da automação do projeto da Samsung Heavy até 2030 | As entregas de blocos de casco dos fabricantes coreanos de nível 1 continuam a acelerar. Comprar agora uma célula robotizada para competir nos tempos de ciclo é uma medida defensiva, não ofensiva. |
| China e Japão | Expansão da capacidade de construção de navios comerciais; as exportações japonesas de controlos de soldadura por arco continuam a dominar | Os custos totais de aquisição favorecem células de fabricantes chineses, equipadas com controlos de processo de nível 1. Antes da compra, confirme o processo de qualificação junto da sociedade de classificação. |
| Estados Unidos e UE | SHIPS for America Act (S.1541) — crédito fiscal ao investimento de 25%, programa Maritime Prosperity Zone; parceria de AI física entre HII × Path Robotics em fevereiro de 2026; soldadura a laser com gémeo digital DIGIMAR da Meyer Werft | Os planos de investimento dos Estados Unidos datados após o Q3 de 2026 devem incluir o crédito fiscal ao investimento de 25% nos cálculos do prazo de retorno. Os estaleiros da UE continuam na dianteira da soldadura híbrida a laser; prevê-se a transferência desta tecnologia para os programas de cruzeiros dos Estados Unidos. |
Perguntas frequentes
Ver resposta
A soldadura em estaleiros navais abrange as soldaduras estruturais e de equipamento realizadas na construção, reparação e conversão de navios e embarcações. Pode incluir o fabrico de juntas em chapas do casco, reforços de anteparas, longitudinais para a construção em linha de painéis, tubagens e cubas. Em 2026, o setor irá dividir-se cada vez mais entre a soldadura manual, realizada por soldadores qualificados de tubagens e estruturas, e a soldadura robotizada de painéis, reforços e juntas do casco com seguimento da junta.
Ver resposta
Não. O trabalho nas linhas de painéis está amplamente automatizado na HD Hyundai, na Meyer Werft e noutros estaleiros de primeira linha, com quase 450 km de soldadura híbrida a laser em enormes navios de cruzeiro, mas as juntas das chapas do casco em blocos existentes estão a passar para robôs colaborativos móveis com seguimento da junta por AI. A soldadura em passagens complexas de suportes de tubagem, em tanques de duplo fundo e em aplicações submarinas de nível 1 continua a cargo de soldadores manuais, ao abrigo das regras OSHA / AWS D3.6M.
Ver resposta
Os dados do setor apontam para prazos de retorno de cerca de 12-22 meses com um turno e de 8-14 meses com dois turnos. O custo total de $75 000 e o prazo de retorno de 17 meses, com um ROI de 5 anos superior a 248%, associados a uma célula robotizada de $225 000 com dois soldadores representam apenas a substituição de dois postos de trabalho a tempo inteiro em mão de obra e retrabalho, melhorando também as taxas de defeitos de soldadura em 3% — mesmo antes de considerar os benefícios do SHIPS Act, que podem compensar até 25% da base depreciável.
Ver resposta
Em maio de 2024, o BLS indicava que o salário mediano nos Estados Unidos era de $51,000. No entanto, o prémio salarial para soldadores certificados de tubagens ou cascos, devido ao trabalho em espaços confinados e ao pagamento de horas extraordinárias, pode aumentar significativamente a remuneração.
Ver resposta
A soldadura é a base de qualquer estrutura de casco, fundação de máquinas, tubagem, cuba e instalação de equipamento. Atualmente, o setor utiliza em grande escala várias tecnologias e famílias de processos de soldadura comuns: soldadura por arco com gás e elétrodo consumível (GMAW/MIG/MAG), soldadura por arco com fio tubular (FCAW), soldadura por arco com elétrodo revestido (SMAW), soldadura por arco com elétrodo de tungsténio e gás (GTAW), soldadura por arco submerso (SAW) e, cada vez mais, processos híbridos laser-MAG em linhas de painéis. As principais sociedades de classificação marítima — ABS, ClassNK, LR, DNV e BV — definem requisitos para a qualificação dos procedimentos de soldadura. No entanto, no setor marítimo aplica-se a norma AWS D3, enquanto a D3.6M especifica os requisitos para a soldadura subaquática. Segundo os dados BLS OEWS NAICS 336600 de 2024, os soldadores estão entre as maiores categorias profissionais de mão de obra especializada nos estaleiros navais. Os robôs estão a transformar esse panorama, assumindo uma proporção crescente dos trabalhos de deposição que fazem sentido do ponto de vista económico.
P: Um robô colaborativo consegue soldar chapas do casco ou é necessário um robô industrial de 6 eixos?
Ver resposta
Um sistema colaborativo, ou «robô colaborativo», é particularmente adequado para soldaduras de ângulo entre reforços e chapas, bem como para muitas soldaduras multipasse até cerca de 20 mm. O equipamento pode ser magnetizado e fixado em vários locais, incluindo acima de um convés. Por outro lado, juntas contínuas longas em chapas ou painéis, com mais de 3 m, e os requisitos de produtividade de uma linha de painéis completa exigem uma solução mais robusta — normalmente, sistemas de robôs industriais de 6 eixos ou sistemas com pórtico, capazes de manter um ciclo de trabalho elevado e uma taxa de deposição superior. Muitos estaleiros já estão a implementar ambos os sistemas: usam os robôs colaborativos para trabalhos com geometria variável, como os reforços, e os robôs para as juntas dos painéis.
Se pretender uma demonstração de algum dos sistemas robotizados específicos mencionados neste artigo — incluindo a plataforma na qual se baseia o nosso sistema para soldadura de cascos de navios, anteparas e linhas de painéis completas —, convidamo-lo a visitar a nossa página de soluções robotizadas para construção naval e a conhecer uma demonstração B2B de nível empresarial.
Referências e fontes
- Soldadores, cortadores, soldadores a estanho e brasadores — Occupational Outlook Handbook — U.S. Bureau of Labor Statistics
- Estatísticas nacionais de emprego por setor, maio de 2024, NAICS 336600 — construção de navios e embarcações — U.S. Bureau of Labor Statistics
- Painel de dados sobre a força de trabalho em soldadura da AWS — American Welding Society
- Comissão D3 para a soldadura na construção marítima — American Welding Society
- Código de soldadura subaquática AWS D3.6M:2017 (com revisão pública ANSI D3.6M-202x) — American Welding Society
- 29 CFR 1915 Subpart B — espaços confinados ou fechados — trabalho em estaleiros navais — U.S. Occupational Safety and Health Administration
- Ventilação em espaços confinados por soldadores de estaleiros navais — NIH/NCBI PMC
- Robô de seguimento e inspeção de juntas de soldadura baseado no modelo YOLOv8s-Seg melhorado — NIH/NCBI PMC, 2024
- US12304013B2 — sistemas e métodos para seguimento da junta em soldadura de tubagens — Google Patents / Novarc Technologies, maio de 2025
- S.1541 — SHIPS for America Act de 2025 — 119.º Congresso
- Nova legislação SHIPS Act pretende reformular a indústria de construção naval dos Estados Unidos — U.S. Naval Institute News, dezembro de 2024
- Inovação na construção naval com soldadura híbrida a laser vertical descendente — Laser Focus World
- HII estabelece parceria com Path Robotics para integrar AI física na construção naval tripulada e não tripulada — HII Newsroom, fevereiro de 2026
- As melhorias da «fábrica naval do futuro» da Ingalls reforçam a automatização da soldadura — WorkBoat
- HD Hyundai compra pequenos robôs de soldadura para tarefas navais de difícil acesso — The Maritime Executive
- Perspetivas, tendências e remunerações da força de trabalho na soldadura segundo os dados da AWS — The Fabricator
Sobre esta análise
Este guia de 2026 para soldadores da indústria de construção naval baseia-se na agregação de cerca de 16 fontes públicas de dados diversificadas. A análise reúne projeções profissionais do BLS, previsões da força de trabalho da AWS, códigos como AWS D3.6M para soldadura subaquática e regras OSHA 29 CFR 1915 sobre segurança e higiene nos estaleiros, bem como recomendações autorizadas do setor, incluindo orientações da ABS sobre o pré-aquecimento do aço e artigos da imprensa especializada em construção naval sobre a Meyer Werft, HD Hyundai, Hanwha Ocean, Ingalls Shipbuilding e a parceria HII Path Robotics, além de uma análise do SHIPS for America Act dos Estados Unidos. Os valores de custos, prazos de retorno e deposição correspondem a valores comunicados pelo setor entre o início de 2024 e meados de 2026, tal como indicado quando aplicável. Os números ou dados estatísticos citados com mais de seis meses estão assinalados com um asterisco. O enquadramento analítico — que inclui um modelo de retorno do investimento baseado em 3 fatores e um limiar de decisão baseado em 5 juntas — é da nossa autoria, foi formulado com base nestes dados e deve ser entendido apenas como ponto de partida para desenvolver uma análise da adoção tecnológica específica para cada estaleiro.

