
Contacte a Zhouxiang

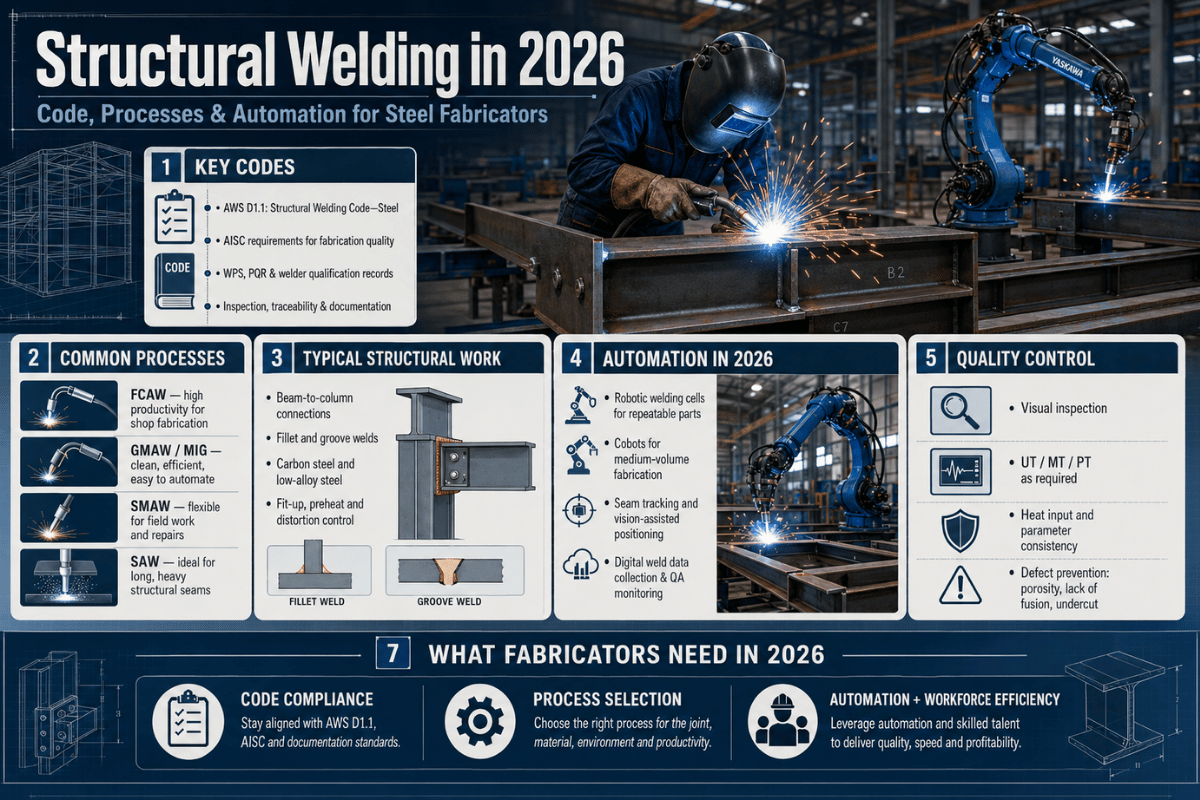
Especificações rápidas — soldadura de estruturas metálicas (panorama de 2026)
| Norma aplicável (EUA) | AWS D1.1/D1.1M:2025 — código de soldadura estrutural, aço (2³.ª edição, ciclo de revisão de 5 anos) |
| Principais metais de base | ASTM A³6, A572 Gr. 50, A992; A913 Gr. 80 acrescentado em 2025 (Grupo V) |
| Processos comuns em obra | SMAW (elétrodo revestido) e FCAW-S (arame tubular autoprotegido) |
| Processos comuns em oficina | FCAW-G, GMAW (arame maciço e tubular metálico), SAW |
| Inspeção (cláusula 8 da D1.1) | VT obrigatória; MT, PT, UT e PAUT conforme os documentos contratuais |
| Qualificação de soldadores | Cláusula 6 da AWS D1.1 — por posição (1G–4G para soldaduras de chanfro, 1F–4F para soldaduras de ângulo) |
| Adoção da soldadura robotizada | Mercado mundial da soldadura robotizada: $10.44B (2025) → $11.49B (2026), CAGR de 9,94% |
O que é a soldadura de estruturas metálicas?
 A soldadura de elementos de estruturas metálicas sujeitos a cargas — colunas, vigas, treliças, vigas de alma cheia, elementos de pontes e pormenores de ligação — segundo uma norma que regule a conceção, a qualificação, o fabrico e a inspeção constitui soldadura estrutural. Nos Estados Unidos, a norma é a AWS D1.1/D1.1M, Structural Welding Code – Steel, publicada pela American Welding Society. Para outros materiais, aplicam-se as normas ASTM AWS D1.2 para alumínio, D1.3 para chapa de aço, D1.4 para varões de armadura, AASHTO/AWS D1.5 para pontes, D1.6 para aço inoxidável e D1.7 para chapa de alumínio.
Esta distinção é importante porque nem todo o aço soldado é aço estrutural abrangido por uma norma. Tanto um suporte de corrimão como uma ligação viga-coluna resistente a momentos são soldados em aço, mas só a segunda é abrangida integralmente pela D1.1: o procedimento de soldadura, o soldador, o pormenor da junta, o metal de adição, a inspeção e os registos.
A dimensão do setor ajuda a perceber a escala. Uma percentagem significativa das 1 884 milhões de toneladas que a World Steel Association registou em 2024 como produção mundial de aço bruto em 2024 acabou por ser transformada em elementos estruturais soldados para edifícios, pontes, refinarias e centrais elétricas; cada um desses elementos resulta de soldaduras.
Para os fabricantes norte-americanos, a sequência costuma ser esta: os documentos do contrato exigem um código de construção (por exemplo, IBC); o código de construção exige, por sua vez, a AISC 360 para o dimensionamento do aço; a AISC360 remete para a AWS D1.1 nas ligações soldadas; e a D1.1 remete para as especificações da série AWS A5 para metais de adição e para as normas ASTM relativas aos metais de base. Uma falha em qualquer uma destas etapas torna a ligação não conforme, mesmo que o cordão pareça bem executado.
AWS D1.1:2025 — alterações à norma que os fabricantes de estruturas metálicas devem conhecer
 A AWS D1.1 segue um ciclo de revisão de cinco anos, e a AWS D1.1/D1.1M:2025, 23.ª edição, substitui a AWS D1.1:2020. As alterações de 2025 foram mais do que cosméticas. Incluem cálculos de resistência do lado do projeto, requisitos para WPS pré-qualificados, distâncias de pré-aquecimento, critérios de aceitação da inspeção e soldadura de pernos.
Segue-se um resumo prático do que a maioria das oficinas precisa de saber.
O que mudou na AWS D1.1:2025 face à edição de 2020?
| Área | AWS D1.1:2020 | AWS D1.1:2025 |
|---|---|---|
| Resistência de cálculo (cláusula 4.7) | Apenas método das tensões admissíveis (ASD) | Acrescentado o método ASD e o método dos fatores de carga e resistência (LRFD); a tabela 4.3 indica as resistências disponíveis |
| Classificação dos metais de adição | Referências à AWS A5.36 em todo o documento | Todas as referências à A5.36 removidas (a especificação foi retirada); os elétrodos continuam classificados segundo A5.18, A5.20, A5.28 e A5.29 |
| Gás de proteção (cláusula 5.6.4) | Não era claro quais os gases que permitiam um WPS pré-qualificado | Define o equivalente de oxigénio (OE = %O₂ + 0,5 × %CO₂); o gás de produção tem de respeitar o limite de OE do fabricante do elétrodo |
| Distância de pré-aquecimento (cláusula 7.6.2) | Estender a espessura máxima do metal de base em todas as direções, nunca menos de 3″ | Para t<1.5″: pelo menos 2× a espessura. Para t≥1.5″: pelo menos a espessura, nunca menos de 3″ |
| Geometria das descontinuidades (cláusula 8.10.1) | As definições de linear e arredondada não eram explícitas | Linear = comprimento > 3× largura; arredondada = comprimento ≤ 3× largura ou forma irregular |
| Certificação do pessoal de END (cláusula 8.14.6) | Referência geral às práticas da entidade patronal | Duas vias explícitas: certificação pela entidade patronal segundo ASNT SNT-TC-1A ou ANSI/ASNT CP-189; certificação por entidade externa segundo ANSI/ASNT CP-9712, CAN/CGSB-48.9712 ou ISO 9712 |
| Soldadura de pernos (cláusula 9) | Tipos A, B e C | Acrescentado o tipo D — arame/vergalhão deformado segundo ASTM A706/A706M Grade 60; ensaio de tração a 125% do limite de elasticidade mínimo especificado |
| Novo metal de base | A913 Gr. 70 no grupo inferior | A913 Gr. 80 acrescentado ao novo Grupo V na tabela 5.6 |
A inclusão do método LRFD na norma é uma novidade. Os pressupostos essenciais relativos aos rácios entre cargas permanentes e variáveis e à fiabilidade estrutural são iguais, ou quase idênticos, aos que a ANSI/AISC 360 aplica há várias décadas. Para atingir os níveis de fiabilidade pretendidos, poderá ser necessário ajustar os fatores de redução da resistência LRFD da AISC 360. — Travis Green, Tom Schlafly, Mike Gase, subcomissão AWS D1Q para estruturas de aço, AWS Welding JournalAlgumas implicações práticas para as oficinas em 2026: 1. Se um WPS fizer referência à AWS A5.36, terá de ser revisto e passar a referir uma das outras especificações A5 ainda em vigor, a tempo de evitar uma requalificação devido a outras variáveis essenciais. 2. As oficinas que trabalham com estruturas de secção fina (menos de 1.5 polegadas) poderão aquecer um perímetro menor com o novo requisito de distância de pré-aquecimento, o que significa menos tempo de tocha, menor custo de combustível e um arranque mais rápido da soldadura das peças assim que o pré-aquecimento deixar de limitar a produção.
Processos comuns de soldadura para estruturas metálicas
 Cinco processos de soldadura representam a maior parte da tonelagem de estruturas metálicas fabricadas. Cada um tem uma aplicação própria justificável, em função do ambiente, da geometria da junta, da espessura do material e da estrutura de custos da mão de obra. A resposta certa não é simplesmente «usar sempre o mesmo processo».
| Processo | Classe AWS | Taxa de deposição | Posição | Mais indicado para |
|---|---|---|---|---|
| SMAW (elétrodo revestido) | A5.1, A5.5 | ~3 lb/hr | Todas | Reparações em obra, soldaduras curtas, mobilidade |
| FCAW-S (autoprotegido) | A5.20, A5.29 | 5–8 lb/hr | Todas | Soldadura no exterior ou em obra com vento |
| FCAW-G (protegido por gás) | A5.20, A5.29 | 8–12 lb/hr | Todas | Soldaduras em oficina sobre carepa de laminação, operadores com diferentes níveis de experiência |
| GMAW (arame maciço e tubular metálico) | A5.18, A5.28 | 6–14 lb/hr | Todas (arame maciço: posições fora da posição plana limitadas) | Soldaduras limpas em oficina, sem escória, células robotizadas |
| SAW | A5.17, A5.23 | 15–60+ lb/hr | Principalmente 1F e 1G | Soldaduras longas, contínuas e com vários passes (vigas em I, vigas armadas de alma cheia) |
📐 Nota de engenharia
A tabela 5.1 para apresentação de WPS pré-qualificados segundo a AWS D1.1:2025 está agora dividida em grupos de processos separados (SMAW, SAW, GMAW/FCAW). Está também dividida por modo de operação (sem transferência por curto-circuito, modo de transferência pulsada). Foi acrescentado um limite para o perfil máximo da soldadura.
Antes de as transpor automaticamente da edição de 2020, confirme as suas atuais especificações pré-qualificadas com base nesta nova tabela.Obra ou oficina: como a aplicação determina a escolha do processo
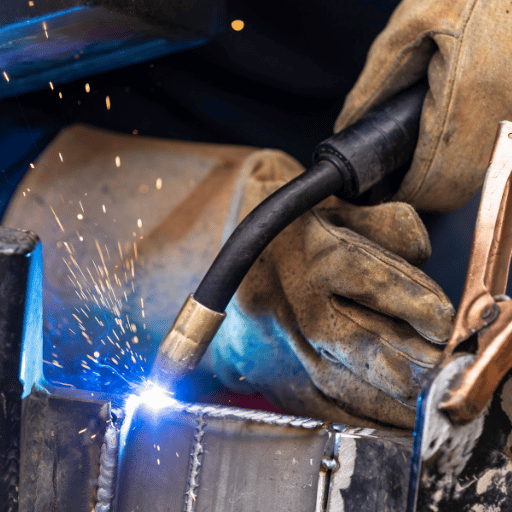 O maior custo de qualquer operação de soldadura é a mão de obra. Cada instante em que um operador não deposita metal de soldadura (por estar a trocar elétrodos, a mudar de posição, a esmerilar, à espera do pré-aquecimento, etc.) é pago pela empresa à taxa horária total, incluindo encargos. Na soldadura de estruturas metálicas, a escolha do processo é, na prática, sobretudo uma questão de produtividade.
Esta matriz, cruzada com a aplicação, evidencia os dois fatores que determinam o custo: o local (obra ou oficina) e o cenário de trabalho (produção ou mobilidade).
| Obra | Oficina | |
|---|---|---|
| Predomínio da produção (soldaduras longas, operador fixo) | FCAW-S — elevada taxa de deposição, tolera o vento, sem risco de perda do gás de proteção | SAW ou FCAW-G — taxas de deposição mais elevadas, escória gerida num posto fixo |
| Predomínio da mobilidade (soldaduras curtas, mudanças de posição, acesso variado) | SMAW — portátil, simples, familiar para a maioria dos soldadores | GMAW com arame tubular metálico — sem escória, reinício rápido, tolera a carepa de laminação |
✔ Quando o elétrodo revestido é a melhor opção
- O operador tem de mudar de posição entre a maioria das soldaduras
- A velocidade do vento impede o uso de processos com gás de proteção
- É exigido hidrogénio baixo H4 (o FCAW-S só chega a H8)
- É necessário acomodar soldadores com diferentes níveis de experiência — o SMAW é o ponto de partida
- Reparação em obra de estruturas em serviço com acesso limitado
⚠ Quando o elétrodo revestido deixa de ser a melhor opção
- O operador permanece fixo durante cordões de ângulo ou de chanfro longos
- O tempo de ciclo determina o calendário do projeto
- Soldaduras com vários passes, em que as trocas de elétrodo se acumulam
- Condições de oficina com fornecimento fiável de gás de proteção
- Está disponível um carro de soldadura robotizado ou mecanizado
Soldadura robotizada de estruturas metálicas — onde a automação compensa (e onde não compensa)
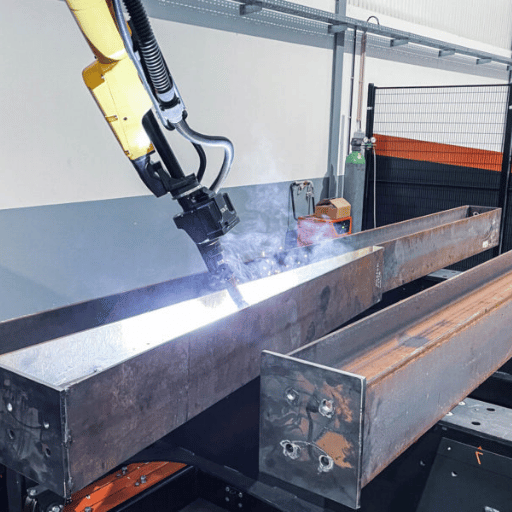 O mercado mundial da soldadura robotizada gerou 10.44 mil milhões de USD em 2025 e deverá crescer para 11.49 mil milhões de USD em 2026 (uma taxa de crescimento de 10,05%). As projeções a 10 anos da Precedence Research estimam que o mercado possa atingir 26.94 mil milhões de USD até 2035 (CAGR de 9,94%). O fabrico de estruturas metálicas será um dos principais segmentos de aplicação que impulsionam esse crescimento, mas, devido às limitações, nem todas as oficinas de estruturas metálicas são adequadas. Ignorá-las pode deixar equipamento de capital com um custo de sete dígitos instalado em postos de trabalho subutilizados.
Uma estação de soldadura robotizada para o fabrico de estruturas metálicas pode assumir uma de quatro configurações físicas: um robô de seis eixos num pedestal fixo para elementos curtos; um robô sobre uma estação de soldadura robotizada com carril de translação no solo para vigas longas; um posto de trabalho com robô de pórtico suspenso para vigas armadas de alma cheia e peças de grandes dimensões; ou um robô de soldadura em consola montado numa coluna, para oficinas com produção de variedade média. Cada configuração impõe limitações diferentes de alcance, carga útil e acessibilidade — e cada uma tem uma relação diferente entre programação e economia de taxa de produção. Para comparar células robotizadas, os sistemas de soldadura robotizada da Aubrik servem de referência para avaliar o sistema de soldadura como um todo. Para a produção dedicada de vigas, compare separadamente as linhas de soldadura de vigas H da ZHOUXIANG com as células robotizadas de uso geral.
| Dimensão | Soldadura manual de estruturas metálicas | Soldadura robotizada de estruturas metálicas |
|---|---|---|
| Taxa de produção (arco ativo %) | 15–30% | 60–80% após os ajustes da primeira peça |
| Consistência dos cordões | Depende do operador; a variação do CV muda de trabalho para trabalho | CV reduzido; resultados reproduzíveis entre turnos |
| Tempo de programação e preparação | Não aplicável — o operador segue o desenho | De minutos (sem ensino manual / importação Tekla) a horas (ensino manual), por família de peças |
| Tipos de soldadura mais adequados | Todos — especialmente soldaduras curtas, variadas e de reparação | Cordões de ângulo longos, vigas repetíveis, cordões em vigas armadas de alma cheia, soldaduras entre reforços e alma |
| Via para conformidade com a norma | Qualificação de soldadores segundo a cláusula 6 da AWS D1.1 | Qualificação de operadores de soldadura segundo a cláusula 6.17 da AWS D1.1 — mesmas variáveis essenciais, mesmo processo de ensaio |
| Onde a soldadura manual continua a ser a melhor opção | Montagem de estruturas em obra, reparações, projetos com variedade muito reduzida, acesso condicionado | — |
A soldadura robotizada pode cumprir os requisitos da AWS D1.1?
Sim. A AWS D1.1 aplica às células de soldadura robotizada as mesmas Cláusulas 4 e 5 de conceção e pré-qualificação que se aplicam à soldadura manual. Os operadores de soldadura (as pessoas que operam o equipamento) obtêm qualificação ao abrigo da Cláusula 6.17, em vez da qualificação de soldador prevista na Cláusula 6. Um WPS robotizado tem de seguir o mesmo processo de ensaio das variáveis essenciais ou a via de pré-qualificação. Do mesmo modo, embora as variáveis essenciais sejam controladas de outra forma — o conjunto de parâmetros do robô fica memorizado e guardado no controlador, o que torna a rastreabilidade mais rigorosa, não menos. Além disso, as configurações de sistemas inteligentes de soldadura de estruturas metálicas, programadas com flexibilidade no século 21, registam todas as centenas de variáveis, passagem a passagem, o que facilita os registos de inspeção da Cláusula 8 e satisfaz os requisitos de rastreabilidade digital da qualidade da Indústria 4.0. A automação tende a não compensar em trabalhos de baixo volume e elevada variabilidade. Fabricar numa oficina 80% de ligações arquitetónicas únicas não permite recuperar o custo do tempo de programação da célula. As células compensam quando trabalham com uma variedade média de peças e 30-50% dos minutos de soldadura correspondem a algumas famílias de peças repetíveis. Para estas oficinas, a comparação de custos entre soldadura manual e robotizada costuma indicar um prazo de retorno do investimento de 18-30 meses apenas com a poupança de mão de obra, sem contar com a redução do retrabalho ou do endireitamento de peças deformadas. Os dados de campo também põem em causa a ideia precipitada de que «os robôs vão substituir os soldadores». O AWS Welding Digest de março de 2026 descreve a transição como uma mudança das funções para a programação, o controlo da qualidade e a supervisão dos sistemas — sem uma eliminação líquida de postos de trabalho. Uma célula robotizada continua a precisar de um operador de soldadura, de um CWI e de um técnico de manutenção; o que muda é a forma como estas pessoas ocupam o seu tempo.Especificações dos procedimentos de soldadura (WPS) e juntas pré-qualificadas
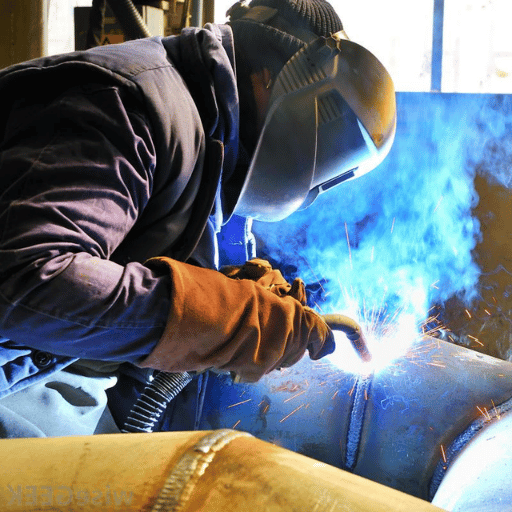 Segundo a AWS D1.1, cada soldadura tem de ter uma especificação escrita do procedimento de soldadura. Esse WPS enumera as variáveis essenciais — processo, metal de base, metal de adição, posição, pré-aquecimento, temperatura entre passes, parâmetros elétricos e pormenores da junta — que o soldador ou operador de soldadura tem de seguir. Cada WPS é pré-qualificado (cláusula 5) ou qualificado por ensaio, através de um registo de qualificação do procedimento (cláusula 6).
A via de pré-qualificação permite aumentar a produtividade. Se o pormenor da junta constar da figura 5.1 ou 5.2, o metal de base constar da tabela 5.6, o metal de adição constar da tabela 5.7 e o pré-aquecimento seguir a tabela 5.11 — e se respeitar os limites das variáveis essenciais — pode elaborar um WPS sem ensaios de qualificação do procedimento. Assim, evitam-se os custos e atrasos associados a soldaduras de ensaio, ensaios mecânicos e manutenção de registos PQR exigidos pela qualificação do procedimento.
Há duas atualizações práticas de 2025 a ter em conta: primeiro, a lista de WPS pré-qualificados (5.1) está agora subdividida por tipo de processo para facilitar a consulta — confirme os seus procedimentos pré-qualificados com base na lista específica de cada processo. Segundo, a cláusula 7.6.2 reduz a distância de pré-aquecimento exigida para metais de base com menos de 1.5 polegadas de espessura para o dobro da espessura, em vez da antiga «dimensão máxima do metal de base em todas as direções, nunca menos de 3 polegadas». Numa aba de meia polegada, a zona aquecida diminui de 3 polegadas para 1 polegada, poupando combustível da tocha e tempo de espera do operador em cada passe.
«A AWS D1.1 é frequentemente confundida com uma norma de soldadura, mas, na realidade, é uma norma de execução correta. A maioria das falhas estruturais não se deve a soldaduras deficientes — deve-se ao incumprimento das variáveis do WPS». — Govind Tiwari, PhD, CQP FCQI, especialista em garantia da qualidade da soldadura estruturalNas oficinas que precisam de qualificar um procedimento por ensaio, o ensaio de verificação do metal de adição descrito na cláusula 6.15 foi retirado da cláusula de qualificação de soldaduras de ângulo, porque também se aplica a outros tipos de soldadura quando o metal de adição não está classificado na cláusula 5 ou quando o WPS não foi qualificado segundo 6.11 ou 6.12. O objetivo do ensaio mantém-se; só mudou a localização da cláusula.
Inspeção da soldadura de estruturas metálicas — VT, MT, PT, UT e PAUT
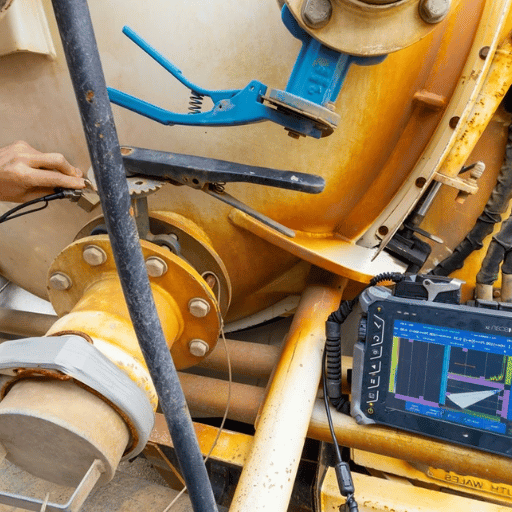 Inspeção AWS D1.1-8. É obrigatória a inspeção visual (VT) de todas as soldaduras. Os restantes métodos de ensaio — partículas magnéticas (MT), líquidos penetrantes (PT), ultrassons (UT) e PAUT — são realizados conforme os documentos do contrato: combinações de métodos como MT ou PT para detetar imperfeições superficiais em soldaduras de ângulo, UT ou RT em soldaduras de chanfro com penetração total e, cada vez mais, PAUT em elementos sujeitos a cargas cíclicas ou críticos em termos de fratura.
| Método | Deteta | Utilização |
|---|---|---|
| VT (visual) | Defeitos superficiais, perfil, mordeduras e porosidade | Todas as soldaduras (obrigatório) |
| MT (partículas magnéticas) | Fissuras superficiais e subsuperficiais em aço ferromagnético | Soldaduras de ângulo, soldaduras reparadas e conjuntos soldados após retificação |
| PT (líquidos penetrantes) | Descontinuidades abertas à superfície (apenas as que chegam à superfície) | Materiais não magnéticos; por vezes, revestimentos de aço inoxidável |
| UT (ultrassons) | Defeitos internos — falta de fusão, escória e porosidade | Soldaduras de chanfro CJP em ligações resistentes a momentos, soldaduras topo a topo |
| PAUT (UT por phased array) | Defeitos internos, com imagiologia e medição da profundidade | Soldaduras sujeitas a cargas cíclicas / críticas em termos de fratura (pontes) |
📐 Nota de engenharia
Outro problema relacionado com a Cláusula 8, embora não conste do código, está presente em todas as operações de soldadura: a segurança relativa aos fumos. Uma investigação financiada pelo CDC NIOSH observou que 25% das amostras recolhidas na zona respiratória de soldadores da construção civil excediam o limite de exposição admissível da OSHA de 5 g/m 2 de crómio hexavalente (CrVI); a mediana de exposição mais elevada foi registada na soldadura por arco com elétrodo revestido em aço inoxidável (5,0 g/m 2, ao nível do PEL). Em ensaios controlados com ventilação por extração localizada, a exposição mediana a CrVI diminuiu 68%.
Nas oficinas que soldam revestimentos de aço inoxidável em aço estrutural, este é um problema de inspeção relacionado com a Cláusula 8 que acompanha o operador, e não a soldadura.
A porosidade parece ser a causa de rejeição mais frequentemente citada nos termos da Cláusula 8 para o controlo da qualidade estrutural. As soldaduras de ângulo com dimensões inferiores às especificadas e a falta de fusão surgem em segundo e terceiro lugar. Causas principais: material de base contaminado (calamina, óleo, tinta); humidade no fluxo de baixo hidrogénio que ficou na estufa sem aquecimento; gás de proteção desviado (pelo vento ou por caudal demasiado baixo).
Muitas vezes, uma análise da causa comum indicada no recipiente do arame não aponta o arame como causa, mas sim o processo de preparação da junta.Certificação e qualificação de desempenho de soldadores segundo a AWS D1.1
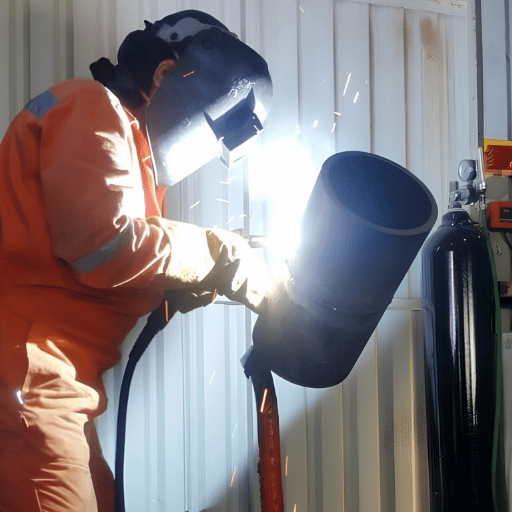 Os ensaios de qualificação de desempenho do soldador (WPQ), nos termos da Cláusula 6 da AWS D1.1, destinam-se a avaliar a capacidade do soldador para depositar metal de soldadura são numa configuração e posição predeterminadas. A qualificação WPQ é atribuída por posição (1G, 2G, 3G, 4G para soldaduras de chanfro), por processo, por grupo de metais de base e por classificação do metal de adição. O facto de um soldador estar qualificado em FCAW 3G numa chapa A36 não significa que esteja qualificado para executar uma soldadura SMAW 4G em A572.
As variáveis são diferentes e os ensaios também.
Os provetes de ensaio são submetidos a ensaios de dobragem e examinados visualmente. No caso de soldaduras de chanfro com penetração total (CJP), um empreiteiro pode optar por substituir os ensaios de dobragem por ensaios radiográficos ou ultrassónicos; os critérios de aceitação aplicáveis constam da secção 6. Os pernos do tipo D, acrescentados em 2025, devem ser submetidos a um ensaio de tração até 125% do limite de elasticidade mínimo especificado para ASTM A706 Grade 60.
A qualificação de desempenho mantém-se válida se o soldador executar, durante seis meses, qualquer processo para o qual esteja qualificado, salvo indicação em contrário no sistema de qualidade do empreiteiro. Muitos fabricantes fazem uma soldadura de renovação interna todos os anos, como medida de precaução, mesmo quando o soldador está qualificado em vários processos.
Para efeitos de comparação de custos, em 2026 uma qualificação WPQ D1.1 num laboratório de ensaios externo custa entre 300 e 700 dólares, consoante a posição, a espessura da chapa e a substituição ou não do ensaio de dobragem por RT ou UT. As oficinas com infraestrutura própria de ensaios repartem os custos de equipamento e inspeção por vários soldadores, reduzindo o custo por ensaio, mas aumentando os custos do sistema de qualidade; a Calculadora de ROI de robôs de soldadura do nosso site permite comparar as duas opções de certificação e os salários.
Materiais — A36, A572 Gr. 50, A992 e o que a D1.1 estabelece para cada um
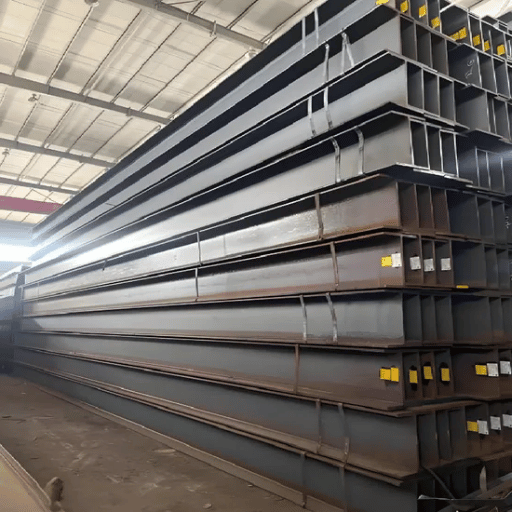 A nível mundial, os três tipos de aço que continuam a dominar o mercado norte-americano de fabrico estrutural são o ASTM A36 (aço-carbono estrutural de uso geral, limite de elasticidade de 36 ksi), o A572 Grade 50 (aço de baixa liga e alta resistência, limite de elasticidade de 50 ksi) e o A992 (perfis W para edifícios, a norma AISC para vigas de abas largas). Os três constam da Tabela 5.6 da AWS D1.1:2025 (metais de base aprovados para WPS pré-qualificados), com os requisitos correspondentes de metal de adição pré-qualificado e pré-aquecimento.
| Especificação | Limite de elasticidade mínimo | Resistência à tração | Utilização habitual | Grupo D1.1 |
|---|---|---|---|---|
| ASTM A36 | 36 ksi | 58–80 ksi | Chapas e barras estruturais de uso geral | I |
| ASTM A572 Gr. 50 | 50 ksi | 65 ksi mínimo | Chapas, barras e perfis HSLA | II |
| ASTM A992 | 50–65 ksi | 65 ksi mínimo | Perfis de abas largas para edifícios | II |
| ASTM A913 Gr. 80 (novo) | 80 ksi | 90 ksi mínimo | Perfis QST de alta resistência (sísmicos) | V (novo em 2025) |
Perspetivas para 2026 — crescimento do mercado, automação e mão de obra
 Três fatores irão influenciar a evolução da soldadura estrutural até 2027: a expansão do investimento na infraestrutura de soldadura robotizada, a publicação da AWS D1.1:2025 como código de referência operacional e a escassez de mão de obra, que só a automação pode atenuar.
$11.49B
Projeção para 2026 do mercado mundial de soldadura robotizada
+10.05%
Crescimento homólogo de 2025 → 2026 (Precedence Research)
9.94%
CAGR projetada, de 2026 a 2035
Perguntas frequentes
P: O que é um soldador estrutural?
Ver resposta
Um soldador estrutural é qualquer pessoa que fabrica ou monta estruturas de aço portantes, como edifícios, pontes, vigas-caixão e plataformas sujeitas a pressão, segundo um código de soldadura estrutural. Nos Estados Unidos, esse código é a AWS D1.1. A função exige qualificação de desempenho por posição, nos termos da Cláusula 6, conhecimento do WPS utilizado e cumprimento dos critérios de inspeção e aceitação aplicáveis da Cláusula 8.
P: Qual é a diferença entre AWS D1.1 e AWS D1.2?
Ver resposta
A AWS D1.1 é o código de soldadura estrutural para aço. A AWS D1.2 é o código de soldadura estrutural para alumínio. Os dois códigos abrangem áreas semelhantes — projeto, qualificação, fabrico e inspeção de estruturas —, mas aplicam-se a metais de base diferentes. O ponto de fusão mais baixo, a condutividade térmica mais elevada e o comportamento da camada de óxido do alumínio implicam critérios diferentes de qualificação e conceção das juntas. Por isso, o alumínio tem um código próprio, separado do código D1.1 já existente.
P: O que mudou na AWS D1.1:2025?
Ver resposta
A edição de 2025 acrescenta o método dos fatores de carga e resistência, bem como o método das tensões admissíveis, à Cláusula 4.7; elimina todas as referências à especificação de metais de adição AWS A5.36, entretanto retirada; reduz a distância mínima de pré-aquecimento exigida para secções finas na Cláusula 7.6.2; clarifica a geometria das descontinuidades lineares e arredondadas na Cláusula 8.10.1; descreve agora explicitamente duas vias de certificação do pessoal de END na Cláusula 8.14.6; introduz os pernos do tipo D na Cláusula 9; e acrescenta o ASTM A913 Grade 80 à Tabela 5.6 como novo metal de base do Grupo V. Quando comparados com a Tabela 5.1 específica de cada processo, os WPS existentes podem manter apenas referências limitadas.
P: Que processos de soldadura pré-qualifica a AWS D1.1?
Ver resposta
A AWS D1.1 exige a qualificação de quatro processos de soldadura estrutural do aço: soldadura com proteção gasosa e elétrodo de arco metálico (SMAW), soldadura com elétrodo de arco com fluxo (SAW), soldadura por arco com fio fluxado autoprotegido (FCAW-S) ou soldadura por arco com fio fluxado e proteção gasosa, com elétrodo de arco metálico (FCAW-G). Nos quatro processos, as geometrias das juntas devem ser qualificadas com metais de adição que cumpram as designações de classe A5 (ver Tabela 5.7, Figura 5.1 e Figura 5.2). A soldadura TIG e os processos por eletroescória e eletrogás são qualificados através de procedimentos ensaiados, nos termos da Cláusula 6.
P: A soldadura robotizada pode cumprir os requisitos da AWS D1.1?
Ver resposta
Sim. Uma célula automatizada pode produzir soldaduras em conformidade com a AWS D1.1 se operar segundo um WPS aprovado — um procedimento pré-qualificado nos termos da Cláusula 5 ou qualificado através de ensaios nos termos da Cláusula 6. O operador de soldadura que opera a célula automatizada valida o processo nos termos da Cláusula 6.17, em vez de um soldador manual o fazer segundo os requisitos de qualificação da Cláusula 6; no entanto, a junta, o elétrodo, o material do substrato e os critérios de inspeção são exatamente os mesmos. Várias oficinas constatam que a automação de todos os parâmetros do processo melhora a repetibilidade e outros aspetos da qualidade da soldadura. Consideram que o automóvel ganhará rastreabilidade, uma vez que o controlador regista automaticamente todas as variáveis essenciais de cada soldadura.
P: Quanto custa a certificação de soldadores segundo a AWS D1.1?
Ver resposta
Em 2026, uma qualificação de desempenho de soldador D1.1 convencional, em lote e realizada num laboratório de ensaios independente, custa normalmente entre $300 e $700, consoante a posição de soldadura (1G-4G ou 1F-4F), a utilização de material mais espesso e a opção por inspeção radiográfica ou ultrassónica em vez do ensaio de dobragem. A reaplicação para renovação após um intervalo de seis meses sem soldar, ou para obter qualificação em novas posições ou processos, implica custos adicionais. Os modelos de retorno do investimento na automação, para oficinas com programas internos de qualificação de trabalhos, repartem o custo do equipamento por vários soldadores. Para os engenheiros de aquisição de equipamento de capital que avaliam a integração da automação, o estimador do custo de robôs de soldadura compara as curvas do custo de mão de obra por soldadura.
P: Que métodos de inspeção exige a AWS D1.1 para soldaduras de chanfro?
Ver resposta
A inspeção visual, nos termos dos requisitos da Cláusula 8, é obrigatória em todas as soldaduras, com ou sem chanfro. Para soldaduras de chanfro com penetração total, os contratos também exigem ensaios radiográficos ou ultrassónicos — muitas vezes ambos em aplicações críticas em termos de fratura. Podem ser especificados ensaios por partículas magnéticas ou líquidos penetrantes para inspecionar a superfície das soldaduras acabadas. Em elementos sujeitos a cargas cíclicas em pontes rodoviárias, a inspeção ultrassónica por phased array está a ganhar destaque como método volumétrico, pois fornece informação sobre a profundidade dos defeitos com uma imagem registável. Os critérios de aceitação constam da Tabela 8.1, mas a revisão de 2025 clarifica a forma das descontinuidades.
Pretende falar sobre planeamento de investimento?
Se a comparação dos códigos indicar que será necessária uma célula robotizada para responder à procura de 2026-27, a conversa deve centrar-se em aspetos concretos, como a combinação de peças, a disposição da oficina e a lista atual de WPS, e não em generalidades. Faça uma análise detalhada, peça a peça, começando por um modelo de dimensionamento e recorrendo às orientações da avaliação de conformidade com o código para as soldaduras que passariam da execução manual para a automatização.Explore os sistemas de robôs de soldadura para aço estrutural →
Sobre esta análise
Sobre esta análise
Esta informação sobre automação da soldadura do aço é fornecida pelo grupo de redação técnica da Zhouxiang, com base em 33 anos de experiência na conceção de equipamento de soldadura para o mercado do aço estrutural, desde 1991. Os resumos dos códigos citam a edição publicada AWS D1.1/D1.1M:2025, indicada no AWS Published Welding Journal Monthly da Subcomissão D1Q; os dados de mercado citam a Precedence Research e o AWS Welding Digest, março de 2026. Quando não encontrámos dados de fonte primária para um número específico, citámos investigação do setor em vez de inventar uma estatística.
Referências e fontes
- AWS D1.1/D1.1M:2025 — Código de soldadura estrutural, aço — American Welding Society (via ANSI Webstore)
- Novidades da AWS D1.1 2025, código de soldadura estrutural — aço — Travis Green, Tom Schlafly, Mike Gase, AWS Welding Journal (republicado)
- AWS D1.1:2025 — Alterações ao código de soldadura estrutural, aço — Brad Kelechava, ANSI Blog (2025-05-19)
- O futuro da soldadura: tendências e inovações – American Welding Society, Welding Digest (março de 2026)
- Dimensão do mercado da soldadura robotizada deverá atingir USD 26,94 Billion até 2035 – Precedence Research
- Exposição ao crómio hexavalente e controlo em operações de soldadura – Meeker, Susi, Flynn, Journal of Occupational and Environmental Hygiene, alojado no CDC Stacks (NIOSH)
- Dados anuais da produção de aço bruto – World Steel Association
Artigos relacionados
- Soldadura robotizada vs. soldadura manual — comparação de custos, qualidade e taxa de produção
- Cálculo do ROI da soldadura robotizada: fórmula, valores reais e análise do prazo de retorno
- Como funciona um robô de soldadura montado em pórtico — arquitetura mecânica e controlo
- Robô de soldadura em consola ou em pórtico — critérios de seleção para o fabrico estrutural
- Fabrico por soldadura — seleção de processos, controlo da qualidade e integração de equipamento

