
Contacte a Zhouxiang

Especificações rápidas: soldadura por arco submerso
| Processo | Arco com alimentação contínua de arame sob uma camada de fluxo granulado |
| Taxa de deposição | Até 45 kg/h (100 lb/h) — cerca de 9× SMAW |
| Gama de corrente elétrica | 300–2 000 A com arco simples; até 5 000 A com múltiplos arcos |
| Diâmetro do arame | 1,6 – 6,4 mm (1/16″ – 1/4″) |
| Espessura da chapa | 6 mm a 250+ mm (múltiplos passes em secções espessas) |
| Posição de soldadura | Plana (1F/1G) e de ângulo horizontal (2F) |
| Primeira patente | 1935 (Lloyd T. Jones et al., US 2 043 960) |
| Mais indicada para | Cordões de soldadura longos, retos ou em peças rotativas de aço-carbono e aço de baixa liga |
O que é a soldadura por arco submerso?
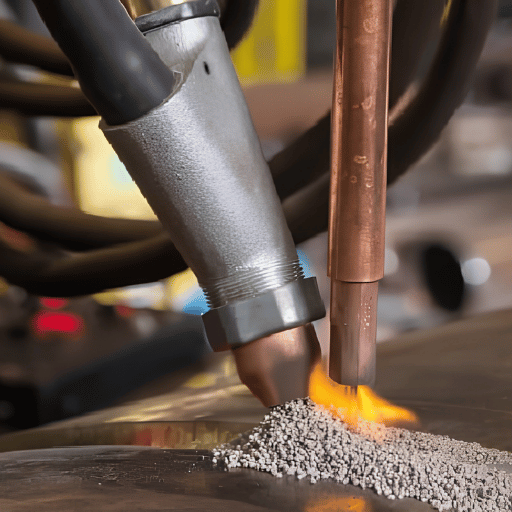 A soldadura por arco submerso é um processo de soldadura por fusão em que um elétrodo de arame nu ou tubular, alimentado continuamente, estabelece um arco com a peça de trabalho sob uma camada de fluxo granulado. O fluxo funde na zona imediata do arco, torna-se eletricamente condutor e protege o banho de fusão contra a contaminação atmosférica, eliminando os salpicos, a radiação ultravioleta e a maior parte dos fumos de soldadura.
O processo foi patenteado originalmente em 1935 por Lloyd T. Jones, Harry Edward Kennedy e Maynard Arthur Rothermund (patente US 2 043 960), tendo começado a ser utilizado na indústria por fabricantes de estruturas metálicas e da construção naval que precisavam de depositar metal de soldadura mais rapidamente do que os operadores conseguiam manipular manualmente um elétrodo em processos de soldadura por arco. Atualmente, o fluxo granulado é composto por cal, sílica, óxido de manganês, fluoreto de cálcio e outros compostos que, além de protegerem a soldadura, também podem conferir elementos de liga ao metal depositado, quase como se este fosse exposto a um tubo de gás — os fabricantes de recipientes sob pressão no Reddit comentam frequentemente que «escolher diferentes fluxos SAW é como adicionar elementos de liga ao metal de soldadura».
Ao contrário da soldadura por arco com elétrodo revestido (SMAW), em que o operador vê uma sombra do elétrodo de tungsténio ou da vareta revestida, na SAW o arco fica enterrado sob uma camada de escória. A soldadura fica concluída antes de o operador conseguir ver a sua formação no banho de fusão; depois, a escória é removida da soldadura e o fluxo não fundido é aspirado e reutilizado.
Como funciona o processo SAW (mecânica e variáveis principais)
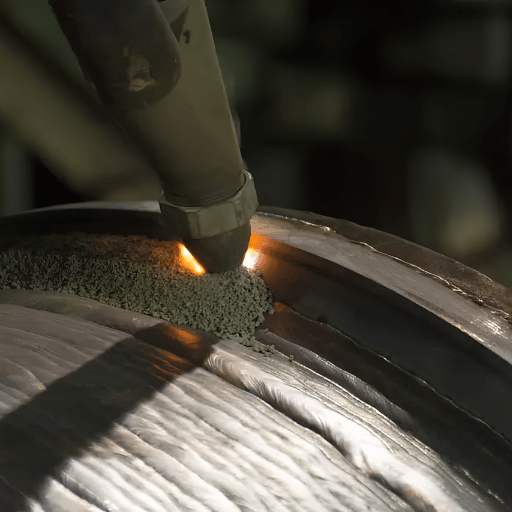 Um sistema SAW fornece antecipadamente três elementos para a soldadura: arame de adição, fluxo granulado e eletricidade. O arame é alimentado continuamente a uma velocidade adequada através de um bico de contacto; o fluxo é encaminhado para a frente do arame a partir de uma tremonha ou conduta pressurizada; e a corrente elétrica chega da fonte de alimentação para soldadura de tensão constante, passa pelo arame e alcança a peça de trabalho. Quando o arco se estabelece, o fluxo inferior funde-se e transforma-se numa escória altamente condutora, que transporta a corrente e protege o banho de fusão, produzindo um cordão de soldadura liso, sem salpicos e com poucos fumos. O fluxo superior mantém-se granulado e é recuperado depois de cada passe; entre 50% e 90% pode ser reutilizado.
O comprimento do arco mantém-se constante graças a um princípio de autorregulação: se a distância diminui, a tensão do arco baixa, a corrente que passa pelos arames aumenta e o arame funde mais rapidamente; se a distância aumenta, acontece o inverso. Esta propriedade passiva faz com que a SAW seja operada sobretudo por máquinas semiautomáticas ou totalmente automáticas: depois de definidos os parâmetros, não é necessário controlar a tocha.
Porque se chama «submersa» à soldadura por arco submerso?
O nome refere-se ao arco, não à peça de trabalho. Na SAW, o arco é gerado dentro de uma camada de fluxo granulado, ficando submerso no fluxo e invisível. Não há clarão visível do arco nem projeção de salpicos, e a emissão de radiação ultravioleta é mínima. Os operadores não precisam de capacete de soldadura nem de casaco para trabalhar perto deste processo — uma grande vantagem para a segurança no local de trabalho, pouco comum nos processos de soldadura por arco.Qual é a taxa de deposição da SAW?
A SAW deposita entre 9 – 18kg/h (20 – 40lb/h). As configurações com arame duplo e múltiplos arcos podem atingir 45kg/h (100lb/h), como mostra a referência da Wikipedia ao estudo da Lappeenranta-Lahti Uni sobre a penetração. A SMAW fica-se por cerca de 5kg/h. Esta diferença de 9 na ordem de grandeza é o principal motivo económico para a SAW continuar a ser o processo de referência em chapas espessas, um século depois da sua invenção.📐 Nota de engenharia: cinco variáveis SAW controladas
- Velocidade de alimentação do arame — principal controlo da corrente elétrica de soldadura
- Tensão do arco — controla a largura e o reforço do cordão de soldadura
- Velocidade de deslocação — controla a energia fornecida e o perfil do cordão de soldadura
- Projeção do elétrodo (ESO) ou distância entre o bico de contacto e a peça (CTTW) — influencia a densidade de corrente
- Polaridade e corrente: CC, CA ou CA de equilíbrio variável com múltiplos elétrodos
Equipamento e consumíveis essenciais (fonte de alimentação, arame, fluxo e carro de translação)
 Cada configuração de alimentação para SAW tem quatro componentes. Selecionar qualquer um deles isoladamente tende a resultar numa célula desajustada e com desempenho inferior.
Fonte de alimentação: na maioria das aplicações modernas de SAW com um só fio, utiliza-se uma fonte de alimentação de corrente contínua com tensão constante. A corrente contínua com equilíbrio variável e corrente alternada multiformato é necessária em configurações com dois ou mais fios, quando o sopro magnético do arco se torna um problema. As capacidades chegam a 800 A para secções finas e a 1500 A para chapas espessas; os sistemas multi-arco utilizam normalmente duas ou três fontes a trabalhar em conjunto.
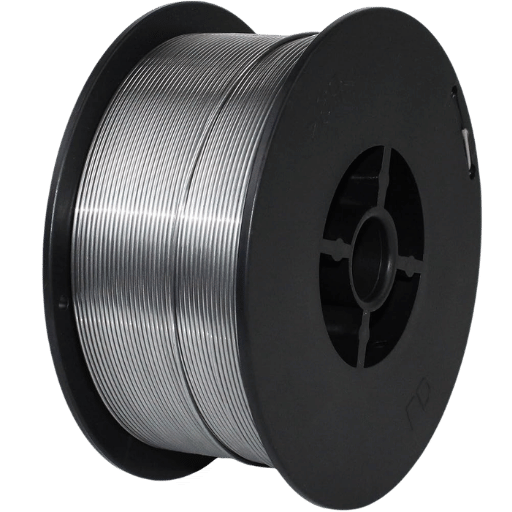
Alimentador de fio: o mecanismo de elevada força de impulsão faz avançar continuamente o fio maciço ou tubular através da ponta de contacto, até à ranhura preparada na superfície da peça. Os fios são revestidos a cobre para permitir a transferência de corrente elétrica e evitar a oxidação entre utilizações. São fornecidos em comprimentos direitos ou em bobinas.
Alimentação do fluxo: o fluxo granular é aplicado na peça através de um tremonha alimentada por gravidade ou por fluxo pressurizado numa linha dedicada. Uma câmara de aspiração devolve à tremonha o fluxo não fundido, para reutilização — uma eficiência que se reflete na economia da SAW.
Carro de deslocação: a cabeça de soldadura desloca-se sobre uma peça de trabalho estacionária, num pórtico ou numa viga lateral; em alternativa, a peça desloca-se enquanto a cabeça de soldadura permanece fixa, num leito de rolos com posicionador de cabeçal e contraponto. Para trabalhos estruturais longos, o posto de soldadura robotizada com SAW montado em pórtico cobre facilmente 5 metros e desloca-se sobre um carril com mais de 12 metros, desacoplando a soldadura do movimento da grua.
Que diâmetro de arame e intensidade de corrente usar em cada espessura de chapa?
Classificações de arame segundo AWS A5.17/A5.17M para aços-carbono e AWS A5.23 para aços de baixa liga. A composição química do arame é indicada pela classificação (por exemplo, EM12K); em conjunto com o tipo de fluxo utilizado (por exemplo, F7A2), permite prever as propriedades mecânicas do metal de soldadura.| Diâmetro do arame | Intensidade de corrente típica | Espessura de chapa recomendada |
|---|---|---|
| 1,6 mm (1/16″) | 150 – 350 A | Chapa de 3 – 12 mm, passes de raiz |
| 2,4 – 3,2 mm (3/32″ – 1/8″) | 250 – 600 A | Chapa estrutural de 10 – 25 mm |
| 4,0 mm (5/32″) | 400 – 800 A | Chapa de casco de 20 – 50 mm, vigas |
| 4,8 mm (3/16″) | 500 – 1 100 A | Chapa de recipiente sob pressão de 30 – 80 mm |
| 6,4 mm (1/4″) | 650 – 1 350 A | Secção espessa de 50 – 250 mm, múltiplos passes |
Porque é que a SAW se destaca em chapas espessas (vantagens)
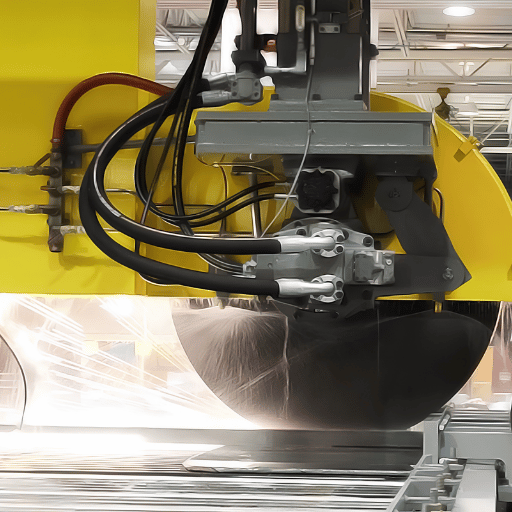 Em qualquer oficina de fabrico de chapas espessas, a SAW é usada nos cordões mais longos. Eis a razão: o chamado limiar de 5 kg/h face a 45 kg/h corresponde à diferença entre a taxa máxima de deposição da soldadura manual com elétrodo revestido e o limite das configurações SAW multiarco. Esta proporção de 9 permite justificar o custo do equipamento, os encargos com a gestão do fluxo e a complexidade exigida pelo seguimento da junta.
✔ Vantagens
- Deposição até 45 kg/h (multiarco), 9–18 kg/h com arame simples
- Penetração profunda em chapa espessa num único passe, sem preparação do chanfro
- Sem clarão do arco, radiação ultravioleta mínima e muito poucos fumos — o operador trabalha sem capacete
- 50–90% do fluxo granulado pode ser recuperado e reciclado
- Soldaduras sãs e dúcteis, resistentes à corrosão e com boa tenacidade ao impacto — até −60°C com combinações de arame e fluxo de elevada basicidade
- A SAW com arame simples também pode soldar chapas finas com velocidades de deslocação até 5 m/min
«Domine MIG, TIG e a soldadura com elétrodo revestido antes da SAW. Assim terá sempre trabalho.» — Soldador sénior, debate sobre percursos profissionais no Reddit r/WeldingEsta perspetiva da comunidade é relevante: a SAW é uma especialidade avançada, não um processo de iniciação. É indicada para oficinas de fabrico que já dispõem de conhecimentos sólidos de engenharia de soldadura — não para empresas em fase de arranque que procuram uma entrada mais fácil no fabrico de estruturas metálicas.
Limitações da SAW
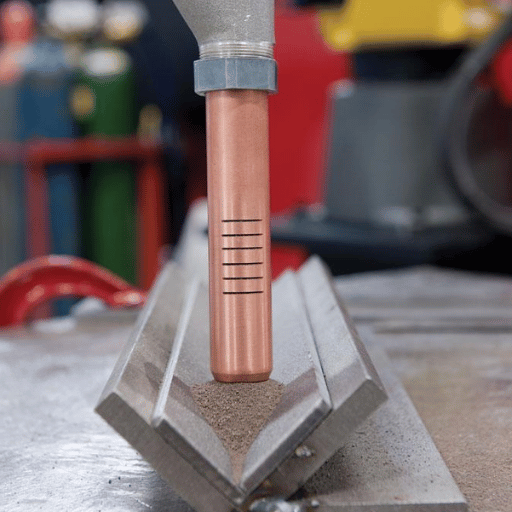 As vantagens da SAW resultam da mecanização e da elevada energia fornecida. Ambas se tornam desvantagens para peças que não se adequam às características do processo.
⚠ Limitações
- Limitada às posições plana (1F/1G) e de ângulo horizontal (2F) — não permite soldadura vertical nem ao teto
- Mais indicada para cordões de soldadura longos, retos ou em peças rotativas; as juntas curtas perdem eficiência devido à limpeza entre passes e à preparação
- Diâmetros de tubo inferiores a cerca de 200 mm fazem com que o fluxo caia da peça de trabalho
- Limitada a ligas ferrosas (aço-carbono, aço de baixa liga e aço inoxidável) e a algumas ligas à base de níquel — não permite soldar alumínio nem ligas de cobre
- O seguimento da junta é essencial, pois o operador não consegue ver o arco
- A escória tem de ser removida entre passes; a gestão do fluxo representa um custo real
SAW face a outros processos de soldadura (tabela comparativa)
 Escolher o processo errado para o trabalho pode fazer cair a taxa de deposição ou desperdiçar capital. A tabela abaixo compara a SAW com os três processos que mais frequentemente substitui ou com os quais concorre no trabalho com chapas espessas: soldadura por arco com elétrodo consumível e proteção gasosa (GMAW/MIG), soldadura por arco com arame tubular (FCAW) e soldadura por eletroescória (ESW).
| Critério | SAW | GMAW (MIG) | FCAW | ESW |
|---|---|---|---|---|
| Taxa de deposição | 9–45 kg/h | 2–5 kg/h | 4–6 kg/h | 15–25 kg/h |
| Posição de soldadura | Plana / ângulo horizontal | Todas as posições | Todas as posições | Apenas vertical |
| Espessura de chapa ideal | 12–250+ mm | 1–25 mm | 6–40 mm | 50–500 mm num único passe |
| Comprimento de junta ideal | ≥ 1,2 m, reta ou em peça rotativa | Qualquer comprimento | Qualquer comprimento | Cordões verticais em chapas com mais de 50 mm de espessura |
| Intensidade de capital | Elevada | Baixa | Baixa a moderada | Muito elevada |
Árvore de decisão para seleção do processo
- Se a chapa tiver 25 mm, a junta 1,2 m e a posição for plana: SAW (melhor relação entre deposição e custos)
- Se a chapa tiver 50 mm e a posição for vertical: ESW (eletroescória) — um único passe numa secção espessa
- Se a chapa tiver 6 – 25 mm ou se forem necessárias várias posições: FCAW com arame tubular de elevada deposição
- Se a chapa tiver menos de 12 mm, for uma chapa fina ou houver pouco espaço de acesso: GMAW (MIG)
SAW com pórtico robotizado: quando compensa automatizar
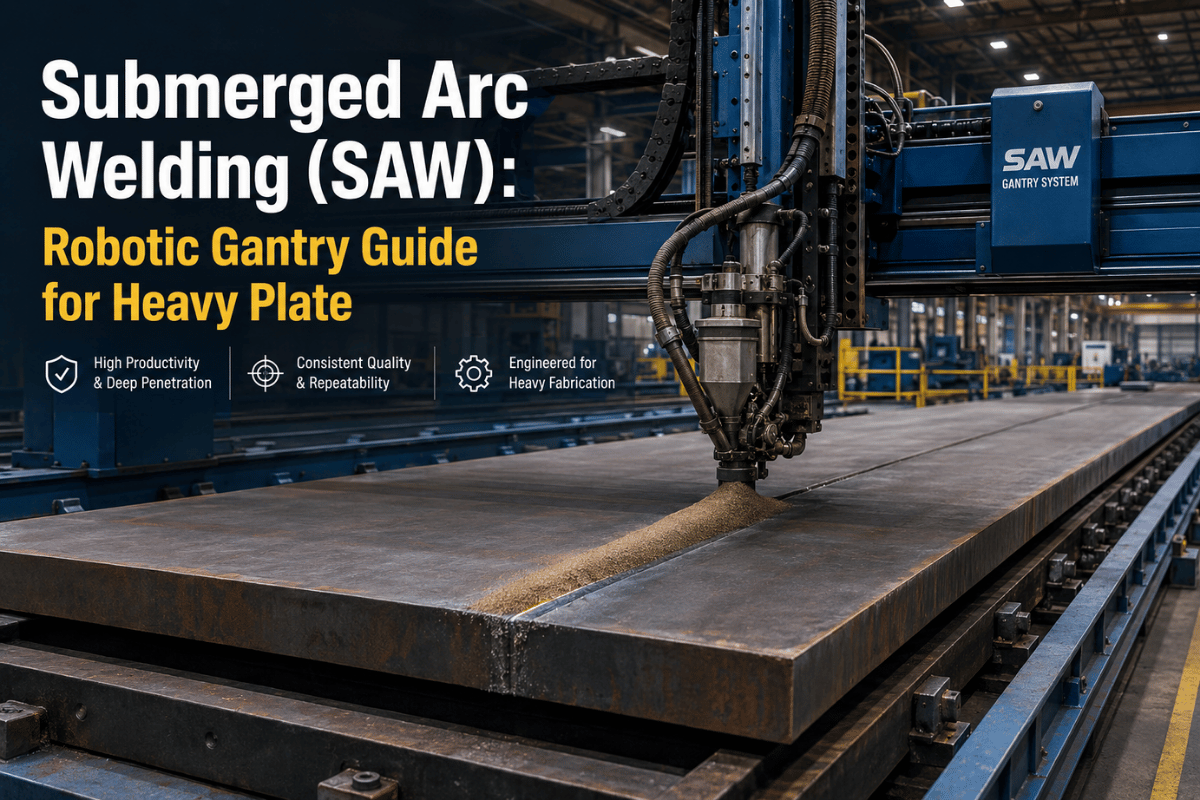
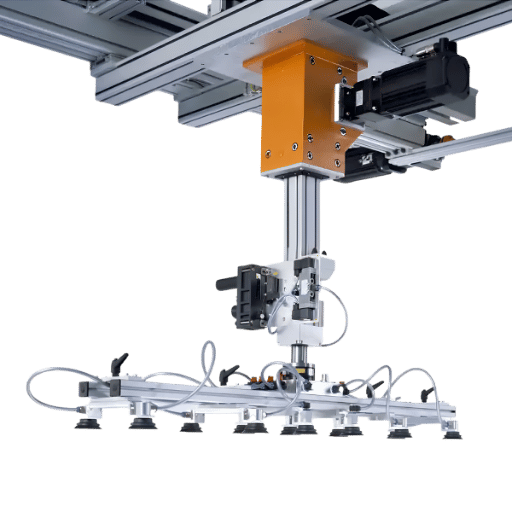 A mecanização torna a SAW quase repetível. Um pórtico robotizado completa o processo, substituindo um trator ou carro de viga lateral por um robô de 6 eixos montado numa estrutura de pórtico e num carril de grande curso. O robô permite programar trajetórias, fazer o seguimento da junta guiado por visão artificial e integrar o sistema com os sistemas de gestão da oficina. O pórtico oferece alcance suficiente para abranger painéis de casco, módulos de tabuleiro de ponte e grandes recipientes sob pressão numa única preparação.
📐 Nota de engenharia: especificações do posto de soldadura SAW com pórtico (a título ilustrativo)
A SAW com pórtico robotizado altera a economia da mão de obra. Os operadores alimentam e recebem as peças, acompanham os parâmetros e supervisionam várias células em paralelo, mas não operam a tocha. Com o seguimento da junta em circuito fechado proporcionado pelos sistemas de visão artificial, os fabricantes anunciam uma taxa de aceitação à primeira de 98+, face à norma de defeitos de 5 15 da SAW manual em cordões longos de chapa espessa.
- Robô de soldadura de 6 eixos, precisão de posicionamento repetível de ±0,05 mm
- Largura máxima de soldadura: 5 m
- Comprimento do carril: 12 m de série, personalizável
- Eficiência de soldadura: 0,3 – 0,5 m/min por robô (arco simples)
- Visão artificial: câmara estéreo de varrimento linear, precisão da nuvem de pontos de 0,1 mm a uma frequência de 400 fps
- Controlo: programação sem ensino manual, com importação de modelos Tekla / SOLIDWORKS / UG
💡 Dica profissional — quando compensa a SAW com pórtico robotizado
Calcule o tempo do ciclo manual, incluindo a mudança de série, o retrabalho e a disponibilidade dos operadores. Se a sua oficina realizar 1 500 horas por ano de SAW em cordões longos para a mesma família de produtos — vigas H, painéis de tabuleiro, torres de transmissão e cubas de transformadores —, o prazo de retorno do investimento no pórtico é de 12 24 meses. Com um volume inferior, uma configuração com trator sobre carril proporciona grande parte das vantagens económicas por uma fração do investimento de capital.
Setores e aplicações: onde a SAW compensa
 A SAW é economicamente adequada para empresas que fabricam cordões longos e repetidos em secções de aço espessas. Destacam-se quatro segmentos.
Estruturas metálicas e vigas H
Os cordões de ângulo longos em vigas H, vigas de alma cheia e vigas de ponte rolante são a aplicação direta da SAW. As configurações de pórtico com arame duplo podem executar dois cordões em simultâneo, em abas opostas, reduzindo para metade o tempo de ciclo em grandes estruturas metálicas. A soldadura robotizada de estruturas metálicas combina o planeamento de programas com tecnologia Tekla e a trajetória do pórtico, eliminando o estrangulamento da programação manual que antes limitava projetos estruturais com grande variedade de peças.A automatização da soldadura na construção naval abrange todas estas aplicações, utilizando SAW em painéis planos de casco, anteparas, chapas de convés e reforços com nervuras em U. A capacidade da SAW para depositar grandes volumes de metal resulta da possibilidade de executar (X) metros de soldadura contínua sem interrupção; como explicam os especialistas do Reddit r/metalworking, «com a SAW, consegue fazer-se 50m de uma só vez; o trabalho manual não consegue acompanhar». A automatização da soldadura na construção naval reduz tudo isto a um planeamento da «cadência de produção do estaleiro».
Recipientes sob pressão e cubas de armazenamento
Uma só forma: cabeças de caldeira, cubas de transformadores, cubas de armazenamento de petróleo e outras peças para aplicações de pressão, em que a SAW para cordões circunferenciais e longitudinais é usada em conjunto. A peça de trabalho desloca-se sobre mesas de rolos por baixo de uma cabeça SAW fixa; independentemente da geometria irregular da peça, este método permite tratar o cordão como se fosse reto, segundo coordenadas cartesianas centradas na cabeça. A secção IX da ASME rege a qualificação das especificações dos procedimentos de soldadura e dos respetivos registos de qualificação nestes trabalhos.Fabrico de tubos e revestimento de superfícies
C AND Z: as linhas de fabrico de tubos com costura helicoidal e longitudinal utilizam SAW nas superfícies exterior e interior de tubos de grande diâmetro para condutas. S and C: a SAW com elétrodo de fita — uma fita plana de 60 mm x 0,5 mm em vez de arame redondo — é comum na aplicação de revestimentos sobrepostos resistentes à corrosão em peças de trabalho de aço-carbono, uma exigência frequente em equipamentos para petróleo e gás sujeitos a pressão e em permutadores de calor.Perspetivas para 2026+: adoção da robótica e tendências da força de trabalho em SAW
 Quatro tendências convergentes moldam a evolução da SAW a curto prazo.
Falta de soldadores. A entidade norte-americana de previsão do setor, American Welding Society, prevê que faltem 330 000 soldadores nos Estados Unidos até 2028. Os inquéritos setoriais da Randstad e vários relatórios sobre a força de trabalho industrial corroboram esta previsão de forma independente. A adoção generalizada da SAW mecanizada e robotizada por fabricantes de chapas espessas elimina a penalização de produtividade associada a esta escassez.
Crescimento do mercado da soldadura robotizada. As principais empresas de estudos de mercado industrial estimam agora que o mercado global da soldadura robotizada atinja entre $10 – 15 mil milhões até 2025, com taxas de crescimento anual composto típicas entre 10% e 15% até ao final da década de 2030. Embora os dados globais tenham uma cobertura reduzida de alimentação de zombies, as configurações robotizadas específicas de SAW — sobretudo as máquinas de pórtico — conquistaram uma quota considerável deste mercado em forte expansão, à medida que o processo de chapa espessa, lento de automatizar, dá lugar a uma célula enorme preparada para soldar sem demora.
Gémeo digital e soldadura adaptativa com AI. Até 2026, os fabricantes estão a colocar virtualmente em serviço as células SAW com pórtico, preparando o gémeo digital antes de o aço sair sequer do cais. O ajuste de parâmetros com AI em circuito fechado está a sair do âmbito da investigação — por exemplo, a investigação sobre SAW com elétrodo duplo da Kentucky University’s — e a chegar aos sistemas comerciais de controlo de soldadura.
Indicador da evolução das pesquisas. O volume de pesquisas mensais nos Estados Unidos por «Automatic submerged arc welding» aumentou de cerca de 30 para 110 no último semestre — uma variação modesta, mas acentuada, compatível com o interesse dos compradores em sistemas SAW robotizados.
Medidas a tomar. Atualmente, as oficinas que recorrem à SAW manual devem reservar orçamento para uma atualização para SAW com pórtico no ciclo de investimento de capital de 2026 2027. As empresas que estão a começar com SAW devem considerar a opção com pórtico como solução inicial, passando diretamente da SAW manual e evitando a paridade entre canais de cliente final. Todos os intervenientes no mercado devem formar os trabalhadores do aço para programarem trajetórias de robôs, em vez de adotarem uma mentalidade de «automatizar para eliminar» — afinal, a falta de soldadores é um obstáculo real.
Perguntas frequentes
P: Para que serve a soldadura por arco submerso?
Ver resposta
A SAW mantém o perfil de deposição de maior duração face a CVs arquitetados de tubos longos, retos ou GNAT, em qualquer material duro, carbono e de menor tensão. As estruturas metálicas, a construção naval, os recipientes sob pressão e os tubos de grande diâmetro continuam a ser as principais aplicações.
P: Quais são as desvantagens da soldadura por arco submerso?
Ver resposta
A SAW só pode ser utilizada nas posições plana ou de ângulo horizontal, em ligas ferrosas e em algumas ligas à base de níquel. Para ser rentável, exige juntas com pelo menos 1,2m, requer a remoção da escória entre passes e não pode ser utilizada sem supervisão do arco, manual ou montada num trator — por isso, o seguimento da junta é indispensável. A SAW offshore de elevada deposição também é propensa a fissuração retardada por hidrogénio, a menos que se utilizem consumíveis com baixo teor de hidrogénio.
P: Porque se chama «submersa» à soldadura por arco submerso?
Ver resposta
O próprio arco está submerso — oculto sob uma manta de fundente granular, de modo que nunca chega à superfície. Não há clarão visível do arco, projeções de soldadura nem emissões significativas de radiação ultravioleta.
P: É possível realizar soldadura SAW com um pórtico robotizado?
Ver resposta
Sim — a soldadura SAW robotizada com pórtico para cordões longos em chapas espessas, na construção naval, em tabuleiros de pontes e em estruturas metálicas, é hoje uma prática estabelecida. Num robô de 6 eixos montado num pórtico, o seguimento da junta de ponta a ponta combina-se com a geração de programas baseada no modelo para substituir o conceito de carro manual da próxima geração por um processo de orientação automática.
P: Qual é o ROI típico de um posto de soldadura SAW com pórtico?
Ver resposta
A nível nacional, os prazos de retorno do investimento situam-se entre 12-24 meses para fabricantes que trabalham 1500+ horas/ano com uma gama de produtos estável e madura. O retorno resulta das horas de trabalho substituídas, dos ganhos de qualidade à primeira passagem e da redução do retrabalho em soldaduras estruturais longas.
Porque escrevemos este guia sobre SAW
Desde 1991, Zhouxiang forneceu centenas de equipamentos de soldadura robotizada e detém mais de 200 patentes na área da automação. Neste guia, reunimos informação sobre a conceção de programas SAW da Wikipedia, do AWS Welding Digest e de mais de três décadas de experiência na integração de cabeças SAW em pórticos para clientes que concebem navios, estruturas metálicas e recipientes sob pressão em 50+ países. No texto, identificamos dados da nossa página específica sobre equipamentos de pórtico; entretanto, todas as fontes de dados estão listadas abaixo.
Referências e fontes
- Soldadura por arco submerso — Wikipedia (referência com as referências a e b da Wikipedia)
- Guia prático de soldadura por arco submerso — AWS Welding Digest, American Welding Society, julho de 2025
- AWS A5.17/A5.17M-2019: Especificação para elétrodos e fundentes de aço-carbono para soldadura por arco submerso — norma da American Welding Society
- Combinações desejáveis de elétrodo e fundente para soldadura por arco submerso — University of Northern Iowa, ScholarWorks
- Revestimento de aço-carbono com cobre pelo processo de arco submerso — tese e dissertação eletrónica da Ohio State University
- Processo de soldadura por arco com dois elétrodos — University of Kentucky, UKnowledge
- Correlação preditiva entre a dureza e as propriedades de tração de HSLA soldado por arco submerso helicoidal — NIH National Library of Medicine PMC
- Métodos de soldadura comuns e defeitos de soldadura na indústria da construção naval — Marine Insight
Artigos relacionados
- Robô de soldadura em consola vs. robô de soldadura em pórtico — como escolher a cinemática adequada para a sua fábrica
- Robô de soldadura em pórtico de 7 eixos — quando um eixo adicional permite trabalhar geometrias complexas
- Como funciona um robô de soldadura em pórtico — passo a passo, do modelo CAD até à execução do cordão de soldadura
- Cálculo do ROI da soldadura robotizada — cálculo da substituição de mão de obra e do prazo de retorno do investimento
- Guia de custos de robôs de soldadura — decomposição do investimento de capital para compradores
- Soldadura robotizada vs. soldadura manual: quando escolher cada opção

