
Свяжитесь с Zhouxiang

Что такое сварочный кобот?
 Сварочный кобот — это коллаборативный робот, который выполняет сварочные задачи в одном помещении с персоналом, без защитного ограждения. Обычный промышленный робот работает самостоятельно внутри защитной клетки, а кобот благодаря встроенным датчикам ограничения усилия и ограниченной скорости движения сочленений может работать рядом с вашими сотрудниками. Слово «кобот» — сокращение от «коллаборативный робот»; так называют класс автоматизированного оборудования, отвечающего требованиям безопасности стандарта ISO/TS 15066 (теперь включённого в ISO 10218:2025).
На практике сварка коботом устроена так: опытный сварщик вручную направляет манипулятор робота по нужной траектории сварки, задаёт параметры — силу тока, скорость подачи проволоки и скорость перемещения — на планшете или пульте обучения, а затем запускает процесс. После этого кобот многократно повторяет заданную траекторию с точностью до долей миллиметра — шов за швом, смену за сменой. Большинство систем сварки коботами поддерживают процессы MIG и TIG; некоторые новые модели также подходят для лазерной сварки. Благодаря простоте программирования и использования коллаборативная сварка стала востребованной и в цехах без опыта работы с робототехникой.
64,542
Коботы, установленные в мире в 2024 году
+12%
Рост год к году
11.9%
Доля от общего числа установленных роботов
Источник: IFR World Robotics 2025 Report
Робототехника стремительно развивается: в 2024 году по всему миру было поставлено 542 000 промышленных роботов — в 2 раза больше, чем десятилетие назад. Быстрее всего растёт сегмент коботов: ожидается, что среднегодовой темп роста составит 24,6 %. Для производственных цехов, где опытные сварщики приближаются к пенсионному возрасту, сварка коботами — реальный способ поддерживать производство без длительного ожидания внедрения.Сварочный кобот и промышленный робот: сравнение по ключевым параметрам
Прежде чем выбирать сварочную систему, стоит понять, в чём именно различаются эти два типа оборудования. Ниже перечислены параметры, наиболее важные для работы в цехе.| Параметр | Сварочный кобот | Промышленный сварочный робот |
|---|---|---|
| Программирование | Ручное перемещение манипулятора, интерфейс перетаскивания элементов, приложение для планшета. В одном цехе сообщили, что запрограммировали 20 точек сварки за 4 часа. | Собственные языки программирования (RAPID, KAREL, INFORM). Нужны обученные программисты роботов; настройка занимает от нескольких дней до нескольких недель. |
| Время подготовки к работе | От нескольких часов до нескольких дней. Готовые комплекты поставляются настроенными для сварки. | От нескольких недель до нескольких месяцев. Требуются проектирование ячейки, защитное ограждение и инженерная интеграция. |
| Грузоподъёмность | 5 – 25 kg (новые модели, например UR20, выдерживают нагрузку 20 kg при манипуляторе длиной 1 750 mm) | 20 – 200+ kg. Подходит для тяжёлых сервоприводных клещей точечной сварки. |
| Скорость сочленений | ~180°/s (ограничена требованиями безопасности) | ~720°/s (ось J6). Более быстрое перемещение между сварными швами. |
| Скорость сварки | Сопоставима: скорость перемещения задаётся способом сварки (для MIG обычно 20–40 IPM). Для дуги не имеет значения, какой манипулятор держит сварочную горелку. | |
| Стандарт безопасности | ISO 10218:2025 (включает прежний ISO/TS 15066). Ограничение мощности и усилия позволяет работать без защитного ограждения. | ISO 10218. Требуется защитная клетка или световая завеса. |
| Площадь на полу | Всего 3 × 3 m, без ограждения. | Отдельная рабочая ячейка с ограждением. Перемещение оборудования требует серьёзного инженерного проекта. |
| Стоимость системы | $50K – $150K (готовые комплекты примерно от ~$39K) | $100K – $300K+ (проектирование ячейки, ограждение, интеграция) |
| Оптимальное применение | Большая номенклатура, небольшие объёмы. Частая переналадка. Цехам, которым нужна гибкость. | Небольшая номенклатура, большие объёмы. Длительные производственные циклы. Максимальная производительность. |
Совет специалиста
Не путайте скорость сочленений со скоростью сварки. Обычный робот действительно быстрее перемещается между позициями, что заметно сокращает цикл при большом количестве коротких швов. Но во время самой сварки обе машины работают с одинаковой скоростью в дюймах в минуту, поскольку силу тока определяют параметры сварки, а не робот.
Когда сварочный кобот подходит вашему цеху
 Коботы созданы для особых условий: квалифицированных сварщиков не хватает, а номенклатура деталей постоянно меняется. Если в вашем производственном цехе каждую неделю обрабатывают от пяти до пятнадцати разных позиций, а квалифицированных специалистов для ручной сварки не удаётся найти или удержать, кобот поможет справиться с нехваткой кадров без перепланировки цеха.
По данным сотрудников AWS, средний возраст сварщика составлял 55 лет — значительно выше среднего показателя по рабочей силе, равного 42 годам. Менее 10 % работающих сварщиков моложе 25 лет, и на каждых двух уходящих должен приходиться один новый специалист. В таких условиях коллаборативная сварочная система позволяет одному опытному сварщику следить одновременно за двумя или тремя коботами, втрое увеличивая производительность.
- Вы выпускаете детали небольшими партиями при большой номенклатуре — десятки позиций, короткие серии каждой
- Площадь цеха ограничена — кобот работает на участке 3 × 3 m без защитной клетки
- Сварщики должны получать новые задания за несколько часов, а не дней
- Вы хотите, чтобы с оборудованием работали ваши сварщики, а не программисты роботов
- Кобот должен легко перемещаться между рабочими местами или производственными площадками
Когда промышленный сварочный робот — лучший выбор
Если ваш цех больше похож на автомобильный конвейер, чем на производство уникальных изделий, обычный промышленный робот почти всегда будет предпочтительнее. Вот как это выглядит в цифрах… При ручной сварке дуга обычно горит от 10-30 % рабочего времени. Остальное уходит на подготовку, фиксацию деталей, смену положения и проверку. Роботизированная сварочная ячейка, напротив, увеличивает время горения дуги до 90 %: роботу не нужно отдыхать, отвечать на телефонные звонки или ходить за оснасткой. Согласно данным нескольких отраслевых интеграторов, одна роботизированная сварочная ячейка способна заменить примерно пятерых сварщиков при достаточно повторяющемся производстве.90%
Время горения дуги (роботизированная ячейка)
10–30%
Время горения дуги (ручная сварка)
Стоимость и ROI: цифры и расчёты
Первое, что хочет узнать владелец любого цеха, — сколько это стоит. Чтобы сравнение было максимально понятным, приводим все данные без скрытых затрат.| Статья расходов | Сварочный кобот | Ячейка с промышленным роботом |
|---|---|---|
| Только манипулятор робота | $30,000 – $80,000 | $40,000 – $120,000 |
| Полная система (манипулятор + сварочная горелка + оснастка + интеграция) | $50,000 – $150,000 | $100,000 – $300,000+ |
| Инженерные работы по интеграции | Минимальные — многие комплекты поставляются готовыми к работе | Значительные — проектирование ячейки, ограждение, входы и выходы |
| Типичный срок окупаемости | 6 – 24 месяца | 12 – 24 месяца (при больших объёмах производства) |
Совет специалиста
Как списать расходы. Американские предприятия могут списывать соответствующие требованиям капитальные затраты на оборудование по разделу 179 — до $1 160 000 за 2024 год согласно IRS. Это означает, что, возможно, вы сможете списать всю стоимость системы сварки коботом уже в первый год, значительно ускорив достижение реальной окупаемости (ROI).
Как настроить систему сварки коботом
От заказа до первой производственной сварки обычно проходит меньше времени, чем ожидают многие цеха. Благодаря простому программированию и подробному плану начать сварку можно всего за несколько дней. Ниже этот процесс разбит на шесть этапов.- Проведите аудит текущего процесса сварки. Выясните, на какие повторяющиеся сварочные задачи уходит больше всего человеко-часов. Они подходят для кобота. Не включайте в начальный проект единичные или сильно различающиеся сборки.
- Выберите 2-3 позиции со средним объёмом производства и простой геометрией соединений для пилотного проекта. Начните с простых изделий, чтобы укрепить уверенность команды, прежде чем переходить к сложным сварным конструкциям больших объёмов.
- Разработайте сварочную оснастку, которая обеспечивает стабильность. Для качества сварки коботом важнее всего, чтобы детали каждый раз располагались одинаково. Используйте повторяемые кондукторы и зажимы, чтобы деталь всегда находилась в одном положении. Неподходящая оснастка — главная причина неудачного внедрения коботов.
- Задайте траекторию каждого шва с помощью ручного обучения кобота или интерфейса перетаскивания элементов. Укажите параметры сварки для вашего цеха: силу тока, скорость подачи проволоки (дюймов в минуту), скорость перемещения и расход защитного газа. Программирование занимает часы, а не дни, как при работе с обычным роботом.
- Сварите несколько образцов с заданным профилем шва, затем проверьте их на подрезы, пористость и несплавления. Настраивайте угол сварочной горелки и вылет проволоки, пока не получите нужный профиль шва.
- После того как каждая деталь пилотной партии будет стабильно проходить проверку, добавляйте новые позиции. Большинство цехов начинает сваривать серийные детали в течение недели после подготовки кобота к работе.
Примечание по безопасности
Хотя коботы могут безопасно работать рядом с людьми, потребуется оценка рисков в соответствии с общим требованием OSHA и пересмотренным стандартом ISO 10218:2025. Сварочная горелка может представлять опасность: конечный исполнительный механизм нагревается независимо от типа манипулятора. Все сотрудники, находящиеся в зоне возможного воздействия дуговой вспышки, должны использовать средства индивидуальной защиты: сварочную маску, перчатки и куртку.
Обозначьте зону сварки понятными знаками, даже если она не окружена физическим ограждением. Это поможет коботу безопасно и эффективно взаимодействовать с персоналом.
Ошибки, которые тормозят проекты сварки коботами
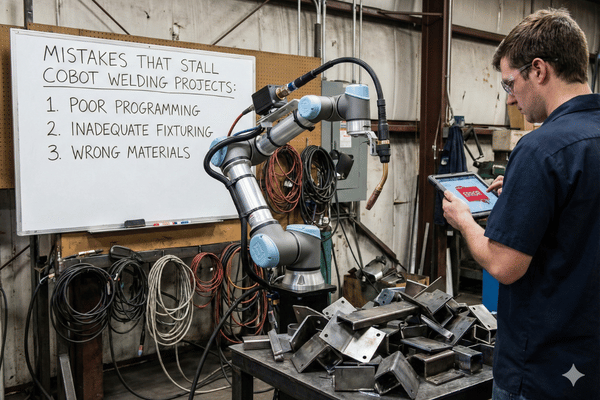 Технология сварки коботами работает. Чаще всего подводит связанное с ней планирование. Вот ошибки при внедрении, с которыми наиболее опытные интеграторы сталкиваются чаще всего.
1. Неправильно закреплять детали. Если заготовка каждый цикл находится в другом положении, кобот наложит сварной шов не там, где нужно.
Почти каждый недовольный владелец мастерской жалуется на нестабильное качество сварных швов, выполненных коботом, и почти всегда причина — в оснастке, а не в роботе.
2. Неподходящее первое применение. Разовая, неповторяющаяся задача по сварке рамы пожарного автомобиля с десятками швов в неудобных положениях — ужасный первый проект для коботной сварки.
Для начала отработайте сварку повторяющихся деталей (кронштейнов, монтажных пластин, коротких швов на деталях, которые вы производите каждую неделю, и т. д.) — в 1-ю очередь.
3. Не следить за обслуживанием сварочной горелки. Загрязнённые контактные наконечники и изношенные каналы направляющих спиралей становятся причиной гораздо большего числа отказов, чем что-либо ещё в робототехнике.
Уделяйте расходным материалам для кобота столько же внимания, сколько и оборудованию для ручной сварки.
4. Ожидать, что кобот заменит промышленного робота для крупносерийного производства. Коботы адаптируемы, но они не предназначены для тяжёлой автоматизированной сварки в режиме 24/7 на скорости автомобильной сборочной линии.
Если для вашей загрузки за смену требуются тысячи одинаковых компонентов, вам нужна традиционная роботизированная сварочная ячейка.
5. Упрощать оценку рисков. Многие мастерские считают, что «совместная работа» означает «безопасность». Это не так.
Кобот с работающей сварочной горелкой по-прежнему представляет опасность ожогов. Проведите тщательную оценку рисков для каждого сварочного процесса. Определите безопасную рабочую зону и обучите всех операторов, которые будут работать рядом с ячейкой.
Главное
Большинство неудач при внедрении коботов вызвано не самой робототехникой, а неправильной оснасткой, неудачным выбором задачи и недостаточным планированием безопасности. Если правильно решить эти три вопроса, кобот будет работать без сбоев.
Часто задаваемые вопросы
В: Что такое сварочный кобот?
Это коллаборативный робот со сварочной горелкой, который работает рядом с людьми без защитной клетки. Оператор вручную направляет манипулятор, обучая его траекториям сварки.
В: Сколько стоит сварочный кобот?
Отдельный манипулятор кобота может стоить от $30 000 до $80,000. Полная система для сварки коботом — с манипулятором, сварочной горелкой, пультом обучения и рабочим столом — стоит от $50 000 до $150,000. Некоторые поставщики предлагают готовые комплекты примерно от $39 000 до $105,000.
Итоговая стоимость кобота зависит от грузоподъёмности, радиуса действия и нужного вам способа сварки.
В: Можно ли обучить сварочный кобот без опыта программирования?
Да. Большинство современных сварочных коботов используют ручное перемещение манипулятора или визуальные интерфейсы с перетаскиванием элементов вместо старых языков программирования. Опытный сварщик без подготовки в робототехнике может освоить создание новых траекторий сварки за одну смену.
Простота программирования — без ручного ввода сварочного кода или изучения собственных языков робота — одна из главных причин, по которым цеха выбирают коботов вместо обычных роботов.
В: Как быстро коботы выполняют сварку?
Коботы сваривают с той же скоростью перемещения, что и другие аппараты MIG или TIG, — от 20 до 40 дюймов в минуту для MIG, в зависимости от толщины материала и типа соединения. Однако скорость перемещения между позициями ниже, чем у обычного промышленного робота (примерно 180/sec. против 720). Поэтому изготовление деталей с множеством коротких разнесённых швов на коботе займёт больше времени. Но непосредственная скорость сварки дугой определяется способом сварки, а не манипулятором.
При большинстве задач в производственном цехе, где выполняются длинные прямолинейные швы или среднее число соединений, кобот справится с заданными параметрами сварки. Если важна длительность цикла — например, при выпуске 500 или более одинаковых сборок за смену, — проведите пробный запуск и проверьте, успевает ли кобот работать в нужном такте.
В: Для каких размеров партии подходит сварка коботом?
Коботы отлично подходят для деталей небольшими партиями — имеет смысл использовать их даже для партий от 5 до 50 изделий, поскольку переналадка чаще всего занимает гораздо меньше часа. Точка безубыточности зависит от затрат на труд и сложности детали, однако многие предприятия добились окупаемости (ROI), используя кобот для партии из 10 одинаковых деталей, пока сварщик обслуживает несколько ячеек одновременно.
В: Сварные соединения, выполненные коботом, так же хороши, как при ручной сварке?
При точном программировании и надёжной фиксации деталей кобот может выполнять швы такого же или даже более высокого качества, чем при ручной сварке. В каждом цикле кобот поддерживает одинаковые силу тока, скорость перемещения и угол сварочной горелки, устраняя различия между валиками, связанные с усталостью сварщика. Число случаев, требующих доработки, снижается, поскольку качество сварки остаётся стабильным от первой детали до последней.
Готовы установить сварочный кобот в своём цехе?
Компания Zhouxiang производит решения для сварки коботами и автоматизированной сварки с 1991 года. У компании более 200 патентов; её оборудование используется по всему миру при изготовлении металлоконструкций, в судостроении, строительстве мостов и производстве энергетического оборудования. Если для производства с широкой номенклатурой вам нужно решение на базе кобота или роботизированная сварочная ячейка для больших объёмов, наши инженеры подберут конфигурацию с учётом ваших задач.
Системы сварки коботами → Получить бесплатный расчёт стоимости
