Contacte con Zhouxiang

220V/50Hz frente a 480V/60Hz: adapte el robot a la red eléctrica

Contenido
Mostrar
La compatibilidad de tensión y frecuencia de un robot de soldadura es la correspondencia verificada entre la alimentación real de las instalaciones y cada componente eléctrico de la célula.
Solo hay compatibilidad cuando el suministro real coincide con los requisitos de todas las partes alimentadas de la célula de soldadura y la red de la instalación puede soportar el conjunto. Ese es el significado práctico de la compatibilidad de tensión y frecuencia de un robot de soldadura.
Las etiquetas «480V/60Hz» para las instalaciones y «380V/50Hz» para la célula pueden ser compatibles con un diseño de ingeniería, pero no permiten saber qué cambios son seguros. Incluya el controlador, la fuente de alimentación de soldadura, el posicionador, el alimentador de hilo, la extracción de humos, los equipos de refrigeración, la estación de servicio y los auxiliares del cuadro eléctrico en una misma hoja de cálculo eléctrica.
Comprobación rápida con cinco preguntas
- ¿Qué tensión, frecuencia, fase eléctrica, disposición de conductores y condiciones de calidad eléctrica hay en el punto de conexión correspondiente?
- ¿Qué autorizan la placa de características y el manual de cada componente?
- ¿La incompatibilidad se debe a la tensión, a la frecuencia o a ambas?
- ¿Qué cargas coinciden durante la secuencia de funcionamiento y qué corriente de arranque generan?
- ¿Quién aprobará el plan definitivo del transformador, el convertidor, las protecciones y la puesta en marcha?
Esta guía ofrece un método reproducible para responder a esas preguntas antes del envío. Sirve de apoyo a la toma de decisiones, pero no sustituye la aprobación del fabricante de la célula ni un diseño eléctrico realizado por un profesional cualificado.
En resumen: adapte toda la célula, no solo el robot
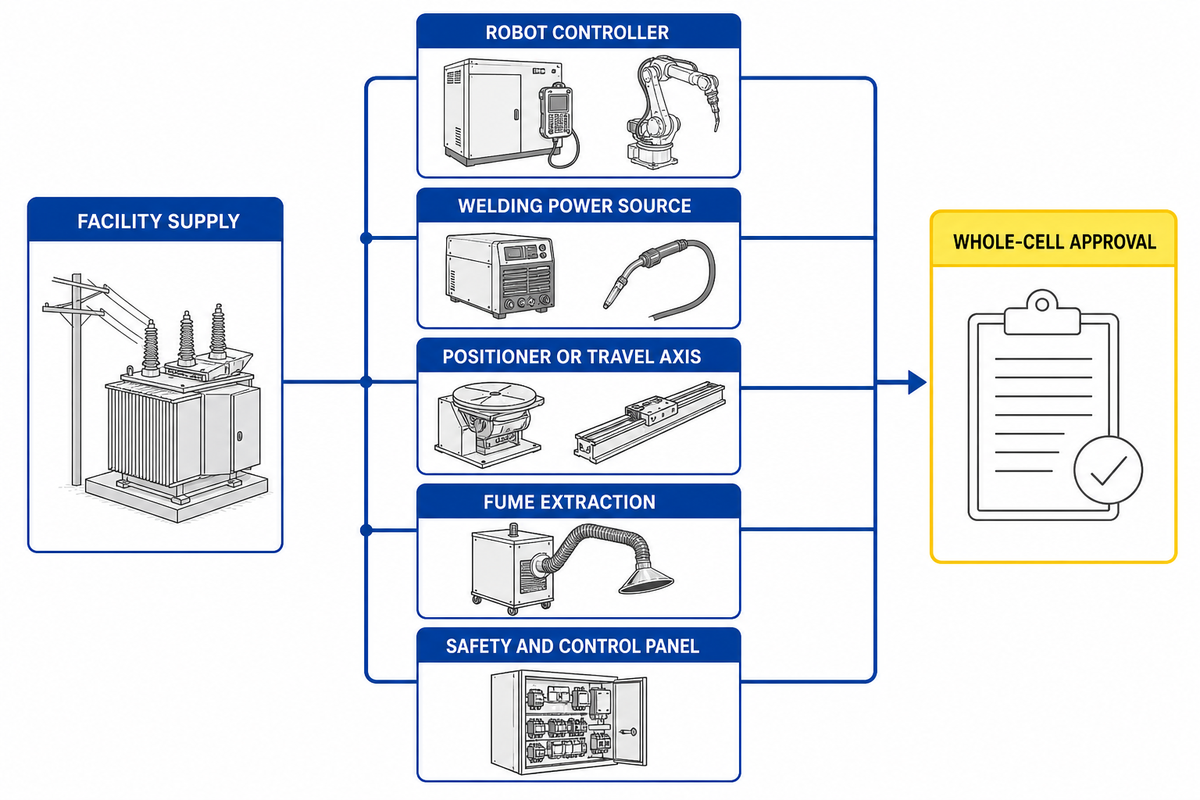
Considere una célula de soldadura robotizada como un pequeño sistema eléctrico industrial con varias cargas, integrado en la red eléctrica general de las instalaciones. Que una fuente de soldadura admita un rango amplio no hace compatible un ventilador de frecuencia única, y un pasaporte completo de los componentes tampoco demuestra por sí solo que las instalaciones admitan los armónicos o transitorios. Por eso, antes del envío, la hoja de comprobación debe resolver las incógnitas del fabricante de la célula antes de aprobar el diseño.
Esta perspectiva de dos límites también coincide con el reparto de responsabilidades que establecen las normas vigentes. ISO 10218-2:2025 aborda las aplicaciones de robots industriales y la integración de células, mientras que IEC 60204-1 cubre el equipo eléctrico de una máquina desde el punto de conexión a la alimentación.
| Tipo de componente | Qué puede variar | Documento que se debe consultar |
|---|---|---|
| Controlador del robot | Rango de entrada, fase, frecuencia y opción de transformador | Manual exacto del controlador y código de pedido |
| Fuente de alimentación de soldadura | Tomas del transformador, consumo de corriente, ciclo de trabajo y clasificación para 50/60 Hz | Especificaciones del modelo y esquema de conexión |
| Alimentador de hilo | Fuente de alimentación, interfaz de control, corriente y ciclo de trabajo | Manual de la línea de alimentación y plano de interconexión |
| Posicionador o eje de desplazamiento | Frecuencia del motor y del variador, frenado, corriente de arranque | Documentación de motores, accionamientos y ejes |
| Extracción de humos | Tensión y frecuencia del motor del ventilador, arrancador o variador, enclavamiento del flujo de aire | Placa de características del extractor y manual del motor o del variador |
| Refrigerador o refrigeración líquida | Valores nominales de bombas y ventiladores, fase eléctrica, frecuencia y límites ambientales | Ficha técnica de la unidad de refrigeración y esquema eléctrico |
| Estación de servicio de la antorcha de soldadura | Requisitos de motores, solenoides, calefactores, aire y tensión de control | Manual de la estación de servicio y lista de entradas y salidas |
| Cuadro eléctrico de seguridad y control | Alimentación de control, neutro, dispositivos de protección y SCCR | Esquema unifilar, cuadro de cargas del panel y etiqueta de características nominales |
| Visión artificial e informática | Alimentación derivada de CA/CC, SAI, puesta a tierra y comunicaciones | Manuales de la fuente de alimentación, el SAI y los dispositivos de red |
| Tomas de servicio y alumbrado | Tensión entre fase y neutro, disponibilidad del neutro y protección | Esquema del cuadro eléctrico y normativa de las instalaciones de destino |
Aplique una regla sencilla: una clasificación no documentada es una cuestión pendiente, no un permiso para conectar. Pida al fabricante o al integrador que complete por escrito cada fila.
220V/50Hz frente a 480V/60Hz: ¿qué cambia realmente?
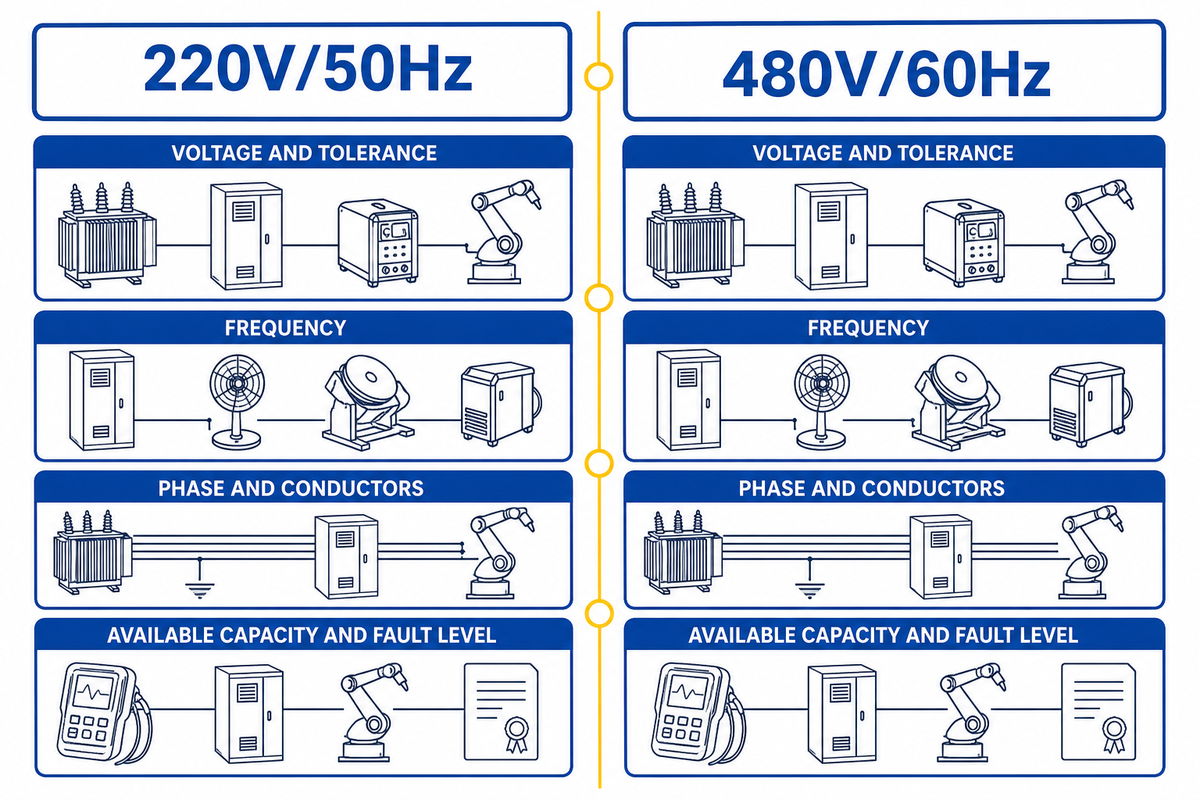
La tensión y la frecuencia son cuestiones de compatibilidad distintas. Un transformador puede resolver algunas diferencias de tensión, pero un transformador pasivo no puede convertir 50Hz en 60Hz. También hay que distinguir entre suministro monofásico y trifásico, así como entre tensión entre fases y tensión entre fase y neutro. Una tabla de la compañía eléctrica no demuestra que haya junto a la célula prevista un suministro trifásico de 220V con capacidad suficiente. Para la parte del transformador en la revisión del suministro, los transformadores eléctricos de Toplit sirven de referencia sobre la gama de productos; aun así, el diseñador eléctrico del proyecto debe confirmar los requisitos de tensión, frecuencia, carga y protección.
La tensión es el potencial eléctrico; el equipo debe admitir la tensión real entre fases o entre fase y neutro en sus terminales.
La frecuencia es el número de ciclos de CA por segundo; puede influir en los transformadores, los motores de inducción, los ventiladores, las bombas, las hipótesis de temporización y los componentes magnéticos, salvo que tengan especificaciones explícitas para ambas frecuencias.
IEC 60038 establece valores nominales de tensión normalizados, pero estas familias de valores no sustituyen a una medición en las instalaciones del cliente ni al registro del suministro eléctrico. Asimismo, la referencia del Gobierno de EE. UU. Electric Current Worldwide advierte de que las normas industriales pueden diferir de los valores domésticos o comerciales indicados para cada país.
| Campo | Por qué es importante | Quién lo confirma |
|---|---|---|
| Tensión y tolerancia | Decisión sobre conexión directa, toma o conversión | Ingeniero de las instalaciones o de la compañía eléctrica y fabricante del equipo |
| Frecuencia | Idoneidad para cargas magnéticas y accionadas por motor | Documentación del fabricante |
| Fases y conductores | Si la conexión prevista está disponible físicamente | Diseñador eléctrico cualificado |
| Capacidad disponible y nivel de cortocircuito | Revisión del transformador, las protecciones, los cables y el SCCR | Equipo eléctrico de las instalaciones |
Prepare un pasaporte eléctrico de la red al arco para cada subsistema
El pasaporte eléctrico de la red al arco incluye una fila por cada componente alimentado, desde el seccionador de entrada hasta el arco de soldadura. Así se evita confundir la afirmación de un comercial de que «el robot está preparado para 480V» con un diseño de célula aprobado. Esos rangos de tensión por país son solo los datos iniciales de este registro por componente.
La solución de Zhouxiang para robots de soldadura de estructuras metálicas ilustra por qué esto importa: un proyecto puede combinar el movimiento del robot, el desplazamiento sobre carril o en voladizo, la visión 3D, el control CAD/BIM, las estaciones de trabajo y las funciones automáticas de mantenimiento de la antorcha de soldadura. Solo la lista de materiales presupuestada determina qué subsistemas incluye el proyecto y qué datos eléctricos hay que comprobar.
Campos del Pasaporte de potencia de la red al arco
- Etiqueta del equipo, función, fabricante, modelo exacto y código de pedido
- Rango de tensión, frecuencia, fase y disposición de conductores aprobados
- Corriente de entrada o kVA a plena carga, factor de potencia si procede y corriente de arranque documentada
- Requisitos de neutro y puesta a tierra de protección
- Tomas, puentes, ajustes o transformador externo aprobados
- Ciclo de trabajo y otras cargas que pueden funcionar simultáneamente
- Decisión, documento de aprobación, referencia del plano y responsable
Identifique la fuente de alimentación de soldadura por su modelo exacto, no por la gama de la marca. Por ejemplo, la especificación del Auto-Continuum 500 de Miller indica varias familias de tensión de entrada trifásica y funcionamiento a 50/60Hz, mientras que otro modelo u opción puede tener una clasificación más limitada.
Aplique el mismo criterio a los ventiladores, las unidades de extracción, los refrigeradores, las bombas, los posicionadores y los transformadores de control. La guía de ABB para motores recoge familias habituales de tensión para 50Hz y 60Hz, pero remite al catálogo del producto para consultar la especificación exacta del motor; ese es el nivel de evidencia adecuado para su pasaporte eléctrico.
Familias de redes eléctricas por país: ejemplos de planificación, no valores de instalación
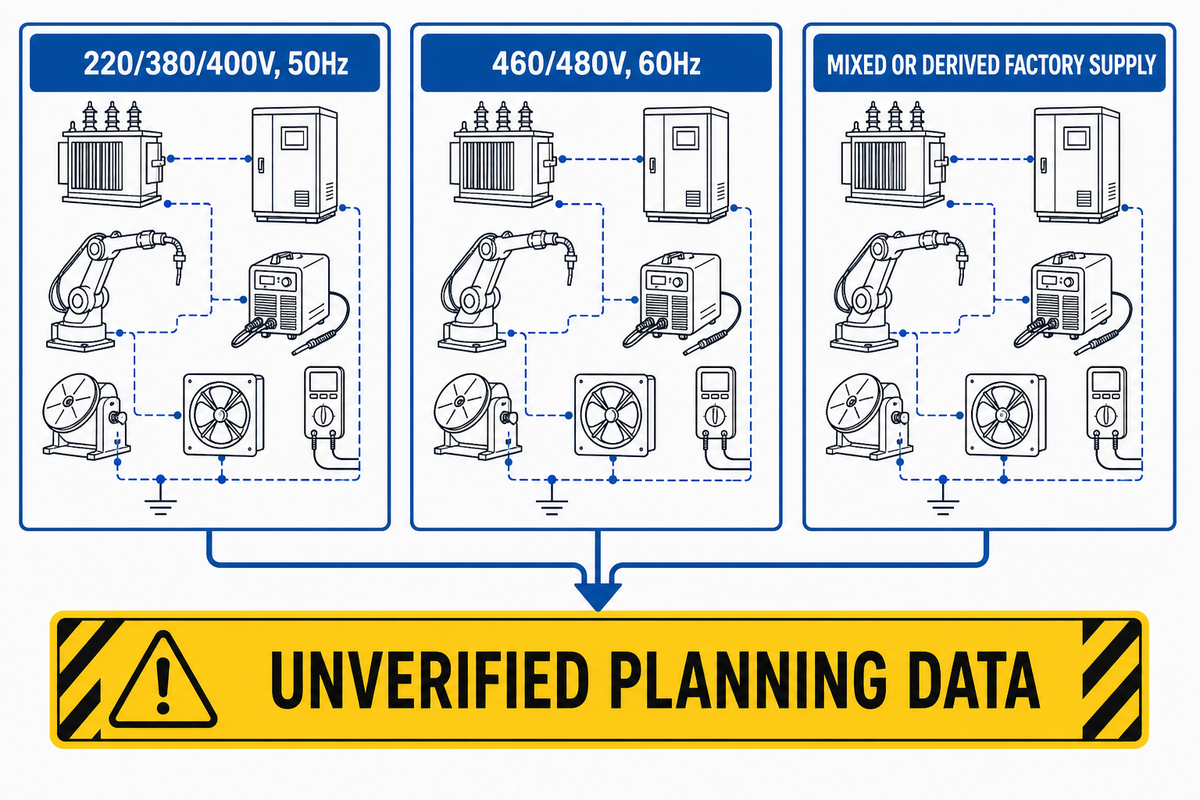
Utilice las familias de tensión y frecuencia de cada país para iniciar la conversación, nunca para aprobar una conexión. La pregunta útil no es «¿Qué suministro eléctrico se utiliza en este país?», sino «¿Qué suministro habrá disponible en los terminales de esta máquina?»
| Familia de planificación | Aspecto habitual que debe comprobarse | Documentación que aún se debe aportar |
|---|---|---|
| 220/380/400V, 50Hz | Una entrada exclusiva para 460/480V o un auxiliar exclusivo para 60Hz quizá no se pueda conectar directamente | Suministro trifásico real, tolerancia, puesta a tierra y capacidad |
| 460/480V, 60Hz | Las cargas exclusivas para 380/400V o 50Hz requieren una resolución documentada | Tensión, frecuencia, neutro y nivel de cortocircuito disponibles |
| Alimentación mixta o derivada de fábrica | Un transformador interno puede generar otra tensión local, pero no cambiar la frecuencia | Esquema unifilar y medición en el punto de conexión |
Las plantas antiguas pueden tener una distribución de 480V y un transformador de 400V ya instalado, mientras que un edificio nuevo de la misma ciudad quizá no. Los suministros de generadores dedicados, las redes débiles, las líneas de alimentación largas y las grandes cargas cercanas también pueden alterar la calidad de la energía que recibe la célula.
Criterio de compra: incluya en la solicitud de oferta (RFQ) los valores medidos o confirmados por la compañía eléctrica e identifique los valores de la tabla por país como «datos de planificación sin verificar».
Cuándo basta con un transformador y cuándo no
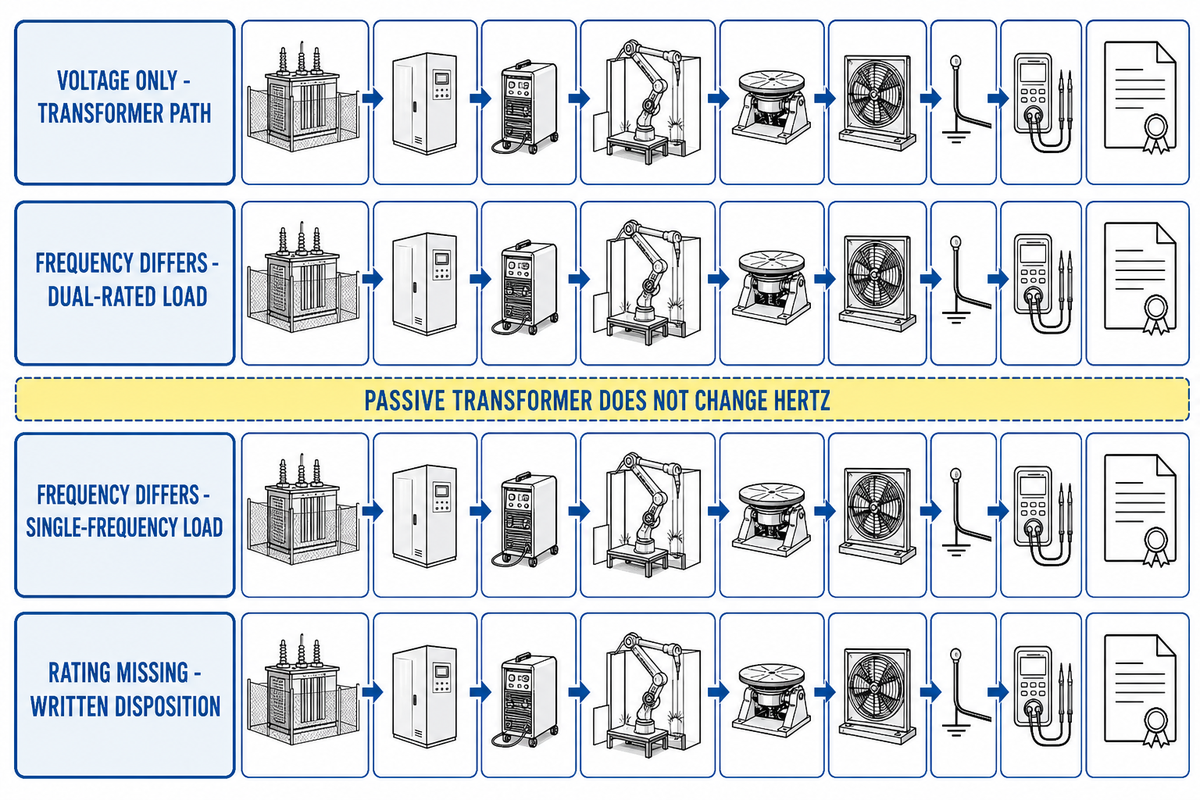
Los transformadores pueden resolver una incompatibilidad de tensión solo si todas las cargas aguas abajo admiten la misma frecuencia de alimentación. Si la frecuencia en sí es incompatible, se necesita una solución activa aprobada, una sustitución compatible o un rediseño de la célula. Las condiciones de la planta y de la línea de alimentación, comprobadas al evaluar la red del país, determinan qué opción está disponible.
Las indicaciones de Schneider Electric sobre transformadores son claras: un transformador pasivo cambia la tensión, pero la frecuencia de salida no varía. Por tanto, un equipo diseñado solo para 60Hz no es compatible con 50Hz por el mero hecho de que un transformador proporcione la tensión correcta.
| Incompatibilidad observada | Vía que conviene evaluar | No dé por hecho que |
|---|---|---|
| Solo tensión; la carga está especificada expresamente para 50/60Hz | Reconfiguración directa o transformador diseñado para la aplicación | Se acepta cualquier relación de transformación conveniente |
| La frecuencia es distinta; la carga admite expresamente ambas frecuencias | Resuelva la compatibilidad de tensión y, después, confirme todos los ajustes y las reducciones de potencia | Un único dispositivo con doble tensión nominal es válido para todas las cargas |
| La frecuencia difiere; la carga funciona a una sola frecuencia | Sustitución, convertidor activo aprobado o nuevo diseño | Un transformador pasivo cambia los hercios |
| Clasificación ausente o ambigua | Obtenga el manual exacto y una respuesta documentada del fabricante | El silencio implica compatibilidad |
Desconfíe de las recomendaciones universales sobre reducción de potencia. Schneider describe una excepción de reducción de potencia por tensión y frecuencia para ciertas aplicaciones de transformadores, pero ese ejemplo es específico de un producto y no se puede aplicar de forma general a controladores de robots, variadores, fuentes de alimentación de soldadura ni equipos auxiliares.
La instalación de un transformador también modifica los límites del sistema eléctrico, no solo la tensión. En los lugares de trabajo de Estados Unidos sujetos a esta normativa, OSHA 1910.304 muestra por qué es importante tener en cuenta la conexión a tierra del secundario y la tensión entre fases y entre un conductor y tierra al seleccionar las protecciones.
Traspaso del transformador: exija que el esquema unifilar aprobado indique la disposición de los conductores secundarios, el método de puesta a tierra y conexión equipotencial, el tratamiento del neutro, el seccionador, la protección contra sobreintensidades, la base de cálculo de la corriente de cortocircuito prevista y la tensión nominal del interruptor automático.
Matriz de compatibilidad de cuatro opciones: conexión directa, transformador, sustitución y rediseño
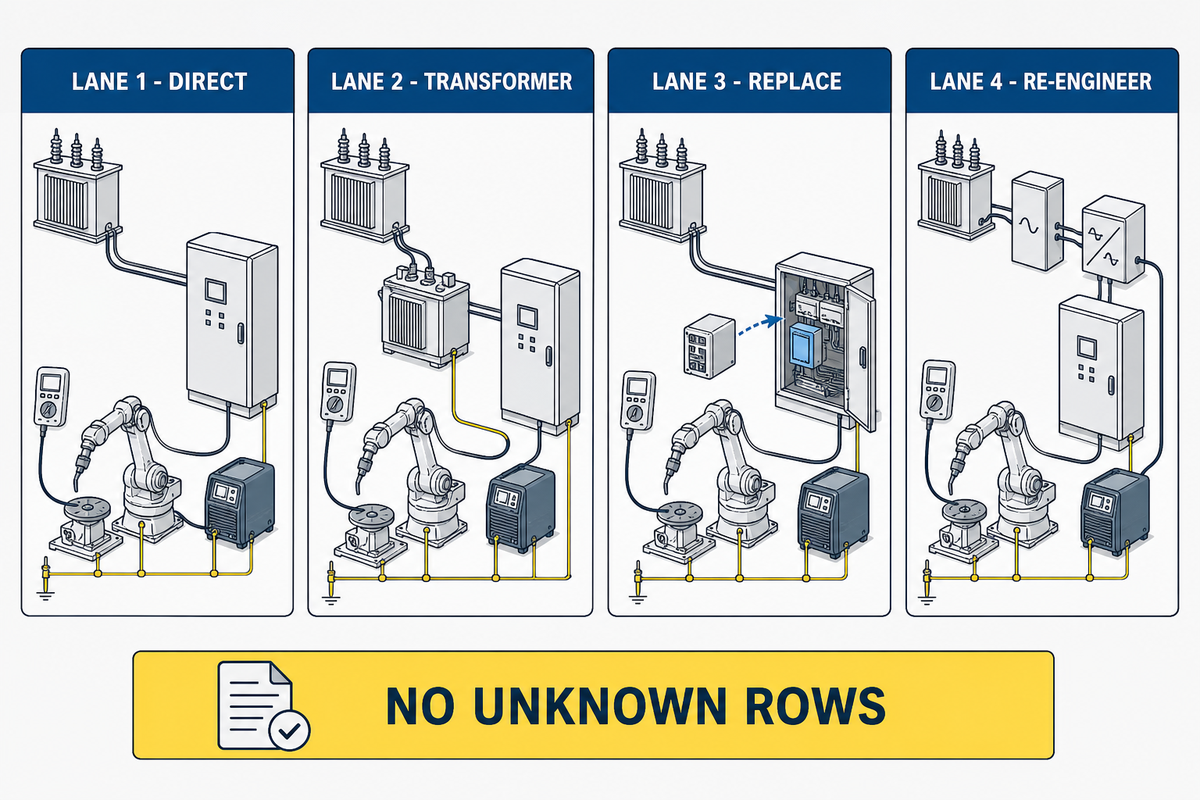
Asigne una de estas cuatro resoluciones a cada fila del Pasaporte de potencia de la red al arco y no autorice la compra hasta que no quede ninguna fila como «desconocida». Así, una conversación imprecisa sobre compatibilidad se convierte en un traspaso de ingeniería controlado. El límite del transformador de la sección anterior corresponde a una de esas cuatro resoluciones.
Opción 1: conexión directa
El modelo y la configuración exactos admiten expresamente la alimentación medida.
Vía 2: transformador
La tensión cambia, la frecuencia sigue dentro de los valores aprobados y el transformador y las protecciones están diseñados para la instalación.
Opción 3: sustituir
Se sustituye el componente incompatible o se configura en fábrica para la red eléctrica de destino.
Opción 4: rediseñar
La conversión activa de frecuencia, los suministros divididos o los cambios de arquitectura requieren la aprobación del sistema.
Incluya la revisión del plano o del manual que respalda cada decisión de la matriz. Es un control de compras, no un certificado de conformidad ni una autorización para realizar trabajos eléctricos sin la cualificación necesaria.
Entre la vía 1 y la vía 2 hay una trampa habitual: la fuente de alimentación de soldadura admite un rango amplio, así que el equipo deja de comprobar los demás componentes. Las especificaciones de automatización publicadas por Miller muestran por qué es importante revisar cada producto; incluso las opciones presentadas dentro de un mismo sistema de automatización pueden tener distintos rangos de entrada.
Cómo dimensionar la interfaz eléctrica sin hacer suposiciones
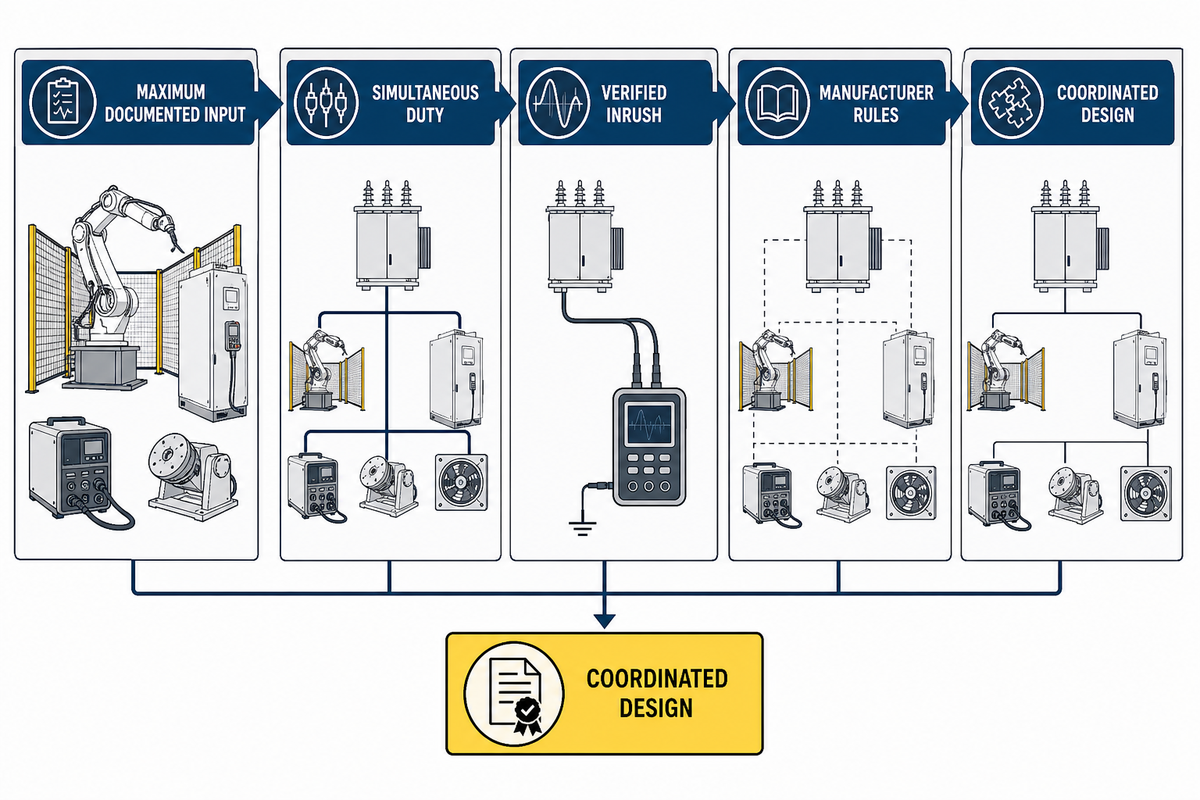
Empiece con un programa de cargas simultáneas, no con un porcentaje fijo de capacidad de reserva. Un profesional cualificado debe dimensionar el transformador, el convertidor, el disyuntor y los conductores finales a partir de los datos del equipo seleccionado y de la normativa aplicable.
- Anote el valor máximo documentado de entrada de cada carga.
- Indique si el funcionamiento es continuo, intermitente o no simultáneo según la secuencia de control.
- Añada los valores verificados de arranque de motores, carga de condensadores, energización de transformadores y otras corrientes de arranque, cuando corresponda.
- Aplique las indicaciones del fabricante del transformador o convertidor seleccionado sobre rendimiento, carga, temperatura ambiente, altitud y armónicos.
- Compruebe las protecciones, los conductores, la caída de tensión, la corriente de cortocircuito prevista y la clasificación de cortocircuito de la máquina como parte de un diseño coordinado.
Ejemplo hipotético de planificación, no es un diseño definitivo
Supongamos que el pasaporte indica cargas de 18kVA que pueden funcionar a la vez, además de una carga intermitente de 6kVA documentada por separado que puede coincidir con el mantenimiento de la antorcha. El programa de planificación suma 24kVA antes de evaluar el rendimiento, la corriente de arranque, la reducción de potencia por condiciones ambientales, la política de reserva y las protecciones.
Los profesionales cualificados utilizarían la secuencia de trabajo real y los manuales de los equipos seleccionados para determinar si la fuente final debe tener mayor capacidad, contar con protecciones distintas o dividirse en suministros separados. Este ejemplo no especifica la potencia del transformador, el disyuntor ni el cable.
Solicite la corriente de entrada a la tensión correspondiente, en lugar de intentar deducirla a partir de la intensidad de salida de soldadura. La corriente del arco y la corriente de entrada primaria corresponden a lados distintos de la fuente de alimentación de soldadura.
Puesta a tierra, neutro, secuencia de fases, SCCR y calidad eléctrica
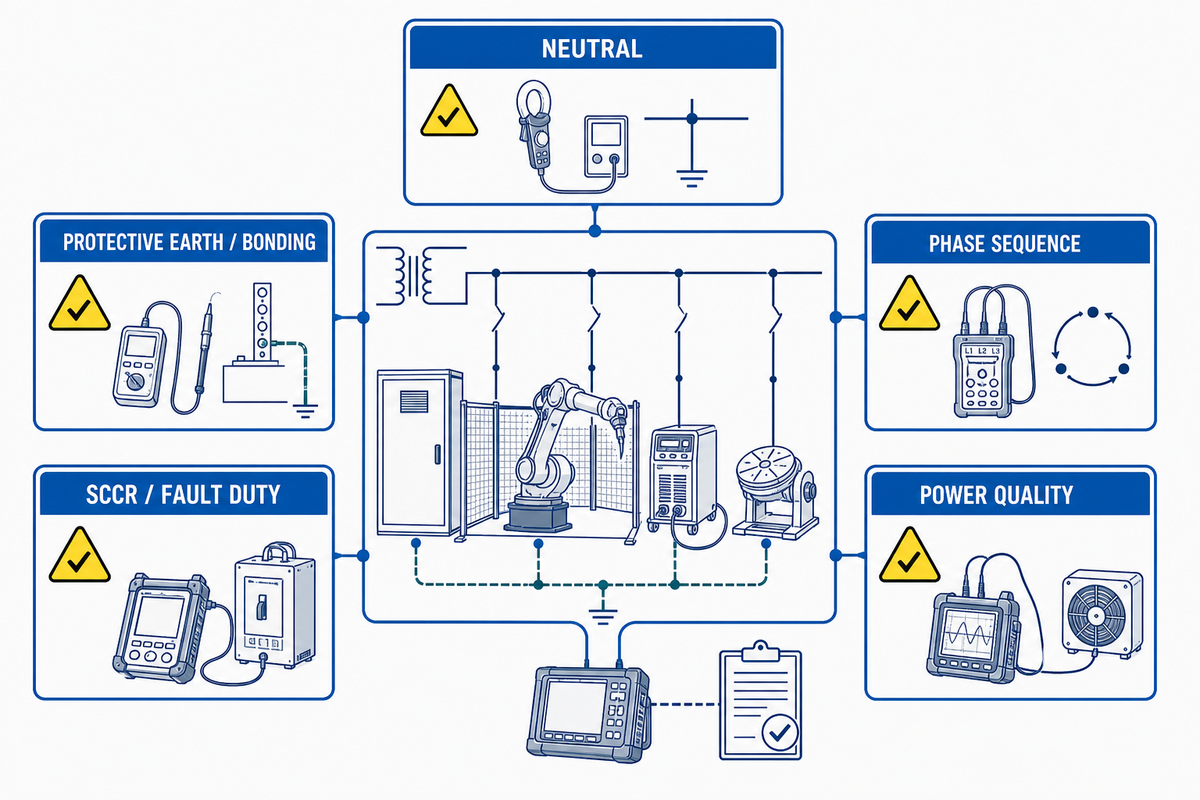
Aunque la tensión y la frecuencia sean correctas, la célula puede seguir siendo eléctricamente incompatible. La conexión también necesita los conductores adecuados, conexión equipotencial de protección, aislamiento, protecciones, capacidad de cortocircuito y calidad de suministro.
IEC 60204-1 ofrece un marco útil porque aborda la conexión de alimentación de la máquina, así como la protección contra sobreintensidades, la conexión equipotencial de protección, los aspectos relativos a los cortocircuitos, la EMC y la documentación. Los requisitos normativos y las vías de evaluación de la conformidad regionales siguen dependiendo del país de instalación.
| Comprobación | Pregunta que debe resolverse |
|---|---|
| Neutro | ¿Lo necesita algún control, toma de corriente, ventilador, luminaria o carga de servicio? |
| Conductor de protección y conexión equipotencial | ¿Están cubiertas todas las partes conductoras expuestas y las secciones móviles por el diseño de conexión equipotencial aprobado? |
| Secuencia de fases | ¿Qué bombas, ventiladores u otras cargas requieren verificar el sentido de giro? |
| SCCR/corriente de cortocircuito prevista | ¿Es adecuada la capacidad nominal del conjunto para la corriente de cortocircuito disponible con la protección especificada? |
| Calidad de la energía eléctrica | ¿Puede mantenerse la alimentación dentro de los límites aprobados del equipo durante el funcionamiento real de la planta? |
Cuando el suministro no sea fiable, mida los parámetros relevantes en vez de basarse en una única lectura de un medidor portátil. IEC 61000-4-30:2025 proporciona métodos reproducibles para medir fenómenos de calidad eléctrica conducidos; no establece límites universales de aceptación de equipos.
Dentro de la planta, el límite vuelve a cambiar. IEC TS 62749:2026 aborda las características en el punto de suministro de la red pública, mientras que IEC 61000-2-4:2024 aborda los niveles de compatibilidad en los puntos de acoplamiento de la instalación industrial.
La alimentación de entrada es solo una parte de la cuestión de compatibilidad electromagnética, porque la célula también genera perturbaciones. IEC 60974-10:2020 abarca las fuentes de alimentación de soldadura y los equipos auxiliares, como los alimentadores de hilo y los sistemas de refrigeración por líquido; el integrador debe coordinar la inmunidad de los equipos, las emisiones, el entorno de la planta y el plan de medición.
La evaluación de armónicos de la planta requiere su propio punto de acoplamiento y una base de cargas agregadas. IEEE 519-2022 aborda la distorsión en régimen permanente en el punto de acoplamiento común del usuario; las sobretensiones transitorias y otros eventos deben evaluarse conforme a los criterios aplicables en la instalación y al plan de medición.
Para analizar la demanda, IEC TS 63191:2023 describe cómo medir y evaluar la calidad eléctrica en edificios e instalaciones industriales. Las mediciones en el punto de conexión correspondiente pueden no representar las condiciones en los terminales de la célula si un alimentador dedicado de gran longitud o una perturbación generada localmente las modifica aguas abajo. Por eso, el plan debe especificar dónde y durante cuánto tiempo se recogen los datos.
Mantenga separada la conexión equipotencial de protección del circuito de retorno de la corriente de soldadura. En los lugares de trabajo de Estados Unidos sujetos a esta normativa, OSHA 1910.254 distingue entre la puesta a tierra de la carcasa de la máquina, los circuitos de retorno de la corriente de soldadura, los conductores de alimentación, los medios de seccionamiento y la protección contra sobreintensidades.
“Debe comprobarse la puesta a tierra del bastidor de la máquina de soldadura.”
Los valores de aceptación dependen de los equipos seleccionados, la clase aplicable dentro de la planta, el diseño de las instalaciones del cliente y los requisitos locales. Ninguna guía puede establecer un límite único de armónicos, huecos de tensión, desequilibrio o emisiones que sirva para todas las células robotizadas.
Datos para enviar al fabricante en la solicitud de oferta antes del envío
Envíe datos verificados de las instalaciones y exija al proveedor una respuesta completa para cada componente. Así evitará descubrir en fábrica que un motor solo es compatible con una frecuencia o que falta el neutro. Esos valores de aceptación pasan a ser datos de entrada de la solicitud de oferta, en lugar de límites genéricos.
Datos que debe proporcionar el comprador
- País de instalación, dirección de la fábrica, punto de conexión y fecha prevista para la puesta en marcha
- Tensión, tolerancia, frecuencia, fase eléctrica y disposición de conductores, medidos o confirmados por la compañía eléctrica
- Disponibilidad del neutro, sistema de puesta a tierra y corriente de cortocircuito prevista, cuando se conozca
- Datos del transformador o generador, problemas de caída de tensión e historial pertinente de calidad eléctrica
- Temperatura ambiente, altitud, condiciones de polvo y humedad, y requisitos eléctricos y de conformidad locales
- Detalles del proceso que determinan el robot, el paquete de soldadura, el posicionador, la extracción y los equipos auxiliares
Respuestas del proveedor
- Pasaporte de potencia de la red al arco cumplimentado para la lista exacta de materiales
- Esquema unifilar, lista de cargas, plano de terminales y tomas o ajustes aprobados
- Alcance del transformador o convertidor, pérdidas, refrigeración, envolvente y requisitos de protección
- Excepciones, elementos locales, piezas de recambio necesarias y límites de responsabilidad
- Manuales aplicables, declaraciones, pruebas y verificaciones de aceptación durante la puesta en marcha
Si aún está definiendo la aplicación de soldadura del proyecto, revise la arquitectura de la célula antes de cerrar el programa eléctrico. La trayectoria del fabricante de Zhouxiang aporta contexto al debate sobre la documentación de ingeniería, pero la conexión debe regirse por los planos aprobados del proyecto y los manuales exactos de cada componente.
Lista de comprobación de puesta en marcha antes del primer arco
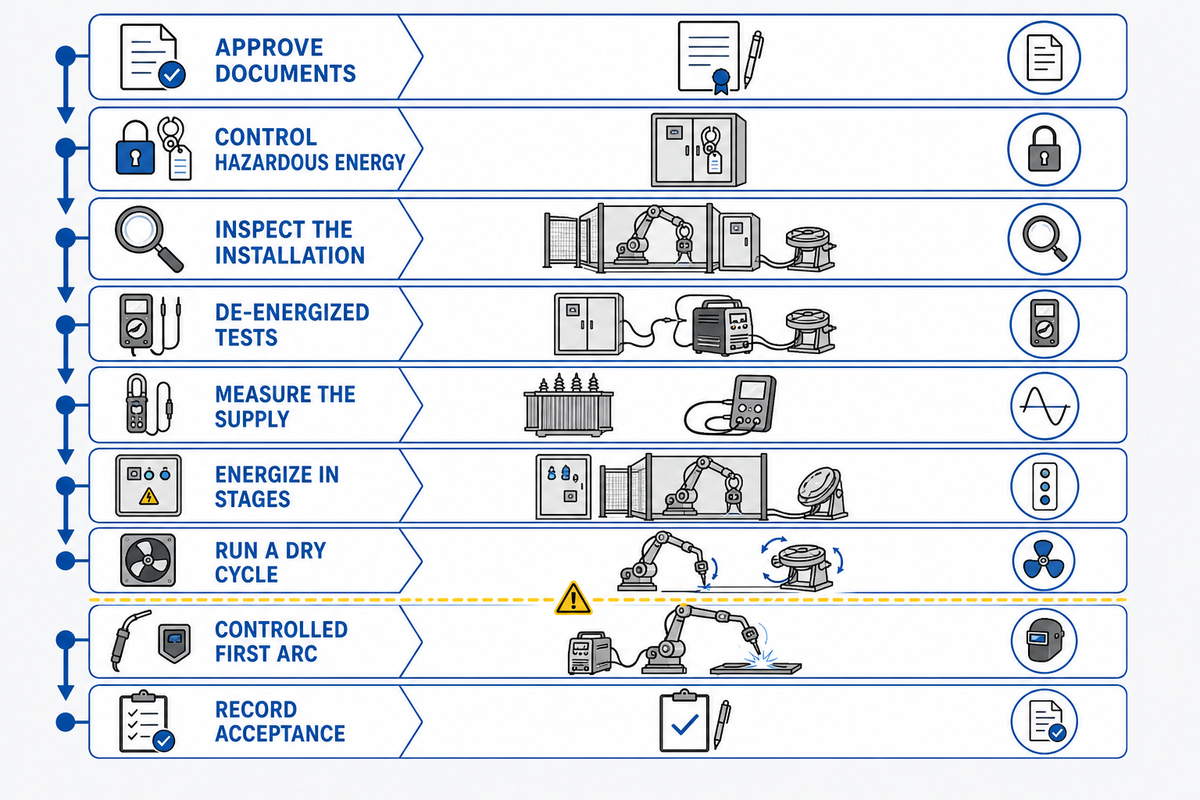
Realice la puesta en marcha por etapas controladas y registre los valores de referencia antes de iniciar la producción de soldadura. No conecte la alimentación primero para usar las alarmas, el calor o el ruido del motor como prueba de compatibilidad. Los planos aprobados para la solicitud de oferta y las instrucciones del fabricante constituyen la referencia para la puesta en marcha.
- Aprobación de documentos: cierre cada fila del pasaporte, revisión de planos, cálculo, excepción y responsabilidad.
- Controle las energías peligrosas: siga el procedimiento de aislamiento y de bloqueo de las fuentes de energía y señalización de la consignación de las instalaciones antes de inspeccionar o realizar el mantenimiento.
- Inspeccione la instalación: compruebe los terminales, la identificación de los conductores, las protecciones, la conexión equipotencial, el tendido del retorno de la corriente de soldadura, las distancias de refrigeración y la configuración del transformador o del convertidor.
- Complete las pruebas requeridas con el equipo sin tensión: siga el diseño aplicable, las instrucciones del fabricante y la normativa local.
- Mida la alimentación: confirme los valores entre fases y los valores pertinentes entre fase y neutro, la frecuencia, la secuencia de fases cuando corresponda y la configuración de puesta a tierra.
- Energice los equipos por fases: compruebe los auxiliares del cuadro eléctrico, el controlador, los accionamientos, la extracción, la refrigeración, el posicionador y la fuente de alimentación de soldadura antes de iniciar un arco.
- Realice un ciclo en seco: compruebe los movimientos del robot, los enclavamientos, la comunicación, el servicio de la antorcha y las funciones de emergencia sin soldar.
- Realice una primera soldadura controlada: compruebe el inicio del arco, la alimentación del hilo, el gas de protección, la selección de forma de onda o programa y la estabilidad de funcionamiento según el WPS aprobado.
- Registro de aceptación: anote las lecturas del suministro, las alarmas, las observaciones térmicas, las copias de seguridad de la configuración y la aprobación final.
No existe una duración de puesta en marcha universal, ya que varían la complejidad de la célula, la preparación de las instalaciones, los requisitos normativos y las excepciones pendientes. ISO 10218-2:2025 proporciona el contexto actual para la integración de células robotizadas, y los trabajos de mantenimiento incluidos en su ámbito en EE. UU. también deben cumplir los controles de energías peligrosas de OSHA 1910.147.
La seguridad de la integración del robot no abarca todos los aspectos de seguridad de la soldadura. ISO 10218-2:2025 excluye los peligros derivados del procesamiento de materiales como el metal, por lo que el proyecto debe evaluar por separado los humos de soldadura, el calor, las chispas, la radiación y otros riesgos del proceso, conforme a los requisitos aplicables en materia de soldadura y seguridad laboral.
Los equipos de soldadura también están sujetos a normas propias. IEC 60974-1:2021 establece requisitos de seguridad y rendimiento para fuentes de alimentación de soldadura industriales, mientras que IEC 60974-9:2018 abarca su instalación y uso; compruebe las declaraciones e instrucciones del producto concreto en lugar de considerar estas referencias una prueba de conformidad.
Una vez estabilizada la referencia eléctrica, compruebe que el programa de proceso de soldadura aprobado y las comunicaciones se mantienen tras el cambio, incluidos los ajustes de Ethernet cuando la célula concreta los utilice. Aplique el procedimiento MIG o TIG aprobado, según corresponda, y compare el aspecto del cordón, la penetración, el aporte térmico y las proyecciones con el procedimiento cualificado, en lugar de ajustar el proceso para compensar un problema de suministro aún sin resolver.
Confirme las clasificaciones ambientales antes de la prueba de carga. OSHA 1910.254 utiliza como ejemplos de condiciones de servicio estándar un aire de refrigeración a 40°C y una altitud de 1.005,8 m para las máquinas de soldadura por arco en los centros de trabajo de Estados Unidos incluidos en su ámbito; para condiciones inusuales se necesita un equipo adecuado, no una reducción de potencia supuesta.
Criterio de parada
Detenga la puesta en marcha si la alimentación medida, la disposición de los conductores, las protecciones, la puesta a tierra, la clasificación de algún componente o la documentación aprobada difieren del diseño aprobado. Antes de continuar, corrija la discrepancia con el fabricante responsable, el integrador y el profesional eléctrico.
Preguntas frecuentes
¿Puede funcionar con 480V/60Hz un robot de soldadura de 380V/50Hz?
No se puede determinar solo con esas dos indicaciones. Compruebe que cada componente eléctrico está aprobado para el rango disponible de tensión, frecuencia y fase. La transformación de tensión puede resolver una incompatibilidad únicamente si las cargas afectadas admiten la frecuencia disponible. Si algún controlador, motor, ventilador, enfriador o posicionador solo admite 50Hz, obtenga la aprobación del fabricante para una conversión activa, una sustitución o un rediseño antes de pedir o energizar la célula.
¿Un transformador convierte 50Hz en 60Hz?
No; un transformador pasivo cambia la tensión, mientras que la frecuencia de salida sigue siendo la frecuencia de entrada. Utilícelo solo si cada carga conectada aguas abajo está aprobada para la frecuencia disponible. Las incompatibilidades reales entre 50 y 60Hz, o entre 60 y 50Hz, requieren una conversión activa de frecuencia aprobada, un componente distinto o un sistema de alimentación rediseñado y acordado por el fabricante y el integrador. Schneider Electric explica esta diferencia en sus recomendaciones sobre la frecuencia de los transformadores.
¿Qué datos eléctricos debo enviar antes de pedir un robot de soldadura?
Envíe la tensión de línea medida o confirmada por la compañía eléctrica, la frecuencia, la fase, la disposición de los conductores, la disponibilidad de neutro, el sistema de puesta a tierra, el nivel de cortocircuito previsto y el historial pertinente de calidad de la energía. Añada una fila por cada carga de la célula con el modelo, los valores nominales de entrada, la corriente o la potencia aparente en kVA, la corriente de arranque y el ciclo de trabajo. Pida al proveedor que indique para cada fila el método de conexión aprobado, los requisitos de protección, los planos y las pruebas de puesta en marcha. Incluya los datos del proceso y de la pieza necesarios para cerrar la lista de materiales definitiva de la célula.
¿Puede una fuente de alimentación de soldadura mult tensión resolver las necesidades de toda la célula?
No; solo resuelve los requisitos de entrada que tiene documentados. El controlador del robot, el posicionador, el ventilador de extracción, el enfriador, la estación de servicio de la antorcha, los dispositivos de seguridad y los equipos auxiliares del cuadro mantienen sus propios valores nominales.
Utilice la lista exacta de materiales para confirmar cada carga. Que un dispositivo admita un amplio rango de entrada resulta útil, pero no implica que la célula completa esté aprobada.
¿Basta con 220V monofásicos para una célula de soldadura robotizada?
Solo si todos los componentes y el diseño integrado están aprobados expresamente para ese suministro y la capacidad disponible es suficiente. Muchas células industriales utilizan alimentación primaria trifásica o varias alimentaciones derivadas, por lo que la tensión por sí sola no basta para responder.
Adapte la célula a la red eléctrica antes de elegirla
Empiece por los datos de las instalaciones, continúe con la lista exacta de materiales de la célula y apruebe una fila del Pasaporte eléctrico por cada carga. Este orden permite determinar si el proyecto debe seguir la vía de conexión directa, instalación de un transformador, sustitución o rediseño antes del envío de los equipos.
Una vez definidos los límites eléctricos, pase a seleccionar la aplicación y la configuración con el equipo especializado en soluciones para acero estructural. Guarde junto a la célula el esquema unifilar aprobado, los ajustes, los registros de pruebas y las aprobaciones del fabricante para que una futura intervención o reubicación no vuelva a plantear el mismo riesgo de incompatibilidad.
Referencias y fuentes
- ISO 10218-2:2025 – aplicaciones de robots industriales y células robotizadas
- IEC 60204-1, equipos eléctricos de las máquinas
- IEC 61000-4-30:2025, métodos de medición de la calidad de la energía
- IEC 61000-2-4:2024, niveles de compatibilidad en instalaciones industriales
- IEC TS 63191:2023 – planificación de la medición de la calidad de la energía en el lado de la demanda
- IEC 60974-10:2020, requisitos de compatibilidad electromagnética para equipos de soldadura
- IEC 60974-1:2021, seguridad y rendimiento de las fuentes de alimentación de soldadura
- IEC 60974-9:2018 – instalación y uso de equipos de soldadura por arco
- IEC TS 62749:2026, características del suministro de las redes públicas
- IEEE 519-2022 – distorsión en régimen permanente en el punto de acoplamiento común
- OSHA 1910.254, soldadura por arco y corte
- Schneider Electric, guía sobre la frecuencia de los transformadores

