
Contacte a Zhouxiang

Dados rápidos — panorama do setor do fabrico por soldadura em 2026
| Profissionais de soldadura nos EUA (2025) | 771 000 (âmbito de 6 profissões da AWS Foundation) |
| Empregos de soldador/cortador/brasador/operador de soldadura forte (BLS 2024) | 457 300 (âmbito de uma profissão) |
| Vagas anuais para soldadores segundo o BLS (2024-2034) | ~45 600 por ano — sobretudo reformas e mudanças de emprego |
| Projeção mais abrangente da força de trabalho da AWS Foundation | 320 500 vagas para profissionais de soldadura até 2029 (âmbito de 6 profissões) |
| Robôs industriais instalados em todo o mundo (2024) | 542 000 — parque operacional de 4,66 milhões |
| Remuneração mediana de soldadores/cortadores/operadores de soldadura forte (maio de 2024) | $51 000 / ano ($24,52 / hora) |
| Prazo de retorno do investimento em automação divulgado (aço estrutural) | 12–18 meses — depende da adequação da célula de trabalho |
| Principais setores de procura | Aço estrutural · construção naval · pontes · equipamento elétrico · indústria automóvel e equipamento pesado |
O que é o fabrico por soldadura? (E em que difere da simples soldadura)
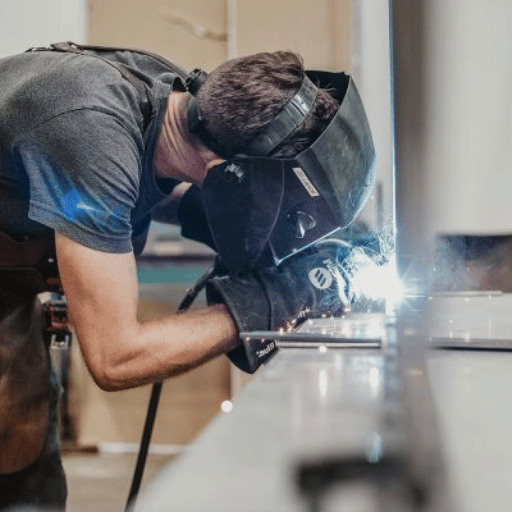 O fabrico por soldadura abrange todo o processo, desde o aço em bruto até à conformação, união e inspeção das peças acabadas. Na oficina, a peça de trabalho passa do corte na serra para o dispositivo de fixação, depois para a tocha e — sendo a soldadura uma dessas etapas — segue pela sequência que une as extremidades, em vez de as conformar. Um profissional de fabrico pode limitar-se a executar cordões de soldadura. Já um soldador-fabricante interpreta desenhos técnicos, marca o material, serra, dobra, fura e fixa a peça de trabalho e, em seguida, monta-a e solda-a para obter um elemento estrutural acabado. Ambos trabalham com a peça em bruto e com o arco; só um acompanha todo o percurso, desde o bloco de liga saído do forno até à receção e inspeção. Esta profissão cruza-se com disciplinas adjacentes de conformação de metais: fabrico de chapa fina, fabrico de estruturas metálicas com chapa e vigas pesadas e fabrico aeroespacial, em que as tolerâncias se reduzem a milésimos de polegada.
Qual é a diferença entre soldadura e fabrico por soldadura?
A distinção mais útil parece residir no âmbito do trabalho. A soldadura é um processo metalúrgico: utiliza calor, metal fundido e gás de proteção para estabelecer uma ligação metalúrgica entre as extremidades da peça de trabalho, previamente conformadas com contornos específicos. O fabrico por soldadura é um processo e uma configuração da peça, que inclui a preparação dessas extremidades com serra e dobra, ferramentas de conformação e dispositivo de fixação, passando pela preparação, soldadura e inspeção. A American Welding Society descreve a função de soldador-fabricante como «trabalhar o metal do princípio ao fim, começando muitas vezes pelas matérias-primas e transformando-as em produtos funcionais ou componentes estruturais». A maioria das oficinas combina as duas atividades, recorrendo aos mesmos trabalhadores para cortar, ajustar e soldar. Ainda assim, neste contexto, o conceito de fabrico é mais útil, porque a automação robotizada integra mais facilmente uma soldadura consistente do que as operações de conformação e ajuste que a antecedem. Uma das diferenças menos óbvias na forma como as estatísticas laborais federais agrupam os empregos (se os números parecerem estranhos, é porque as fontes usam de facto critérios diferentes) está na maneira como o GO da AWS Foundations reúne seis profissões do BLS num grande grupo de profissionais de soldadura: caldeireiros, trabalhadores de chapa metálica, montadores de estruturas metálicas, fabricantes de estruturas metálicas, ajustadores, soldadores, operadores de soldadura forte e brasagem, e preparadores e operadores de máquinas de soldadura, brasagem e soldadura forte. O BLS apresenta apenas o número de empregos para «profissionais de soldadura» (457 300 empregos em 2024), numa única categoria que abrange todas estas profissões.Os 5 setores que impulsionam a procura de fabrico por soldadura
 A maior parte do trabalho de fabrico por soldadura nos EUA concentra-se em cinco mercados finais, cada um com um perfil de volume diferente e, por isso, critérios distintos para avaliar a automação: indústria transformadora (61% dos trabalhadores de soldadura, corte, brasagem e soldadura forte, segundo estimativas do BLS), empreiteiros especializados, reparação e manutenção, entre outros. A intensidade da procura acompanha os ciclos das infraestruturas, os investimentos no setor energético e as encomendas pendentes dos estaleiros, mais do que o PIB.
| Setor | Volume e repetição de juntas | Exigência dos códigos de qualidade | Preparação para a automação |
|---|---|---|---|
| Edifícios com estruturas de aço | Elevada — vigas H, colunas, chapas de reforço e chapas de base | AWS D1.1, EN 1090-2 | Nível 1 — elevada adequação a robôs sobre carril e robôs em consola |
| Construção de pontes | Mista — grandes vigas-caixão, chapas de diafragma e ligações de emenda | AWS D1.5, AASHTO LRFD | Nível 1 — o pórtico com visão 3D compensa as variações no ajuste |
| Construção naval | Elevada nas linhas de painéis / baixa nos espaços confinados do casco | Sociedade classificadora (BV, DNV, CCS) | Nível 2 — pórticos para linhas de painéis, robôs colaborativos para trabalho em compartimentos |
| Equipamento elétrico (cubas de transformadores, aparelhagem de corte e bases de torres eólicas) | Média a elevada — cordões longos e contínuos, com tolerâncias de deformação reduzidas | AWS D1.1 com documentação WPS/PQR | Nível 1 — células em postos de trabalho com posicionadores |
| Indústria automóvel e equipamento pesado | Muito elevada — chassis, caixas de eixos e carroçarias em branco | Específico do fabricante de equipamento original, IATF 16949 | Nível 1 — soldadura por pontos, células de soldadura por arco MIG e linhas totalmente automatizadas |
Matriz de preparação para a automação em 5 setores — síntese baseada nos dados de emprego BLS NAICS 332, na distribuição regional da AWS e nas instalações da Zhouxiang em mais de 30 países.
Padrão de fabrico comum aos 5 setores: as oficinas que produzem > e/ou aproximadamente 100 conjuntos soldados idênticos por mês recuperam normalmente o custo da automação em 12 a 24 meses; as que fazem peças únicas e/ou trabalhos muito variáveis não. Os obstáculos à adoção são económicos, não técnicos. A questão nunca é «robô ou nenhum robô», mas sim «que subconjunto dos nossos trabalhos pode ser robotizado e que trabalhos devemos manter manuais». Por vezes, as oficinas com grande variedade de produtos concluem que a resposta é usar um robô colaborativo em todo o trabalho variável, em vez de uma célula fixa que as obrigue a padronizar a produção.Soldadura robotizada 101: como a automação substitui postos de soldadura manual repetitiva
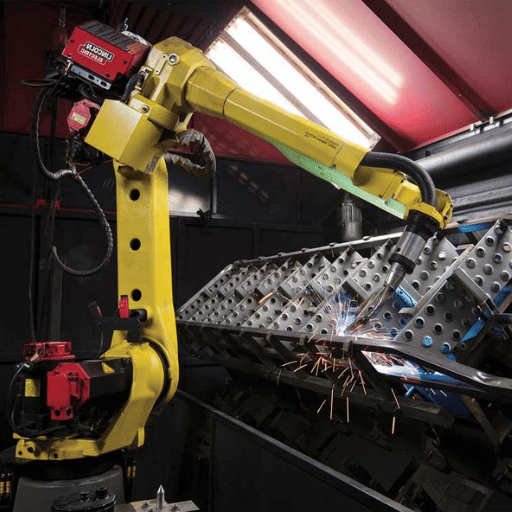 Uma célula de soldadura robotizada é composta por quatro elementos mecânicos e um elemento de controlo: o braço robótico e o controlador funcionam como via de comunicação entre, por exemplo, um ficheiro SolidWorks e o controlador do robô de soldadura. As tochas são alimentadas pela fonte de alimentação para soldadura — MIG/MAG (GMAW) para cordões de ângulo em estruturas metálicas, TIG (GTAW) para paredes finas ou passes de raiz críticos, plasma para chapas de liga espessas e laser para cordões estreitos com uma zona termicamente afetada reduzida. Um posicionador rotativo inclina ou roda a peça de trabalho para manter a tocha no plano horizontal ou plano de topo. Os sensores — laser de seguimento da junta de longo alcance, visão 3D por varrimento linear ou deteção por contacto — localizam as juntas reais e ajustam os dados em tempo real. O software recebe informação e responde: ordem de alto nível, iteração, simulação, geração e execução do programa; acrescenta ainda dados de retorno do mundo real. À volta da célula, o equipamento convencional da oficina — serras, quinadeiras e calandras de chapa — fornece peças com tolerâncias de ajuste compatíveis com a célula. Todo o processo de fabrico depende da consistência desse equipamento a montante.
A automação não substitui o soldador. Substitui a execução prolongada ou por lotes de trabalhos muito repetitivos — como o cordão de ângulo longo no mesmo perfil de viga H, lote após lote e turno após turno. O trabalho especializado menos tangível — ajuste, preparação dos dispositivos de fixação, inspeção e interpretação dos códigos — continua a ser essencial e reproduzível. O Job Outlook do BLS prevê um crescimento de apenas 2% no emprego de soldadores, cortadores, operadores de brasagem e de soldadura forte entre 2024 e 2034. O BLS atribui esta evolução moderada a um conjunto de fatores: infraestruturas envelhecidas que aumentam a procura, procura da indústria transformadora também em alta e, potencialmente, automação que limita a procura global no setor. A automação é um desses fatores, não o único nem o principal.
Até os chamados sistemas «sem ensino» não substituem o soldador. Apenas reorganizam o trabalho. Um artigo de 2024 sobre programação de robôs de soldadura, publicado na SpringerLink, afirma: «a programação tradicional com consola de programação exigia uma participação humana extensa e competências avançadas». Mesmo os sistemas modernos de importação e execução «continuam a depender de programadores para colocar em serviço a introdução de novos produtos». Como diz, de forma certeira, o fórum r/Welding: «os robôs fazem exatamente aquilo para que são programados. A variação acaba com eles». Uma das provocações habituais dos gestores é dizer que os robôs colaborativos só funcionam eficazmente se um soldador experiente os programar e ajustar — uma camada de automação, não uma operação autónoma.
A automação também acrescenta uma camada de segurança às operações, muitas vezes demasiado simplificada nas análises da taxa de produção. A OSHA enumera os riscos da soldadura: fumos metálicos (incluindo crómio hexavalente no aço inoxidável), radiação ultravioleta do arco, choque elétrico, queimaduras e lesões oculares. Uma célula robotizada disponibiliza o sistema de automação ao operador durante o trabalho no arco, permitindo que este forneça ao resto da indústria…
5 arquiteturas de sistemas de soldadura robotizada presentes nas oficinas modernas
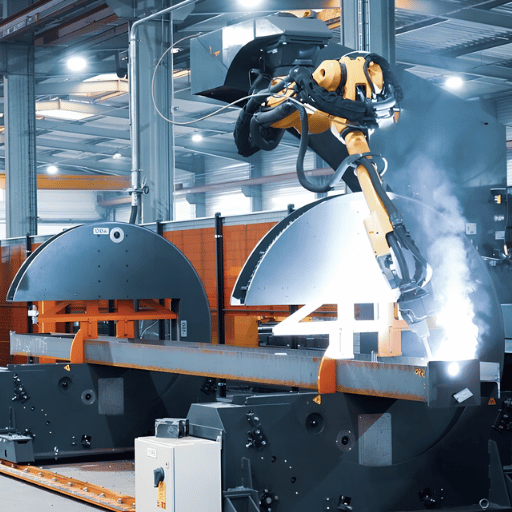 A segurança está intimamente ligada à melhoria contínua e à taxa de produção — mas nem sempre da forma mais adequada, sobretudo nos Estados Unidos, onde continua o debate sobre as normas de segurança dos robôs colaborativos. A OSHA classifica os robôs industriais separadamente, com base no tipo de estrutura e no tipo de colaboração. A União Internacional de Robôs propõe uma classificação diferente, baseada no tipo de equipamento. Seguem-se cinco tipos de estrutura que tendem a ser fabricados por grandes empresas em 2026 — abrangem os tipos de estrutura e de colaboração da OSHA, em vez de os agruparem.
| Tipo de arquitetura | Nível (classe de volume) | Alcance / amplitude | Velocidade | Preço típico (USD) | Aplicação mais adequada |
|---|---|---|---|---|---|
| Montado sobre carril | Grande volume | Carril com 6–24 m de comprimento, alcance do robô de 1 850–2 050 mm | 40–120 cm/min | $38K–$65K por robô | Vigas longas, reforços repetitivos em vigas H |
| Em consola | Grande volume | Alcance de 2 050 mm, carril personalizável | 50–150 cm/min | $46K–$50K | Conjuntos de chapas variados, chapas de diafragma |
| Pórtico | Especialidade de grande amplitude | Amplitude até 5 000 mm | Varrimento linear 3D, reconstrução de nuvens de pontos | $77K–$80K | Vigas-caixão para pontes, linhas de painéis em estaleiros |
| Robô colaborativo (colaborativo) | Nível de entrada para produção de variedade média | Portátil por uma pessoa, com base magnética | Programação por condução manual | $10K–$20K | Espaços confinados em estaleiros, oficinas com variedade média de trabalhos |
| Célula em posto de trabalho | Baixa variedade, grande volume | Área de trabalho fixa, braço oco, IP54 | Elevada precisão de repetição | $22K–$30K | Trabalho de carroçarias em branco com baixa variedade e grande volume |
| Plataforma móvel robotizada | Nível de trabalho no terreno/no local | Chassis sobre lagartas ou rodas com braço integrado | Variável, 30–80 cm/min em cordões longos | $45K–$120K | Soldaduras de condutas no terreno, reparação de cubas de grande dimensão no local |
| Célula especializada de soldadura a laser | Nível de precisão | Pórtico fixo com cabeça de laser de fibra | 100–500 cm/min em cordões de chapa fina | $120K–$280K | Aço inoxidável e alumínio de chapa fina, com baixa deformação |
| Célula de linha de soldadura por pontos | Nível de produção da indústria automóvel | Linha fixa com vários robôs, sem posicionador | Ciclo de ~60 segundos por carroçaria | $200K–$1M+ por linha | Carroçarias em branco, subconjuntos de chassis |
| Linha com duas células e vários robôs | Nível de produção industrial | Posicionador partilhado por dois robôs que trabalham em conjunto | Taxa de produção 2× superior à de um único robô, em peças adequadas | $140K–$260K | Conjuntos de chapa espessa, linhas de cubas para transformadores |
Matriz de arquiteturas de células de soldadura de 9 tipos — os intervalos de preço incluem um robô de 6 eixos, fonte de alimentação para soldadura e dispositivos de fixação padrão; visão artificial, programação offline e utillagem e dispositivos de fixação são normalmente orçamentadas à parte.
As normas de segurança dos robôs fazem parte das especificações — não são opcionais
Qualquer arquitetura da lista está sujeita simultaneamente a 4 normas de segurança sobrepostas. A revisão de 2025 da ANSI/RIA R15.06 constitui a base da segurança dos robôs industriais nos EUA. A ISO 10218, nas partes 1 e 2, define os requisitos de conceção segura para a integração de robôs industriais. A ISO/TS 15066 especifica os limites de potência e força aplicáveis aos robôs colaborativos. A ISO 9283 aplica-se às normas de medição do desempenho e da repetibilidade (média de 0,04 mm em robôs montados num carril de 1 m). Uma proposta que indique apenas o modelo do robô e as normas de segurança cumpridas, sem especificar se a conformidade foi avaliada de forma independente ou retroativa, ignora pormenores essenciais. O custo de adaptar posteriormente o equipamento à conformidade pode ser consideravelmente elevado, embora fique muito aquém do custo de comprar de início equipamento conforme e integrar as infraestruturas no sistema inicialmente definido.Fabrico por soldadura manual vs. robotizado: comparação lado a lado com a realidade
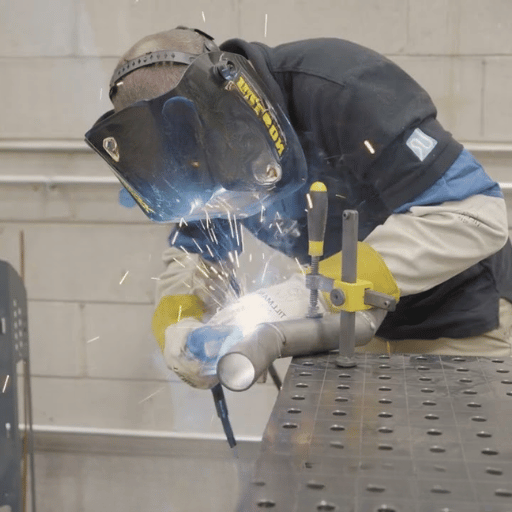 No papel, os argumentos a favor da automação são convincentes, mas a realidade quotidiana é mais complexa.
| Dimensão | Posto de soldadura manual | Célula de soldadura robotizada |
|---|---|---|
| Velocidade de deslocação (cordão de ângulo típico) | 20–25 cm/min | 40–150 cm/min, consoante a arquitetura |
| Aceitação à primeira passagem | 85% em condições típicas; diminui no fim do turno | >98% com seguimento da junta e sequência de passes programada (medições de campo da Zhouxiang) |
| Consumo de arame de soldadura | Referência de base (excesso de soldadura nos cordões de ângulo no fim do turno) | 10–18% inferior nas instalações no terreno (perna do cordão de ângulo consistente) |
| Consumo de gás de proteção | Referência de base | 15–25% inferior por metro de soldadura (intervalo medido no terreno) |
| Número de trabalhadores por célula | 2–3 soldadores por turno | 1 operador a gerir 1–2 células |
| Prazo de retorno do investimento divulgado (aço estrutural) | — | 12–18 meses — depende da adequação da célula de trabalho |
📐 Nota de engenharia — casos de campo (instalações da Zhouxiang)
- Fábrica de produção de vigas H na Ásia Ocidental: 2 robôs montados sobre carril, produção de vigas H de 800 t/mês aumentou +65%, com uma taxa de aceitação da primeira peça de 98,5%-100%; 6 soldadores passaram a 4+ operadores; prazo de retorno do investimento de 14 meses.
- Espelho de tubos de caldeira a carvão 358 Henan, com 280 juntas entre tubos e coletores por coletor: posicionador rotativo com seguimento da junta através do arco, 112 juntas por turno, taxa de rejeição em radiografia reduzida de 9% para 1,8%, prazo de retorno do investimento de 18 meses, com taxa de produção de 3.2.
- Fábrica de transformadores em Jiangsu, cordão de cuba de 110/220 k V: ciclo manual de 14 horas reduzido para 6 horas com robô; taxa de deformação passou de 30% das unidades para 5%.
Tínhamos dúvidas quanto ao sistema sem ensino: a nossa iniciativa anterior de automação exigia um programador dedicado. Com os robôs da Zhouxiang, os nossos operadores já carregavam modelos Tekla e iniciavam a produção no 4.º dia de formação. — Diretor de operações, unidade de fabrico no Sudeste Asiático (referência de instalação da Zhouxiang)
5 problemas comuns no fabrico por soldadura (e os que a robótica resolve realmente)
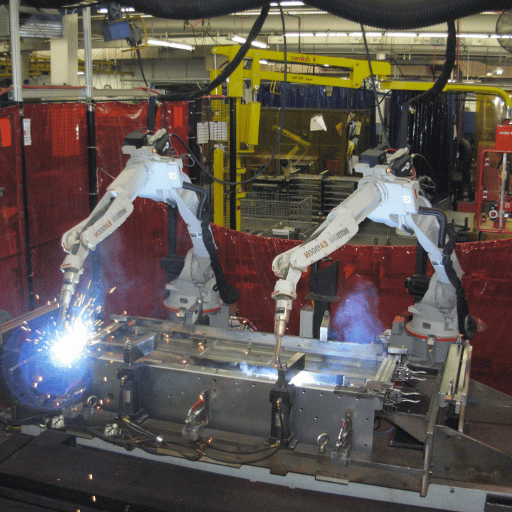 A soldadura robotizada resolve de forma convincente alguns problemas persistentes no fabrico. Outros continuam por resolver — e disfarçar estas limitações, que as oficinas têm de enfrentar separadamente em muitos aspetos, é uma forma de perder dinheiro em projetos de automação.
| Problema | Solução manual | Solução robotizada (e limitação real) |
|---|---|---|
| Escassez e rotatividade de soldadores | Horas extraordinárias, soldadores contratados e formação de novos profissionais | 1 operador gere 1–2 células. Limitação: continua a ser necessário um soldador qualificado para o ajuste, a resolução de problemas dos dispositivos de fixação e a interpretação dos códigos. |
| Perna irregular no cordão de ângulo durante um turno de 8 horas | O soldador aplica 15–25% de material a mais como compensação | Precisão robotizada de ±0,5 mm com seguimento da junta. Limitação: só funciona em peças dentro das tolerâncias a montante. |
| Deformação térmica em vários passes sobre chapa espessa | Sequência de passes ajustada manualmente e endireitamento com chama após a soldadura | Sequência programada, controlo repetível da temperatura entre passes. Limitação: exige preparação prévia da engenharia WPS/PQR. |
| Estrangulamento na programação | 4–8 horas de programação com consola por viga | Sem ensino: 10 minutos a partir do modelo Tekla. Limitação: a introdução de novos produtos continua a exigir um programador. |
| Tolerância de ajuste | Aceita-se uma folga de ±5 mm; o ajuste é feito manualmente durante a operação | Os robôs exigem ±1,5 mm — o corte e a montagem a montante têm de cumprir tolerâncias mais apertadas. Este é o ponto mais frequentemente ignorado nas listas de verificação da viabilidade da automação. |
Mapa das soluções de automação para 5 problemas — capturas de ecrã e outras limitações do relatório da oficina KC Robotics, das listas de riscos de segurança da OSHA e de relatos do r/Welding
A tolerância de ajuste é o aspeto que as oficinas mais facilmente ignoram. Os participantes do r/Welding debatem projetos de automação e chegam repetidamente à mesma conclusão: «os robôs repetem o que lhes mandam repetir; qualquer variação acaba com eles». Uma oficina que ajusta com pontos de soldadura a 5 mm não passará de repente a trabalhar com 1,5 mm depois de instalar um robô. As tolerâncias de corte, marcação das chapas, dispositivos de fixação e montagem têm de ser reduzidas em simultâneo. A automação acelera outro tipo de investimento na qualidade das operações a montante. Quando a preparação a montante inclui faces de contacto maquinadas ou elementos de posicionamento, a maquinagem CNC de precisão da Zhenling serve de referência para o fornecimento de componentes segundo as tolerâncias especificadas no desenho, antes de as peças entrarem na célula de soldadura. Este investimento custa muitas vezes mais do que o robô.Percurso profissional no fabrico por soldadura
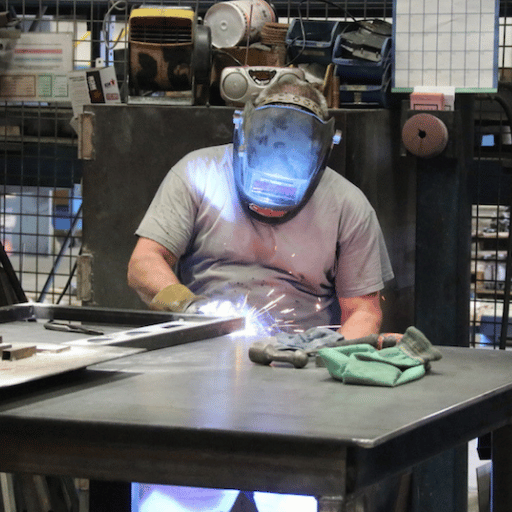 Para quem está a ponderar esta profissão em vez da universidade, os números são concretos. O BLS indica uma remuneração mediana de $51 000 por ano ($24,52 por hora), em maio de 2024, para a profissão de soldador/cortador/operador de brasagem/soldadura forte. O nível mínimo de formação é o ensino secundário, complementado por formação de duração média no posto de trabalho. Os 10% com remunerações mais baixas ganharam menos de $38 130; os 10% com remunerações mais elevadas ganharam mais de $75,850. Os empreiteiros especializados pagaram a remuneração mediana mais elevada, de $57,310.
Os soldadores podem ganhar $100 000 por ano?
É possível, mas não é o habitual. O limiar do decil superior do BLS situa-se nos $75 850 para o perfil de soldador/cortador/operador de brasagem/soldadura forte. Os rendimentos de seis dígitos concentram-se na soldadura de condutas, soldadura subaquática, trabalho em estaleiros navais militares com credenciação de segurança e trabalho itinerante em instalações de perfuração — geralmente com muitas horas extraordinárias, deslocações ou um prémio por trabalho de risco. Em comparação, a AWS Foundation indica uma remuneração mediana nacional de $55 600 no âmbito mais abrangente de 6 profissões de profissionais de soldadura.Quanto ganham os soldadores-fabricantes?
Os fabricantes e ajustadores de estruturas metálicas pertencem a uma categoria profissional distinta do BLS e têm remunerações ligeiramente inferiores à mediana dos soldadores. Os operadores de máquinas de soldadura, brasagem e soldadura forte — que trabalham com células robotizadas e automatizadas — pertencem a outra categoria. A tendência para a próxima década favorece as competências de operação de máquinas: o BLS prevê cerca de 45 600 vagas anuais para soldadores, cortadores, operadores de brasagem e de soldadura forte até 2034, a maioria devido a reformas e mudanças de emprego. Cada vez mais, as oficinas contratam profissionais capazes de supervisionar tanto o trabalho com arco como uma célula robotizada.O fabrico por soldadura em 2026 e depois — 5 forças que estão a transformar o setor
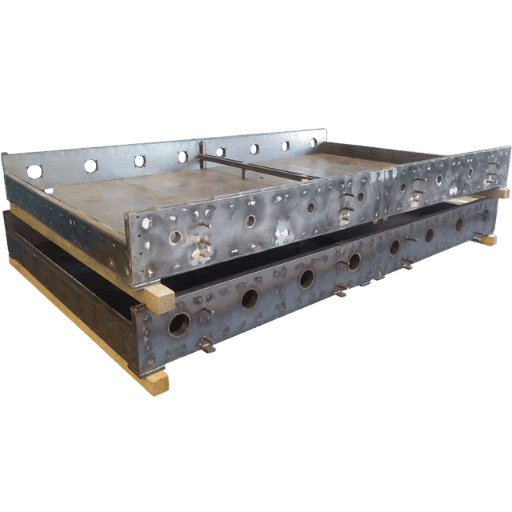 Os próximos 24 meses não serão uma trajetória de crescimento regular. O panorama macroeconómico é moldado pela demografia da mão de obra, pelos ciclos regionais de investimento e pela maturação lenta da tecnologia de automação — fatores que, por vezes, apontam em direções opostas.
- A escassez de mão de obra agrava-se, em vez de diminuir. O BLS prevê cerca de 45 600 vagas anuais para soldadores, cortadores, soldadores de estanho e brasadores até 2034: sobretudo devido à saída da profissão e à reforma, não a uma expansão generalizada do setor. A AWS Foundation prevê 320 500 vagas até 2029, com base no seu modelo de 6 profissões ligadas à soldadura. Ambas as perspetivas revelam a mesma tendência em U, e os dados da AWS Foundation por faixa etária mostram que já há mais de 157 000 profissionais de soldadura com 55+. Até Q4 2026, a maioria dos fabricantes americanos de chapa metálica estará a orçamentar trabalhos tendo em conta a possibilidade de dois dos seus soldadores atuais saírem definitivamente nos próximos 18 meses.
- A instalação de robôs a nível mundial está estagnada — e diminui em algumas regiões. O World Robotics 2025 da IFR estima que, em 2024, foram instalados 542 000 robôs industriais em todo o mundo, elevando o parque instalado acumulado a 4,66m. No entanto, a implantação regional caiu 10% e a dos Estados Unidos diminuiu 9% em 2024, enquanto o parque mundial aumentou. O crescimento atual reflete um padrão cíclico e regional, não universal — interprete a fraqueza da procura nos Estados Unidos em 2024 como uma questão de calendário, não como uma inversão da tendência.
- O seguimento da junta com recurso a AI e à visão 3D elimina a barreira da programação. Os sistemas avançados que dispensam o ensino e a conversão de nuvens de pontos de peças existentes em desenhos tornam viável a soldadura sem desenhos para oficinas que nunca criaram primeiro uma réplica 3D. Quase 3 anos de investigação sobre o quadro físico baseado em física e informado pela física da PMC NCBI, publicado em 2024, anunciam a próxima vaga de automação: soldadura adaptativa em circuito fechado e durante o processo, com controlo de parâmetros durante o arco de soldadura, em vez de inspeção posterior offline. Nos próximos 18 meses, deverá permanecer sobretudo em ambientes de investigação e em sistemas comerciais-piloto, antes de chegar plenamente ao mercado intermédio da automatização da soldadura.
- A procura de aço estrutural está a crescer, impulsionada pelos ciclos de investimento em infraestruturas. Os sinais de volume de pesquisa de «fabrico de estruturas metálicas» aumentaram cerca de 86% nos últimos 6 meses — um indicador de tendência, não uma medição precisa, mas em linha com as recentes dotações dos Estados Unidos para infraestruturas e com os programas da UE para edifícios verdes. Os fabricantes de estruturas metálicas que estejam a ponderar aumentar a capacidade devem começar a preparar-se para um pico de procura que chegará muito antes de ser possível colmatar a escassez de mão de obra entre gerações.
- Os robôs colaborativos alargam as opções do mercado intermédio. Uma célula de soldadura com robô colaborativo por menos de $50K, que demora 60 dias a instalar, era considerada demasiado pequena para ser viável em qualquer oficina; agora está a tornar-se comum em oficinas com 50 ou menos trabalhadores. Em conjunto com os avanços da ABB em robôs colaborativos em 2026 e com as aplicações implementadas observadas pelo autor, os sinais de procura entre fabricantes de média dimensão que procuram o seu primeiro robô colaborativo para soldadura são claros: o objetivo inicial é aumentar a produtividade em 20% ou mais, não em 50%. Até 2028, será extremamente raro encontrar uma oficina sem qualquer tipo de automação nos setores das estruturas metálicas e dos equipamentos sob pressão.
Perspetiva de transformação da indústria em 2026, com base em 5 forças — sinal sintético e composto dos dados da força de trabalho da AWS Foundation, dos dados do parque instalado e das instalações da IFR World Robotics 2025, das projeções profissionais do BLS, das normas do NIST para robôs colaborativos e da implantação no terreno observada em mais de 30 países de exportação.
Como escolher o primeiro investimento em soldadura robotizada — um método de decisão em 5 etapas
 Para as oficinas que têm a certeza de que devem considerar a automação, a questão deixa de ser se devem avançar e passa a ser qual solução escolher. Este método em 5 etapas sintetiza, passo a passo, os padrões gerais de aquisição de máquinas observados nas implementações da Zhouxiang, correspondendo exatamente à antiguidade dos relatórios sobre modos de falha do setor.
Método de aquisição em 5 etapas
Para os fabricantes de estruturas metálicas, a questão seguinte mais imediata é perceber como as células montadas sobre carris e em consola se adaptam às secções das vigas e à disposição da oficina. A secção da Zhouxiang sobre opções de soldadura robotizada para estruturas metálicas apresenta as especificações de ambos os sistemas em termos de alcance, carga útil e comprimento do carril. Para as oficinas que processam conjuntos de tubagens juntamente com estruturas metálicas, o relatório sobre automatização da soldadura de tubagens, que analisa as abordagens GMAW robotizada, orbital e manual, aprofunda o tema das tubagens sob pressão.
- Calcule o volume. Conte o volume mensal de conjuntos de peças idênticos com as mesmas soldaduras e determine que percentagem dos seus 5 principais artigos surge com o mesmo padrão todos os meses. Com menos de 100 unidades por mês e por família, a soldadura automatizada raramente proporciona um ROI positivo. Acima de 200 unidades — desde que as juntas possam ser orientadas e configuradas para soldadura robotizada.
- Analise a repetição das juntas. Prepare uma tabela para cada peça de grande volume, indicando o número de unidades e as juntas a soldar (comprimento dos cordões de ângulo, posição e configuração das camadas). Os robôs são competitivos em cordões de ângulo longos e horizontais, enquanto as passagens de raiz em tubagem crítica, fora de posição, continuam muitas vezes a ser feitas manualmente.
- Analise a planta da oficina. Meça a área livre no chão, o acesso das gruas e as possibilidades de posicionamento das peças de trabalho. Os sistemas montados sobre carris requerem 6-24 m de carril retilíneo; os sistemas em consola e os pórticos precisam de espaço livre em altura. Os robôs colaborativos podem trabalhar dentro ou fora de linha graças à fixação com base magnética — são a solução lógica para oficinas cuja organização não permite reservar espaço no chão.
- Analise os custos de mão de obra. Calcule o custo total da mão de obra dos soldadores atuais nos turnos de soldadura abrangidos. Uma célula robotizada substitui geralmente 3-4 soldadores manuais em dois turnos. Com um custo total de $25-$40/hora na América do Norte ou na Europa, isso representa $80 000–$150 000 em custos anuais de mão de obra — o valor a usar no cálculo do ROI, não o preço do robô.
- Defina o âmbito do projeto-piloto. Escolha uma única família de peças e uma célula de soldadura. Resista à tentação de automatizar toda a instalação de uma só vez. As implementações mais simples começam muitas vezes com uma única célula; depois, ajustam-se as tolerâncias das operações a montante, como o corte e a fixação, antes de expandir — geralmente entre 6 e 12 meses após o primeiro arco de soldadura.
Perguntas frequentes sobre fabrico com soldadura
P: O que faz, na prática, um fabricante com soldadura no dia a dia?
Ver resposta
Um fabricante com soldadura interpreta desenhos técnicos, distribui e marca as peças para montagem, corta-as à medida, dobra ou conforma os elementos, monta-os com pontos de soldadura, conclui as soldaduras das juntas e verifica a conformidade com as especificações do projeto. A distribuição das tarefas varia consoante as operações específicas da oficina: nas operações de grande volume, dá-se mais atenção à velocidade de soldadura; nas oficinas de trabalhos por encomenda, dá-se mais atenção à experiência em montagem.
P: O fabrico com soldadura é uma boa carreira na era da automação?
Ver resposta
Sim, para quem estiver disposto a acrescentar competências de supervisão de robôs ao trabalho de soldadura manual por arco. O BLS prevê cerca de 45 600 novas vagas anuais para soldadores, cortadores, soldadores de estanho e brasadores entre 2019 e 2034 — sobretudo devido às reformas. Mais fabricantes estão a recrutar candidatos que conheçam os conceitos de soldadura com tocha e por arco e que também possam supervisionar uma célula de soldadura robotizada. O risco para a carreira está em permanecer exclusivamente em tarefas de soldadura manual que a automação já consegue executar, limitando assim a progressão profissional e o potencial de rendimento.
P: Quanto tempo dura a formação em fabrico com soldadura?
Ver resposta
As opções vão de 6 a 18 meses para obter um certificado de soldadura numa escola técnica, 2 anos para um grau de associado numa faculdade comunitária, 3 a 4 anos para uma aprendizagem que dá acesso ao cartão de oficial qualificado e 4 anos para uma licenciatura em tecnologia de engenharia de soldadura. Os dados da AWS Foundation mostram que a escola técnica é a via mais comum para entrar na profissão, com propinas medianas inferiores a $20,000. Os programas de aprendizagem pagam um pequeno salário à hora desde o primeiro dia e dispensam totalmente o pagamento de propinas; as faculdades comunitárias ficam entre as duas opções em termos de custo e duração. Os trabalhadores que acrescentam competências de supervisão de robôs à formação básica em soldadura tendem a ganhar entre 15 e 25 por cento acima da mediana do BLS após três a cinco anos na oficina.
P: Os robôs vão substituir totalmente os soldadores?
Ver resposta
Não, segundo os dados atuais. O BLS prevê um aumento de 2% nas oportunidades de emprego para soldadores, cortadores, soldadores de estanho e brasadores até 2034 — uma tendência moderada, mas positiva, tendo em conta a elevada rotatividade causada pelas reformas, que gera cerca de 45 600 novas vagas por ano. Os robôs assumem as soldaduras monótonas; as pessoas continuam a tratar da montagem, da resolução de problemas nos dispositivos de fixação, da verificação do cumprimento dos códigos, da avaliação das soldaduras e dos casos demasiado imprevisíveis para serem programados de forma económica.
P: Que processos de soldadura são mais automatizados no fabrico?
Ver resposta
GMAW (MIG/MAG) predomina nos cordões de ângulo; GTAW (TIG) é usada em passagens de raiz críticas; a soldadura por pontos por resistência predomina nas carroçarias automóveis em branco.
P: Como podem as pequenas oficinas de fabrico adotar a soldadura robotizada sem um grande investimento de capital?
Ver resposta
Os robôs colaborativos para soldadura são a opção mais prática para começar: sistemas por menos de $50K, com suportes magnéticos e controlos por condução manual, permitem a uma oficina com 20 trabalhadores testar a automação numa das muitas tarefas de volume escolhido livremente. A OSHA alerta que o ROI depende da adequação da solução. As boas práticas recomendam uma célula dedicada, uma família de peças e um processo enxuto de corte e montagem a montante antes de aumentar a escala.
Porque acompanhamos estes números
Esta análise para 2026 baseia-se na experiência de implementação automática da Zhouxiang junto de fabricantes de estruturas metálicas, pontes, construção naval e centrais elétricas em mais de 30 mercados de exportação — incluindo as fábricas de aço do Sudeste Asiático, as chapas de tubos para caldeiras licenciadas e os fornecedores do setor dos transformadores aqui referidos. Os intervalos de custos e as melhorias de eficiência baseiam-se em concursos reais e em dados recolhidos após a instalação, não em catálogos.
Referências e fontes
- Dados da força de trabalho na soldadura da AWS — American Welding Society Foundation, 2025
- Manual de perspetivas profissionais do BLS — Soldadores, cortadores, soldadores de estanho e brasadores — U.S. Bureau of Labor Statistics
- BLS NAICS 332 — Fabrico de produtos metálicos transformados — U.S. Bureau of Labor Statistics
- World Robotics 2025 — International Federation of Robotics
- OSHA — Soldadura, corte e brasagem: temas de segurança e saúde — U.S. Occupational Safety and Health Administration
- NIST — Robôs colaborativos no fabrico de elevada variedade e baixo volume — National Institute of Standards and Technology
- ANSI/RIA R15.06 (revisão de 2025) — Requisitos de segurança para robôs industriais e sistemas robotizados
- ISO 10218-1/2 — Requisitos de segurança para robôs e dispositivos robotizados; ISO/TS 15066 — Robôs colaborativos
- ISO 9283:1998 — Critérios de desempenho para robôs industriais de manipulação; ISO 9001:2015 — Gestão da qualidade; ISO 3834 — Requisitos de qualidade para a soldadura
- AWS D1.1 — Código de soldadura de estruturas metálicas em aço; EN 1090-2 — Execução de estruturas de aço
Artigos relacionados
- Soldadura robotizada de estruturas metálicas — automatização da soldadura de vigas — visão geral das soluções montadas sobre carris e em consola para o fabrico de estruturas metálicas
- Automatização da soldadura de tubagens: GMAW robotizada vs. orbital vs. manual — comparação de 3 métodos de soldadura de conjuntos de tubagens com dados de casos reais
- Estação robotizada de soldadura com carril de translação no solo — especificações — detalhes técnicos do sistema montado sobre carris
- Robô de soldadura em consola — especificações — solução em consola suspensa para produção por lotes e de elevada variedade
- Robô colaborativo de soldadura (cobot) — robô colaborativo portátil para trabalhos no local em estaleiros navais e espaços confinados
- Robô de soldadura para construção naval — soluções para painéis de casco, anteparas e conjuntos de convés

