
Contacte a Zhouxiang

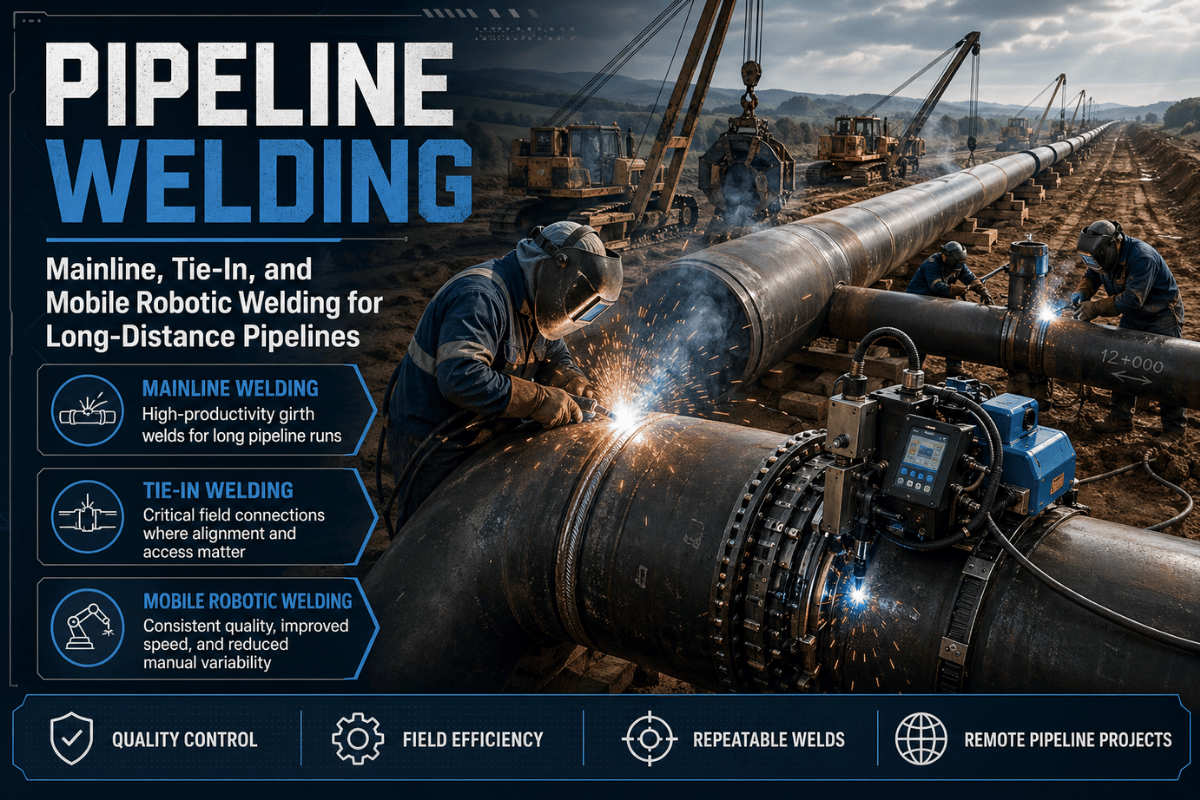
Decisões sobre soldadura robotizada na linha principal, nas ligações e em projetos de tubagens
A soldadura de tubagens une secções de tubo numa conduta sob pressão, utilizada para transportar petróleo, gás, água e serviços públicos, bem como em instalações de processo, infraestruturas energéticas e outros setores da soldadura. As equipas no terreno não procuram apenas obter soldaduras com bom aspeto. Têm também de controlar o alinhamento, o procedimento, a qualificação dos soldadores, os pontos de paragem para inspeção, o risco de reparação e os registos, enquanto avançam por terrenos variáveis.
Por isso, um bom plano de soldadura de tubagens assemelha-se mais a um sistema de produção no terreno do que a uma simples dica de soldadura. Na prática, antes de iniciar o primeiro passe de raiz, o processo tem de articular a geometria do tubo, os erros de soldadura, a escolha do metal de adição, as medidas de proteção contra as condições meteorológicas, o acesso para END e os registos de passagem de responsabilidade.
Especificações rápidas
| Materiais comuns para tubagens | Tubos de aço-carbono e aço ligado, com grau e espessura de parede definidos para cada projeto |
| Processos comuns | SMAW, GMAW, FCAW, GTAW, SAW, soldadura mecanizada e soldadura automática |
| Sequência de trabalho típica no terreno | Chanfrar, limpar, alinhar, passe de raiz, passe a quente, passe de enchimento, passe de acabamento, inspeção visual, END e encerramento dos registos |
| Principal risco | Um defeito de soldadura pode originar uma fuga ou atrasar o ensaio hidrostático, o ensaio de pressão ou a entrega |
| Adequação à automação | Mais adequada quando o percurso se repete, o acesso é estável e a tubagem ou estrutura é demasiado grande para ser deslocada para uma célula fixa |
O que é a soldadura de tubagens?
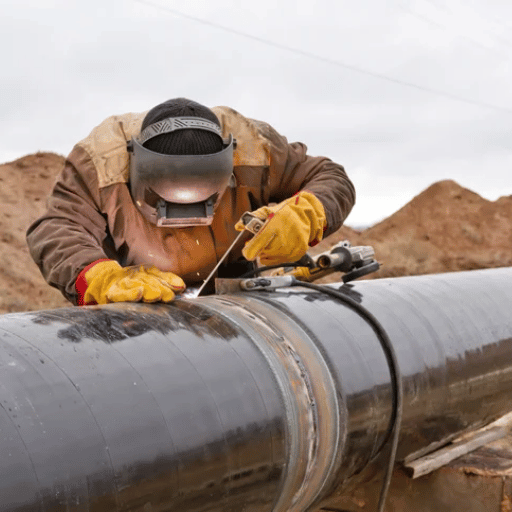 Em suma, a soldadura de tubagens consiste em unir secções de tubo para formar um sistema contínuo de condutas. Na prática, abrange a preparação das juntas, o alinhamento dos tubos, o controlo dos procedimentos, a qualificação dos soldadores, a inspeção, os ensaios e as regras de reparação aplicáveis a condutas que podem atravessar corredores de servidão remotos, instalações industriais, estações, travessias ou terrenos entre localidades.
A soldadura de tubos é uma competência de fabrico mais abrangente. Os soldadores de tubos podem trabalhar em conjuntos de tubagem fabricados em oficina, tubagens de processo, tubos estruturais ou na manutenção de instalações. Na construção no terreno, o termo restringe-se a condutas de transporte ou distribuição, em que cada soldadura é um elo de um longo sistema sob pressão. Esta distinção é importante, porque a avaliação de uma soldadura numa conduta depende da especificação do proprietário, da norma aplicável, do resultado da inspeção e do risco associado ao serviço, e não apenas do aspeto do cordão.
A AWS descreve um soldador de condutas como um profissional que constrói e mantém sistemas de transporte de petróleo, gás, água e outros materiais por longas distâncias. Esta definição da profissão explica por que razão os resultados de pesquisa misturam páginas técnicas com páginas sobre salários e certificações de soldadores de condutas. Este artigo tem esses temas em conta, mas centra-se no processo de trabalho no terreno.
Como decorre a soldadura de tubagens, do alinhamento ao passe de acabamento
 As soldaduras circunferenciais feitas no terreno começam antes de o elétrodo ou o fio tocar no tubo. Antes da soldadura, o ângulo do chanfro, a face de raiz, a abertura de raiz, o desalinhamento interno, a limpeza da superfície, a escolha dos grampos e o plano de pré-aquecimento determinam a dificuldade de execução do passe de raiz. Os profissionais experientes no terreno conseguem compensar algumas variações. O plano do projeto não deve depender sempre disso.
| Etapa | Verificação no terreno | O que pode correr mal |
|---|---|---|
| Chanfragem e preparação das extremidades | Ângulo da face, face de raiz, limpeza, recuo do revestimento | Desbaste excessivo, contaminação, face de raiz incorreta |
| Alinhamento | Abertura de raiz, desalinhamento interno, pressão dos grampos | Falta de penetração, concavidade, mais tempo de reparação |
| Passe de raiz | Velocidade de deslocação, intensidade da corrente ou tensão, controlo do buraco de fechadura | Perfuração, recuo da raiz, falta de fusão |
| Passes a quente, de enchimento e de acabamento | Temperatura entre passes, remoção de escória, ligação entre cordões | Inclusão de escória, mordedura, perfil de acabamento deficiente |
| Inspeção e registos | Aceitação visual, estado dos END, mapa de soldaduras, identificação do soldador | Soldadura rejeitada, rastreabilidade em falta, entrega atrasada |
Que tipo de soldadura se utiliza em tubagens?
 A TWI inclui a soldadura por arco com elétrodo revestido, a soldadura por arco com fio tubular, a soldadura por arco com gás e fio consumível, a soldadura por arco submerso e a soldadura por arco com elétrodo de tungsténio e gás entre as técnicas populares para soldadura de tubos. Um projeto pode escolher um processo para a raiz e outro para os passes de enchimento ou de acabamento. A escolha depende da geometria da junta, do acesso disponível, dos requisitos de proteção gasosa, do planeamento da mão de obra, das expectativas do inspetor e do WPS aprovado.
| Método | Aplicação adequada | Limitação no terreno | Adequação à automação |
|---|---|---|---|
| SMAW / elétrodo revestido | Juntas remotas, reparações, ligações, acessos variáveis | A consistência depende das mudanças de elétrodo e da competência do soldador | Limitada |
| GMAW / FCAW | Passes mecanizados de enchimento e acabamento, zonas de trabalho controladas | A proteção gasosa e a estabilidade da alimentação do fio são importantes no exterior | Adequada quando o acesso e a proteção gasosa são controlados |
| GTAW / TIG | Passes de raiz de elevada qualidade, tubos de pequeno diâmetro ou juntas críticas | Mais lenta e exigente em termos de competência | Adequada sob determinadas condições, em zonas controladas |
| SAW | Trabalho em fábrica de tubos, oficina de conjuntos ou parque de fabrico | Menos prática para soldaduras circunferenciais em campo aberto | Adequada em montagens fixas ou guiadas |
| Soldadura automática de tubos | Juntas repetidas, acesso estável, pontos de inspeção planeados | Exige tempo de preparação, controlo do percurso e apoio de procedimentos qualificados | Mais adequada quando há repetição efetiva |
A soldadura de tubagens é feita com elétrodo revestido, MIG ou TIG?
Pode ser feita com qualquer um destes processos. Muitos soldadores de condutas continuam a utilizar SMAW, porque o equipamento portátil é adequado a locais de difícil acesso. Os processos GMAW do tipo MIG ou FCAW são comuns quando se pretende maior rapidez e se consegue controlar a proteção gasosa, a alimentação do fio ou o movimento do carro. O TIG utiliza-se quando o passe de raiz ou o material exige maior controlo. Um procedimento de soldadura de tubagens pode até combinar processos diferentes entre passes.Soldadura da linha principal e soldadura de ligação: por que muda o fluxo de trabalho
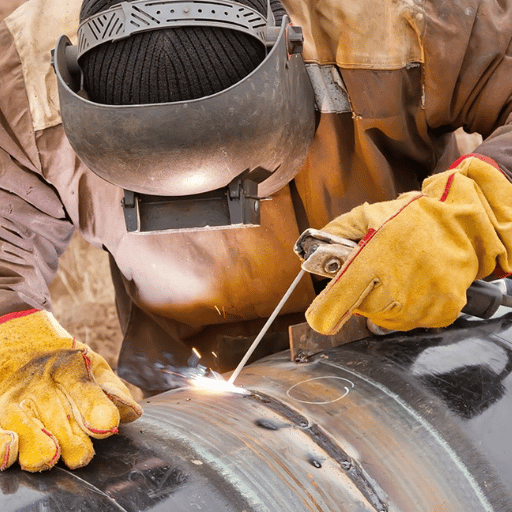 A soldadura de produção na linha principal depende do avanço dos trabalhos. As equipas preparam o corredor de servidão, dispõem os tubos ao longo do traçado, chanfram as extremidades, alinham as juntas, executam vários passes orientados da mesma soldadura circunferencial, inspecionam, revestem e avançam. A soldadura de ligação é diferente.
É utilizada nas ligações entre troços, nos cruzamentos, nas estações ou nos pontos de reparação, quando não é possível simplesmente inclinar o tubo para obter acesso.
Trabalho na linha principal
Juntas adicionais. Um fluxo de trabalho planeado para a equipa reduz o tempo de produção. A organização das vias para o equipamento fica mais clara e surgem mais oportunidades para soldadura mecanizada ou automática. O ritmo é importante para a produção, mas a inspeção continua a ser prioritária.Trabalho nas ligações
Acesso limitado, soldaduras de reserva concluídas, maior dificuldade de retrabalho e dependência acrescida de um soldador experiente, de pontos de paragem rigorosos e de uma comunicação clara entre as equipas de soldadura e de inspeção e ensaio.Posições de soldadura 5G/6G em tubagens e noções básicas de certificação
 Os soldadores de condutas são normalmente avaliados em posições predefinidas, porque os tubos no terreno não rodam para facilitar o trabalho. Na posição 5G, o tubo fica imóvel na horizontal; os ensaios abrangem as posições sobrecabeça, vertical e plana em redor da junta. Na posição 6G, o tubo fica fixo num ângulo, como 45 graus, o que torna o ensaio mais difícil e simula condições de acesso mais exigentes no terreno.
O controlo do procedimento não é o mesmo que a competência do soldador. Segundo a norma AWS, as especificações do procedimento de soldadura são apoiadas por registos de qualificação do procedimento. Num projeto, o soldador, o empreiteiro, o procedimento, o material de base e de adição, o pré-aquecimento, a sequência de passes e os critérios de aceitação têm de corresponder exatamente à especificação aplicável.
O que é a soldadura de tubos na posição 6G?
A soldadura de tubos na posição 6G é uma posição de qualificação em que o tubo fica fixo num ângulo e não pode rodar. Durante o ensaio 6G, o soldador tem de lidar com a gravidade, as alterações do ângulo de deslocação, o controlo do banho de fusão e a posição do corpo ao longo de toda a junta. A aprovação num ensaio 6G não qualifica automaticamente uma pessoa para todos os trabalhos em condutas, mas demonstra uma competência avançada em soldadura de tubos.Inspeção, códigos e controlo do risco de fuga
 Para as condutas de gás dos Estados Unidos, a 49 CFR Part 192 inclui uma subparte sobre soldadura que abrange procedimentos, qualificação dos soldadores, condições meteorológicas, preparação das juntas, inspeção das soldaduras, ensaios não destrutivos e reparação ou remoção de defeitos. Para as condutas de líquidos perigosos, a 49 CFR Part 195 abrange controlos de soldadura semelhantes, além de ensaios e registos de ligações em secções como 195.308 e 195.310. Antes do início dos trabalhos, as equipas do projeto devem confirmar a versão em vigor da regulamentação, a especificação do proprietário, o contrato e a jurisdição aplicável.
A API Standard 1104, 22nd edition, abrange a soldadura de condutas e instalações associadas, tanto na construção como na reparação em serviço de tubos e componentes para petróleo bruto, produtos petrolíferos, gases combustíveis, dióxido de carbono e azoto. A OSHA 1910.252 também estabelece regras de segurança para soldadura, incluindo requisitos de vigilância contra incêndios e ventilação em determinadas condições de trabalho.
Nota de engenharia: pontos de paragem para inspeção
Defina os pontos de paragem antes de iniciar a produção de soldaduras: aprovação do alinhamento, inspeção visual do passe de raiz, inspeção visual final, aprovação dos END, aceitação das reparações, confirmação dos limites do ensaio de pressão e encerramento dos registos. Um mapa de soldaduras sem identificação do soldador, número do procedimento, estado dos END e histórico de reparações constitui prova frágil depois de a equipa deixar o corredor de servidão.Soldadura manual, automática e robotizada móvel de tubagens: quando se adequa cada opção
 A soldadura manual continua a ser importante quando o acesso à junta muda de uma junta para outra, o controlo das condições meteorológicas no exterior é insuficiente, é necessário decidir se as reparações são aceitáveis ou rejeitáveis, ou a variação da geometria entre pontos dificulta o trabalho. A soldadura automática de tubos oferece vantagens quando as juntas se repetem e o projeto dispõe do investimento necessário em dispositivos de fixação, provetes de ensaio, monitorização de parâmetros e operadores qualificados. A soldadura robotizada móvel é uma solução intermédia para trabalhos no terreno em diferentes secções de tubo, entre a repetibilidade de fábrica e a soldadura sem trabalhadores.
| Configuração | Adequada | Inadequada |
|---|---|---|
| Equipa de soldadura manual | Ligações, reparações, acessos remotos, soldadura de pequenas séries | Centenas de juntas repetidas com metas de ciclo rigorosas |
| Carro de soldadura mecanizado | Soldaduras circunferenciais repetidas com apoio estável para os tubos | Acesso irregular, obstáculos volumosos, percursos de soldadura variados |
| Célula robotizada fixa | Fabrico em oficina e conjuntos de tubos repetidos | Secções de grandes dimensões que não podem ser deslocadas para a célula |
| Soldadura robotizada móvel | Peças de trabalho grandes e difíceis de deslocar, com percursos de soldadura programáveis | Ligações pontuais sem percurso repetível ou tempo para preparação |
Lista de verificação de equipamentos para projetos de soldadura de tubagens de longa distância
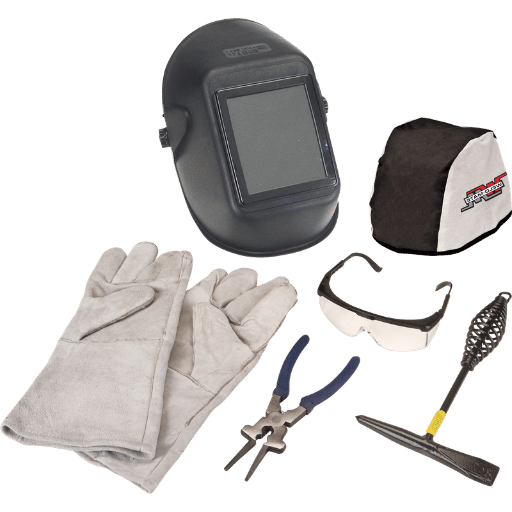 O método de soldadura de tubagens é apenas uma parte do conjunto completo: as equipas do projeto precisam de ferramentas que permitam executar todas as juntas tecnicamente exigentes dentro do comprimento e do percurso programados em fábrica.
| Fonte de alimentação para soldadura | Capacidade do processo, fator de marcha, compatibilidade com o gerador, comprimento dos cabos, ligação à terra, controlo de parâmetros |
| Ferramentas de alinhamento | Grampos internos ou externos, calibres de folga, calibres de desalinhamento, processo de aprovação do alinhamento |
| Preparação das extremidades | Chanfragem, acabamento das faces, limpeza, recuo do revestimento, controlo do desbaste |
| Controlo térmico | Ferramentas de pré-aquecimento, lápis térmicos ou medidores de temperatura, verificações entre passes |
| Consumíveis | Manuseamento, armazenamento, controlo de distribuição e rastreabilidade dos elétrodos ou fios |
| Acesso para inspeção | Ferramentas de inspeção visual, autorização para END, processo de reparação, numeração das soldaduras |
| Apoio à automação | Programação do percurso do robô, acesso da tocha, controlo da proteção gasosa, peças sobresselentes, formação dos operadores |
Matriz de adequação em 9 etapas, da linha principal às ligações
 Esta matriz estabelece a ligação prática entre o plano de construção de uma conduta e a configuração de soldadura. Evita um erro comum: escolher uma máquina de soldar antes de a equipa identificar a etapa do trabalho.
| Etapa | Ambiente de soldadura | Principal risco | Configuração mais adequada | Adequação ao robô ou à automação |
|---|---|---|---|---|
| 1. Preparação do corredor de servidão | Campo aberto, terreno variável | Acesso e logística | Equipa manual com apoio móvel | Utilize apenas quando as vias, a alimentação elétrica e o acesso forem estáveis |
| 2. Disposição dos tubos e chanfragem | Secções repetidas | Variação do alinhamento | Ferramentas de preparação, calibres, grampos | Vale a pena testar quando se planeiam 20+ juntas semelhantes por turno |
| 3. Passe de raiz | Tubo fixo | Penetração e alinhamento | Soldador qualificado ou processo mecanizado de raiz qualificado | Adequação condicional: apenas com apoio de procedimentos e geometria estável da junta |
| 4. Produção na linha principal | Soldaduras circunferenciais repetidas | Variação do ciclo e taxa de reparação | Soldadura semiautomática ou automática após ensaios do procedimento | Adequada quando o acesso, a proteção gasosa e a sequência das juntas se repetem |
| 5. Secção de travessia | Estrada, rio ou zona com obstáculos | Alinhamento e acesso para inspeção | Equipa manual e dispositivos de fixação especiais | Teste apenas quando o espaço livre e o percurso forem conhecidos antes da mobilização |
| 6. Soldadura de ligação | Troços concluídos | Posição, alinhamento, custo do retrabalho | Soldador experiente com pontos de paragem rigorosos | Raramente, salvo se a geometria se repetir e houver tempo para preparação |
| 7. Soldadura de reparação | Zona de remoção do defeito | Controlo térmico e rastreabilidade | Especialista em soldadura manual, WPS de reparação, aprovação do inspetor | Raramente, porque cada reparação tem uma geometria diferente |
| 8. Paragem para inspeção | Ponto de END | Divergência nos registos | Mapa de soldaduras, estado dos END, histórico de reparações | Útil quando as máquinas registam parâmetros e identificações das soldaduras |
| 9. Entrega | Conjunto de registos | Rastreabilidade em falta | Registos digitais de soldadura e etapas de aprovação assinadas | Adequada se os registos de parâmetros estiverem associados aos números das juntas |
O que está a mudar na soldadura de tubagens em 2026?
 Há três tendências visíveis na procura de informação e na prática no terreno. Primeiro, a pressão para obter qualificações não vai desaparecer. Os empreiteiros continuam a precisar de profissionais que passem os ensaios de soldadura de tubos e cumpram os procedimentos. Segundo, os compradores procuram máquinas automáticas para soldar tubos e robôs de soldadura de tubos, mas o volume destas pesquisas é menor e a intenção mais comercial do que a das palavras-chave gerais sobre carreiras. Terceiro, é cada vez mais difícil tratar os registos de inspeção como simples documentação preenchida posteriormente.
Esta última tendência favorece sistemas que associam a soldadura, o registo de parâmetros, a identificação do soldador ou operador, o estado da inspeção e o registo de reparações. Também altera a forma de avaliar os robôs. No trabalho móvel, um robô não serve apenas para aumentar a velocidade de deslocação. Permite repetir o movimento da tocha, programar percursos, registar parâmetros e facilitar a passagem à equipa de inspeção quando a etapa de trabalho o permite.
Para as equipas que planeiam conjuntos de tubos pesados fora de um corredor de servidão de uma conduta convencional, as soluções de soldadura robotizada, a solução robotizada para soldadura de estruturas metálicas e o sistema inteligente de soldadura de estruturas metálicas da Zhouxiang podem ser mais adequados ao trabalho real do que uma instalação dedicada à linha principal de uma conduta. Escolha a máquina em função da etapa do trabalho.
Perguntas frequentes: soldadura de tubagens
Que tipo de soldadura se utiliza em tubagens?
SMAW, GMAW, FCAW, GTAW, SAW, soldadura mecanizada e soldadura automática podem ser utilizadas em trabalhos de fabrico de condutas ou tubos. A aprovação do procedimento determina os processos permitidos para cada material, passe, posição e serviço. Alguns projetos utilizam um processo para a raiz e outro para os passes de enchimento ou de acabamento.
A soldadura de tubagens é feita com elétrodo revestido, MIG ou TIG?
Não há um único processo usado em toda a soldadura de tubagens. A soldadura com elétrodo revestido é comum em trabalhos remotos e de reparação, porque o equipamento é fácil de transportar. Os processos GMAW do tipo MIG ou FCAW são mais adequados quando é possível controlar a proteção gasosa e a alimentação do fio. O TIG pode ser utilizado em determinados passes de raiz ou juntas que exigem maior controlo. É o procedimento, e não o nome informal do processo, que determina o que a equipa pode utilizar.
O que é a soldadura de tubos na posição 6G?
A posição 6G é uma posição de soldadura com o tubo fixo num ângulo. É difícil porque a gravidade, a posição do corpo e o ângulo de deslocação estão sempre a mudar. A qualificação continua a depender do código, do procedimento, do material, do processo e do provete de ensaio.
Quanto ganha um soldador de condutas?
A AWS publicou exemplos salariais para soldadores de condutas em 2025: cerca de $52 000 no nível de entrada, $69 000 como mediana e $100 000+ no nível mais elevado. O salário efetivo varia consoante o país, a filiação sindical, as deslocações, as horas extraordinárias, a certificação, o risco do projeto e o tipo de função: construção no terreno, reparação, apoio à inspeção ou fabrico em oficina.
A soldadura de tubagens é feita debaixo de água?
A maior parte da soldadura de tubagens não é feita debaixo de água. A soldadura subaquática é uma especialidade utilizada em determinados trabalhos marítimos ou de reparação. São muito mais comuns os trabalhos em terra, em parques, em batelões de lançamento de condutas e em zonas controladas no terreno.
Qual é a melhor máquina para soldar tubagens?
Não existe uma única máquina que seja a melhor em todos os casos. A máquina adequada corresponde ao procedimento aprovado, à dimensão do tubo, à fonte de alimentação, ao acesso ao local, ao controlo das condições meteorológicas, ao plano de inspeção e à competência da equipa. Em ligações remotas, um equipamento SMAW portátil pode ser mais adequado do que um sistema complexo. O equipamento mecanizado ou robotizado móvel pode ser vantajoso quando as juntas repetidas ou os conjuntos de grandes dimensões permitem recuperar o tempo de preparação. Antes de comprar, peça ao fornecedor que demonstre o acesso da tocha, o controlo de parâmetros e da proteção gasosa, o manuseamento de consumíveis, a repetibilidade das peças, o processo de reparação e o acesso para END numa junta de amostra semelhante à do projeto real. Uma demonstração numa amostra limpa sobre uma bancada é útil, mas não equivale a uma junta de conduta numa vala, estrutura, estação ou zona de fabrico pesado.
A soldadura robotizada móvel pode substituir os soldadores de condutas?
Não, de forma generalizada. Quando é bem utilizada, um robô de soldadura móvel pode reduzir o tempo de soldadura manual em percursos repetíveis, registar dados dos parâmetros e ajudar as equipas a manusear peças de trabalho grandes. Os soldadores certificados, os inspetores e os engenheiros de soldadura continuam a controlar a qualificação dos procedimentos, as decisões de alinhamento, a aceitação, as reparações e a avaliação das condições no local de trabalho.
Avalie uma instalação de soldadura móvel para secções longas de tubo
Se o seu projeto de condutas, conjuntos de tubos ou fabrico pesado incluir percursos de soldadura repetidos em peças de trabalho grandes, avalie a instalação de soldadura móvel AGV antes de fechar o plano de equipamentos.
Ver o robô de soldadura móvel AGV Fale com a Zhouxiang sobre o seu percurso de soldadura
Referências
As fontes abaixo foram utilizadas para enquadramento técnico e verificação. Antes dos trabalhos no terreno, as equipas do projeto devem confirmar a versão em vigor da regulamentação, a especificação do proprietário e a jurisdição local.
Perfil profissional de soldador de condutas da AWS | TWI: o que é a soldadura de tubos? | OSHA 1910.252 | 49 CFR Part 192 | 49 CFR Part 195 | Aviso da API Standard 1104 | AWS SWPS | Guia de inspeção de soldaduras da OMS
