Contacte a Zhouxiang

Robô de soldadura de tubagens pré-fabricadas para projetos ASME B31.1

Índice
Mostrar
Guia de fabrico de tubagens industriais
Um robô de soldadura de tubagens pré-fabricadas pode executar soldaduras num projeto sujeito à norma ASME B31.1; neste guia, sistemas de soldadura robotizada designa a célula completa em torno do robô industrial e da máquina de soldadura robotizada. No entanto, o próprio robô não é «aprovado pelo código», independentemente da forma como os fabricantes descrevem o equipamento. A aceitação depende dos requisitos adotados para o projeto, dos procedimentos de soldadura e do pessoal qualificados, do controlo da produção, dos exames exigidos, de um registo de libertação rastreável e, quando alegada, de evidências de melhoria da qualidade da soldadura.
Importante: Este guia é um quadro de implementação, não substitui o código adquirido, o projeto de engenharia, a especificação do proprietário nem o plano da qualidade do projeto.
Um robô de soldadura de tubagens pré-fabricadas pode cumprir a norma ASME B31.1?
Sim, quando a operação de soldadura faz parte de um sistema de fabrico qualificado, controlado e aceite. A pergunta útil não é «Este robô tem certificação B31.1?», mas sim «O fabricante consegue demonstrar que cada requisito aplicável foi convertido numa etapa de produção controlada e num registo verificável?»
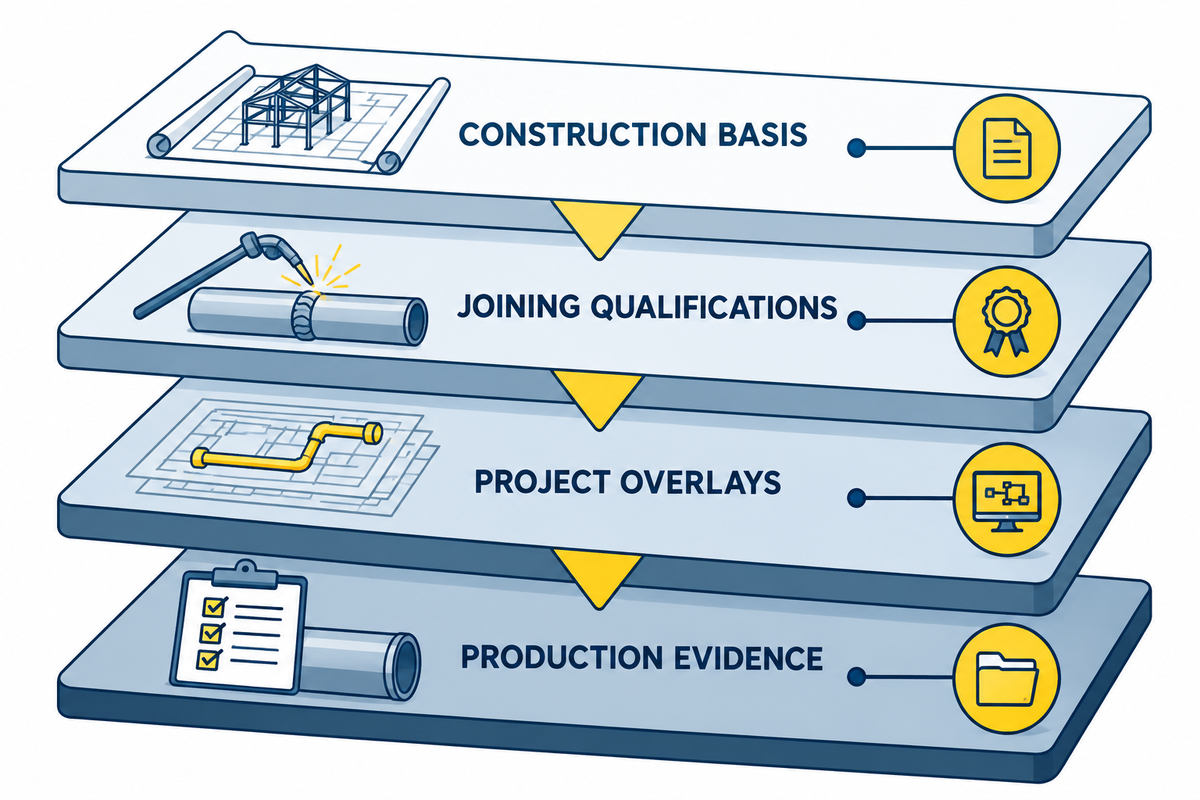
A resposta pode ser entendida como uma estrutura de conformidade em quatro camadas:
- Base de construção: a edição adotada da norma ASME B31.1 e o projeto de engenharia estabelecem os requisitos do projeto para tubagens industriais.
- Qualificações de soldadura: as regras aplicáveis da secção IX da ASME sustentam a qualificação dos procedimentos e do pessoal.
- Requisitos adicionais do projeto: as especificações do proprietário, os requisitos jurisdicionais, os contratos, os desenhos, os planos de inspeção e as condições de serviço podem acrescentar controlos.
- Evidências da produção: o fabricante tem de manter ligados os registos efetivos da tubagem pré-fabricada, da WPS, do programa do robô, do pessoal, dos materiais, dos exames, das reparações e da libertação.
Esta distinção é relevante porque uma célula capaz também pode ser utilizada incorretamente. Em contrapartida, a produção mecanizada ou automática pode ser aceite quando os respetivos intervalos qualificados, responsabilidades e evidências são geridos. Os recursos públicos da ASME descrevem a B31.1 no contexto mais vasto do projeto, dos materiais, do fabrico, dos exames e dos ensaios de tubagens industriais, enquanto a publicação da secção IX aborda as qualificações de soldadura, brasagem e fusão. ASME1, 2
Não combine os registos de qualificação. Uma WPS qualificada e o PQR que a fundamenta dizem respeito ao procedimento; a qualificação de desempenho aplicável ao operador de soldadura diz respeito à pessoa que opera equipamento mecanizado ou automático. A equipa do projeto deve também confirmar quais as variáveis de automatização aplicáveis à sua classificação e à edição adotada. Não se pode substituir esta análise cruzada do programa de qualificação.
Defina os limites de aplicação do código antes de programar o robô
Programar demasiado cedo leva a trabalho repetido. Elabore uma matriz de aplicabilidade do código antes de selecionar um programa de soldadura ou criar um programa de produção. O resumo da ASME sobre a B31.1 fornece a referência pública para definir o âmbito dessa matriz específica do projeto.
| Categoria de controlo | Questão a resolver | Resultado controlado |
|---|---|---|
| Base do projeto | Que edição do código, adendas, documentos do proprietário e requisitos jurisdicionais são aplicáveis? | Registo de aplicabilidade aprovado |
| Projeto | Que linhas, materiais, intervalos de espessura, detalhes das juntas e condições de serviço estão abrangidos? | Desenhos aprovados e lista de tubagens pré-fabricadas |
| Qualificação | Que WPS/PQR e qualificações do pessoal abrangem o processo e os intervalos propostos? | Matriz de qualificação |
| Fabrico | Que controlos de preparação, pré-aquecimento, temperatura entre passes, consumíveis, purga e manuseamento são aplicáveis? | Ficha de operações ou instrução de trabalho |
| Exames | Que regras de inspeção, END, testemunho, aceitação e reparação se aplicam a cada junta? | Plano de inspeção e ensaios |
| Libertação | Quem pode aprovar a primeira peça, os desvios, as reparações e o pacote final de dados? | Fluxo de aprovação com responsáveis identificados |
| Automatização | Que célula, máquina de soldadura, posicionador de peças, sensores e revisões de software estão sujeitos a controlo? | Configuração aprovada do equipamento |
| Alteração | Que alterações exigem revisão, validação ou avaliação do impacto na qualificação? | Matriz de classificação de alterações |
Não se deve presumir que a edição publicada mais recentemente rege um determinado contrato. Registe a edição adotada para o projeto e, antes da produção, peça às funções responsáveis pela engenharia e pela qualidade que resolvam eventuais conflitos.
Determine que famílias de tubagens pré-fabricadas estão prontas para a automatização
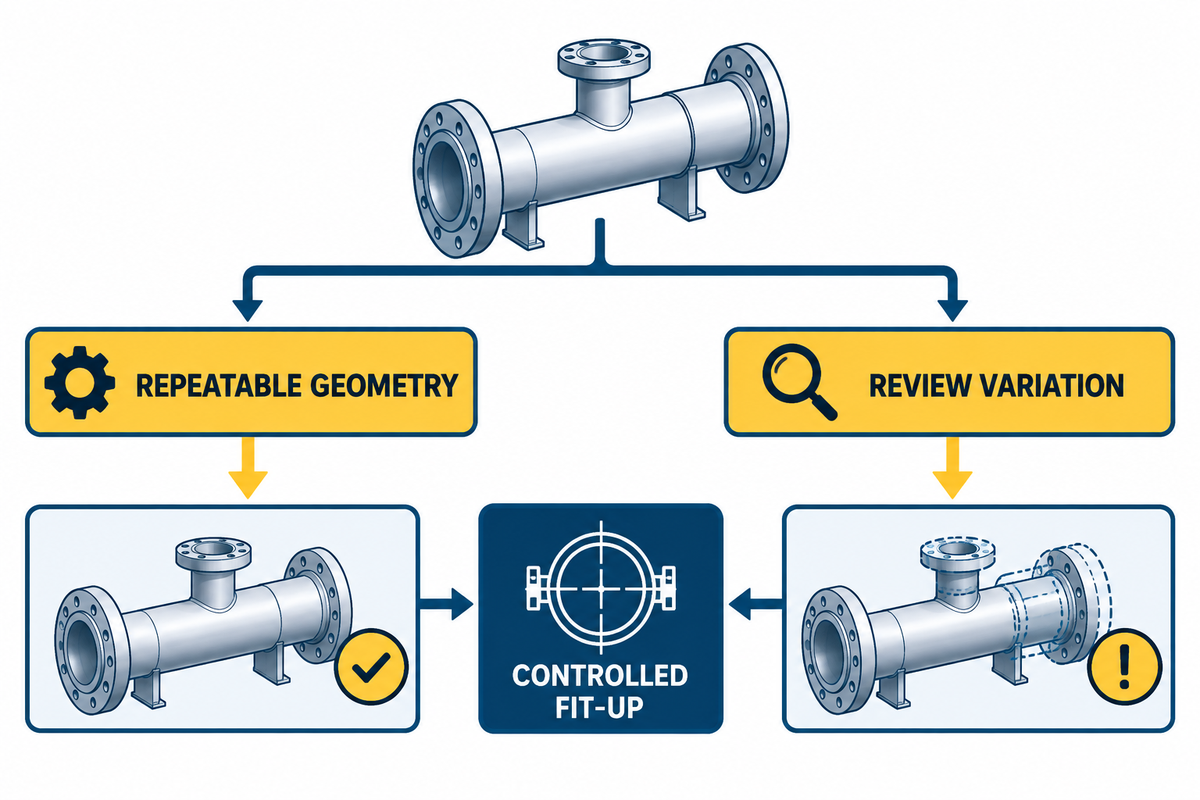
O diâmetro é um critério de encaminhamento pouco adequado. Uma análise de automatização mais apropriada determina se a operação é estável, repetitiva e adequada à execução pela célula completa.
| Critério | Indicador favorável à robotização | Revisão ou alternativa de processo |
|---|---|---|
| Geometria | Família de juntas repetida, com referências geométricas controladas | Geometria única ou localização instável da junta |
| Preparação e montagem | A preparação, o alinhamento, a folga e a estratégia de ponteamento são repetíveis | A variação excede os limites comprovados de deteção e do processo |
| Acessibilidade | A tocha, o sensor, a cobertura de gás e o acesso para inspeção permanecem desimpedidos | Ramificações, flanges ou dispositivos de fixação obstruem a aproximação necessária |
| Movimento | O posicionador de peças suporta a carga ao longo de toda a trajetória coordenada | A carga excêntrica, a interferência dos cabos ou o risco de colisão não estão resolvidos |
| Volume | A programação e a validação podem ser reutilizadas numa família | O esforço de programação excede o trabalho repetível |
| Evidências | É possível registar o programa, os parâmetros, a identificação da junta e os exames | A célula não consegue produzir o registo de rastreabilidade exigido |
Pode haver boas oportunidades de robotização em várias partes de uma tubagem pré-fabricada, enquanto uma soldadura de fecho pode exigir um método orbital especializado ou ser executada manualmente. O encaminhamento deve basear-se na família de juntas e na sequência de montagem, sem impor um método à força. A investigação sobre soldadura robotizada de tubagens destaca a deteção, o seguimento da junta, o controlo adaptativo e o planeamento da trajetória, e assinala que a validação à escala industrial continua a ser uma questão importante em aberto. Revisão3
Os critérios de análise devem ser independentes do fabricante. Um sistema de soldadura pode combinar um braço FANUC, uma fonte de alimentação Lincoln Electric, dispositivos de fixação definidos pelo utilizador e/ou um pacote integrado de um fornecedor. Nenhum destes nomes demonstra que a aplicação está qualificada. O mesmo se aplica à soldadura TIG, GMAW, FCAW e a outros processos selecionados. A visão assistida por IA pode melhorar a localização ou a monitorização, mas as alegações de produtividade continuam a exigir um ensaio representativo na oficina.
Crie uma matriz de correspondência entre a WPS e o programa do robô
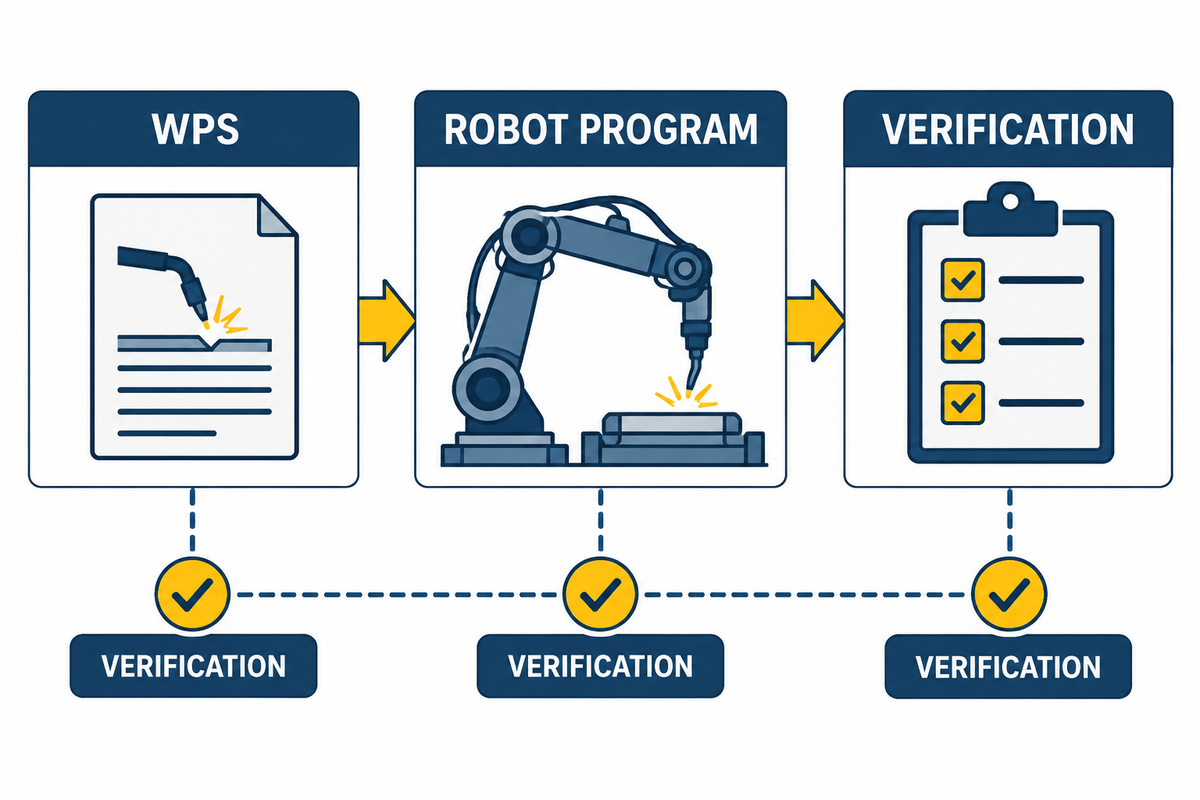
Um programa de robô é uma receita de produção executável. Não substitui a WPS aplicável nem a respetiva base de qualificação. Use uma matriz de correspondência entre a WPS e o programa para mostrar como os requisitos de soldadura controlados chegam à célula. O formulário de qualificação de operadores da secção IX da ASME é uma referência pública que ajuda a distinguir a qualificação do pessoal do controlo do programa.
- Identifique a WPS aprovada e o respetivo registo de qualificação de suporte.
- Verifique se estão abrangidos os grupos de materiais, os intervalos de espessura e diâmetro, a configuração e a posição das juntas, o processo, o material de adição e a proteção gasosa.
- Identifique as entradas elétricas e de movimento controladas e a forma como são implementadas no programa.
- Defina como são medidos e registados o pré-aquecimento, a temperatura entre passes, a purga, o estado dos consumíveis e os restantes controlos não programados.
- Atribua uma identificação do programa, revisão, estado de aprovação, célula, dispositivos de fixação e data de entrada em vigor.
- Restrinja os direitos de edição e preserve um histórico de revisões auditável.
A matriz deve definir qual é o controlo, onde é implementado, como é verificado e o que acontece quando muda. Em geral, não se recomenda copiar para a produção um programa ou uma demonstração do fornecedor sem esta revisão.
Controle a montagem, o posicionamento, o seguimento da junta e as variáveis térmicas
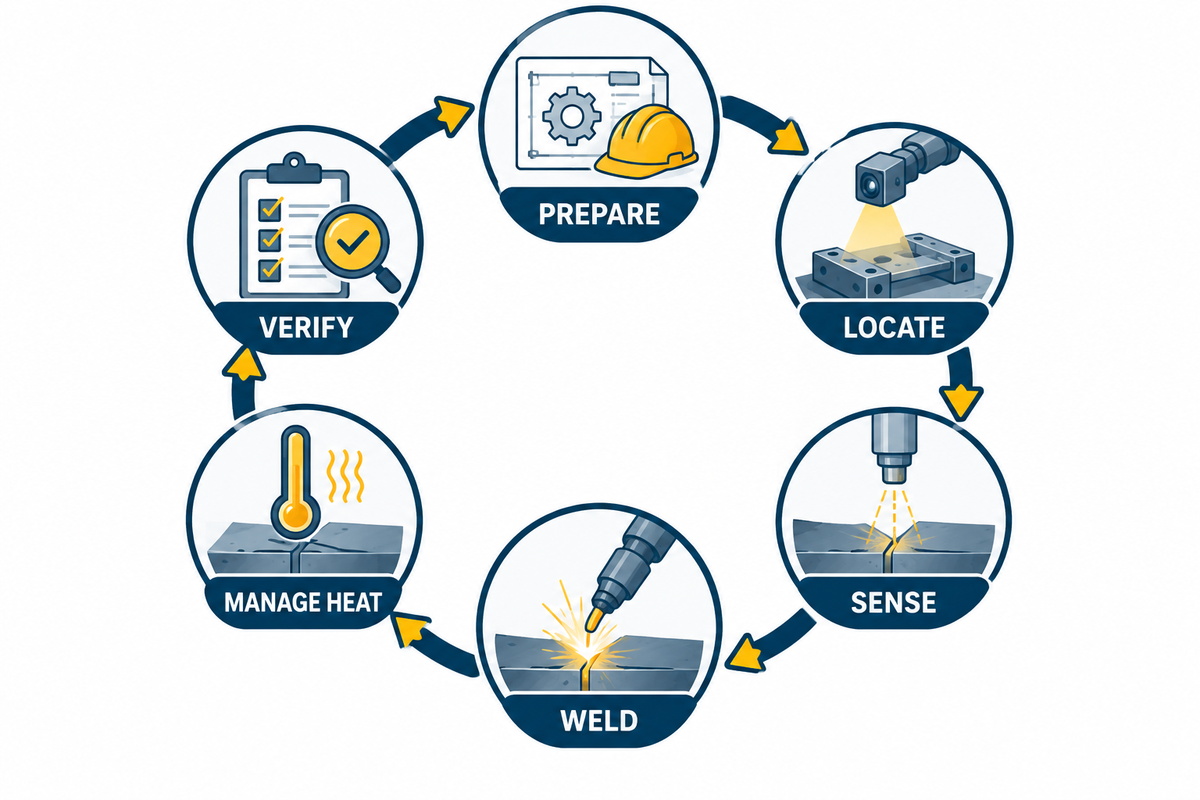
Uma soldadura robotizada estável depende de um ciclo, não de um único conjunto de parâmetros. O ciclo de produção com seis controlos liga a preparação, a localização, a deteção, a soldadura, o controlo térmico e a verificação.
- Prepare: verifique a preparação das extremidades, a limpeza, o alinhamento, os pontos de soldadura e qualquer disposição de suporte ou purga.
- Localize: confirme a repetibilidade das referências e verifique o estado do dispositivo de fixação e do posicionador de peças.
- Detete: avalie o método de localização e seguimento da junta, a calibração, a margem de correção utilizável e a resposta à perda do seguimento.
- Solde: execute o programa aprovado com os controlos da WPS e os consumíveis autorizados pela entidade competente.
- Controle o calor: meça as condições exigidas de pré-aquecimento e entre passes pelo método especificado; controle a sequência e o arrefecimento conforme exigido pelo projeto.
- Verifique: analise os alarmes, as exceções e os registos de parâmetros; avalie o estado e as dimensões do cordão de soldadura, bem como os exames exigidos antes da libertação.
Não trate um resultado de visão obtido em laboratório como garantia para toda a célula. Por exemplo, um estudo publicado sobre reconhecimento de juntas relata elevada precisão para o seu modelo e conjunto de dados; esse resultado ilustra um método de investigação, não um desempenho fiável em todos os materiais, condições do arco, preparações de juntas e células de produção. Estudo4
Aprove a primeira peça antes da produção em série
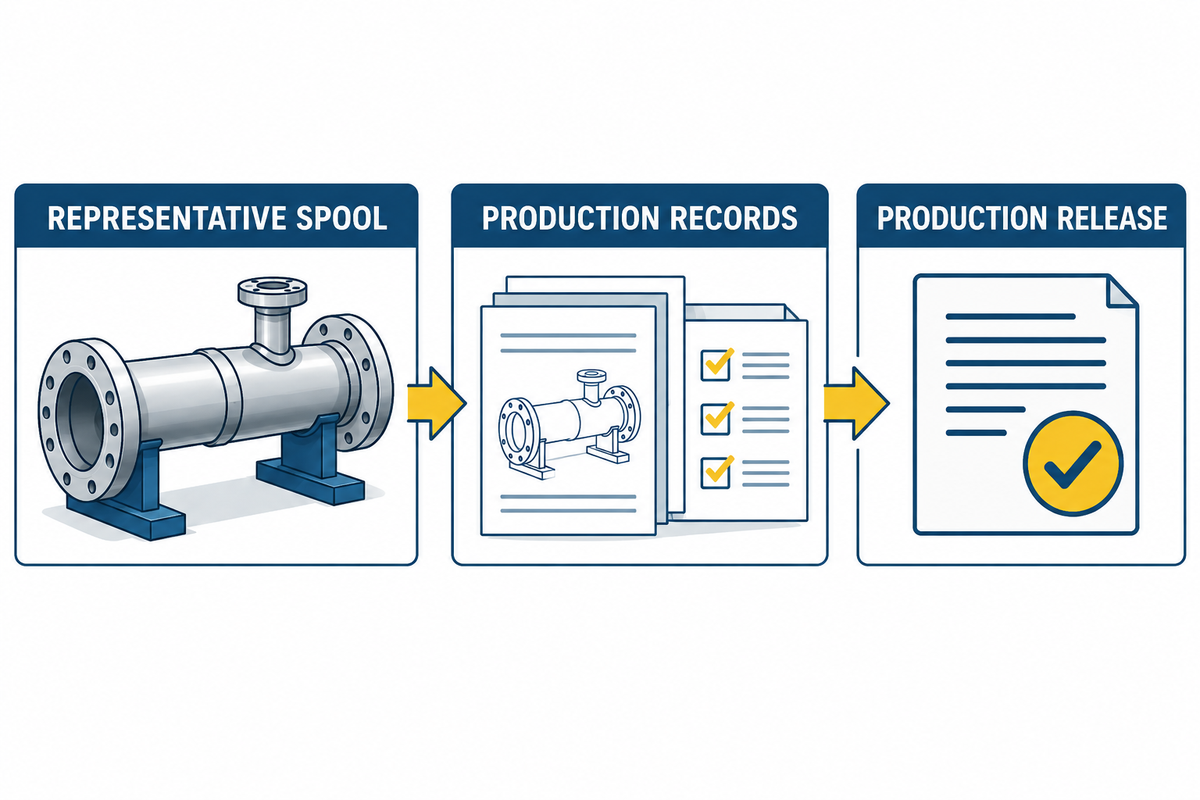
A primeira peça deve representar uma família de tubagens pré-fabricadas definida, e não ser simplesmente a peça mais fácil de demonstrar. Um dossier útil para a aprovação da primeira peça inclui
- a justificação da representatividade da família proposta e a junta abrangida;
- a identificação do desenho, material, WPS, programa, dispositivo de fixação, célula, pessoal e consumíveis;
- verificações da montagem e da prontidão;
- verificações de ensaio em vazio, colisão, sensores, interbloqueios e movimento coordenado;
- registos da produção efetiva e desvios;
- resultados visuais, dimensionais, destrutivos ou não destrutivos exigidos;
- itens em aberto, decisão sobre reparações, responsável pela aprovação e âmbito da libertação para produção.
A aprovação da primeira peça deve libertar apenas a combinação e a família definidas. A libertação continua limitada pelos requisitos da B31.1 adotados para o projeto e pelos registos de qualificação. Não deve libertar automaticamente outros materiais, dispositivos de fixação, sensores, condições de acesso ou programas.
Separe a monitorização do processo dos exames e da aceitação da soldadura
Os dados de corrente elétrica, tensão, alimentação do fio, velocidade de avanço e posição, juntamente com os dados de visão e dos alarmes, ajudam a mostrar como decorreu a execução de um programa de soldadura. Estes dados ajudam no controlo, no diagnóstico e na rastreabilidade. Não provam automaticamente que a soldadura cumpre todos os critérios de aceitação. A American Welding Society também considera a automatização e a inspeção funções de evidência relacionadas, mas distintas.
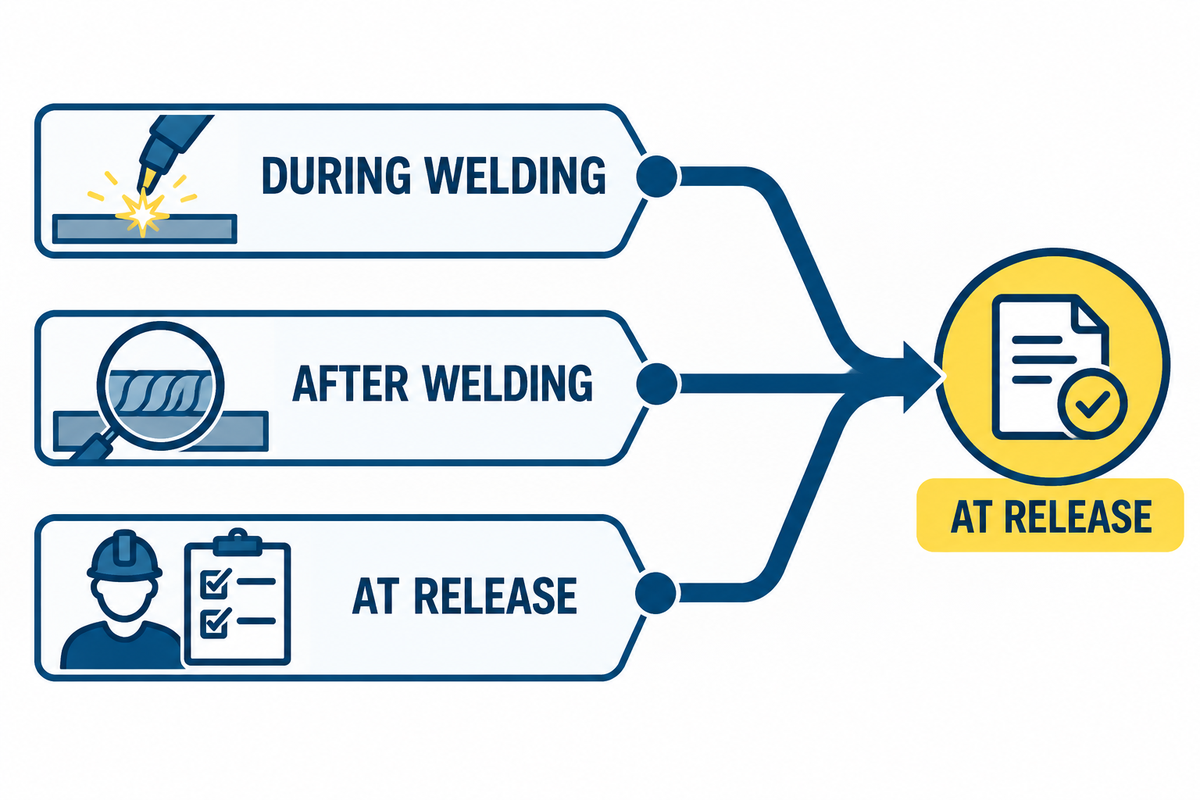
Use um mapa de pontos de paragem para END para definir as funções das evidências.
Antes da soldaduraMaterial, desenho, montagem, WPS, programa, qualificação e prontidão
Durante a soldaduraIdentificação do programa, registos do processo, verificações térmicas, alarmes, interrupções e resposta do operador
Após a soldaduraVerificações visuais e dimensionais, END especificados, avaliação dos resultados e controlo das reparações
Na libertaçãoRevisão completa dos registos, encerramento dos desvios, estado final e aprovação autorizada
Os métodos, a extensão, o momento e os critérios de aceitação da inspeção num determinado projeto são definidos pelo plano de inspeção do projeto. Mantenha-os fora de uma especificação geral do robô.
Crie um registo de rastreabilidade por soldadura
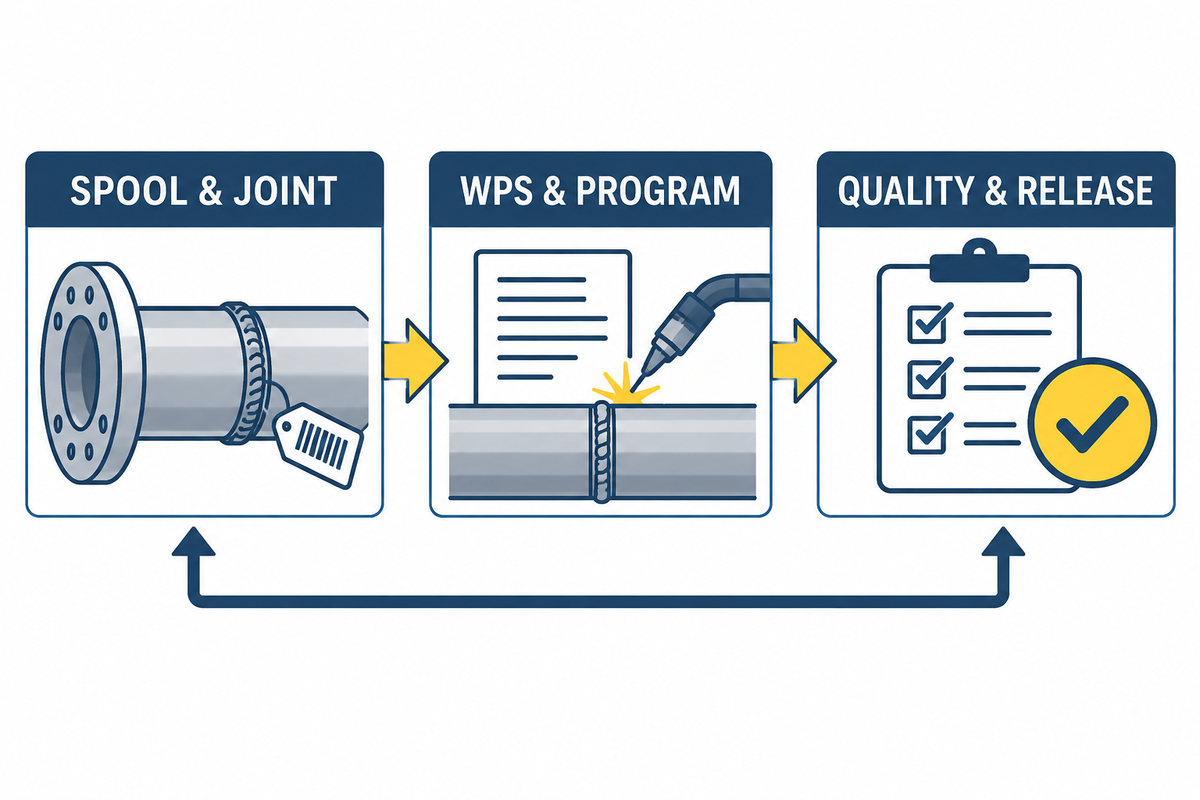
Uma boa cadeia de rastreabilidade da soldadura permite a um auditor percorrer os registos em ambos os sentidos: identificar a(s) soldadura(s) e/ou evidências associadas a uma tubagem pré-fabricada libertada e identificar todas as juntas afetadas por um programa ou lote de consumíveis.
| Grupo de registos | Identificadores mínimos |
|---|---|
| Produto | Projeto, linha, tubagem pré-fabricada, junta, desenho e revisão |
| Materiais | Identificação do material de base e rastreabilidade do lote de fusão; identificação do material de adição e do gás, conforme exigido |
| Método | WPS e revisão; referência à qualificação de suporte; situação do pessoal aplicável |
| Automatização | Célula, robô, posicionador de peças, dispositivo de fixação, configuração dos sensores, identificação e revisão do programa |
| Execução | Data/hora, operador, registo de parâmetros, verificações térmicas, alarmes, interrupções e desvios |
| Qualidade | Montagem, inspeção visual, resultados dimensionais e END especificados; reparações e novo exame |
| Libertação | Decisão final, responsável pela aprovação, data e referência do pacote de dados |
O objetivo não é acumular dados. O registo deve preservar a identificação, a revisão, as exceções e a decisão, sem obrigar o revisor a reconstruir o processo a partir de ficheiros sem ligação entre si. Esta cadeia de evidências sustenta o contexto de fabrico e exame descrito na ASME B31.1.
Controle as alterações do programa do robô, do dispositivo de fixação e do processo
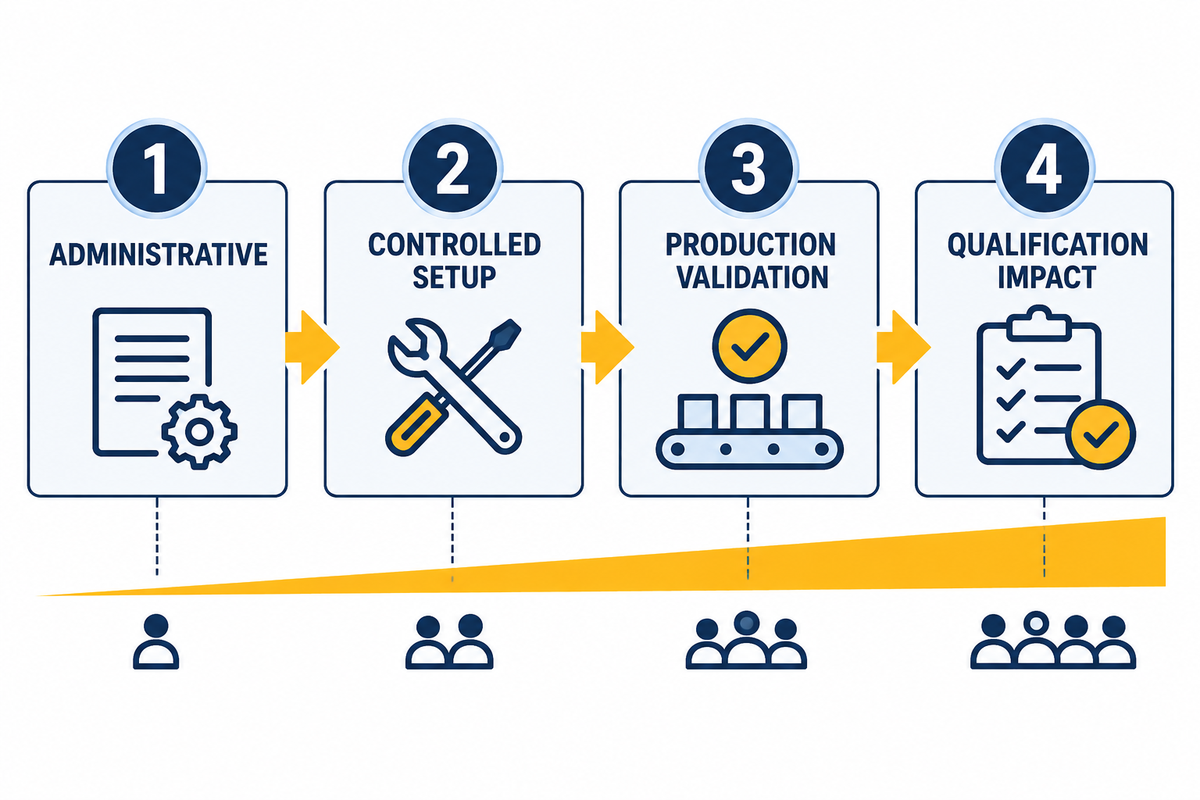
«A soldadura continua a parecer igual» não é um método de controlo de alterações. Use uma matriz de alterações em quatro níveis para as controlar.
| Nível | Alteração típica | Resposta mínima |
|---|---|---|
| 1 — Administrativa | Correção de metadados sem efeito na produção | Atualização e revisão do registo controlado |
| 2 — Configuração controlada | Substituição aprovada de consumíveis, calibração ou manutenção equivalente | Verificação face à configuração aprovada e registo do regresso ao serviço |
| 3 — Validação da produção | Alteração da trajetória, do dispositivo de fixação, do sensor, da tocha, da sequência ou do manuseamento que possa afetar a execução | Revisão de engenharia e evidências definidas para a primeira peça ou para a validação |
| 4 — Impacto na qualificação | Alteração que possa ultrapassar os limites qualificados ou aprovados para o projeto | Pare; avalie as implicações para a WPS/PQR, o pessoal, a engenharia e as aprovações do projeto antes da libertação |
Esta estrutura em quatro níveis é um quadro de gestão, não uma taxonomia definida pelo código. A equipa do projeto tem de estabelecer os seus próprios limites e a autoridade de aprovação. As orientações práticas sobre soldadura robotizada mostram a importância desta disciplina: o desvio do ponto central da ferramenta, trajetórias incorretas, erros de configuração e problemas com consumíveis podem afastar o processo das condições previstas. Orientações práticas5
Especifique um ensaio de aceitação em fábrica para a célula de tubagens pré-fabricadas
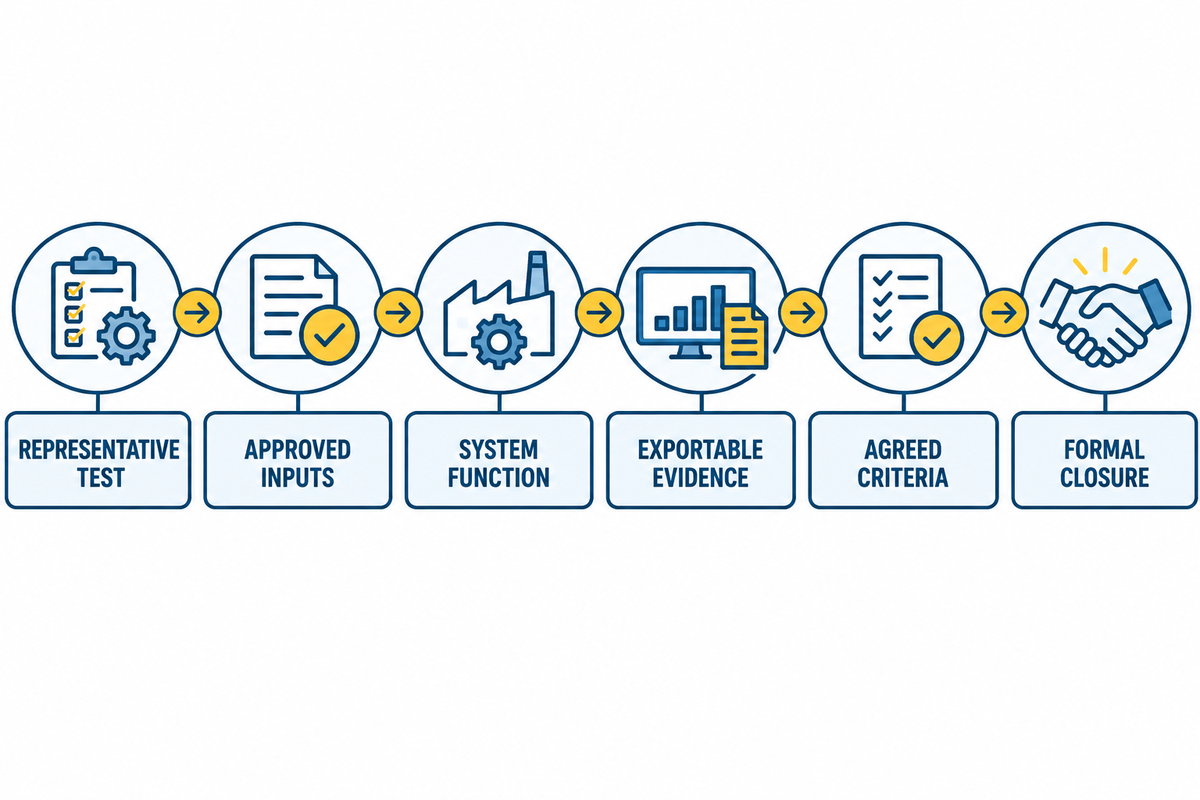
Uma demonstração típica mostra que a máquina consegue funcionar. Um ensaio de aceitação em fábrica para o projeto deve demonstrar que a célula, as interfaces, os controlos e os registos conseguem realizar um ensaio representativo definido, em condições acordadas. Uma referência geral sobre ensaios de aceitação em fábrica ajuda a distinguir um ensaio testemunhado do sistema da aprovação para produção.
Estruture a lista de verificação das evidências FAT em torno de seis perguntas:
- O que representa o ensaio em termos de famílias de tubagens pré-fabricadas, materiais, configurações de juntas e condições do processo?
- Os desenhos, os serviços, o software, as funções de segurança, os instrumentos, as entradas da WPS e as peças de ensaio estão aprovados?
- O robô, o posicionador de peças, o sensor, a fonte de soldadura, os interbloqueios, a extração, a recolha de dados e os modos de recuperação funcionam em conjunto?
- Evidências: As medições estão calibradas e é possível exportar os registos dos programas, dos parâmetros, dos alarmes, dos exames e da rastreabilidade?
- Os métodos e as responsabilidades de ensaio, os pontos de testemunho, os critérios de aceitação, os desvios e as regras de repetição do ensaio estão acordados antes da execução?
- Encerramento: Os itens em aberto têm responsáveis atribuídos, foram corrigidos, repetidos os ensaios necessários e formalmente encerrados antes da expedição?
A conclusão do FAT não deve ser confundida com a aprovação das soldaduras de produção. A produção continua sujeita aos procedimentos aprovados, às condições reais das tubagens pré-fabricadas, ao plano de inspeção e aos controlos de alterações.
Modos de falha comuns e condições para parar
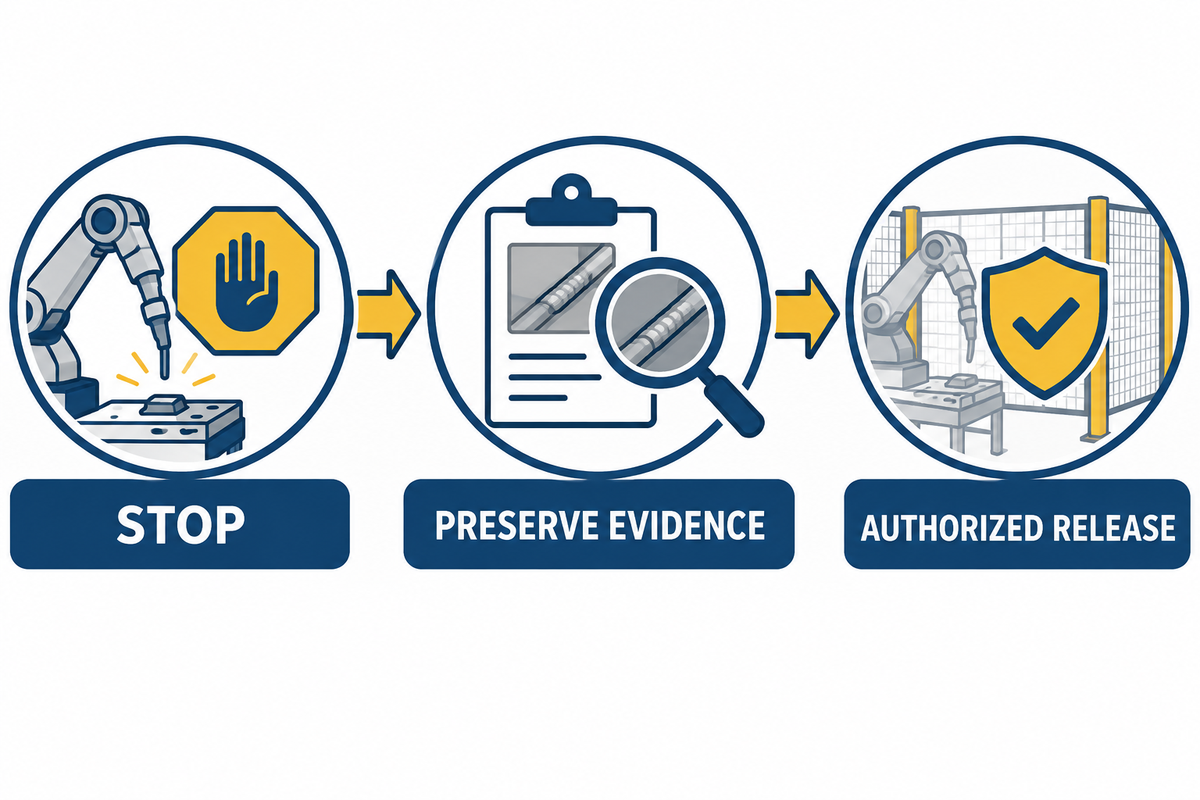
O processo mantém-se dentro dos limites definidos para o trabalho em curso. As exceções e variações devem ser registadas. Pare e contenha a situação se o processo sair do estado definido. Alguns exemplos são a perda do seguimento da junta, movimentos inesperados do posicionador de peças, colisões ou desvio do ponto central da ferramenta, variações da montagem por resolver, desvios do controlo térmico, perda da purga, instabilidade do arco, ausência de dados, revisões não autorizadas do programa ou reparações repetidas. As orientações práticas sobre falhas na soldadura robotizada apresentam exemplos da necessidade de regras de paragem explícitas.
Adote uma resposta simples: identifique o intervalo de juntas afetado, preserve as evidências, corrija a condição imediata, determine a causa-raiz, avalie o impacto na qualificação e nos exames e obtenha autorização para a libertação antes de reiniciar. Não ajuste o processo repetidamente até o resultado parecer aceitável.
Mantenha a segurança da célula robotizada separada da aceitação segundo o código de tubagens
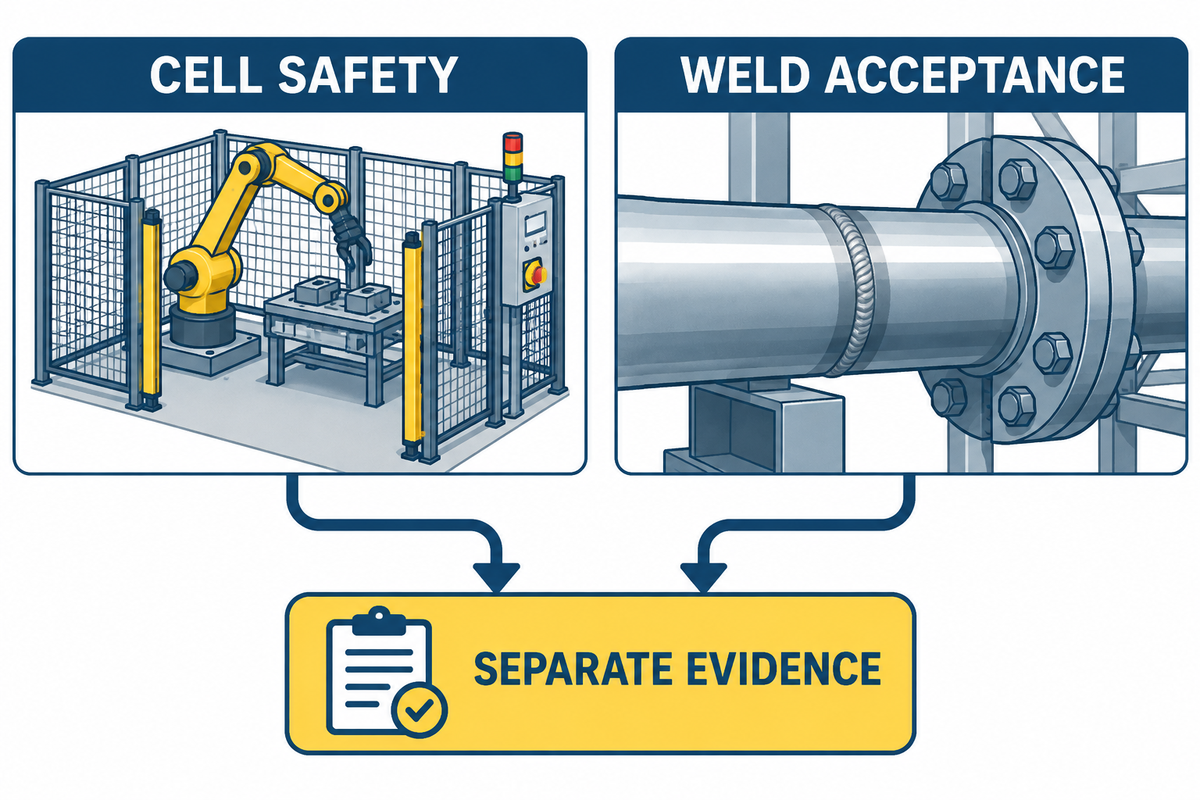
Uma soldadura pode cumprir os requisitos de qualidade enquanto a célula continua insegura para operar ou manter. A equipa de integração precisa de uma avaliação de riscos específica da aplicação, que abranja o robô, o posicionador de peças, as ferramentas, o arco, os fumos, os trabalhos a quente, os serviços, o manuseamento de materiais, os espaços confinados e as tarefas de intervenção previsíveis.
Defina as seguintes medidas: proteções, controlo de acesso, paragens de emergência, recuperação segura, bloqueio ou controlo de energias perigosas, ventilação e extração de fumos, formação, posições de manutenção e validação das funções de segurança. Um registo de soldadura B31.1 não as substitui. Trate-as como uma via de aceitação paralela, com evidências e autoridades próprias. O resumo da OSHA sobre robótica indica que muitos acidentes com robôs ocorrem em situações não rotineiras, como programação, manutenção, ensaios, configuração ou ajuste.
Perguntas frequentes
A ASME B31.1 aprova um robô de soldadura específico?
Não. Um projeto não fica em conformidade porque um fornecedor descreve um robô como «capaz de cumprir a B31.1». A equipa do projeto tem de definir os requisitos adotados, os procedimentos e o pessoal qualificados, os controlos da produção, os exames exigidos, a rastreabilidade e a autoridade de aceitação. Avalie a célula pela sua capacidade de implementar e documentar esse sistema controlado.
A programação do robô substitui uma WPS qualificada ou a qualificação do operador?
Não. A WPS define o procedimento de soldadura aprovado dentro da respetiva base de qualificação; o programa do robô implementa instruções de produção selecionadas numa célula específica. É necessária uma matriz de correspondência explícita e controlada por revisão. Também se devem confirmar a qualificação e as responsabilidades aplicáveis do pessoal com base no código adotado e nos documentos do projeto. Um programa pode ser tecnicamente executável e, ainda assim, não cumprir um procedimento aprovado ou o controlo do projeto.
Os dados do processo do robô podem substituir a inspeção visual ou os END?
Não automaticamente. Os dados do processo mostram o comportamento das variáveis monitorizadas e, por isso, são úteis para o controlo, a rastreabilidade e as investigações. A função das evidências é diferente na inspeção visual, nos END e na avaliação da aceitação. O plano de inspeção determina que exames são exigidos, quando são realizados, quem os executa e como os resultados são aceites.
O que deve incluir um pacote de dados de soldadura robotizada de tubagens pré-fabricadas?
Associe o projeto, a linha, a tubagem pré-fabricada, a junta, a revisão do desenho, os materiais, a WPS, as referências de qualificação, a célula robotizada, o dispositivo de fixação, a configuração dos sensores, a revisão do programa, o pessoal, os consumíveis, os parâmetros da produção, as verificações térmicas, os alarmes, os desvios, as verificações visuais e dimensionais, os END especificados, as reparações, os novos exames e a libertação final. O pacote deve permitir localizar cada soldadura afetada quando se altera um material, programa, dispositivo de fixação ou registo de exame.
O registo da soldadura é apenas uma parte do dossier. Os pacotes finais de entrega podem exigir outros documentos, como registos de componentes, subconjuntos e conjuntos ou do sistema completo, conforme definido pelo projeto. Alinhe esses registos com os dados das soldaduras, sem presumir que um conjunto de registos de juntas constitui o dossier completo de conformidade.
Converta o plano de conformidade numa especificação da célula
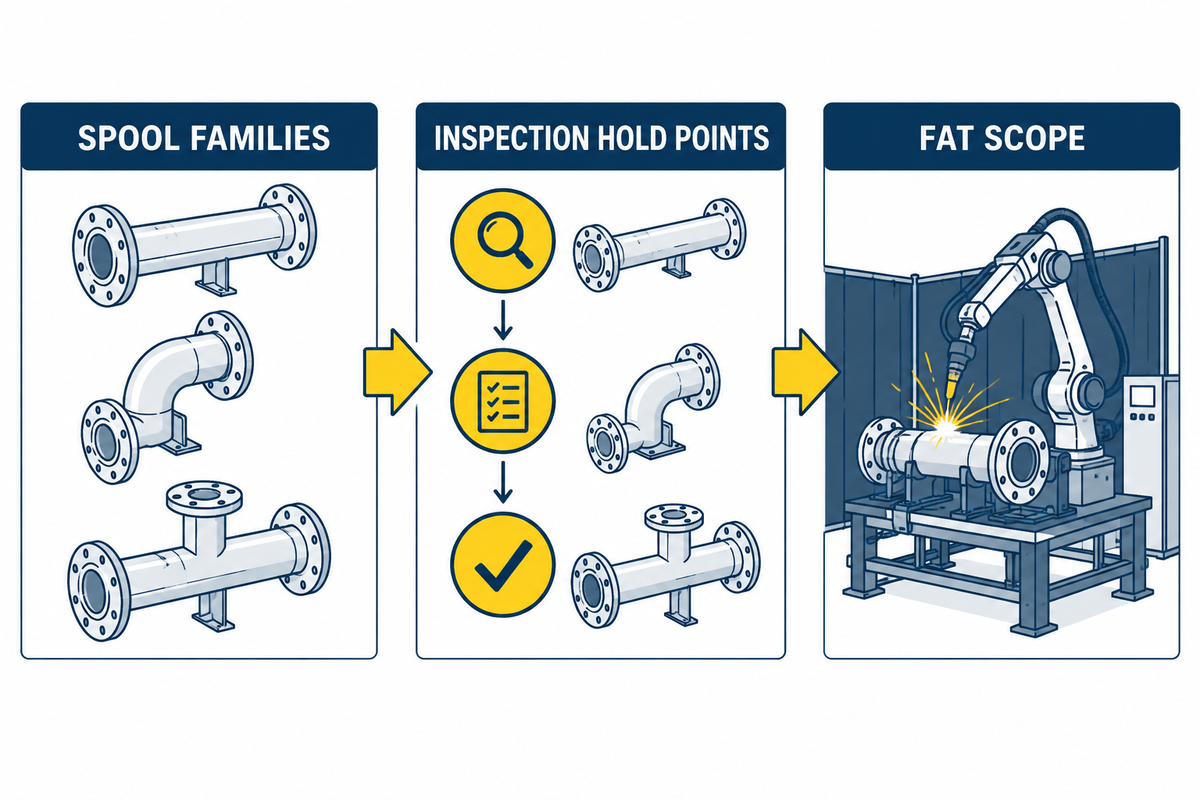
Antes de pedir uma configuração, forneça ao fornecedor um pacote de informações com âmbito definido, composto por famílias de tubagens pré-fabricadas, detalhes dos materiais e das juntas; código adotado e requisitos adicionais do projeto; processos de soldadura e limites de qualificação; pressupostos de montagem e manuseamento; pontos de paragem para inspeção; requisitos de dados e rastreabilidade; interfaces; âmbito do FAT; e requisitos de controlo de alterações.
A arquitetura da célula, as opções de equipamento e as informações específicas do projeto são apresentadas na solução de robô de soldadura para a indústria energética. Para uma comparação mais abrangente entre métodos manuais, orbitais e robotizados, consulte o guia de soldadura de tubagens. O guia de soldadura de tubagens em linhas principais e ligações apresenta informações sobre trabalhos em linhas de transporte e ligações. O guia de soldadura robotizada segundo a AWS D1.1 apresenta informações relacionadas com códigos estruturais.
Fale sobre uma célula de soldadura para tubagens industriais
Referências e fontes
- ASME — tubagens e condutas B31.
- ASME — BPVC, secção IX: qualificações de soldadura, brasagem e fusão.
- Cajner H, et al. Tecnologias de soldadura robotizada para tubagens e juntas de tubagens com interseções e geometria irregular, visando a integração em linhas de produção automatizadas: revisão. Applied Sciences. 2026;16(6):2974.
- Robô de seguimento e inspeção de cordões de soldadura baseado num modelo YOLOv8s-Seg melhorado. Sensors. 2024.
- Tregaskiss — falhas comuns na soldadura robotizada e como preveni-las. Utilizado para dar exemplos de falhas práticas, não de requisitos do código.

