
Contacte con Zhouxiang

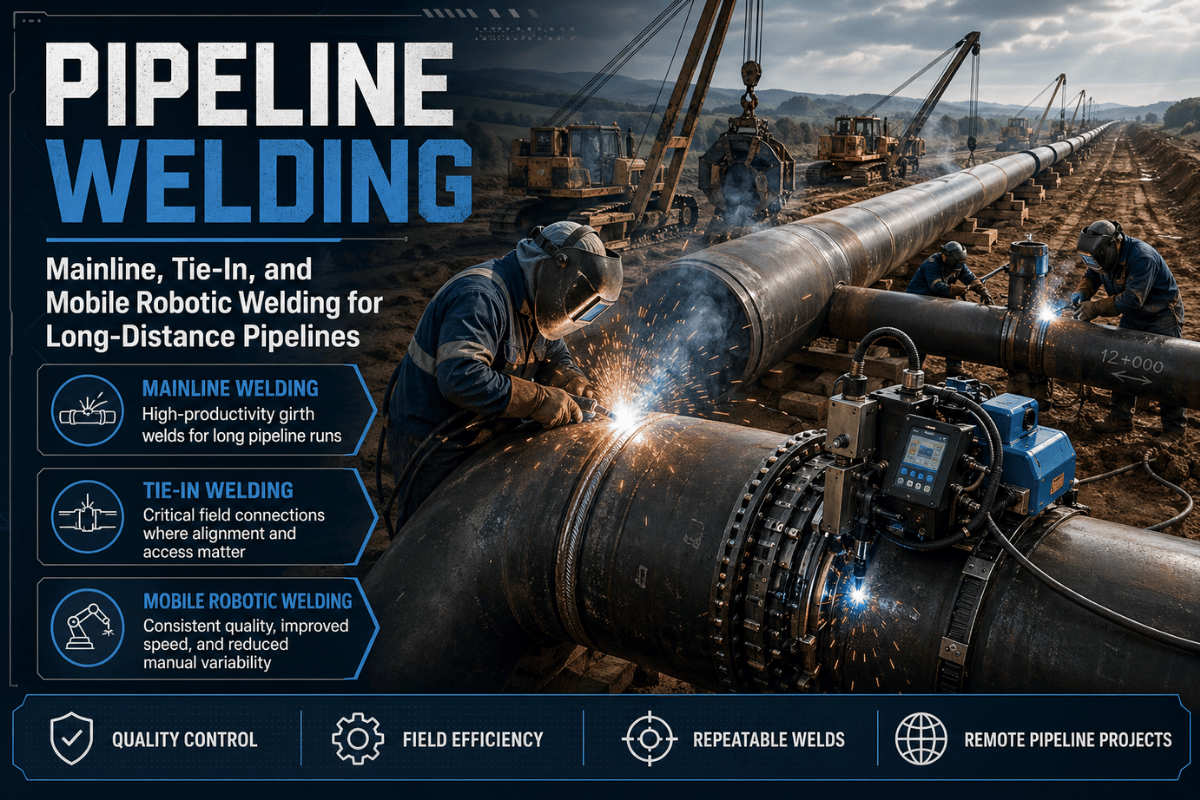
Decisiones sobre soldadura en línea principal, empalmes y soldadura robotizada móvil para proyectos de tuberías
La soldadura de tuberías une tramos para formar conducciones a presión destinadas al transporte de petróleo, gas, agua y otros servicios, así como a plantas de proceso, infraestructuras energéticas y otros sectores de la soldadura. Los equipos de campo no solo buscan que el cordón quede limpio. También deben controlar el ajuste, el procedimiento, la cualificación del soldador, los puntos de inspección, el riesgo de reparación y la documentación mientras avanzan por terrenos cambiantes.
Por eso, un buen plan de soldadura de tuberías se parece más a un sistema de producción en campo que a un simple consejo de soldadura. En un proyecto real, el proceso debe tener en cuenta la geometría de la tubería, los errores del soldador, el material de aportación, las medidas frente a las condiciones meteorológicas, el acceso para los ensayos no destructivos y los registros de traspaso antes de iniciar la primera pasada de raíz.
Datos básicos
| Materiales habituales de las tuberías | Tuberías de acero al carbono y acero aleado, con grado y espesor de pared específicos para cada proyecto |
| Procesos habituales | SMAW, GMAW, FCAW, GTAW, SAW, soldadura mecanizada y soldadura automática |
| Secuencia habitual en campo | Biselado, limpieza, alineación, pasada de raíz, pasada en caliente, pasadas de relleno y de peinado, inspección visual, ensayos no destructivos y cierre de registros |
| Riesgo principal | Un defecto en la soldadura puede provocar una fuga o retrasos antes de la prueba hidrostática, la prueba de presión o la entrega |
| Posibilidades de automatización | Adecuada cuando el recorrido se repite, el acceso es estable y la tubería o estructura es demasiado grande para trasladarla a una célula fija |
¿Qué es la soldadura de tuberías?
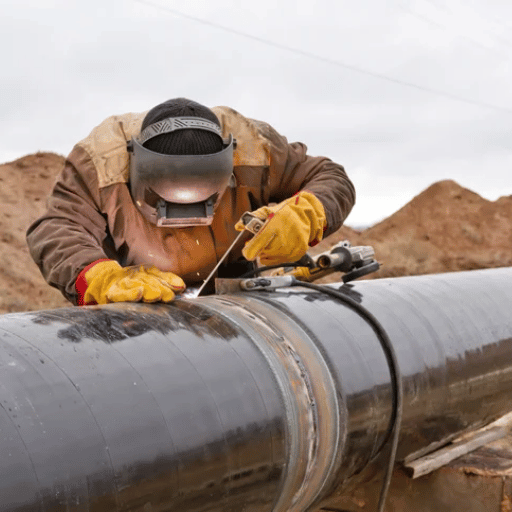 En pocas palabras, la soldadura de tuberías consiste en unir tramos para formar un sistema continuo. En la práctica, abarca la preparación de las juntas, la alineación de las tuberías, el control del procedimiento, la cualificación de los soldadores, la inspección, las pruebas y las reglas de reparación de conducciones que pueden atravesar servidumbres de paso remotas, plantas, estaciones, cruces o terrenos de un extremo a otro del país.
La soldadura de tuberías es una especialidad más amplia dentro de la fabricación. Los soldadores de tuberías pueden trabajar con conjuntos prefabricados en taller, tuberías de proceso, tuberías estructurales o tareas de mantenimiento en plantas. En la construcción en campo, el término se refiere específicamente a conducciones de transporte o distribución, donde cada soldadura es un eslabón de un largo sistema a presión. Esta diferencia importa porque la soldadura de una conducción se evalúa según las especificaciones del propietario, el código aplicable, el resultado de la inspección y los riesgos del servicio, no solo por el aspecto del cordón.
AWS define al soldador de conducciones como un profesional que construye y mantiene sistemas para transportar petróleo, gas, agua y otros materiales a largas distancias. Este perfil profesional explica por qué los resultados de búsqueda mezclan páginas técnicas con información sobre salarios de soldadores de tuberías y certificaciones. Este artículo aborda esos temas, pero se centra principalmente en el proceso en campo.
Cómo se sueldan las tuberías: del ajuste a la pasada de peinado
 Las soldaduras circunferenciales en campo deben prepararse antes de acercar el electrodo o el hilo a la tubería. Antes de soldar, hay que planificar el ángulo del bisel, el talón, la separación de raíz, el ajuste hi-lo, la limpieza de la superficie, la elección de las abrazaderas y el precalentamiento: todo ello determina la dificultad de ejecutar la pasada de raíz. El personal de campo con experiencia puede compensar algunas variaciones, pero el plan del proyecto no debe depender siempre de ello.
| Etapa | Comprobación en campo | Qué puede salir mal |
|---|---|---|
| Biselado y preparación de los extremos | Ángulo del bisel, talón, limpieza y retirada del revestimiento | Exceso de amolado, contaminación o talón de raíz incorrecto |
| Alineación | Separación de raíz, desalineación interna y presión de las abrazaderas | Falta de penetración, concavidad y más tiempo de reparación |
| Pasada de raíz | Velocidad de avance, amperaje o tensión y control del ojo de cerradura | Perforación, contracción de la raíz y falta de fusión |
| Pasadas en caliente, de relleno y de peinado | Temperatura entre pasadas, eliminación de escoria y unión entre cordones | Inclusiones de escoria, mordeduras y perfil deficiente de la pasada de peinado |
| Inspección y registros | Aceptación visual, estado de los ensayos no destructivos, mapa de soldaduras e identificación del soldador | Soldadura rechazada, falta de trazabilidad y retraso en la entrega |
¿Qué tipo de soldadura se utiliza para las tuberías?
 TWI incluye la soldadura por arco con electrodo revestido, la soldadura por arco con hilo tubular, la soldadura por arco con gas y electrodo consumible, la soldadura por arco sumergido y la soldadura por arco con electrodo de tungsteno y gas entre las técnicas habituales para soldar tuberías. En un proyecto se puede elegir un proceso para la pasada de raíz y otro para las pasadas de relleno o de peinado. La selección depende de la forma de la junta, el acceso disponible, las necesidades de protección, el cálculo de mano de obra, las expectativas del inspector y el WPS aprobado.
| Método | Aplicaciones adecuadas | Limitaciones en campo | Posibilidades de automatización |
|---|---|---|---|
| SMAW / electrodo revestido | Juntas en zonas remotas, reparaciones, empalmes y accesos cambiantes | La regularidad depende de los cambios de electrodo y la destreza del soldador | Limitada |
| GMAW / FCAW | Pasadas mecanizadas de relleno y de peinado en zonas de trabajo controladas | En exteriores, la protección y la estabilidad de la alimentación de hilo son fundamentales | Adecuada cuando el acceso y la protección están controlados |
| GTAW / TIG | Pasadas de raíz de alta calidad y juntas de pequeño diámetro o críticas | Más lenta y muy dependiente de la destreza | Adecuada en ciertas condiciones y zonas controladas |
| SAW | Trabajos en plantas de tuberías, conjuntos prefabricados o talleres de fabricación | Menos práctica para soldaduras circunferenciales en campo abierto | Adecuada en instalaciones fijas o guiadas |
| Soldadura automática de tuberías | Juntas repetitivas, acceso estable y puntos de inspección planificados | Requiere tiempo de preparación, control del recorrido y respaldo de un procedimiento cualificado | Especialmente adecuada cuando la repetición es real |
¿Para soldar tuberías se usa electrodo, MIG o TIG?
Puede ser cualquiera de ellos. Muchos especialistas en soldadura de tuberías siguen utilizando SMAW porque los equipos portátiles funcionan bien en instalaciones de difícil acceso. La soldadura GMAW de tipo MIG o FCAW es habitual cuando se busca una mayor velocidad de protección, alimentación del hilo o movimiento del carro de avance. TIG se utiliza cuando la pasada de raíz o el material requieren un control adicional. Un procedimiento de soldadura de tuberías puede incluso combinar métodos entre pasadas.Soldadura de la línea principal y soldadura de empalmes: por qué cambia el flujo de trabajo
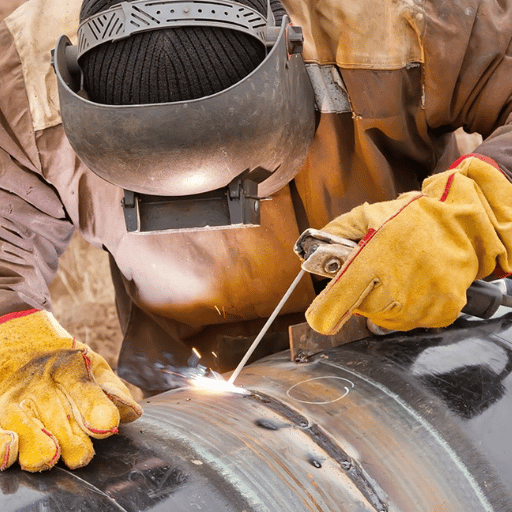 La soldadura de producción de la línea principal se basa en el avance. Los equipos preparan la servidumbre de paso, colocan las tuberías en fila, biselan los extremos, alinean las juntas, realizan varias pasadas de la misma soldadura circunferencial, inspeccionan, aplican el revestimiento y siguen adelante. La soldadura de empalmes es diferente.
Permite unir tramos en puntos de impacto, cruces, estaciones o zonas de reparación, donde no basta con inclinar la tubería para facilitar el acceso.
Trabajos en la línea principal
Juntas adicionales. La planificación del flujo de trabajo del equipo reduce el tiempo de producción. Facilita la identificación de las vías de acceso para los equipos y ofrece más oportunidades para la soldadura mecanizada o automática. El ritmo es importante para la producción, pero la inspección sigue siendo primordial.Trabajos de empalme
Acceso limitado, soldaduras de respaldo ya completadas, mayor dificultad para realizar reparaciones y más dependencia de soldadores con experiencia, puntos de inspección estrictos y una comunicación clara entre los equipos de soldadura e inspección y ensayo.Posiciones 5G/6G para soldadura de tuberías y nociones básicas de certificación
 Los soldadores de tuberías suelen examinarse en posiciones predeterminadas, ya que la tubería en campo no gira para facilitarles la soldadura. En la posición 5G, la tubería está fija en horizontal y la prueba combina posiciones sobrecabeza, vertical y plana alrededor de la junta. En la posición 6G, la tubería está fija en ángulo, por ejemplo, a 45 grados; esto hace que la prueba sea más difícil y simula un acceso más complicado en campo.
El control del procedimiento no es lo mismo que la destreza del soldador. Según AWS, las especificaciones de los procedimientos de soldadura deben estar respaldadas por registros de cualificación del procedimiento. En cada proyecto, el soldador, el contratista, el procedimiento, el material base y de aportación, el precalentamiento, la secuencia de pasadas y los criterios de aceptación deben coincidir exactamente con la especificación aplicable.
¿Qué es la soldadura de tuberías en 6G?
La soldadura de tuberías en 6G es una posición de cualificación en la que la tubería está fija en ángulo y no se puede girar. Durante la prueba 6G, el soldador debe controlar la gravedad, el ángulo de avance, el baño de fusión y la posición del cuerpo a lo largo de toda la junta. Aprobar una prueba 6G no habilita automáticamente para todos los trabajos en conducciones, pero demuestra un alto nivel de destreza en la soldadura de tuberías.Inspección, códigos y control del riesgo de fugas
 Para las conducciones de gas de Estados Unidos, 49 CFR Part 192 incluye un subapartado sobre soldadura que abarca los procedimientos, la cualificación de los soldadores, las condiciones meteorológicas, la preparación de las juntas, la inspección de las soldaduras, los ensayos no destructivos y la reparación o eliminación de defectos. Para las conducciones de líquidos peligrosos, 49 CFR Part 195 establece controles de soldadura similares, además de pruebas y registros de empalmes en secciones como 195.308 y 195.310. Antes de empezar los trabajos, los equipos del proyecto deben verificar la normativa vigente, las especificaciones del propietario, el contrato y la jurisdicción aplicable.
La 22.ª edición de API Standard 1104 abarca la soldadura de conducciones e instalaciones relacionadas para la construcción y la reparación en servicio de tuberías y componentes destinados al transporte de petróleo crudo, productos petrolíferos, gases combustibles, dióxido de carbono y nitrógeno. OSHA 1910.252 también establece normas de seguridad para la soldadura, incluidos requisitos de vigilancia contra incendios y ventilación en determinadas condiciones de trabajo.
Nota de ingeniería: puntos de inspección
Establezca los puntos de inspección antes de iniciar la producción de soldaduras: aprobación del ajuste, inspección visual de la pasada de raíz, inspección visual final, aprobación de los ensayos no destructivos, aceptación de las reparaciones, confirmación de los límites de la prueba de presión y cierre de los registros. Un mapa de soldaduras sin identificación del soldador, número de procedimiento, estado de los ensayos no destructivos e historial de reparaciones constituye una evidencia débil cuando el equipo abandona la servidumbre de paso.Soldadura manual, automática y robotizada móvil de tuberías: cuándo conviene cada opción
 La soldadura manual sigue siendo importante cuando el acceso a cada junta cambia, el control de las condiciones meteorológicas en el exterior es insuficiente, se necesita criterio para aceptar o rechazar reparaciones o la variación de la geometría entre puntos dificulta el trabajo. La soldadura automática de tuberías ofrece ventajas cuando las juntas se repiten y el proyecto puede asumir el coste de los útiles, las probetas de ensayo, la supervisión de parámetros y los operarios cualificados. La soldadura robotizada móvil es una opción intermedia para trabajar en campo con distintos tramos de tubería: ofrece parte de la repetibilidad de fábrica, sin prescindir de los trabajadores.
| Configuración | Adecuada para | Poco adecuada para |
|---|---|---|
| Equipo de soldadura manual | Empalmes, reparaciones, accesos remotos y soldaduras en lotes pequeños | Cientos de juntas repetitivas con tiempos de ciclo muy ajustados |
| Mecanismo de avance mecanizado | Soldaduras circunferenciales repetitivas con soporte estable para la tubería | Acceso irregular, obstáculos importantes y recorridos de soldadura variados |
| Célula robotizada fija | Fabricación en taller y conjuntos de tuberías repetitivos | Tramos de gran tamaño que no pueden trasladarse a la célula |
| Soldadura robotizada móvil | Piezas grandes y difíciles de mover con recorridos de soldadura programables | Empalmes únicos sin recorridos repetidos ni tiempo de preparación |
Lista de comprobación de equipos para proyectos de soldadura de tuberías de larga distancia
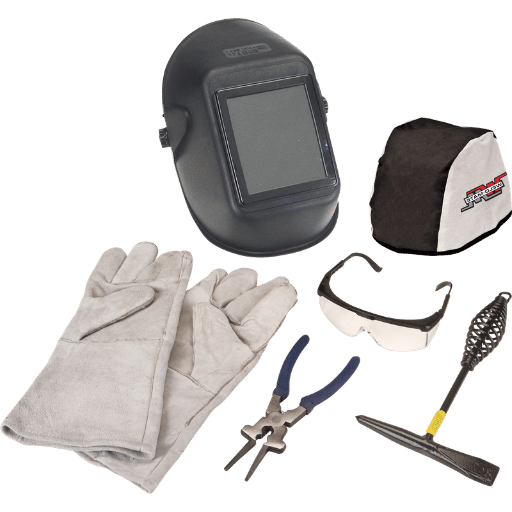 El método de soldadura es solo una parte del conjunto completo. Los equipos de proyecto deben elegir las herramientas adecuadas para realizar todas las juntas técnicamente exigentes dentro de la longitud y el recorrido programados en fábrica.
| Fuente de alimentación de soldadura | Capacidad de proceso, ciclo de trabajo, compatibilidad con el generador, longitud de los cables, puesta a tierra y control de parámetros |
| Útiles de alineación | Abrazaderas internas o externas, galgas de separación, galgas hi-lo y proceso de aprobación del ajuste |
| Preparación de los extremos | Biselado, refrentado, limpieza, retirada del revestimiento y control del amolado |
| Control térmico | Herramientas de precalentamiento, tizas o medidores de temperatura y controles entre pasadas |
| Consumibles | Manipulación de electrodos o hilo, almacenamiento, control de entrega y trazabilidad |
| Acceso para la inspección | Herramientas visuales, acceso para los ensayos no destructivos, proceso de reparación y numeración de soldaduras |
| Soporte para la automatización | Programación de recorridos del robot, acceso de la antorcha, control de la protección, repuestos y formación de operarios |
Matriz de adecuación en 9 etapas, de la línea principal al empalme
 Esta matriz permite conectar el plan de construcción de la conducción con la configuración de soldadura. Evita un error habitual: elegir una máquina de soldar antes de que el equipo haya identificado la etapa del trabajo.
| Etapa | Entorno de soldadura | Riesgo principal | Configuración más adecuada | Adecuación del robot o la automatización |
|---|---|---|---|---|
| 1. Preparación de la servidumbre de paso | Campo abierto y terreno cambiante | Acceso y logística | Equipo de trabajo manual con apoyo móvil | Utilizar solo cuando las vías de acceso, la alimentación eléctrica y el acceso sean estables |
| 2. Colocación de las tuberías en fila y biselado | Tramos repetitivos | Variaciones en el ajuste | Herramientas de preparación, galgas y abrazaderas | Conviene probarlo cuando se prevean 20+ juntas similares por turno |
| 3. Pasada de raíz | Tubería fija | Penetración y alineación | Soldador cualificado o proceso mecanizado cualificado para la pasada de raíz | Condicional: solo con respaldo del procedimiento y geometría estable de la junta |
| 4. Producción en la línea principal | Soldaduras circunferenciales repetitivas | Variación del tiempo de ciclo y tasa de reparación | Soldadura semiautomática o automática después de realizar pruebas del procedimiento | Adecuada cuando se repiten el acceso, la protección y la secuencia de juntas |
| 5. Tramo de cruce | Carretera, río o zona con obstáculos | Alineación y acceso para la inspección | Equipo de trabajo manual con útiles especiales | Realizar pruebas solo si se conocen el espacio libre y el recorrido antes del traslado al lugar de trabajo |
| 6. Soldadura de empalme | Tramos completados | Posición, ajuste y coste de retrabajo | Soldador con experiencia y puntos de inspección estrictos | Poco habitual, salvo que la geometría se repita y haya tiempo para la preparación |
| 7. Soldadura de reparación | Zona de eliminación de defectos | Control térmico y trazabilidad | Especialista en soldadura manual, WPS de reparación y aprobación del inspector | Poco habitual porque cada reparación tiene una forma diferente |
| 8. Punto de inspección | Punto de ensayo no destructivo | Discrepancia en los registros | Mapa de soldaduras, estado de los ensayos no destructivos e historial de reparaciones | Útil cuando las máquinas registran los parámetros y las identificaciones de las soldaduras |
| 9. Entrega | Paquete de registros | Falta de trazabilidad | Registros digitales de soldadura y pasos de aprobación firmados | Adecuada si los registros de parámetros están vinculados a los números de junta |
¿Qué está cambiando en la soldadura de tuberías en 2026?
 Se aprecian tres tendencias en las búsquedas y el trabajo en campo. En primer lugar, la exigencia de cualificación sigue vigente. Los contratistas necesitan profesionales capaces de superar pruebas de soldadura de tuberías y trabajar conforme a los procedimientos. En segundo lugar, los compradores buscan máquinas de soldadura automática de tuberías y robots de soldadura para tuberías, aunque las búsquedas son menos numerosas y más comerciales que las consultas generales sobre la profesión. En tercer lugar, cada vez es más difícil tratar los registros de inspección como simple documentación que se completa a posteriori.
Esta última tendencia favorece los sistemas que vinculan la soldadura, el registro de parámetros, la identificación del soldador u operario, el estado de la inspección y el registro de reparaciones. También cambia la conversación sobre los robots. En trabajos móviles, un robot no solo permite desplazarse más rápido: aporta movimientos repetibles de la antorcha, recorridos programables, parámetros registrados y un traspaso más claro al equipo de inspección cuando la etapa del trabajo lo permite.
Para los equipos que planifican grandes conjuntos de tuberías fuera de una servidumbre de paso convencional, las soluciones de soldadura robotizada, la solución de robots para soldadura de estructuras metálicas y el sistema inteligente de soldadura de estructuras metálicas de Zhouxiang pueden adaptarse mejor al trabajo que una instalación específica para la línea principal de una conducción. Elija la máquina después de identificar la etapa del trabajo.
Preguntas frecuentes: soldadura de tuberías
¿Qué tipo de soldadura se utiliza para las tuberías?
En los trabajos de fabricación de tuberías o conducciones se pueden utilizar SMAW, GMAW, FCAW, GTAW, SAW, soldadura mecanizada y soldadura automática. La aprobación del procedimiento determina qué proceso está permitido para el material, la pasada, la posición y el servicio. Algunos proyectos utilizan un método para la pasada de raíz y otro para las pasadas de relleno o de peinado.
¿Para soldar tuberías se usa electrodo, MIG o TIG?
No existe un único proceso para soldar conducciones. La soldadura con electrodo revestido es habitual en trabajos de reparación y zonas remotas, porque el equipo es fácil de transportar. GMAW o FCAW, procesos similares a MIG, son más adecuados cuando se pueden controlar la protección y la alimentación de hilo. TIG puede utilizarse en determinadas pasadas de raíz o juntas que requieren un control preciso. El procedimiento, no el nombre coloquial, determina qué proceso puede utilizar el equipo.
¿Qué es la soldadura de tuberías en 6G?
6G es una posición de soldadura de tuberías fijas en la que la tubería se coloca en ángulo. Es difícil porque cambian constantemente la gravedad, la posición del cuerpo y el ángulo de avance. La cualificación sigue dependiendo del código, el procedimiento, el material, el proceso y la probeta de ensayo.
¿Cuánto se gana con la soldadura de tuberías?
AWS publicó ejemplos salariales de 2025 para soldadores de conducciones: alrededor de $52.000 para principiantes, $69.000 de mediana y $100.000+ en el extremo superior. El salario real varía según el país, la afiliación sindical, los desplazamientos, las horas extraordinarias, la certificación, el riesgo del proyecto y si el puesto es de construcción en campo, reparación, apoyo a la inspección o fabricación en taller.
¿La soldadura de tuberías se realiza bajo el agua?
La mayoría de las soldaduras de tuberías no se realizan bajo el agua. La soldadura subacuática es una especialidad para determinados trabajos en alta mar o de reparación. Son mucho más habituales los trabajos en tierra, en talleres, desde barcazas de tendido o en condiciones controladas de campo.
¿Cuál es la mejor máquina para soldar tuberías?
No existe una única máquina que sea la mejor para todos los casos. La adecuada debe ajustarse al procedimiento aprobado, el tamaño de la tubería, la fuente de alimentación, el acceso a las instalaciones del cliente, el control de las condiciones meteorológicas, el plan de inspección y la destreza del equipo. Para los empalmes en zonas remotas, un equipo portátil SMAW puede ser más adecuado que un sistema complejo. Los equipos mecanizados o de soldadura robotizada móvil pueden resultar ventajosos cuando las juntas repetitivas o los grandes conjuntos permiten amortizar el tiempo de preparación. Antes de comprar, pida al proveedor que demuestre el acceso de la antorcha, el control de parámetros y de la protección, la manipulación de consumibles, la repetibilidad de las piezas, el proceso de reparación y el acceso para los ensayos no destructivos en una junta de muestra similar a la del proyecto real. Una demostración sobre una probeta limpia en un banco de trabajo resulta útil, pero no equivale a soldar una tubería en una zanja, una estructura de tuberías, una estación o una zona de fabricación pesada.
¿La soldadura robotizada móvil puede sustituir a los soldadores de tuberías?
No, no como regla general. Bien utilizado, un robot de soldadura móvil puede reducir el tiempo de trabajo manual con la antorcha en recorridos repetibles, registrar datos de parámetros y ayudar a los equipos a manipular piezas grandes. Los soldadores certificados, inspectores e ingenieros de soldadura siguen controlando la cualificación del procedimiento, las decisiones sobre el ajuste, la aceptación, las reparaciones y el criterio en el lugar de trabajo.
Evalúe una configuración de soldadura móvil para tramos largos de tubería
Si su proyecto de conducciones, conjuntos prefabricados de tuberías o fabricación pesada incluye recorridos repetitivos de soldadura en piezas grandes, evalúe la configuración de soldadura móvil con AGV antes de cerrar el plan de equipos.
Ver robot de soldadura móvil con AGV Consulte a Zhouxiang sobre su recorrido de soldadura
Referencias
Las siguientes fuentes se utilizaron como referencia técnica y para verificar la información. Antes de trabajar en campo, los equipos del proyecto deben confirmar la normativa vigente, las especificaciones del propietario y la jurisdicción local.
Perfil profesional de soldador de conducciones de AWS | TWI: ¿Qué es la soldadura de tuberías? | OSHA 1910.252 | 49 CFR Part 192 | 49 CFR Part 195 | Aviso sobre API Standard 1104 | AWS SWPS | Guía de inspección de soldaduras de OMS
