
Contacte con Zhouxiang

Cómo rentabilizar la producción en series cortas con soldadura robotizada
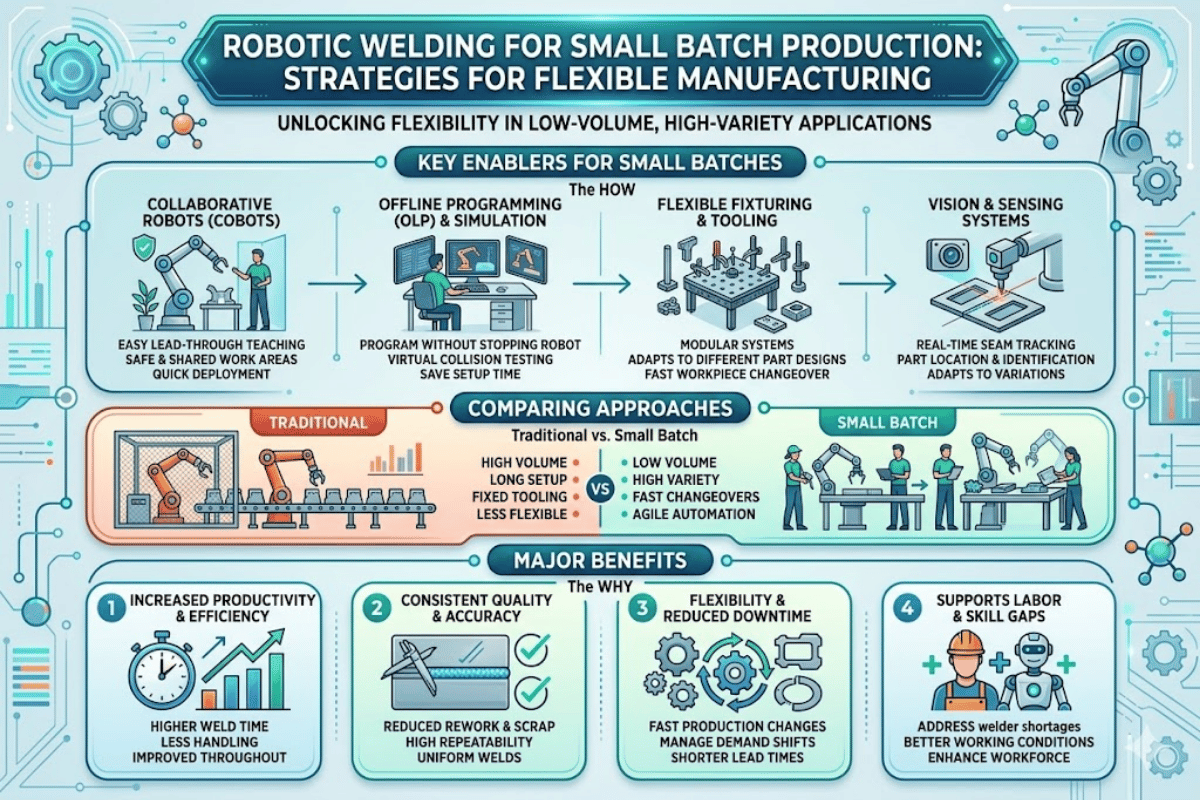
Durante décadas, la soldadura robotizada estuvo limitada a las líneas de montaje de automóviles: miles de piezas idénticas, enormes presupuestos de inversión y meses de programación antes de que se encendiera el primer arco. Los pequeños fabricantes que producían lotes de 10 a 500 piezas daban por hecho que la automatización no era viable. Esa idea ya no es válida, y la rentabilidad ha evolucionado más deprisa de lo que muchos talleres de fabricación imaginan. Con los robots colaborativos, que han reducido el coste de los sistemas por debajo de $130K, y la programación offline, que elimina los retrasos en los cambios de referencia, la soldadura robotizada en series cortas ya no es una idea de futuro. Hoy es una ventaja competitiva. A continuación se detallan los costes reales, las opciones de equipos y las fases de los proyectos que permiten rentabilizar la automatización de la soldadura en series cortas.En este artículo
- Las barreras a la automatización de la soldadura en series cortas
- Cobots frente a robots de soldadura convencionales en series cortas
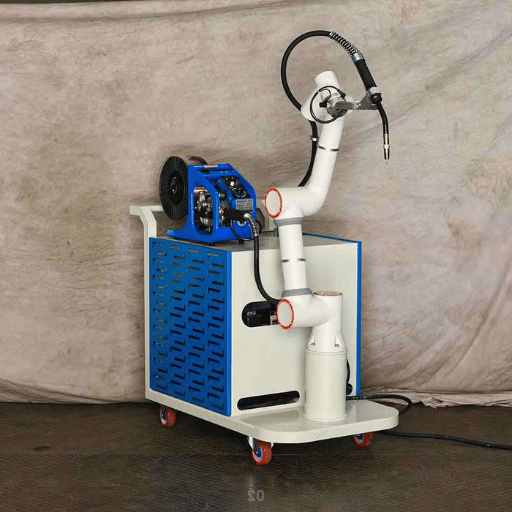
- Así es una célula de soldadura robotizada flexible para series cortas
- Programación y cambio de referencia: la clave de la flexibilidad en series cortas
- Desglose de costes y ROI de la soldadura robotizada en series cortas
- Errores que pueden hacer fracasar los proyectos de automatización de la soldadura en series cortas
- Cómo poner en marcha su primer proyecto de soldadura robotizada para series cortas
- Preguntas frecuentes
Por qué la soldadura en series cortas se ha resistido a la automatización
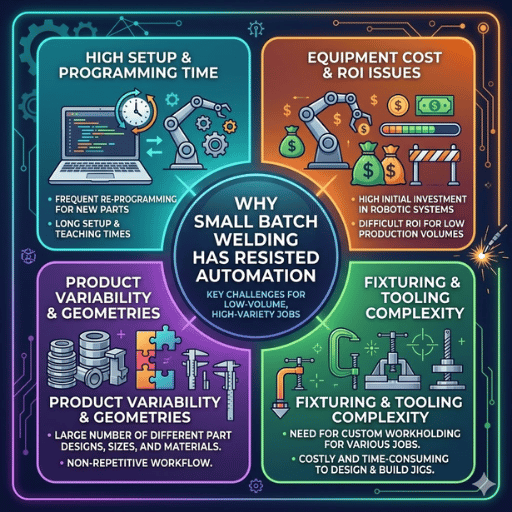 Persiste la idea de que la soldadura robotizada solo es adecuada para la producción de grandes volúmenes; está muy arraigada y, antes, solía ser bastante acertada. Los sistemas tradicionales de soldadura robotizada requerían semanas de programación, útiles de fijación inflexibles para cada pieza nueva e inversiones de seis cifras en proyectos de integración que solo se amortizaban cuando se alcanzaban decenas de miles de soldaduras repetitivas. Para un fabricante que este año produce 50 soportes y el próximo 200 bastidores, no había justificación económica.
Tres retos impedían que los talleres con series cortas adoptasen la soldadura robotizada. El primero era la complejidad de la programación: un soldador manual cualificado puede mirar un plano y empezar a soldar en pocos minutos, mientras que una célula de automatización convencional exigía que un programador experto dedicara días a cada pieza. El segundo era el tiempo de cambio de referencia: cada cambio de un componente a otro suponía horas de preparación y reprogramación. El tercero era el coste de los útiles: a medida que aumenta la variedad de piezas, también lo hace proporcionalmente el coste de los útiles, y las empresas con una gran variedad de productos suelen tener cientos de referencias.
A esto se suma que la crisis de mano de obra ha convertido la soldadura manual de alta productividad en una estrategia insostenible.
400,000
Previsión de escasez de soldadores de la American Welding Society
Edad: 55
Edad media de los soldadores cualificados de la población activa de EE. UU.
82,500
Nuevos puestos de soldador necesarios cada año hasta 2028
Cobots frente a robots de soldadura tradicionales en series cortas
 La decisión más importante para fabricar en series cortas es elegir entre un robot colaborativo y un robot industrial de soldadura tradicional. Los factores clave son la flexibilidad, el coste y la tolerancia a los cambios de referencia.
Los robots colaborativos, o cobots, cumplen las normas de seguridad indicadas en ISO 10218-1:2025 y ISO/TS 15066:2016, y utilizan sensores de fuerza integrados para trabajar sin barreras de seguridad. En los proyectos de integración, las aplicaciones con cobots suelen ofrecer a los talleres con una mezcla de piezas el plazo de recuperación de la inversión más corto. La lógica es sencilla: cuando su robot de soldadura alterna entre varias familias de piezas durante un turno, cada segundo que se ahorra en cada cambio de referencia se convierte en horas adicionales de arco encendido cada semana.
| Característica | Robot industrial tradicional | Robot colaborativo (cobot) |
|---|---|---|
| Coste habitual del sistema | $100K–$500K+ | $50K–$130K |
| Tiempo de instalación | De semanas a meses | De días a semanas |
| Programación | Requiere un programador especializado | Guiado manual o interfaz de tableta |
| Infraestructura de seguridad | Jaula de seguridad completa y barreras fotoeléctricas | Sensores de fuerza integrados, sin jaula |
| Espacio en planta | Zona amplia y exclusiva | Compacto; puede instalarse sobre un banco de trabajo |
| Tamaño de lote recomendado | 1.000+ piezas idénticas | 5–500 piezas, con cambios de referencia frecuentes |
| Velocidad del cambio de referencia | De horas a días | De minutos a horas |
Así es una célula de soldadura robotizada flexible para series cortas
 Un conjunto de soldadura diseñado para trabajos flexibles es distinto de una célula de soldadura dedicada a la producción de grandes volúmenes. Cada componente se elige por su flexibilidad y versatilidad, en lugar de por su velocidad especializada para una sola referencia. Estos son los elementos de una célula de soldadura flexible y sus costes estimados.
Brazo robótico o cobot: es la columna vertebral de la célula. Para aplicaciones de series cortas, un cobot pequeño de 6 ejes con una carga útil de 5-10 kilogramos puede realizar la mayoría de los trabajos de soldadura MIG y TIG. Coste: $25K-$60 K solo por el brazo.
Fuente de alimentación de soldadura: un equipo MIG sinérgico o multiproceso, capaz de soldar tanto con MIG como con TIG. Este componente es el que más influye en la calidad de la soldadura. Coste: $8K-$25 K.
Antorcha de soldadura: debe ser compatible con el proceso y montarse en el extremo del brazo robótico. Los robots MIG suelen utilizar conexiones de antorcha más sencillas; los robots TIG requieren una sincronización más precisa de la alimentación de hilo. Las antorchas refrigeradas por agua permiten trabajar con intensidades de corriente elevadas.
Posicionador o mesa giratoria: determina el ángulo de la antorcha con respecto a la pieza. Los posicionadores de dos estaciones permiten cargar piezas en un lado mientras el robot trabaja en el otro, lo que aumenta la producción un 30-40 %.
Útiles de fijación y sistemas de fijación: si la célula de series cortas sustituye útiles específicos, puede utilizar un sistema modular que permite adaptar cada útil.
Consejo profesional: diseño de útiles modulares
En la imagen se ve una base de fijación rectangular con canales en T que, al combinarse con abrazaderas y topes ajustables y localizadores impresos en 3D, puede reprogramarse para una docena o más de familias de piezas. Su coste es una fracción del de fabricar útiles específicos para cada referencia.
Programación y cambio de referencia: la clave de la flexibilidad en series cortas
 Si la programación no es lo bastante rápida, ¡el proyecto de automatización de la soldadura puede fracasar! Dedicar cuatro horas a programar cada pieza y fabricar diez piezas a la semana supone una jornada entera dedicada únicamente a programarlas. El robot de soldadura no suelda nunca: siempre está esperando al programador.
En la soldadura robotizada moderna hay tres métodos de programación, cada uno adecuado para distintas aplicaciones:
| Método | Tiempo de cambio de referencia | ¿Requiere parar la producción? | Más adecuado para |
|---|---|---|---|
| Programación con consola de programación | 1–4 horas | Sí | Trayectorias de soldadura complejas y ajustes precisos |
| Guiado manual | 15–60 minutos | Sí (breve) | Geometrías sencillas y trabajos rápidos |
| Programación offline (OLP) | 30 min–2 hrs | No (sin tiempo de inactividad) | Piezas complejas y producción con gran variedad de referencias |
Consejo profesional: programación offline para series cortas
La programación offline es el principal multiplicador de productividad en las series con gran variedad de referencias. Aunque tenga previsto empezar con el guiado manual, planifique implantar OLP durante el primer año. Cuando se cambian las piezas varias veces por turno, programar sin detener la producción permite amortizar el coste del software en pocos meses.
Desglose de costes y ROI de la soldadura robotizada en series cortas
 El coste total de propiedad no se limita al precio del brazo robótico. Comprender con claridad el desglose real de costes evita sorpresas al valorar la compra y permite calcular el ROI con rigor antes de invertir.
| Categoría de coste | Sistema con cobot | Sistema tradicional |
|---|---|---|
| Brazo robótico / cobot | $25K–$60K | $40K–$150K |
| Fuente de alimentación de soldadura | $8K–$25K | $8K–$25K |
| Útiles de fijación y utillaje | $5K–$20K | $15K–$50K |
| Infraestructura de seguridad | $0–$5K (sin jaula) | $10K–$30K |
| Integración y formación | $10K–$25K | $25K–$75K |
| Total | $50K–$130K | $100K–$330K |
50–90%
Tiempo de arco encendido con soldadura robotizada, frente al 15–30 % de la soldadura manual
25–75%
Reducción de defectos de soldadura y retrabajo al pasar de la soldadura manual a la automatizada
Errores que hacen descarrilar los proyectos de automatización de la soldadura en series cortas
 Implantar la soldadura robotizada en un entorno de series cortas no consiste simplemente en instalar cobots y ponerlos en marcha. Según nuestra experiencia en decenas de talleres, estas cinco ideas equivocadas causan la mayoría de los fracasos y decepciones en los proyectos de automatización de la soldadura:
Advertencia: el asesino de proyectos n.º 1
#1: Invertir demasiado en útiles a medida antes de validar el proceso de soldadura con el cobot es el error más costoso que encontramos. Algunas empresas gastan $15.000-$30.000 en útiles mecanizados a medida para su primera pieza, y luego descubren que deben rediseñar la trayectoria de soldadura o que la orientación de la pieza no es compatible con el alcance del cobot. Primero, valide la trayectoria con útiles provisionales de tipo abrazadera; después, invierta en utillaje de producción.
Cómo iniciar su primer proyecto de soldadura robotizada para series cortas
 No hace falta renovar toda la fábrica para pasar de la soldadura manual a la automatizada. Con un método estructurado de seis pasos, las pequeñas empresas pueden limitar los riesgos y desarrollar conocimientos internos sobre automatización de la soldadura. Estos son cinco pasos que han dado buenos resultados repetidamente:
#1: Evalúe su producción actual. Revise los datos de ventas de los últimos 12 meses, seleccione 1 o 2 familias de piezas que haya fabricado repetidamente —por ejemplo, una pieza utilizada en 20 montajes de 25 unidades justificaría una producción de 500 unidades al año— y anote los tiempos de soldadura de cada una.
#2: Seleccione 2 o 3 piezas soldadas por operarios, con trayectorias sencillas, para el proyecto piloto. Elija piezas con soldaduras rectas o circulares, ajustes estándar y material de 1-10 mm de espesor. Sería un error elegir una pieza que requiera soldaduras de varias pasadas o metales de aportación complejos.
Paso 3: Elija el proceso de soldadura. La soldadura MIG es, con diferencia, el proceso más sencillo para los robots; además, es la opción predeterminada en la mayoría de las células de soldadura robotizada. La soldadura TIG complica el control al añadir cuestiones relacionadas con la alimentación del hilo. Una opción multiproceso (MIG + TIG) cuesta más, pero ofrece más flexibilidad de cara al futuro.
Paso 4: Valore las opciones de sistema. Utilice sus conocimientos sobre los procesos de soldadura de sus piezas para elegir un sistema robotizado que se adapte a sus necesidades de producción. Para lotes de menos de 500 piezas, con una planificación de producción descendente y cambios de referencia diarios, lo más adecuado es un sistema con cobot y guiado manual. Los lotes más largos o la necesidad de una mayor velocidad de desplazamiento apuntan a una célula de soldadura tradicional con programación offline. Pida al fabricante que realice demostraciones con sus piezas.
Paso 5: Realice una soldadura de prueba. Entregue muestras y especificaciones a un proveedor de soluciones de automatización. Lo habitual es que le devuelva una muestra soldada en un plazo de 2-4 semanas para que la inspeccione. La calidad, el tiempo de ciclo y la facilidad para cambiar de referencia son los principales criterios de selección.
Lista de comprobación previa a la compra para automatizar la soldadura flexible
- ☐ Auditoría de familias de piezas completada (revisados los datos de producción de 12 meses)
- ☐ Identificadas 2–3 piezas piloto con geometrías de soldadura sencillas
- ☐ Proceso de soldadura seleccionado (MIG, TIG o multiproceso)
- ☐ Espacio en planta y suministros comprobados para instalar la célula
- ☐ Frecuencia de los cambios de referencia estimada (cambios por turno)
- El modelo de ROI incluye los tiempos de inactividad por cambios de referencia, no solo los tiempos de arco encendido
- ☐ Plan de formación para operarios establecido
- ☐ Prueba de soldadura para validar el concepto programada con el proveedor
Preguntas frecuentes
¿Cuánto cuesta un sistema de soldadura robotizada para series cortas?
Ver respuesta
Una célula de soldadura con cobot suele costar entre $50K-$130K completamente equipada (célula, fuente de alimentación, robot, equipos de seguridad, útiles de fijación, formación, etc.). Un sistema robotizado tradicional cuesta $100K-$330K o más. En general, el coste total suele ser 2-3x el coste del brazo robótico, una vez añadidos la fuente de alimentación, los equipos y la mano de obra.
¿Qué tipo de taller de fabricación se beneficia más de la soldadura robotizada?
Ver respuesta
Los talleres mecánicos que fabrican lotes de 10-500 piezas repetibles. Las empresas que intentan resolver la falta de soldadores cualificados son las que obtienen resultados más rápido.
¿Pueden los cobots realizar procesos de soldadura MIG y TIG?
Ver respuesta
La mayoría. Sin equipos especiales o adicionales, la mayoría de las soluciones de soldadura con cobot admiten MIG/MAG de serie. La soldadura TIG puede requerir una configuración específica de antorcha, aunque ya está disponible en los principales fabricantes de robots. También empiezan a aparecer equipos multiproceso que permiten alternar entre ambos procesos en la misma máquina.
¿Cuánto se tarda en programar un robot de soldadura para una pieza nueva?
Ver respuesta
La programación mediante guiado manual lleva 15-60 minutos para piezas sencillas con trayectorias de soldadura directas. La programación offline tarda de 30 minutos a 2 horas, según la complejidad de la pieza, y no detiene la producción, ya que se programa en un ordenador mientras el robot sigue soldando. La programación con consola requiere 1-4 horas y detiene la producción durante la sesión.
¿La soldadura robotizada sustituirá a los soldadores manuales?
Ver respuesta
No. En la mayoría de las aplicaciones, los robots se encargan de las tareas repetitivas de soldadura, mientras que los soldadores cualificados realizan los trabajos que requieren destreza, inspección visual, comprobaciones, calibración y programación del robot. La buena noticia es que, según los datos de la AWS, la escasez de soldadores hace que el aumento de capacidad genere más contrataciones, no menos; la mayoría de las empresas que incorporan un robot contratan a más soldadores.
¿Cuál es el tamaño mínimo de lote para que merezca la pena la soldadura robotizada?
Ver respuesta
Si fabrica lotes de 5-10 piezas, los cobots y las técnicas de cambio rápido de referencia harán rentable la automatización. El tamaño del lote no importa; lo que cuenta es si se repite la misma geometría en trabajos posteriores. Aunque suelde solo veinte unidades de una pieza al mes, serían apenas 240 al año; pagaría la programación del robot una sola vez y después bastaría con cargar un programa guardado cuando lo necesitase. Varios de nuestros clientes empezaron con un único trabajo repetitivo de soportes y ahora utilizan más de 40 programas guardados en una célula.
¿Preparado para automatizar la soldadura de lotes pequeños?
Con medio siglo de experiencia en automatización de la soldadura en más de 50 países, nuestro equipo analizará la variedad de sus piezas, le indicará la opción que mejor encaje y realizará gratis una prueba de soldadura de concepto con sus piezas.
Solicite una evaluación gratuita de automatización de la soldadura →Vea nuestro puesto de soldadura robotizada de un solo robot →
Sobre este análisis
Este artículo ha sido publicado por Zhouxiang, fabricante de sistemas de automatización de la soldadura fundado en 1991 y titular de más de 200 patentes sobre tecnología de soldadura y corte. Las cifras de costes, los valores de referencia del ROI y los datos sobre la mano de obra proceden de datos publicados y de acceso público de American Welding Society, BLS e International Federation of Robotics. Las recomendaciones de productos se basan en nuestra experiencia internacional acumulada.
Referencias y fuentes
- International Federation of Robotics, Informe World Robotics 2025 — ifr.org
- American Welding Society, Datos sobre la mano de obra en soldadura — weldingworkforcedata.com
- U.S. Bureau of Labor Statistics, Soldadores, cortadores, soldadores blandos y brasadores — bls.gov
- OSHA, Normas de seguridad para robótica — osha.gov
- ISO 10218-1:2025, Robots y dispositivos robóticos: requisitos de seguridad — iso.org
- ISO/TS 15066:2016, Robots y dispositivos robóticos: robots colaborativos — iso.org

