
Contacte con Zhouxiang


Cómo elegir el puesto de soldadura robotizada MIG adecuado para su línea de producción
Encontrar soldadores cualificados supone un reto cada vez mayor para los talleres de fabricación. La escasez de soldadores formados, unida al aumento de las necesidades de producción, ha impulsado la adopción de la automatización. La Federación Internacional de Robótica informó de la instalación de más de 542.000 robots industriales en todo el mundo en 2024. Para los talleres que trabajan con soldadura GMAW (MIG), un puesto de soldadura robotizada responde a estas presiones.
Permite lograr una calidad de soldadura estable y óptima, aumentar la capacidad de producción y reducir la mano de obra mediante la inversión en un proceso automatizado. En esta guía conocerá los detalles de la inversión inicial: las opciones de configuración de una célula MIG robotizada, por qué elegir robots industriales en lugar de cobots, los aspectos relacionados con el precio y los errores habituales de quienes compran por primera vez.Índice
- ¿Qué es un puesto de soldadura robotizada MIG?
- Robot industrial de soldadura o cobot: ¿cuál se adapta mejor a su taller?
- Componentes principales de una célula de soldadura robotizada MIG
- Cómo mejora la soldadura MIG automatizada la calidad de la soldadura y la capacidad de producción
- ¿Cuánto cuesta un puesto de soldadura robotizada MIG?
- Errores habituales al elegir un sistema de soldadura robotizada MIG
- Preguntas frecuentes
¿Qué es un puesto de soldadura robotizada MIG?

Un puesto de soldadura robotizada MIG es un sistema de soldadura integrado que utiliza un brazo robótico programado para realizar soldadura por arco con gas (GMAW). La soldadura GMAW utiliza un hilo macizo de alimentación continua que se funde en la junta bajo una atmósfera de gas de protección. El puesto está compuesto por uno o varios brazos robóticos, una fuente de alimentación de soldadura, un alimentador de hilo, una antorcha de soldadura, un posicionador de piezas, un cerramiento de seguridad y un controlador central del robot que coordina todos los elementos del proceso de soldadura.
Robot industrial de soldadura o cobot: ¿cuál se adapta mejor a su taller?
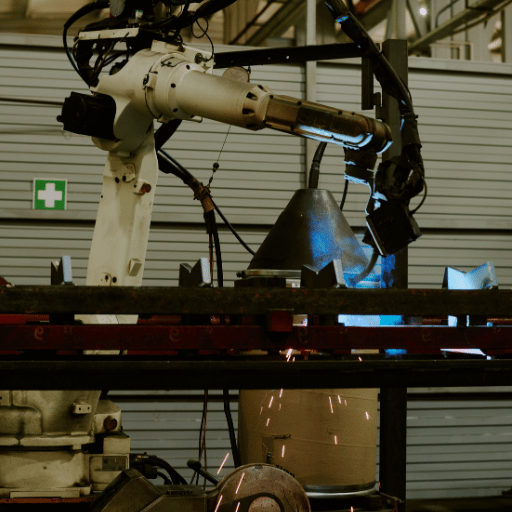 Antes de elegir el equipo, la primera disyuntiva es esta: ¿elegir un robot industrial de soldadura o un robot colaborativo (cobot)?
Ambos pueden realizar procesos de soldadura MIG. Se diferencian en la carga útil, la velocidad de reposicionamiento, el método de programación y los requisitos de seguridad.
| Especificación | Robot industrial de soldadura | Cobot de soldadura |
|---|---|---|
| Carga útil | >20 kg | ≤20 kg (p. ej., UR20 = alcance de 1.750 mm) |
| Velocidad sin soldadura | Reposicionamiento a 2.000+ mm/s | Reposicionamiento a ~1.000 mm/s |
| Programación | Consola de programación + KAREL / RAPID | Programación guiada / interfaz de tableta |
| Seguridad | Se requiere un vallado de seguridad completo | Detección de fuerza integrada; no se necesita vallado* |
| Velocidad de soldadura | 20–40 IPM (limitada por el proceso) | 20–40 IPM (limitada por el proceso) |
| Coste habitual del sistema | $130,000 – $250,000+ | $80,000 – $150,000 |
* Aun así, se necesitan pantallas de protección contra los destellos del arco y las salpicaduras. Evaluación de riesgos según ISO/TS 15066.
Un aspecto que sorprende a muchos clientes es que la velocidad de soldadura real de ambos tipos de robot es similar. La velocidad de avance en la soldadura MIG depende exclusivamente de la metalurgia —diámetro del hilo, gas de protección, espesor del material y geometría de la junta—, no del brazo robótico. La ventaja del robot industrial está en el reposicionamiento sin soldadura tras completar cada cordón. Con una velocidad superior a 2,000+mm/s frente a ~1,000+mm/s, el brazo industrial completa más rápido los componentes con varias pasadas o varios cordones, y el ahorro se acumula a lo largo de miles de ciclos por turno.💡 Consejo práctico
Si sus piezas pesan menos de 10 kg y el tamaño de los lotes varía cada semana, un cobot permitirá cambiar de referencia más rápido. Para producciones de mayor volumen con piezas de más de 15 kg, un robot industrial ofrece piezas más económicas gracias a unos tiempos de ciclo más cortos y una mayor capacidad de carga útil.
⚠️ Error habitual
Dar por hecho que los cobots siempre cuestan menos. Antes de decidir, calcule el volumen anual previsto: una célula de soldadura con cobot que cueste $120K y tenga ciclos más lentos fabricará piezas más caras que una célula industrial de $200K que trabaje a plena velocidad.
Componentes principales de una célula de soldadura robotizada MIG
 Construir una célula de soldadura robotizada MIG requiere mucho más que instalar una antorcha en un brazo robótico. Estos son los ocho elementos básicos de un sistema de soldadura fiable y listo para producción:
- Brazo robótico: brazo automatizado o colaborativo de 6 ejes con una repetibilidad de 0,05 mm. Para aplicaciones de soldadura por arco, se eligen brazos con una carga útil de 6-12 kg, suficiente para soportar el conjunto de la antorcha y el cableado.
- Fuente de alimentación de soldadura: unidades inverter con un rendimiento de 350-500A para MIG/MAG. Los equipos actuales ofrecen distintos modos de transferencia —cortocircuito, pulsado y spray— y se comunican directamente con el controlador del robot.
- Alimentador de hilo: alimentador accionado por motor o de tipo push-pull para suministrar el hilo de forma constante a la antorcha. La alimentación uniforme del hilo es el factor más importante para reducir las salpicaduras y la porosidad en la soldadura MIG automatizada.
- Antorcha de soldadura: permite un giro de 360 grados y dispone de un conducto para el conjunto de cables y el hilo. Los equipos refrigerados por líquido permiten ciclos de trabajo más prolongados; los refrigerados por aire son más ligeros.
- Posicionador: permite girar e inclinar la pieza para que el robot acceda a ella al máximo. Los tipos habituales son P (piezas redondas con superficie vertical), P (piezas tubulares con soporte de cabezal y contrapunto) y L (placas planas con ángulo compuesto).
- Controlador del robot: dirige la velocidad y la aceleración de los ejes. Almacena los programas de las piezas. Controla el movimiento del posicionador y las entradas y salidas.
- Sistema de seguridad: cortinas fotoeléctricas o vallado para aplicaciones industriales. Los cobots colaborativos utilizan el control de fuerza, pero los destellos del arco y las salpicaduras siguen exigiendo una barrera física.
- Extracción de humos: sectorización para cumplir con OSHA 29 CFR 1910 Subpart Q. Las células de soldadura robotizada emiten humos como los puestos manuales y están sujetas a las mismas normas de ventilación.
| Tamaño del robot | Carga útil | Alcance | Aplicación habitual |
|---|---|---|---|
| Arco compacto | 8 kg | 1.840 mm | Piezas pequeñas y distribuciones compactas de célula |
| Arco de alcance medio | 10 kg | 1.440 mm | Fabricación general y conjuntos soldados de tamaño medio |
| Arco de alcance ampliado | 12 kg | 2.010 mm | Bastidores grandes y acero estructural |
Cómo mejora la soldadura MIG automatizada la calidad de la soldadura y la capacidad de producción

2–3×
Aumento habitual de la capacidad de producción frente a la soldadura manual
Fuente: datos del sector
¿Cuánto cuesta un puesto de soldadura robotizada MIG?
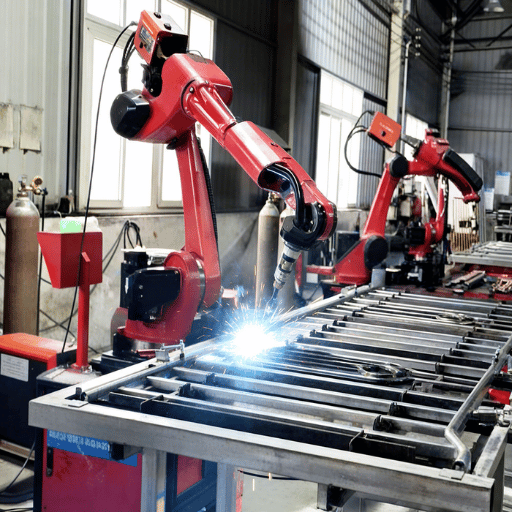 En la práctica, para planificar el presupuesto de la automatización robotizada hay que tener en cuenta el diseño del efector final, la integración en producción y los costes de ejecución del proyecto. Este es un desglose orientativo basado en datos del sector de 2024-2025:
| Tipo de sistema / partida | Intervalo de precios habitual |
|---|---|
| Célula prediseñada (robot + fuente de alimentación + posicionador + seguridad + controles) | $130,000 – $250,000 |
| Sistema robotizado personalizado | $250,000 – $600,000+ |
| Célula de soldadura con cobot | $80,000 – $150,000 |
| Utillaje de fijación (por programa de pieza) | $5,000 – $40,000 |
| Formación | $3,000 – $10,000 |
| Contrato de servicio anual | $5,000 – $25,000 |
⚠️ Atención a los costes ocultos
El diseño del útil de fijación y su programación para los primeros 5-10 trabajos de soldadura TIG pueden añadir otro 15-25 % al coste inicialmente presupuestado para el sistema. Pida siempre al integrador del sistema un presupuesto aparte para el utillaje de fijación; no lo pase por alto ni escatime en él.
¿Necesita ayuda para elegir entre una célula con cobot y una célula con robot industrial?
Hable con un ingeniero
Errores habituales al elegir un sistema de soldadura robotizada MIG
 Tras años configurando soluciones de automatización de la soldadura para clientes de todo el mundo, detectamos una y otra vez los mismos errores costosos:
1. Elegir solo por la marca del robot. El brazo robótico es una parte de una solución de soldadura completa. La experiencia del integrador del sistema en la aplicación —manipulación de materiales, tipo de juntas y volumen de producción— es mucho más importante que el logotipo del brazo. Una célula bien integrada con un robot de segunda categoría supera a una célula mal integrada con un robot de primera categoría.
2. Infravalorar el coste del utillaje de fijación en células de nueva tecnología. Reserve un 15-25 % del precio total del sistema para el utillaje de fijación en sistemas personalizados. Cada nueva referencia necesita su propio utillaje específico. Para conjuntos soldados complejos, puede ser necesario un utillaje de varias estaciones.
3. Pasar por alto los requisitos de extracción de humos. Las células de soldadura robotizada deben cumplir los mismos requisitos de ventilación de OSHA que los puestos manuales. Que el operario se encuentre fuera de la célula no elimina la necesidad de extracción de humos conforme a 29 CFR 1910 Subpart Q.
4. Esperar que no haga falta programar. Incluso los sistemas con cobot que se anuncian como «sin enseñanza» requieren verificar offline las trayectorias enseñadas mediante guiado, sobre todo en soldaduras de varias pasadas. Incluya la programación en el plan de integración: alguien de su empresa tendrá que aprender a manejar el sistema.
5. Descuidar el proceso de integración. La distribución de la célula, el flujo de materiales y el flujo de trabajo del operario son más importantes que las especificaciones teóricas del robot. Un robot de soldadura en una célula donde el operario tiene que caminar 30 pies por cada carga y descarga, o donde la grúa no puede acceder al posicionador, nunca alcanzará los objetivos de productividad. Consulte la distribución de la planta con su integrador antes de hacer el pedido.
💡 Consejo práctico
Pida al integrador del sistema referencias de talleres que trabajen con éxito con piezas y materiales similares. Un integrador con experiencia en la manipulación de acero estructural en fábricas será una opción más flexible y sostenible que uno acostumbrado a aplicaciones de chapa fina para automoción.
Preguntas frecuentes

P: ¿Cuánto suelen costar los robots de soldadura?
Ver respuesta
Las células prediseñadas cuestan entre $130.000-$250.000; las células de soldadura con cobot, entre $80.000-$150,000; y las células robotizadas especializadas, entre $250.000-$600.000+. Además del precio inicial de la célula, hay otros costes: utillaje de fijación ($5.000-$40.000 por programa de pieza), formación ($3.000-$10.000), servicio anual ($5.000-$25.000) y otras opciones de personalización.
P: ¿Se puede automatizar la soldadura MIG para producciones de lotes pequeños?
Ver respuesta
Sí. Los sistemas de programación guiada de los cobots reducen significativamente el cambio de referencia a unos minutos y permiten trabajar con lotes de tan solo 10-20 piezas.
P: ¿Necesito un cerramiento de seguridad para soldar MIG con un cobot?
Ver respuesta
Los cobots incorporan detección de fuerza y no requieren un vallado de seguridad completo. Aun así, se necesitan pantallas de protección alrededor de la zona de soldadura para evitar los destellos del arco y las salpicaduras. Los requisitos de protección exactos del proceso deben determinarse mediante una evaluación de riesgos según ISO/TS 15066.
P: ¿A qué velocidad se puede soldar con un cobot de soldadura?
Ver respuesta
Los tiempos de soldadura con el arco encendido son comparables a los de los robots industriales, con 20-40 IPM: la velocidad de soldadura depende de la metalurgia, no del robot. La diferencia del cobot está en el reposicionamiento en vacío entre cordones: alcanza 1.000 mm/s, frente a los 2.000+ mm/s de los brazos industriales, lo que afecta al tiempo de ciclo total de las piezas con varios cordones.
P: ¿Qué ROI cabe esperar de una célula de soldadura robotizada MIG?
Ver respuesta
La mayoría de las células industriales recuperan la inversión en 12-36 meses. Los sistemas con cobot recuperan la inversión en unos 6-12 meses, ya que son más baratos de instalar.
P: ¿Puede un robot de soldadura MIG trabajar con aluminio y acero inoxidable?
Ver respuesta
Sí. Los robots de soldadura MIG pueden soldar acero al carbono, acero inoxidable y aluminio. Cada material requiere el hilo de aportación adecuado (A5.18 AWS para acero al carbono, A5.9 AWS para acero inoxidable y A5.10 AWS para aluminio) y un gas de protección específico. Para el acero al carbono y el inoxidable se necesita la misma mezcla de 75/25 argón/CO₂; para el aluminio, argón puro, y algunos aceros inoxidables requieren una mezcla de tres gases.
¿Listo para configurar su puesto de soldadura robotizada MIG?
Nuestros ingenieros pueden recomendarle la configuración más adecuada para su pieza, material y objetivos de producción. Le propondremos una configuración en 48 horas.
Solicite un presupuesto personalizadoSobre esta guía
Esta guía de selección se basa en la amplia experiencia de Zhouxiang trabajando en más de 50 países durante más de 30 años. Hemos fabricado y enviado robots de soldadura MIG para producir estructuras metálicas, montar coches y fabricar equipos pesados. La información de costes corresponde a promedios generales del sector procedentes de fuentes publicadas de 2024-2025; no constituye un presupuesto de Zhouxiang. Para un proyecto concreto, póngase en contacto con nosotros.
Referencias y fuentes
- (Informe IFR World Robotics 2025 – Federación Internacional de Robótica ifr.org)
- Normas de OSHA sobre soldadura, corte y brazing – 29 CFR 1910 Subpart Q (osha.gov)
- Ficha informativa de OSHA: control de humos y gases peligrosos durante la soldadura (osha.gov)
- Tamaño y perspectivas del mercado de robots de soldadura por arco, 2025-2033 – Straits Research (straitsresearch.com)
- AWS Welding Digest: ¿Qué es GMAW? – American Welding Society (aws.org)
- Miller Electric: directrices para la soldadura por arco con gas (millerwelds.com)

