
Contacte a Zhouxiang

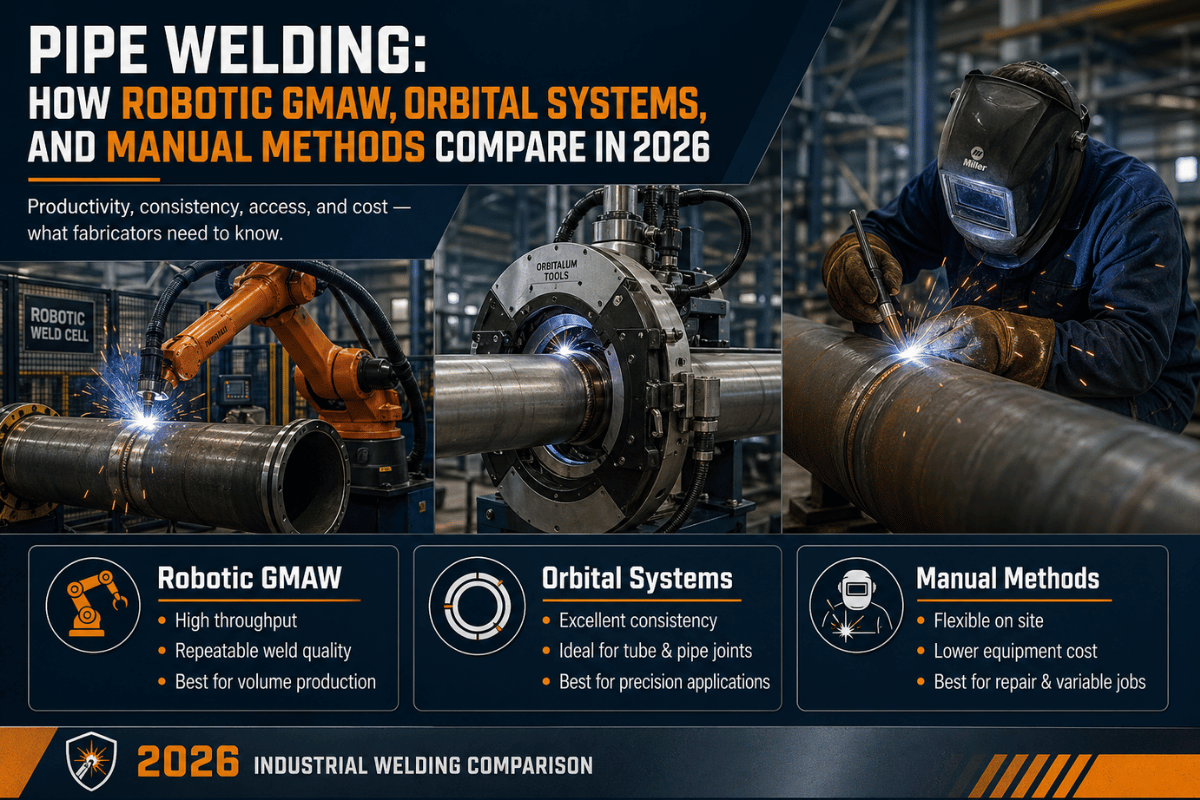
Especificações rápidas — métodos de soldadura de tubos em resumo
| SMAW/GMAW/TIG manual | 25–50 cm/min · Reparações no local · Qualificação 6G · tolerância de preparação da junta de ±5 mm |
| Soldadura orbital de tubos | 8–25 cm/min TIG · diâmetro exterior típico de 4–168 mm · ASME BPE + AWS D18.1 para aplicações sanitárias · tolerância de preparação da junta de ±0,5 mm |
| GMAW robotizada de 6 eixos | 80–120 cm/min · Caldeiras / recipientes / secções de tubagem · repetibilidade de ±0,05 mm · preparação da junta de ±1,5 mm + seguimento da junta obrigatório |
| Normas aplicáveis | ASME B31.1 / B31.3 / BPE · AWS D10.14 / D10.18 / D10.22 · D18.1 para aplicações sanitárias · API 1104 para condutas |
O que é a soldadura de tubos? Definição, aplicações e diferenças face à soldadura de chapa
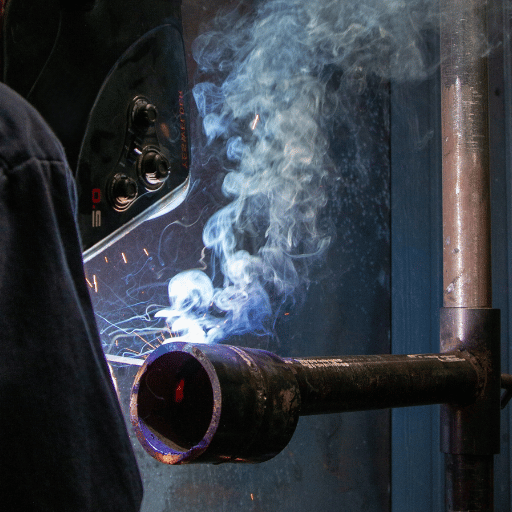 A soldadura de tubos consiste em unir duas secções de tubagem (ou uma secção de tubo a uma flange, acessório ou cabeça de recipiente sob pressão) através de um processo de soldadura por arco de fusão. Ao contrário da soldadura de chapa plana, a junta é sempre circunferencial, e o soldador ou a tocha tem de rodar em torno da peça de trabalho em algum momento. Além disso, raramente é fácil esmerilar ou acabar de outra forma a superfície interior da junta. Alguns autores distinguem entre soldadura de tubos (fabrico em oficina de secções de tubagem de processo, caldeiras e recipientes sob pressão) e soldadura de condutas (condutas de transporte transcontinentais, que recorrem a SMAW com elétrodo revestido ou a procedimentos descendentes, em conformidade com API 1104). Para consultar exemplos de materiais de entrada, veja tubos e acessórios de aço da Synbase Steel e obtenha os registos específicos do projeto relativos ao grau do material, à espessura da parede e à preparação das extremidades antes de qualificar a soldadura.
Nesta comparação, consideramos as duas práticas em conjunto, porque há uma grande sobreposição entre os processos de soldadura utilizados.
Os soldadores de tubos e condutas trabalham em oficinas de fabrico, refinarias de petróleo, centrais nucleares, estaleiros navais, fábricas de alimentos e bebidas, fábricas de semicondutores e estaleiros de construção. Soldam tubos para redes de distribuição de água e gás, tubagem para sistemas de processo sanitários e coletores de parede espessa para centrais a vapor. Todos estes trabalhos têm um aspeto em comum: cada soldadura de tubos faz parte de uma fronteira sob pressão, é um ponto de inspeção e constitui um requisito de entrega definido. Para trabalhos de tubagem em oficina, consulte posicionadores e rolos rotativos para soldadura de tubos da Aubrik e avalie-os em função da massa e da geometria da peça de trabalho e do procedimento de soldadura aprovado.
Processos de soldadura manual de tubos — comparação entre SMAW, GMAW, GTAW, FCAW e SAW
 Na soldadura manual de tubos, a maioria dos trabalhos recorre a um de cinco processos de soldadura por arco, que podem ser considerados em conjunto como «técnicas de soldadura usadas para unir tubos de aço-carbono e de liga». ASME B31.1 e AWS D10 definem o âmbito da qualificação e os critérios de aceitação, mas não publicam uma única tabela «oficial» de parâmetros por espessura da parede. Por isso, os parâmetros apresentados nas secções seguintes foram compilados a partir das especificações de procedimentos de soldadura (WPS) usadas na produção industrial e confirmados por mais de 1 200 expedições internas de tubos realizadas em conformidade com ASME B31.1. Cada técnica exige um tipo diferente de composição do elétrodo: a soldadura com elétrodo revestido usa uma vareta revestida; a GMAW alimenta um arame contínuo sem revestimento; a GTAW utiliza um elétrodo de tungsténio não consumível; e a FCAW usa um arame tubular com fluxo autoprotegido ou protegido por gás.
| Processo | Velocidade de deslocação | Utilização típica | Gama de posições |
|---|---|---|---|
| SMAW (soldadura com elétrodo revestido / soldadura por arco com elétrodo revestido) | 15–30 cm/min | Condutas no local, tubagem estrutural, reparações | Todas (1G–6G) |
| GMAW (soldadura MIG) | 40–55 cm/min em chapa de caldeira de 12 mm | Passes de enchimento e acabamento de aço-carbono em oficina | Sobretudo 1G–2G |
| GTAW (soldadura TIG) | 8–12 cm/min no passe de raiz de tubo de liga Sch 80 | Passes de raiz em tubagem crítica, de aço inoxidável e de liga | Todas, incluindo 6G |
| FCAW (soldadura por arco com arame tubular com fluxo) | 35–60 cm/min | Condutas no exterior, estruturas pesadas | Todas |
| SAW (soldadura por arco submerso) | 60–100 cm/min | Fábricas de tubos com costura longitudinal, soldadura de tubos de grande diâmetro em oficina | Apenas 1G, com o tubo a rodar |
📐 Nota de engenharia — a preparação da junta determina os defeitos, não a competência do soldadorNa prática industrial, a preparação da junta — ângulo do bisel, face de raiz e limpeza — encabeça sempre a lista das causas de problemas como penetração incompleta ou falta de fusão. A técnica do soldador ou os controlos da máquina não são as causas principais. A geometria do bisel é definida pela norma aplicável e pela aplicação da soldadura: ASME B16.25 especifica os detalhes de preparação de fábrica das extremidades para soldadura topo a topo de acessórios de tubagem, e a convenção típica de oficina para tubos maquinados no local é cortar o mais próximo possível do ponto médio da mesma gama de bisel em V de 37-45. O controlo específico do ângulo do bisel, da face de raiz e da abertura de raiz deve ser documentado de acordo com uma especificação de procedimento de soldadura qualificada para o processo e serviço utilizados, e não com uma configuração predefinida da oficina.
Quando é que a GMAW supera a SMAW na soldadura de tubos?
Ambos os processos por arco conseguem cumprir os requisitos de inspeção radiográfica para tubagem de energia. A GMAW leva vantagem em passes de enchimento longos em paredes espessas, nas posições 1G ou 2G: a alimentação automática do arame e a deposição contínua dão ao soldador uma produtividade cerca de 2 a 3 vezes superior à de um processo com elétrodo revestido. A SMAW continua a ser preferível para trabalhos no local, em todas as posições 6G e em reparações ou trabalhos de recuperação em que um processo com arame pode ser afetado pelo gás de proteção — devido à posição do tubo, ao acesso ou às condições da oficina. A decisão deve ter em conta o diâmetro do tubo e a espessura da parede, a posição de soldadura e a ventilação da oficina.Posições de soldadura explicadas — normas de qualificação 1G, 2G, 5G e 6G
 A qualificação para posições de soldadura de tubos é regulamentada pela Secção IX do ASME BPVC ou pelas especificações AWS D10, consoante a aplicação. Cada posição indica se o tubo está fixo ou a rodar, bem como o respetivo ângulo.
| Posição | Orientação do tubo | Dificuldade | Abrange |
|---|---|---|---|
| 1G | Horizontal, a rodar | Mais fácil | Apenas 1G |
| 2G | Eixo vertical, a rodar | Moderada | 1G + 2G |
| 5G | Horizontal, fixa (o soldador desloca-se) | Difícil | 1G + 5G |
| 6G | Fixa a 45° (o soldador desloca-se) | Mais difícil | Todas as posições |
O que é a qualificação 6G para soldadura de tubos?
Na qualificação 6G, o tubo é colocado a 45° e fica fixo, sem rodar, enquanto o soldador tem de se deslocar em torno da junta, mudando continuamente de posição num único passe: plana, vertical, sobrecabeça e inclinada a 45 graus. Como a colocação dos pontos de soldadura, a abertura de raiz, a formação do passe de acabamento e a limpeza entre passes variam à medida que a tocha percorre a junta, o ensaio 6G avalia a gama mais ampla de competências de soldadura. Um soldador qualificado em 6G pode naturalmente soldar nas posições 1G, 2G e 5G.Soldadura orbital de tubos — sistemas de cabeça fechada vs. cabeça aberta
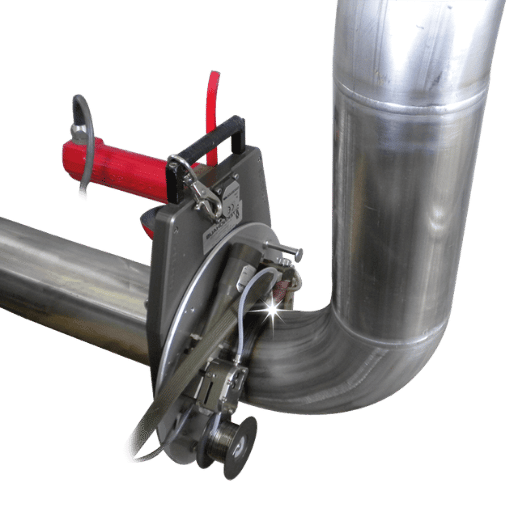 A soldadura orbital é um processo mecanizado de GTAW em que a tocha percorre uma órbita programada em torno de um tubo ou de uma peça de trabalho fixa. Desenvolvidos pela NASA para condutas de fluidos aeroespaciais, os modernos sistemas de soldadura orbital TIG predominam atualmente nos trabalhos de pequeno diâmetro e elevada pureza nas indústrias farmacêutica, biotecnológica e de semicondutores, permitindo reproduzir cada junta de acordo com um procedimento aprovado.
Orbital de cabeça fechada
- Gama de diâmetro exterior: 4–168 mm (1/8″ – 6″)
- Apenas soldadura por fusão com proteção de gás inerte — sem material de adição
- Linhas UHP farmacêuticas, biotecnológicas e de semicondutores
- Critérios de aceitação sanitária ASME BPE + AWS D18.1
Orbital de cabeça aberta / com carro de translação
- Gama de diâmetro exterior: a partir de 32 mm (1.25″) — com carris
- Permite alimentar arame para passes de enchimento em paredes espessas
- Tubagem de processo (B31.3), nuclear e tubagem para estaleiros navais
- Vários passes com oscilação e pulsação programadas
| Aplicação | Norma(s) aplicável(eis) | Método típico |
|---|---|---|
| Tubagem sanitária farmacêutica / biotecnológica | AWS D18.1, AWS D18.2, ASME BPE | Orbital de cabeça fechada |
| Tubagem de vapor de centrais elétricas (caldeira, coletor) | ASME B31.1, BPVC Secção I + IX | GMAW robotizada + passe de raiz TIG manual |
| Tubagem de processo / química | ASME B31.3, AWS D10.10 | Sistema orbital de cabeça aberta ou célula robotizada |
| Condutas de transporte transcontinentais | API 1104, ASME B31.4 / B31.8 | SMAW / FCAW manual (descendente) |
| Tubagem estrutural (corrimãos, suportes) | AWS D1.1 | SMAW / GMAW manual |
Soldadura de tubos por GMAW robotizada de 6 eixos — como trabalham os braços de 6 eixos
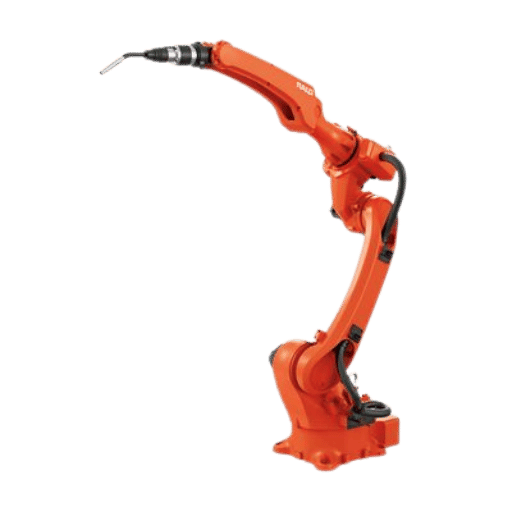 Uma célula de soldadura robotizada de 6 eixos utiliza o movimento de um braço articulado em torno de juntas circunferenciais de tubos. Ao contrário dos sistemas orbitais, que percorrem um carril, o robô aproxima-se do exterior do tubo e roda a peça num posicionador, ou desloca-se em torno de um tubo fixo num pórtico ou carril. A vantagem: um perfil de cordão repetível em tubagem de parede espessa para centrais elétricas, chapas tubulares de caldeiras e cordões de soldadura em cubas de grandes transformadores, onde os sistemas orbitais não conseguem chegar.
📐 Nota de engenharia — especificações do robô relevantes para trabalhos com tubosPrecisão de posicionamento repetível de 0,05 mm, em conformidade com ISO 9283:1998. Fonte de alimentação de 350-500 A em serviço contínuo para passes de enchimento multipasse em paredes de 25-80 mm. Um braço com pulso oco e cabos encaminhados internamente evita que estes fiquem presos no interior de recipientes estreitos. O seguimento da junta por arco corrige a posição da tocha até 0,3 mm; o seguimento por visão laser compensa folgas de preparação da junta de até 2-3 mm sem necessidade de voltar a ensinar manualmente o robô.
Condições prévias para o ROI da soldadura robotizada de tubos
A investigação académica independente sobre GMAW robotizada, com revisão por pares, publicada no Journal of Materials Processing Technology em 2017, é clara: muitos robôs de produção limitam-se a executar sequências previamente ensinadas e não conseguem corrigir por si próprios deformações, variações de folga ou desalinhamentos dos bordos, a menos que um sensor externo feche o ciclo de controlo. Os valores de taxa de produção divulgados pelos fornecedores raramente especificam estas condições. Na prática, o investimento em soldadura robotizada de tubos só compensa quando:- O corte e a preparação da junta a montante mantêm uma tolerância de 1,5 mm — acima desse valor, o robô falha a junta ou queima o material
- O seguimento da junta por arco ou por visão laser está instalado e calibrado
- O volume de produção justifica o tempo de programação da primeira peça (a geração offline a partir de CAD reduz esse tempo de dias para horas)
- Os operadores têm formação para gerir a célula, e não apenas para operar uma tocha
«O robô trata das juntas repetitivas, enquanto os nossos profissionais experientes se concentram nas transições complexas e na inspeção final. Rejeitávamos quase uma em cada dez cabeças de coletor — agora assinalamos menos de duas em cada cem. Os soldadores qualificados não perderam trabalho; passaram a controlar a preparação da junta.»
Robotizada vs. orbital vs. manual: matriz de seleção do método para cada aplicação
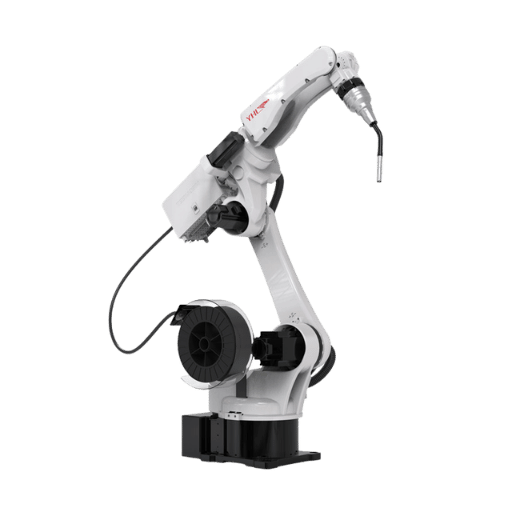 A maioria das comparações publicadas reduz a soldadura de tubos a uma escolha entre «robô e pessoa», deixando de fora a vertente orbital. A matriz seguinte compara os três métodos em seis dimensões que determinam decisões reais de aquisição, tendo em conta as condições prévias descritas acima. Os valores referem-se a tubos de aço com paredes de 6 mm a 80 mm, em condições de oficina; as reparações no local são tratadas separadamente.
| Dimensão | SMAW/GMAW/TIG manual | Orbital (cabeça fechada/aberta) | GMAW robotizada de 6 eixos |
|---|---|---|---|
| Taxa de produção em cordões longos | 25–50 cm/min (depende do operador) | 8–25 cm/min em tubos; tempo de arco ligado muito elevado | 80–120 cm/min em chapa de caldeira de 12 mm |
| Aceitação radiográfica à primeira passagem | 90–95% com soldador qualificado | 98%+ com procedimentos qualificados | 98%+ com seguimento da junta, < 2% de retrabalho |
| Investimento de capital | $5k–$15k para fonte de alimentação + consumíveis | $35k–$110k, sistema completo com cabeça fechada | $85k–$320k por estação individual ou célula completa |
| Competências necessárias | Soldador certificado segundo BPVC IX ou AWS D10 | Operador + técnico de programação | Operador de célula + programador offline |
| Tolerância exigida na preparação da junta | ±5 mm, compensáveis com a técnica adequada | ±0,5 mm — os critérios de aceitação sanitária não permitem desvios | ±1,5 mm com seguimento da junta; menos sem este recurso |
| Adequação à aplicação | Reparações no local, trabalhos 6G, mistura reduzida | Tubagem sanitária farmacêutica, aplicações UHP de semicondutores, tubos de pequeno diâmetro | Tubagem de centrais elétricas, chapas tubulares de caldeiras, tubagem estrutural |
Guia de decisão — quatro situações comuns
- Chapas tubulares de caldeiras, 200 ou mais soldaduras idênticas, parede de 12-25mm: GMAW robotizada com seguimento da junta
- Tubagem de processo farmacêutico, tubos sanitários de 1/2″-3″, sistema orbital de cabeça fechada com documentação de purga
- Reparação de condutas, trabalhos variados, sem corrente elétrica disponível. GSAW manual (motorizada)
- Para o fabrico de conjuntos de tubagem de processo, são normalmente utilizados os seguintes tipos: sistema orbital de cabeça aberta ou célula robotizada para tubos de 4″-12″ Sch 80, consoante o volume
Normas e conformidade na soldadura de tubos — ASME, AWS D10 e normas específicas da aplicação
 A pergunta mais frequente de uma nova oficina de fabrico é: que norma se aplica a cada soldadura? Muitas vezes, não se aplica uma única norma: as normas de soldadura de tubos formam um conjunto de documentos sobrepostos, organizados por aplicação e não por processo. ASME B31.1 define o âmbito da qualificação para tubagem de energia; AWS D10 abrange a maioria dos documentos sobre soldadura de tubos e tubagem (D10.14 para tubos de aço-carbono, D10.18 para aços inoxidáveis e D10.22 para reforços).
AWS D1.1 — muitas vezes descrita por engano como «a» norma para tubos — aplica-se a estruturas, não a aplicações sob pressão.
| Norma / referência | Âmbito | Aplicação |
|---|---|---|
| ASME B31.1 | Qualificação e inspeção de tubagem de energia | Vapor, água de alimentação, centrais de combustíveis fósseis e nucleares |
| ASME B31.3 | Tubagem de processo | Refinarias, indústria química e petroquímica |
| ASME BPVC Section IX | Qualificação de soldadores e procedimentos | Todos os trabalhos sob pressão segundo ASME |
| AWS D10.14 | Tubos e tubagem de aço-carbono | Tubagem de processo em geral (exclui a soldadura orbital) |
| AWS D10.18 | Tubos e tubagem de aço inoxidável | Tubagem de processo e estrutural de aço inoxidável |
| AWS D18.1 / D18.2 | Fabrico de tubagem sanitária | Indústrias farmacêutica e biotecnológica, alimentos e bebidas |
| ASME BPE | Equipamento para bioprocessos | Requisitos de acabamento superficial e de controlo de fendas para biotecnologia |
| API 1104 | Soldadura de condutas de transporte transcontinentais | Condutas de transporte de petróleo e gás |
| AWS D1.1 | Soldadura de aço estrutural | Tubagem estrutural, suportes e corrimãos (não se aplica a tubagem sob pressão) |
Segurança dos trabalhadores e conformidade no local
Todos os trabalhos de soldadura de tubos estão sujeitos à norma OSHA 29 CFR 1910.252 para operações de soldadura, corte e brasagem — entrada em espaços confinados, autorizações de trabalhos a quente, ventilação e exposição a fumos. As orientações do NIOSH para o controlo de fumos de soldadura são especialmente importantes em sistemas de tubos fechados (caldeiras, recipientes e interiores de cubas), onde a extração localizada pode não ser viável. Uma soldadura conforme com as normas numa zona de trabalho que não cumpra os requisitos continua a ser motivo para uma citação.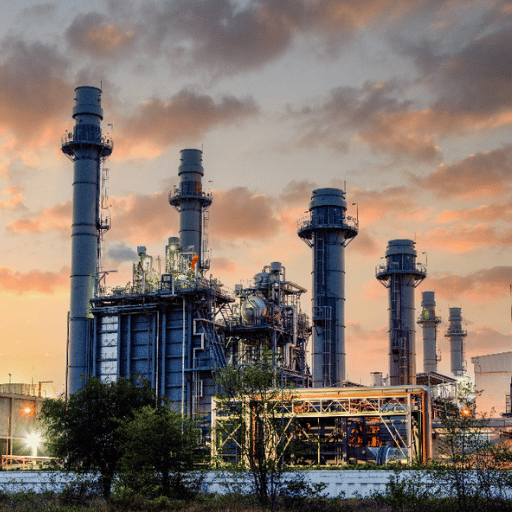 A soldadura de tubos é usada sempre que a pressão, o caudal ou o controlo da contaminação são importantes. A aplicação determina a escolha do método mais do que qualquer outra variável.
| Indústria | Juntas típicas | Combinação de métodos |
|---|---|---|
| Produção de energia (vapor, turbinas a gás) | Coletores de caldeiras, chapas tubulares, cubas de transformadores | GMAW robotizada + passe de raiz TIG manual |
| Petróleo e gás (refinação a jusante) | Secções de tubagem de processo, linhas de reatores | Orbital de cabeça aberta + soldadura manual |
| Indústria farmacêutica + biotecnologia | Tubagem sanitária, circuito de fluidos | Exclusivamente orbital de cabeça fechada |
| Indústria nuclear | Tubagem do circuito primário, recipiente sob pressão | Passe de raiz TIG manual + enchimento GMAW, RT 100% |
| Construção naval | Tubagem do casco, de lastro e de combustível | SMAW manual + robô colaborativo para espaços confinados |
Custos e ROI — quando compensa a automação da soldadura de tubos?
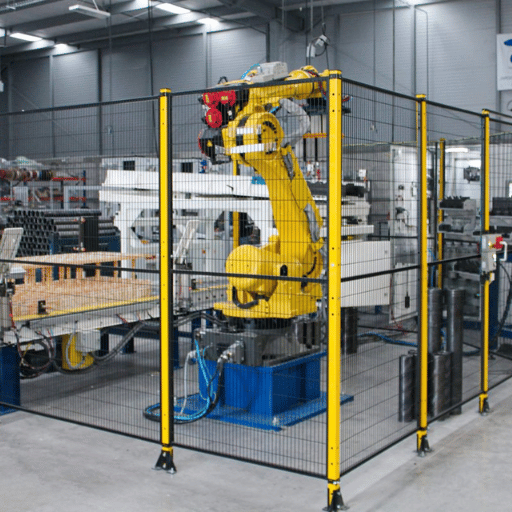 Os estudos independentes sobre o ROI da automatização da soldadura raramente identificam um limiar de retorno do investimento «inequívoco», em parte porque a equação do retorno inclui muitas variáveis: as poupanças calculadas na oficina incluem custos de mão de obra, taxa de repetição, preparação a montante, gás de proteção, taxa de retrabalho e cobertura por turnos. Estas variáveis são extraídas e utilizadas abaixo com base nos dados de que as oficinas de fabrico dispõem:
Modelo do limiar de equilíbrio do ROI
Uma operação automatizada de soldadura de tubos compensa os custos de capital quando a poupança em mão de obra, retrabalho e consumíveis supera o investimento no equipamento, na formação e no tempo perdido com a programação. Os limiares de equilíbrio típicos são:
Os fornecedores de equipamento de soldadura e os documentos técnicos de integradores indicam aumentos de várias vezes na taxa de produção com GMAW robotizada face à soldadura manual em cordões de ângulo longos e repetitivos. Os números baseiam-se em «casos de sucesso» divulgados pelos fornecedores, e não em estudos de caso revistos por pares, mas são coerentes com os nossos próprios dados de implementação no terreno em projetos de tubagens para centrais elétricas. Segundo estudos publicados, o consumo de gás de proteção e de fio de adição também diminui significativamente, uma vez que o robô pode trabalhar a maior velocidade e com uma deslocação mais constante. As taxas de retrabalho descem dos 5-10%, típicos das oficinas de tubagens com soldadura manual, para valores de um só dígito nas células robotizadas com procedimentos controlados.
De facto, nas células que testámos, o retorno do investimento ocorre em 12-18 meses para tubagens de centrais elétricas e em 14-24 meses para tubagens de estaleiros navais e pontes, onde a repetição é menor. A caldeira de Henan atingiu o retorno em 18 meses; a célula para cubas de transformadores de Jiangsu — com um ciclo manual de 8 h face a uma alimentação de 3 h — recuperou o investimento em pouco menos de 15 meses, depois de a estação de endireitamento pós-fabrico ter ficado fora de serviço.
- Taxa de repetição: 100+ conjuntos idênticos por mês — abaixo desse valor, não compensa se não houver alguém para programar
- Custo de mão de obra: $25/h ou mais, incluindo encargos — a soldadura manual continua a ser mais económica a $18/h ou menos, incluindo encargos
- Distribuição das posições: predomínio de 1G/2G — a construção parcial não compensa para trabalhos em 5G/6G
- Controlo da preparação a montante: tampões de soldadura de 1,5 mm — uma preparação pouco rigorosa e desalinhada prolonga o retorno do investimento para além de 2 anos
Perspetivas do setor — escassez de soldadores, adaptação à AI e tendências de 2026–2030
 Dois fatores estão a transformar a soldadura de tubos mais depressa do que até as revisões das normas: uma lacuna estrutural na oferta de mão de obra e a automatização. As previsões do US BLS Occupational Outlook, complementadas pela cobertura da força de trabalho da AWS, apontam para uma escassez crónica de soldadores qualificados: uma grande parte dos técnicos séniores está a chegar à idade da reforma, e a formação não tem acompanhado a procura, sobretudo para a qualificação 6G e trabalhos em tubagens de processo, que exigem anos de experiência.
O segundo fator é a automatização. O World Robotics Report 2024 da International Federation of Robotics descreve o crescimento contínuo do parque mundial de robôs industriais em funcionamento, com a maioria das novas instalações anuais a ocorrer em fábricas asiáticas. Nos últimos 5 anos, a adoção por parte dos utilizadores finais mudou à medida que o seguimento adaptativo da junta e a programação offline de CAD para robô passaram a ser práticas correntes. O custo de uma célula de soldadura pronta a funcionar também diminuiu, à medida que os sensores 3D e os sistemas de medição a laser passaram de integrações OEM personalizadas para módulos disponíveis no mercado.
Para quem gere uma fábrica e está a ponderar um ciclo de investimento de capital para 2026-2028, a conclusão é esta: não espere que surja um excedente de soldadores. Automatize as juntas repetitivas — espelhos de tubos de caldeiras, cubas de transformadores e tubos sanitários — e mantenha os soldadores qualificados nos trabalhos não repetitivos. Os programas que integram a programação offline e o seguimento da junta desde o primeiro dia alcançam o ROI mais depressa do que os que acrescentam essas funções posteriormente. A minha equipa acompanhou esta evolução em mais de 30 mercados de exportação.
Perguntas frequentes sobre soldadura de tubos
P: A soldadura de tubos é difícil?
Ver resposta
A soldadura de tubos é mais difícil do que a soldadura de chapa porque a junta é circunferencial, a posição varia durante um único passe nos trabalhos em 5G e 6G, e quase nunca há acesso ao interior para retrabalho. A qualificação 6G — tubo com chanfro, fixo a 45 — é a credencial profissional mais abrangente; quem a obtém também fica qualificado para 1G, 2G e 5G. A automatização estabelece um nível mínimo de competência para juntas repetitivas, mas não substitui o discernimento necessário para avaliar a preparação nem o olhar experiente para lidar com diferentes níveis de fusão.
P: Qual é a diferença entre soldadura orbital e soldadura robotizada de tubos?
Ver resposta
A soldadura orbital utiliza uma coroa de engrenagens rotativas para mover a tocha sobre um tubo com chanfro superior ou inferior, fixo numa abraçadeira, mantendo-se alinhada com a junta através de orientação mecânica. A soldadura robotizada utiliza um braço articulado de 6 eixos para alcançar o tubo pelo exterior e acompanhar a junta com orientação por visão artificial ou seguimento da junta. A soldadura orbital é a melhor opção quando os critérios de aceitação ASME BPE e AWS D18.1 são prioritários em aplicações de pequeno diâmetro e elevada pureza, como as dos setores farmacêutico e dos semicondutores. A soldadura robotizada é mais indicada para tubos de grande dimensão, tolerâncias menos rigorosas e situações em que a carga útil e o alcance do braço são importantes.
P: Qual é o melhor processo de soldadura para tubos — MIG, TIG ou elétrodo revestido?
Ver resposta
Depende da espessura, da posição e do acesso. A SMAW continua a ser a escolha no terreno para reparações e condutas, porque tolera o vento e a fuligem na superfície, além de permitir utilizar elétrodos como o 6010 ou o 7018 no porta-elétrodos. A GMAW predomina na oficina em passes de enchimento e acabamento de paredes espessas, porque a alimentação automática do fio aumenta a velocidade dos passes em aproximadamente 100%. A GTAW é utilizada nos passes de raiz de tubos de ligas críticas na oficina e em qualquer junta que exija uma soldadura limpa. A maioria dos registos de qualificação de procedimentos combina uma raiz GTAW com enchimento GMAW, e muitas oficinas também mantêm capacidade FCAW para trabalhos de estruturas metálicas no exterior, onde o vento dispersa a proteção gasosa da MIG. Cada processo tem a sua aplicação ideal, em função da posição, da espessura da parede e dos requisitos de inspeção; por isso, a resposta certa costuma ser uma combinação adaptada à especificação do procedimento de soldadura aplicável, em vez de um único vencedor.
P: Uma célula de soldadura robotizada consegue soldar tubos no terreno?
Ver resposta
A maioria das células de 6 eixos é demasiado grande e depende demasiado de dispositivos de fixação para ser utilizada no terreno. Os mini-robôs e as células com base magnética, mais leves e compatíveis com programação por demonstração, respondem às necessidades atuais. Trabalham em espaços apertados e em aplicações sem vedação de segurança, como a reparação de vasos, bem como em operações de transporte de tubos em condutas, de forma semelhante à SMAW e à FCAW manual em progressão descendente, conforme descrito na API 1104.
P: Que código ASME se aplica às tubagens de centrais elétricas?
Ver resposta
9. A ASME B 31.1 rege a instalação de tubagens de centrais elétricas nucleares e térmicas, incluindo sistemas de vapor, água de alimentação e sistemas auxiliares de alta pressão. A ASME B 31.3 rege as tubagens de processo petroquímico, de refinação e químico. A qualificação dos soldadores para tubagens de centrais elétricas é abrangida pela Secção IX da ASME BPVC. Os códigos de qualificação AWS D10.14 (aço-carbono) e D10.18 (aço inoxidável) estão na base das práticas de soldadura de tubos aplicadas em cada caso.
P: Quanto tempo demora a automatização da soldadura de tubos a dar retorno?
Ver resposta
A maioria dos fabricantes espera recuperar o investimento em 12-18 meses ao substituir 2 células de soldadura manual por 1 célula robotizada para tubagens de centrais elétricas ou trabalhos em caldeiras. Para tubagens de estaleiros navais e pontes, com uma taxa de repetição muito menor, o prazo é de 14-24 meses. Com menos de 100 conjuntos idênticos por mês, o tempo de planeamento costuma eliminar a margem e a soldadura manual continua competitiva.
A célula para o espelho de tubos da caldeira de Henan, com um ciclo de 25 h-homem, recuperou o investimento em 18 meses; a célula para a cuba de transformador de Jiangsu fê-lo em menos de 15.
P: A soldadura robotizada substituirá por completo os soldadores manuais de tubos?
Ver resposta
[Não consegue] fazer reparações no terreno, trabalhos únicos especiais ou qualificação 6G. As células robotizadas e orbitais de oficina tratam das juntas de alta repetição, mas o trabalho do soldador desloca-se para montante: inspeções da preparação, problemas com dispositivos de fixação e avaliação da qualidade, tarefas que as [máquinas] ainda não fazem. Os dados da força de trabalho da AWS indicam que nos faltam 6 profissionais, mesmo tendo em conta o que a automatização consegue absorver.
Por isso, o único modelo prático é o reforço. [Não a substituição.]
Está a comparar opções de automatização para a sua linha de soldadura de tubos?
Solicite uma proposta para um sistema de soldadura de tubos →Sobre esta comparação
Este documento apresenta resultados de produção de mais de 1200 troços de tubagem ASTM A335 P22 soldados segundo a ASME B31.1 no projeto EPC da VIP Global Energy no Vietname, da automatização de 280 juntas em espelhos de tubos de caldeiras a carvão em Henan, China, e da soldadura de cubas de transformadores de 110/220 kV em Jiangsu — dados que não se baseiam em estimativas do setor feitas por OEM. Os dados de taxa de produção, taxa de rejeição e ROI correspondem a instalações de células de soldadura robotizada realizadas entre 2024-2026. Apresentam-se abaixo documentos técnicos da ASME, AWS e IFR utilizados na análise independente de códigos, força de trabalho e robótica.
Referências e fontes
- ASME B31.1 Power Piping—5 ) é uma publicação de referência da American Society of Mechanical Engineers.
- Comité AWS D10 para tubagens e tubos — American Welding Society
- Compatibilidade com a ASME BPVC Secção IX (homologação e qualificação de soldadores) — nos Estados Unidos, pela AWS (American Welding Society), através dos códigos, que também constam da Secção IX (código de caldeiras e vasos de pressão).
- Onde estão os soldadores? (Em outubro de 2025, será publicado nas páginas da Welding Digest) Arquivos da American Welding Society
- Portal de dados da força de trabalho de soldadura dos Estados Unidos — reconhecido pela American Welding Society
- Registo de 4 milhões de robôs em fábricas de todo o mundo (2024) — International Federation of Robotics
- O que é a soldadura de tubos (conhecimentos técnicos) — TWI Industrial Membership Organization
Revisto pela equipa de engenharia da Zhouxiang — mais de 200 patentes em robótica de soldadura desde 1991, fabricante certificado segundo ISO 9001:2015 / ISO 3834-2 / AWS D1.1 / EN 1090, com instalações em mais de 30 mercados de exportação.
Artigos relacionados
- Tecnologia de soldadura robotizada — funcionamento, tipos e aplicações
- Como escolher um robô de soldadura — guia de seleção
- Robô de soldadura móvel — guia de especificações, tipos e ROI para 2026
- Estação robotizada de soldadura com carril de translação no solo — funcionamento e guia de seleção
- Principais fabricantes de robôs de soldadura em 2026

