
Contacte a Zhouxiang

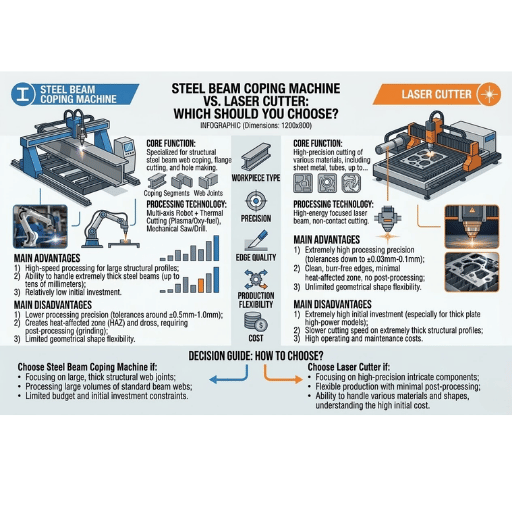
O que é uma máquina de preparação de vigas e em que difere de uma cortadora laser?
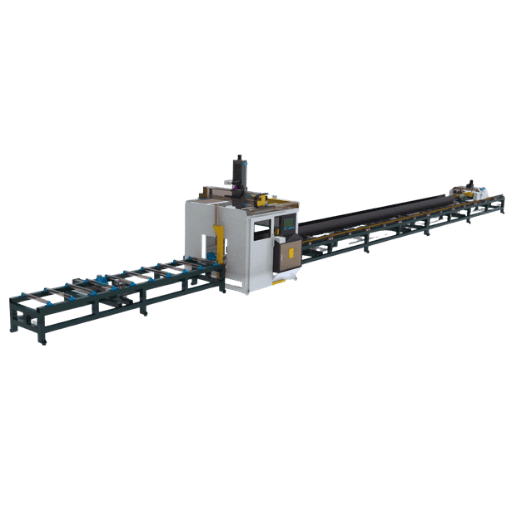 Uma máquina de preparação de vigas é uma célula robotizada, controlada por CNC, concebida para processar perfis de aço estrutural. Um braço robótico multieixos (normalmente FANUC de 6 eixos ou 7 eixos) ou KUKA transporta uma tocha de plasma (hypertherm X-Definition ou série HPR) ou uma tocha de oxicorte e desloca-a em torno de toda a face da viga, a 360 graus (viga H, viga I, perfil U ou perfil angular). Numa só operação, as vigas são recortadas, furadas, entalhadas, marcadas, preparadas, separadas e furadas para parafusos, com ficheiros importados diretamente de programas de modelação 3D, como Tekla Structures ou SDS/2.
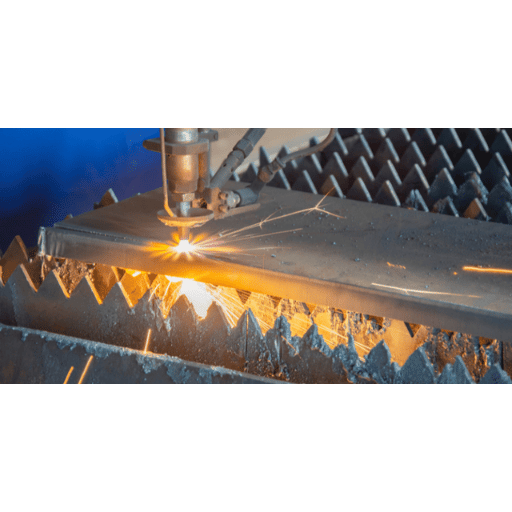
Em contrapartida, numa cortadora laser de fibra, o feixe é focado até atingir uma intensidade de 1064 nm, sendo conduzido por um cabo de fibra ótica. A energia é concentrada num ponto com 0,1- 0,3 mm de diâmetro, até a temperatura ultrapassar 1500 graus Celsius. Um bocal coaxial aplica gás auxiliar a alta pressão — oxigénio para aço-carbono e azoto para aço inoxidável — para expelir o material fundido da fenda de corte.
As linhas modernas de corte laser de vigas H suspendem a cabeça de corte laser num pórtico ou braço robótico capaz de cortar perfis estruturais com secções até 1250 por 600 mm.
| Característica | Máquina de preparação de vigas | Cortadora laser de fibra |
|---|---|---|
| Método de corte | Tocha de plasma ou de oxicorte num braço robótico | Feixe laser focado (fibra de 1064 nm) |
| Perfis principais | Viga H, viga I, perfil U, perfil angular, tubo, chapa | Chapa plana, viga H (máquinas especializadas) |
| Vários processos | Recorte, furação, entalhe, marcação e biselamento — numa só passagem | Corte, biselamento e marcação — muitas vezes é necessária furação adicional |
| Tolerância típica | ±0,5 mm a ±1 mm | ±0,1 mm (material fino) a ±0,25 mm (material espesso) |
| Espessura máxima | Até 152 mm (6″) com oxicorte | 20–25 mm standard; 60 mm com sistemas de 40–60 kW |
| Integração com CAD | Tekla, SDS/2, STEP, AutoCAD | Tekla, software de nesting, DXF/DWG |
Precisão e tolerância de corte
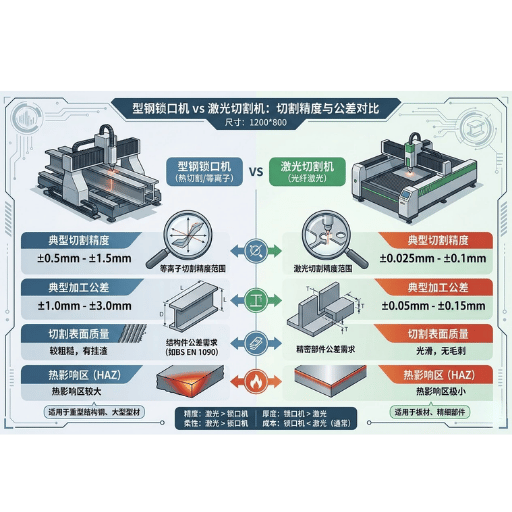 «Que precisão de corte pode esperar o fabricante?» É uma pergunta muito frequente, e a resposta varia consoante a espessura do material. Uma cortadora laser de fibra corretamente utilizada consegue manter uma tolerância de 0,1 mm (4 mil) em chapa com menos de 6 mm (¼ de polegada) de espessura, com uma precisão de posicionamento na ordem dos 0,03 mm (1 mil). Esta precisão produz arestas de corte quase perfeitas que, na maioria dos casos, dispensam acabamento adicional.
As tolerâncias habituais na maquinação CNC por plasma de perfis de aço situam-se entre 0,5mm e 1mm. A tecnologia Perfect Hole da HGG alcança tolerâncias de aproximadamente 0,2mm nos furos para parafusos, e as máquinas conformes com o AWS D1.1:2025 Structural Welding Code produzem acabamentos superficiais que cumprem os limites mínimos de rugosidade definidos pela AISC. Em estruturas metálicas, o critério de desempenho da preparação das ligações é muito menos exigente quanto ao acabamento das arestas do que quanto à tensão aplicada à ligação. Estas tolerâncias são, por isso, perfeitamente adequadas para uma máquina de preparação de vigas.
| Intervalo de espessuras | Tolerância da cortadora laser | Tolerância da máquina de preparação |
|---|---|---|
| Inferior a 6 mm | ±0.05 a ±0,1 mm | Aplicação pouco comum |
| 6–12 mm | ±0.1 a ±0,2 mm | ±0,5 mm |
| 12–25 mm | ±0.25 a ±0,5 mm | ±0.5 a ±1 mm |
| 25–150 mm | Acima do limite prático | ±1 mm (oxicorte) |
💡 Dica profissional
A precisão do laser tende a diminuir com o aumento da espessura. A partir de 12mm, a zona afetada pelo calor (HAZ) alarga-se, os desvios da alma e das abas acentuam-se e as tolerâncias tornam-se comparáveis às do corte por plasma. Se a maior parte do seu trabalho envolver perfis W pesados e perfis U com abas de espessura superior a 20mm, a vantagem de precisão do laser torna-se menos significativa.
Velocidade e taxa de produção
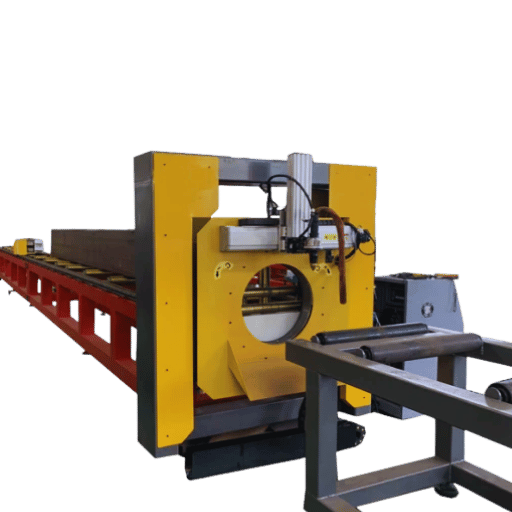 A velocidade de corte, por si só, representa apenas parte da taxa de produção. Por exemplo, uma cortadora laser de fibra corta chapa de aço macio com 1-2 mm a 5-10 m/min; com espessuras superiores a 20 mm, a velocidade ronda 0,5-0,7 m/min. Os dados de laser de fibra publicados pela IPG Photonics indicam velocidades de processo 3-5 vezes superiores às do corte por plasma da maioria dos perfis em materiais com menos de 10 mm.
Mas uma máquina CNC de preparação de vigas capaz de executar automaticamente recortes, furação, entalhes, marcações e furos para parafusos numa só passagem oferece ganhos na taxa de produção que a velocidade de corte, por si só, não permite quantificar. A máquina executa não apenas o corte, mas também todas as etapas secundárias desta estação automatizada de preparação, reunindo operações que, de outra forma, exigiriam cinco ou seis estações distintas. Fabricantes com experiência em máquinas robotizadas de corte por plasma referem ganhos de produtividade de até 80 percent face a processos manuais de preparação e corte com tocha. O manuseamento do material passa de 3-6 movimentos de grua por viga para 1-2.
80%
Redução do tempo de produção (máquina de preparação vs. trabalho manual)
3–5×
Vantagem de velocidade do laser em material fino (<10 mm)
1–2
Movimentos de grua por viga (preparação CNC)
Espessura do material e compatibilidade com perfis
| Tipo de perfil | Máquina de preparação de vigas | Cortadora laser de fibra |
|---|---|---|
| Viga H / perfil W | Até 1270 mm de largura × 610 mm de altura | Até 1250 × 600 mm (máquinas especializadas) |
| Perfil U / perfil angular | Compatibilidade total (perfil angular até 254 × 254 mm) | Limitada — exige dispositivos de fixação específicos para cada perfil |
| Tubo redondo / tubagem | Alguns modelos (HGG, Prodevco: 100–660 mm de diâmetro) | Sistemas laser para tubos (categoria de máquinas separada) |
| Chapa plana / chapa metálica | Capacidade secundária (até 1220 mm de largura) | Principal vantagem — chapa fina a média |
| Espessura máxima do material | 152 mm (oxicorte) | 20–25 mm standard; 60 mm com alta potência |
⚠️ Importante
Se a sua oficina trabalhar com vigas cujas abas tenham mais de 25 mm de espessura, uma cortadora laser, por si só, poderá não ser suficiente como máquina principal de corte para todas as aplicações. Para perfis pesados, é necessária uma máquina de preparação de vigas ou uma linha de corte por plasma. Uma máquina de corte laser de vigas H é uma boa solução complementar para perfis mais finos, trabalho em chapa e aplicações de ligação, mas não necessariamente para as necessidades principais de corte.
Custo total de propriedade
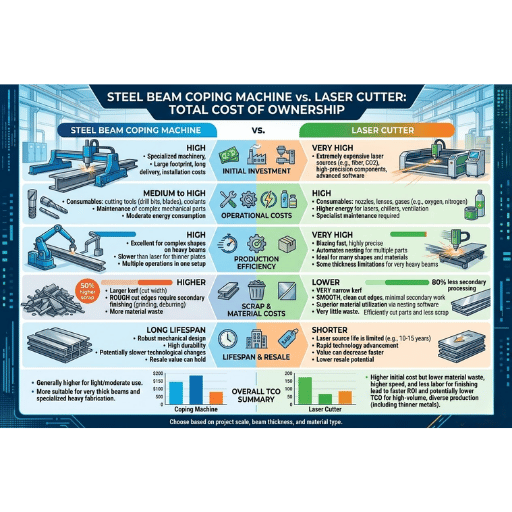 O preço de compra é a variável mais óbvia. Ao longo de 5-10 anos, devem ter-se ainda mais em conta fatores ocultos do custo total de propriedade, como mão de obra, consumíveis, manutenção, espaço ocupado e operações a jusante que cada máquina pode eliminar ou acrescentar.
| Fator de custo | Máquina de preparação de vigas | Cortadora laser de fibra |
|---|---|---|
| Equipamento (novo) | $300K–$1M+ (célula robotizada de plasma) | $250K–$600K+ (sistema para estruturas metálicas) |
| Mão de obra por turno | 1 operador (substitui 3–6 estações manuais) | 1 operador + operador de movimentação de material |
| Eletricidade | Moderado (fonte de alimentação para plasma + robô) | Menor por kW de potência de saída (eficiência da fibra) |
| Consumíveis | Elétrodos de plasma, bocais, proteções, gás | Janelas de proteção, bocais, gás auxiliar (N₂ ou O₂) |
| Gás auxiliar (elevado consumo) | O₂ + ar — custo moderado | N₂: $3,000–$30,000/month em produção plena |
| Operações secundárias | Mínimas — furação e marcação integradas | Pode ser necessária uma linha de furação separada para fazer furos para parafusos em perfis espessos |
| Extração de poeiras | Necessária — célula fechada com sistema de extração | Necessária — área de corte fechada com sistema de filtragem |
💡 Dica profissional
Não se esqueça de contabilizar o consumo de azoto como gás auxiliar num sistema de corte laser. Em cortes de aço-carbono espesso, com elevada produção e em serviço pesado, o laser pode consumir azoto no valor de $15 000-$30 000 por mês. Muitos fabricantes não preveem adequadamente este custo adicional durante a elaboração de propostas e só se apercebem do valor elevado da fatura quando o equipamento já está em plena operação. Peça ao fabricante do sistema laser uma análise dos gases que estime o consumo de azoto com base na combinação real de materiais que produz, incluindo grandes quantidades de chapa espessa de aço-carbono.
Quando escolher uma máquina de preparação de vigas em vez de uma cortadora laser
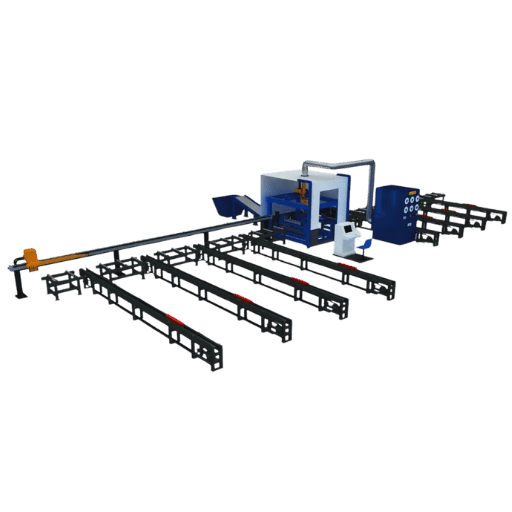 A decisão de comprar uma máquina CNC de preparação de vigas de aço estrutural depende muito da combinação de perfis da sua oficina, do volume de produção e do fluxo de trabalho nas etapas seguintes. Eis um método lógico de decisão, baseado nos fatores que distinguem as oficinas que mais beneficiam da automatização da preparação.
- ✔ O seu trabalho envolve sobretudo vigas H, perfis W, perfis U e perfis angulares — a chapa plana não é o seu produto habitual
- ✔ Maquina regularmente vigas com abas de espessura superior a 25 mm
- ✔ Cada viga passa por vários processos: recortes, furos para parafusos, preparação para soldadura, entalhes e marcações
- ✔ Pretende combinar a preparação, os recortes, a furação e a retificação numa única estação
- ✔ Utiliza ficheiros Tekla Structures ou SDS/2 e pretende um fluxo de trabalho direto entre o ficheiro e a máquina
- ✔ Os recortes manuais são um estrangulamento na sua oficina: é difícil encontrar e manter operadores qualificados para trabalhar com tochas
⚠️ Erro comum
Comprar uma célula robotizada de preparação de gama alta para uma oficina que processa apenas 10-15 vigas por dia. Entretanto, a máquina fica subutilizada e o prazo de retorno do investimento prolonga-se até 4-5 anos. Oficinas mais pequenas aproveitariam melhor esse capital investindo numa linha de plasma de gama média ou subcontratando os recortes a um centro de serviços.
Quando faz mais sentido escolher uma cortadora laser
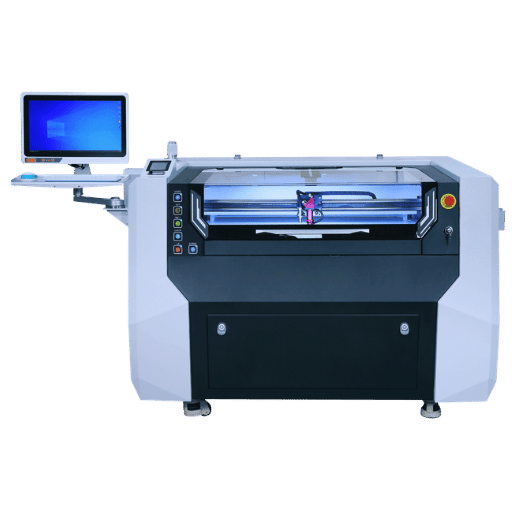 A tecnologia laser de fibra oferece vantagens de produção a oficinas que precisam de tolerâncias apertadas, geometrias de corte complexas e materiais de espessura baixa a média.
Oficinas centradas no processamento de chapa: Se a sua experiência demonstrar que o fabrico de chapa plana permite processar chapas de reforço, chapas de base, chapas de ligação, reforços e peças semelhantes com maior rapidez, limpeza e economia num laser do que em qualquer sistema baseado em plasma, a solução é um laser de fibra. Uma fenda de corte mais estreita (0.1 face a 3-6 mm), menos desperdício de material no corte e um software de nesting otimizado reduzem o desperdício de material em 15-20 percent ou mais.
Componentes em que os furos de sopro são críticos: Estruturas arquitetónicas de aço, ligações expostas e peças que exigem uniões de encaixe sob pressão fabricam-se com maior facilidade com as tolerâncias apertadas de 0,1 mm que o laser permite. Reduz-se a mão de obra necessária para a retificação posterior.
Oficinas que trabalham com materiais variados: Ao contrário de uma máquina de preparação dedicada, um laser pode processar aço-carbono, aço inoxidável, ligas de alumínio e cobre no mesmo sistema — se a sua oficina trabalhar com materiais além do aço estrutural.
Processamento de chapa em grandes volumes e para serviço pesado: As tecnologias laser de corte proprietárias atingem velocidades de 5-10 metros por minuto em material fino e processam, por hora, muitas vezes mais volume do que uma máquina de plasma equivalente. Em oficinas movimentadas com vários turnos, esta vantagem na taxa de produção traduz-se num retorno do investimento quantificável.
Conclusão principal
Num fabrico pesado de estruturas metálicas, um sistema laser não deve ser considerado um substituto da máquina de preparação de vigas, nem o inverso. Muitos grandes fabricantes utilizam ambos em simultâneo: uma máquina de preparação para vigas estruturais e um laser para processar chapa e tubos finos. A escolha depende do equipamento que atualmente limita a produção.
Perguntas frequentes — máquina de preparação de vigas de aço vs. cortadora laser
P: Uma máquina de preparação de vigas pode substituir completamente uma cortadora laser?
Ver resposta
Resposta curta: não. As máquinas de preparação são adequadas para perfis estruturais, mas não conseguem competir com o laser no corte de chapa plana fina. Na prática, é raro, mas as oficinas que cortam apenas vigas pesadas podem conseguir trabalhar só com uma máquina de preparação.
P: Quais são 2 desvantagens das cortadoras laser?
Ver resposta
Há 2 fatores principais a considerar. O primeiro são os limites de espessura: o laser de fibra corta aço-carbono com precisão até 20-25 mm, mas a qualidade do corte diminui significativamente acima desse valor. O segundo é o custo elevado do gás auxiliar: em plena produção, o consumo mensal de azoto pode custar ao utilizador $15 000-$30 000, uma despesa que a maioria dos compradores subestima no momento da compra.
P: Que espessura de aço estrutural consegue cortar uma cortadora laser?
Ver resposta
Os lasers de fibra industriais típicos (6-12 kW) cortam aço macio até 20-25 mm com qualidade superficial aceitável. As unidades de maior potência (40-60 kW) conseguem cortar material muito mais espesso (60 mm), embora a velocidade e a qualidade das arestas diminuam drasticamente. Para obter peças com qualidade de produção, a maioria dos fabricantes limita o corte laser de fibra a uma size_range de 16-20 mm, de acordo com as tolerâncias dimensionais da ISO 9013:2017.
P: O corte por plasma é uma alternativa melhor às duas tecnologias?
Ver resposta
É o meio-termo — capacidade para cortar espessuras superiores às do laser, mas com menor precisão e com um custo de equipamento inferior ao de qualquer uma das duas?
Se uma oficina precisar apenas de perfilar e não precisar de vários processos, uma mesa de corte por plasma será suficiente. No entanto, não elimina a necessidade de outros processos, como furação, marcação e biselamento, que as máquinas de preparação de vigas conseguem executar; além disso, estas mesas não produzem cortes com qualidade laser em material mais fino. Para saber mais sobre corte de vigas de aço com laser vs. plasma, leia a nossa comparação.
P: Uma máquina de preparação de vigas pode integrar-se na minha configuração atual?
Ver resposta
Sem dúvida. Muitas das máquinas CNC atuais de preparação de vigas já recebem ficheiros diretamente nos formatos Tekla Structures, SDS/2, STEP e AutoCAD. A máquina CNC está equipada com rolos de alimentação e de saída e com um sistema de transporte.
A maioria das instalações integra uma célula de produção fechada, alimentada por rolos, com 20-30 M, equipada com sistema de extração de poeiras e fornecimento de ar comprimido. A alimentação e a saída podem ser ligadas aos modos manual, de alimentação automática e de ciclo automático. Existem ligações API com a maioria dos programas atuais de gestão da produção (MRP) e de gestão de oficina.
P: Que manutenção exige cada máquina?
Ver resposta
Uma regra prática para sistemas de plasma é reservar tempo para substituir consumíveis (elétrodo, bocal, proteção) a cada 200–300 horas de arco ativo, calibrar o braço robótico 4 vezes por ano, lubrificar o transportador e substituir os filtros do sistema de extração de poeiras. As cortadoras laser exigem a verificação semanal da integridade das janelas de proteção em períodos de utilização intensa, a limpeza dos bocais no final de cada turno, o tratamento do refrigerador a cada 6 month e o diagnóstico anual da fonte laser pelo fabricante do equipamento de marcação. Se qualquer uma destas máquinas não cumprir os intervalos de manutenção, a qualidade de corte começará a deteriorar-se visivelmente antes de surgirem outros problemas.
Os sistemas de plasma acumulam bastante escória na superfície de corte, enquanto os sistemas laser apresentam maior desvio do foco e maior inclinação das arestas.
Precisa de ajuda para escolher a tecnologia de corte adequada?
Desenvolvemos sistemas de soldadura robotizada para o fabrico de estruturas metálicas e sistemas de corte laser de fibra. O nosso departamento de engenharia pode avaliar os seus requisitos de produção e selecionar a configuração adequada.
Solicite uma consulta gratuita →Sobre esta análise
Desde 1991, a Zhouxiang concebe e fabrica máquinas para o processamento de estruturas metálicas. Os dados sobre tolerâncias, velocidades e custos desta comparação provêm de especificações de fabricantes publicadas, normas de fabrico da AISC/AWS e observações em oficinas de estruturas metálicas na América do Norte e na Ásia. Produzimos sistemas de corte laser de fibra e sistemas de automatização da soldadura.
O nosso objetivo é ajudar os fabricantes do setor a encontrar os sistemas de corte adequados às suas necessidades reais de produção, e não simplesmente vender equipamento barato.Referências e fontes
- AISC 360, secção M2.2: corte e acabamento do aço — American Institute of Steel Construction
- AWS D1.1/D1.1M:2025 Código de soldadura estrutural — aço — American Welding Society
- Corte a laser — Wikipedia
- Corte a laser vs. corte por plasma: um guia moderno — IPG Photonics
- Comparação entre corte por feixe laser, oxigénio e arco de plasma — IOP Conference Series
- Efeito dos parâmetros do laser de fibra na precisão de corte de chapas de aço S355JR — MDPI Metals Journal

