
Contacte a Zhouxiang

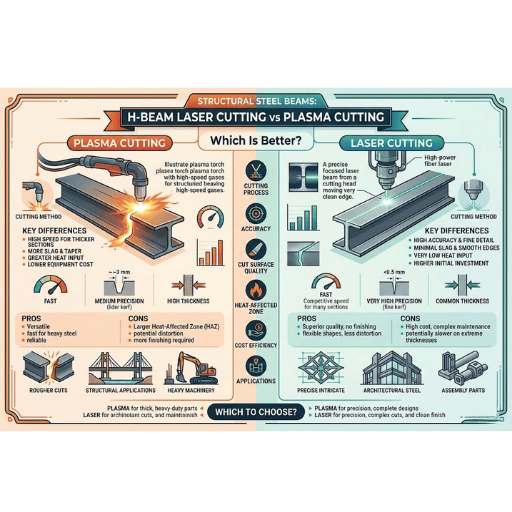
Entre hoje numa oficina de estruturas metálicas e ouvirá o mesmo debate: cortar as vigas H a laser ou a plasma?
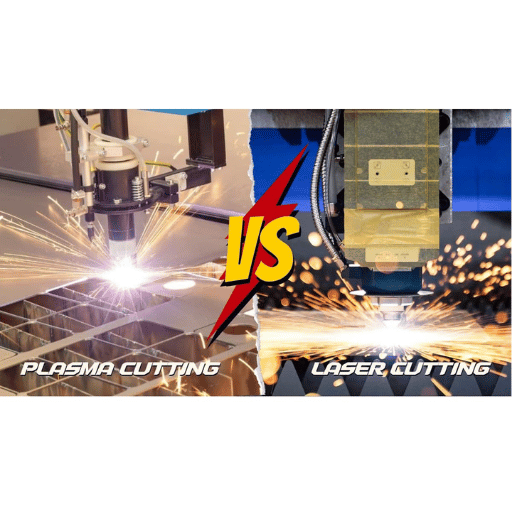
Cada tecnologia de corte tem vantagens e desvantagens que permitem chanfrar uma alma, cortar uma coluna e abrir furos num banzo. No entanto, os cortes são feitos de formas muito diferentes, com custos e qualidade de aresta também muito distintos. Este guia separa as expectativas da realidade, apresentando dados reais de tolerâncias, valores do custo total de propriedade e uma metodologia concebida especificamente para decidir como cortar vigas H e outras peças de aço estrutural.Corte a laser vs. corte a plasma de vigas H: comparação rápida
| Critério | Corte a laser de fibra | Corte a plasma |
|---|---|---|
| Tolerância dimensional | ±0,10 mm (ISO 9013 intervalo 1–2) | ±0,5–0,6 mm (ISO 9013 intervalo 2–4) |
| Largura da zona termicamente afetada | 0,1–0,5 mm | 0,5–2,3 mm |
| Espessura máxima prática (banzo) | 20–25 mm (6–15 kW); 50+ mm (30 kW+) | 50–160 mm (consoante o sistema) |
| Rugosidade da superfície de corte (Ra) | ~13,7 µm (≤12 mm) | ~26,6 µm, valor típico |
| Largura de corte | 0,1–1,0 mm | 1,5–5 mm |
| Custo de operação mensal (produção a plena capacidade) | ~$20 000 (sistema de 40 kW) | ~$20 000 (sistema de 300 A) |
| Produção linear mensal | ~38 000 m (40 kW) | ~19 000 m (300 A) |
| Investimento de capital | $250 000–$600 000+ (sistema estrutural) | $175 000–$225 000 (XPR300 completo) |
| Prazo de retorno do investimento (típico) | ~5 anos | ~2 anos ou menos |
| Tolerância à carepa e à ferrugem | Requer uma superfície limpa e sem carepa | Corta superfícies com carepa, ferrugem e revestimentos |
| Conformidade com AISC 360-22 | Sim (ambos os métodos são expressamente permitidos) | Sim (ambos os métodos são expressamente permitidos) |
Fontes dos dados: descrição geral do Hypertherm XPR300; guia de laser a plasma da IPG Photonics; secção M2 da AISC 360-22.
Precisão e tolerâncias do corte: qual é a precisão de cada método no aço estrutural?
 Na prática, a tolerância dimensional não é um conceito abstrato. Quando a equipa da oficina fura orifícios para parafusos na alma de uma viga H ou marca os chanfros de preparação para soldadura no banzo de uma coluna, a tolerância dimensional determina se a ligação encaixa corretamente na obra ou se é necessário refazê-la. A ISO 9013:2017, a norma que rege as tolerâncias geométricas e de qualidade do corte térmico, é atualmente a melhor referência para comparar em condições equivalentes os resultados do corte a plasma e a laser.
| Parâmetro | Máquina de corte a laser de fibra | Máquina de corte a plasma HD (XPR300) | Plasma convencional |
|---|---|---|---|
| Classe de qualidade ISO 9013 | Intervalo 1–2 | Intervalo 2–3 | Intervalo 3–5 |
| Tolerância dimensional (10–35 mm) | ±0,10 mm | ±0,2–0,5 mm | ±0,6 mm+ |
| Precisão posicional | ±0,05 mm | ±0,2–0,4 mm | ±0,5–1,0 mm |
| Zona termicamente afetada | 0,1–0,5 mm | 0,5–1,5 mm | 1,0–2,3 mm |
| Largura de corte | 0,1–1,0 mm | 1,5–3 mm | 2–5 mm |
💡 Dica técnica
Para orifícios de parafusos em aço estrutural, a AISC 360-22 permite qualquer orifício em estruturas de aço convencionais se tiver sido feito por corte térmico (plasma, laser ou plasma gasoso), desde que a rugosidade seja inferior ou igual a 1 000 in (25 m) e a profundidade do entalhe seja inferior a 1/16 in. (2 mm). Uma instalação adequada permite cumprir estes requisitos com corte a laser ou a plasma.
Espessura do material: que dimensões de vigas H cada tecnologia consegue cortar
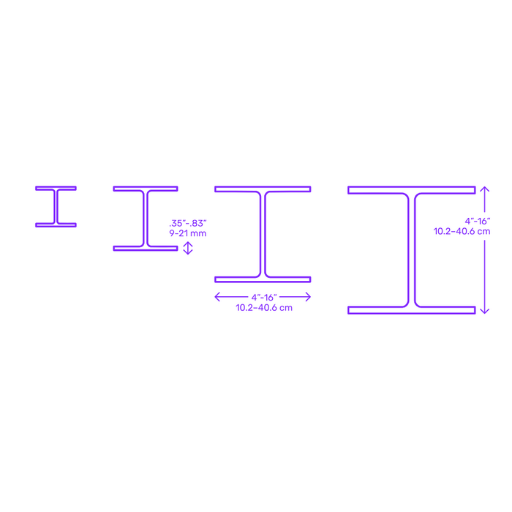
| Sistema | Espessura máxima prática (aço-carbono) | Limite de qualidade | Perfis de viga H abrangidos |
|---|---|---|---|
| Laser de fibra 6–10 kW | 20–25 mm | Melhor qualidade ≤12–16 mm | Perfis ligeiros a médios (W8–W12 ligeiros) |
| Laser de fibra 15–20 kW | 40–50 mm | Boa qualidade ≤25–30 mm | Perfis médios (a maioria dos W10–W14 médios) |
| Laser de fibra 30–60 kW | 80–200 mm | Qualidade de produção ≤50–80 mm | Perfis pesados, investimento elevado |
| Plasma HD (XPR300) | 50 mm | Qualidade X-Definition em toda a espessura | Perfis médios a pesados |
| Plasma HPR800XD | 160 mm | Qualidade de produção ≤100 mm | Todos os perfis estruturais, incluindo W14 pesado |
⚠️ Importante
A qualidade do corte a laser de fibra depende muito de uma superfície limpa, sem carepa nem ferrugem, para garantir resultados consistentes. Segundo o AWS Welding Digest (maio de 2024), o material deve ser decapado por jato abrasivo ou limpo quimicamente antes de chegar à fábrica de estruturas, para obter os melhores resultados a longo prazo com laser de fibra. As oficinas que utilizam corte a plasma conseguem cortar qualquer superfície metálica, mesmo que tenha revestimentos ou esteja contaminada com carepa, ferrugem ou tinta.
Qualidade do corte e acabamento das arestas: qual oferece melhor preparação para soldadura?
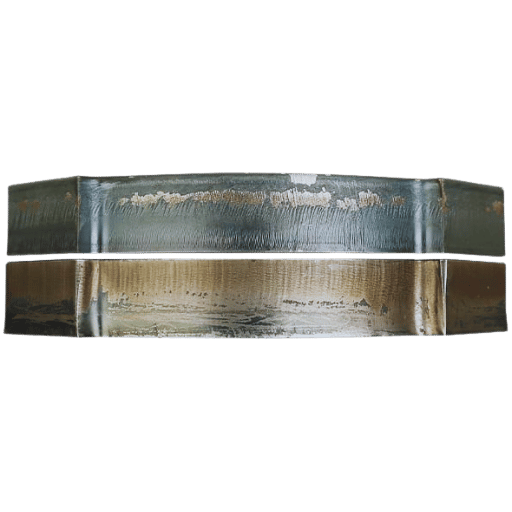 Consoante a classe do aço estrutural e a forma da peça cortada, o acabamento do corte só fica completo quando está concluída a preparação da aresta para soldadura. O custo de rebarbagem tem de ser incluído na rubrica de mão de obra quando se calcula o preço de uma coluna cortada a plasma. Estes cálculos económicos tornam-se rapidamente importantes na escolha entre laser de fibra e plasma HD com oxigénio para cortar banzos, almas e detalhes de estruturas de aço espessas.
O que faz a diferença: zona termicamente afetada e contaminação por azoto
O plasma HD (oxigénio) cria ilhas implantadas com azoto e estrias de nitretos nos limites dos grãos nas arestas de corte, o que pode causar porosidade nas soldaduras quando essas arestas são soldadas com FCAW ou SMAW. Os sistemas de plasma X-Definition modernos reduzem significativamente ou eliminam o Risco Hazard4 de soldar através dessas estrias e oferecem uma qualidade de aresta que, segundo a alegação, «minimiza absolutamente ou elimina por completo o processamento secundário» — jato de areia, retificação, etc. — em secções com mais de 1/4″ de espessura, de acordo com as orientações de vendas e resolução de problemas da Hypertherm relativas à qualidade das arestas de corte. A mistura de gases da tocha de soldadura, a configuração do bocal e o grau do aço determinam a criticidade da aresta.- Arestas cortadas a laser: Ra22lnm, zona termicamente afetada 0,1-0,5 mm, largura de corte 0,1-1 mm (-16 mm num único corte), prontas para a oficina
- Plasma HD (O2): Ra 34nlm, zona termicamente afetada. 0,7-3,0 mm, largura de corte 1,5-6 mm — pode ser necessário rebarbar as arestas nas zonas críticas de soldadura
- A gravação a laser substitui as linhas de giz e pedra-sabão por marcações precisas e permanentes, num só passo
- O corte a plasma CNC, com trajetória da tocha controlada por computador em almas, banzos e chanfros de preparação para soldadura em aço não sensibilizado de 3–25 mm, oferece a taxa de produção necessária quando a rebarbagem secundária das arestas é uma etapa económica no custo total da estrutura acabada
Erro comum: o custo oculto da rebarbagem
Menos evidente nos cálculos iniciais, mas mais dispendioso a prazo: as oficinas que passam do laser para o plasma para reduzir o custo do equipamento muitas vezes não contabilizam o custo da mão de obra e os atrasos causados pelos recortes de contorno, ranhuras e aberturas na alma feitos a plasma, que têm de ser rebarbados para cumprir as normas de preparação para soldadura AWS D1.1. Esta operação secundária pode custar 15-30 minutos de trabalho direto na oficina por ligação de viga. É um custo amortizado que não consta da rubrica do equipamento na comparação de custos, mas que existe e fica oculto na rubrica das horas de mão de obra direta.
Custo de operação e ROI: custo total de propriedade para oficinas de vigas H
 O custo de um sistema laser é muito superior ao de um sistema de plasma; a diferença entre os custos de operação, medida na mesma escala, é muitas vezes menor, enquanto a diferença na produção anual é frequentemente maior!
3–4×
Maior investimento
Laser vs. plasma (capital)
2×
Maior produção linear
Laser com o mesmo custo mensal
~2 anos
Prazo de retorno típico
do plasma
~5 anos
Prazo de retorno típico
do laser
| Fator de custo | Sistema laser de fibra | Sistema de plasma HD |
|---|---|---|
| Investimento de capital (estrutural) | $250,000–$600,000+ | $175 000–$225 000 (XPR300 completo) |
| Custo dos consumíveis por hora | Baixo (lente/bocal: vida útil de vários meses) | Mais elevado (elétrodo/bocal: vida útil de 1–2 hr com o arco ligado; ~$24–$27 cada) |
| Consumo de energia (sistema completo) | ~45–75 kW (laser de 15–20 kW) | ~50–103 kW (sistema de 170–300 A) |
| Custo de operação mensal (produção a plena capacidade) | ~$20 000 (40 kW) | ~$20 000 (300 A) |
| Custo da rebarbagem secundária | Baixo (as arestas cortadas a laser estão normalmente prontas para soldadura) | Variável (depende do material, do gás e da criticidade da aresta) |
| Prazo de retorno típico | ~5 anos | ~2 anos ou menos |
Comparação de investimento e custos de operação: Hypertherm XPR300 vs. laser de fibra; IPG Photonics; custos de operação da Hypertherm
💡 Critérios para o custo total de propriedade
Para comparar com precisão o custo total de propriedade do sistema de corte de vigas H, inclua os seguintes custos: investimento na máquina e instalação, custo dos consumíveis por corte, custo da eletricidade segundo a tarifa local, mão de obra de rebarbagem (se necessária), custo de pré-limpeza (laser) e valor da capacidade à taxa horária total da oficina. As oficinas de maior volume, que processam mais de 300 vigas por semana a ritmos de produção elevados, concluem frequentemente que o sistema laser pode oferecer um prazo de retorno mais curto do que a média de 5 anos da indústria.
Qual deve escolher? Critérios de decisão para fabricantes de vigas H
| A sua situação | Escolha o corte a laser | Escolha o corte a plasma |
|---|---|---|
| Espessura do banzo | Principalmente ≤20 mm (sistemas de potência média) | Sempre >20 mm ou combinação de perfis pesados |
| Requisitos de preparação para soldadura | Tolerâncias apertadas na soldadura, sem necessidade de rebarbagem | Soldaduras estruturais convencionais; rebarbagem aceitável |
| Orçamento de capital | Pode suportar o custo do sistema, de $250 000–$600 000+ | Prefere um investimento inicial de $175 000–$225 000: custo inferior ao dos sistemas laser e retorno mais rápido |
| Condição do material | Vigas limpas, previamente decapadas ou sem carepa | Vigas entregues diretamente da siderurgia com carepa, ferrugem ou tinta |
| Prioridade de produção | Taxa de produção máxima, 2× a produção do plasma com o mesmo custo | Retorno do investimento mais rápido, menor custo inicial |
| Funções adicionais | Marcação de traçados, gravação e perfis chanfrados num só corte | Recortes de contorno em perfis pesados, corte de chanfros com amperagem elevada, tolerância à carepa |
💡 Para oficinas com soluções híbridas
Muitos fabricantes de estruturas de média dimensão utilizam o corte a plasma para processar perfis pesados e realizar recortes de contorno em grandes volumes. Para perfis ligeiros, modelos de furos e peças detalhadas que exigem tolerâncias apertadas, dispõem de uma máquina dedicada de corte a laser de potência média. Este fluxo de trabalho combinado permite que cada sistema seja utilizado onde tem melhor desempenho, uma opção prática quando existe capital para investir nos dois sistemas.
Sobre esta comparação
Após mais de uma década a desenvolver sistemas de corte a laser de vigas H para fabricantes de estruturas, Zhouxiang conhece na prática ambos os lados desta comparação. Esta análise baseia-se em dados publicados pela indústria, provenientes da AISC, AWS, Hypertherm e IPG Photonics, e não em alegações próprias, porque uma decisão bem fundamentada exige fatores que possam ser confirmados com números verificáveis. Se a sua oficina estiver a avaliar a capacidade necessária para processar vigas H, a espessura dos materiais e os requisitos de preparação para soldadura da combinação de trabalhos que executa são mais esclarecedores do que uma comparação genérica.
Perguntas frequentes
P: O corte a laser é melhor do que o corte a plasma para cortar vigas H?
Resposta ▾
Para banzos ≤20 mm, o laser oferece maior precisão (±0,10 mm vs. ±0,5 mm), uma zona termicamente afetada mais estreita (0,1–0,5 mm vs. 0,5–2,3 mm) e arestas mais limpas, normalmente sem necessidade de rebarbagem antes da soldadura. Acima de 25 mm, o plasma de alta definição continua a ser o método de produção dominante para vigas H em todo o mundo.
P: Qual é a espessura de aço que uma máquina de corte a plasma consegue cortar?
Mostrar ▾
A capacidade dos sistemas industriais de corte a plasma varia bastante consoante a amperagem. Para cortar aço estrutural com 25 mm ou mais e obter cortes de qualidade, o Hypertherm XPR300 (300 A) é um sistema capaz, com desempenho até 50 mm. Os sistemas Hypertherm 300 A de alta definição conseguem cortes com qualidade X-Definition até 50 mm. O sistema de plasma HPR800XD, à amperagem máxima, corta aço estrutural até 160 mm, com cortes severos acima dessa espessura. A qualidade típica para o fabrico de estruturas de aço, segundo a AWS D1.1, é especificada para aço-carbono de 25-50 mm. Para cortar os banzos de vigas H, a maioria dos sistemas de plasma de alta definição abrange toda a gama de perfis estruturais pesados pretendida (de W8 a W14 pesado).
P: Qual é a diferença entre o corte a laser e o corte a plasma?
Detalhes ▾
O corte a laser utiliza um feixe de luz convergente, amplificado por uma fibra até à cabeça de corte. O corte a plasma utiliza um jato de gás focado para aquecer o material e um fluxo de ar para o remover, e pode alcançar um intervalo de tolerâncias semelhante. Ao contrário do plasma, o laser consegue cortar furos com precisão e cantos apertados com tolerâncias de 0,10 mm, produzindo uma largura de corte muito pequena. Com uma temperatura de funcionamento superior a 20 000+ °C, o arco de plasma pode atingir níveis de precisão semelhantes com sistemas modernos de alta definição, mas exige metal limpo e sem carepa para obter cortes de qualidade e implica custos de capital mais elevados e prazos de retorno mais longos do que os sistemas laser.
P: O corte a plasma produz arestas limpas para soldar aço estrutural?
Resposta ▾
A qualidade das arestas depende da tecnologia de plasma, da seleção do gás e da condição do material. Os sistemas modernos de plasma de alta definição, como o Hypertherm XPR300 com oxigénio, conseguem produzir arestas que cumprem a amostra 3 da AWS C4.1-77 (Ra ≤25 µm), prontas para soldadura em aço-carbono com 6 mm ou mais, sem rebarbagem. Os sistemas de plasma convencionais mais antigos, sobretudo os que utilizam azoto, produzem frequentemente escória, entalhes e óxidos superficiais que exigem rebarbagem antes de uma soldadura estrutural poder passar na inspeção AWS D1.1. Em banzos de vigas H com 12–20 mm de espessura, a diferença entre uma aresta cortada com plasma de alta definição e outra com plasma convencional pode acrescentar 15–30 segundos de rebarbagem por corte, um custo que aumenta rapidamente num trabalho de grande volume. Em contrapartida, o laser de fibra produz de forma consistente Ra ≤12,5 µm em aço macio até 20 mm, mantendo-se firmemente na faixa sem rebarbagem para toda a gama de perfis estruturais ligeiros a médios.
P: Uma máquina de corte a plasma é mais económica de operar do que uma máquina de corte a laser?
Mostrar ▾
O custo mensal de operação de um sistema de plasma de alta definição de 300 A é aproximadamente igual ao de um sistema laser de fibra de 40 kW: operar ambos à capacidade máxima custa um pouco menos de $20,000/month. O sistema de plasma exige um investimento inicial bastante inferior (cerca de 3-4 vezes menos) e tem um prazo de retorno mais curto (~2 anos, em comparação com ~5 anos para o laser), mas o custo horário das peças de desgaste é muito superior (os conjuntos de elétrodo e bocal duram apenas 1-2 horas de arco ligado, contra vários meses para os componentes óticos do laser). Apesar do investimento inicial mais elevado e do custo mínimo das peças de desgaste, o laser é muito eficiente em termos de custo no fabrico de vigas H: quando se compara o custo por metro cortado, a operação a laser produz aproximadamente o dobro com o mesmo custo de operação mensal.
P: As máquinas de corte a laser de fibra conseguem processar perfis estruturais completos de vigas H?
Detalhes ▾
Sim, em certos casos. Um sistema de corte a laser de fibra para produção, equipado especificamente com um mandril rotativo 3-D para perfis estruturais, consegue processar vigas H, vigas I, perfis U, cantoneiras e perfis tubulares numa única carga, realizando recortes de contorno, furos, aberturas na alma, cortes chanfrados e gravação num único ciclo. Quando a espessura dos banzos está dentro da capacidade dos sistemas laser de fibra, normalmente 6-15 kW e 20-25 mm, o laser de fibra é geralmente uma opção mais simples do que o plasma quando é necessário processar em 3D.
Os sistemas de maior potência conseguem processar até 50+ mm.
Especifique um sistema de corte a laser de vigas H para a sua oficina
A Zhouxiang desenvolve máquinas de corte a laser para vigas H e perfis estruturais, destinadas a fabricantes que cortam perfis de 8 mm a 50+ mm. Contacte-nos hoje para saber qual é o sistema de corte adequado à combinação de perfis e ao volume da sua oficina.
Solicite uma proposta para o sistemaReferências e fontes
- ISO 9013:2017 — Corte térmico: classificação e tolerâncias de qualidade geométrica — International Organization for Standardization
- AISC 360-22, secção M2 — FAQ sobre corte e acabamento do aço — American Institute of Steel Construction
- Perguntas frequentes da American Institute of Steel Construction (AISC), 2.4 — Furos para parafusos. Métodos de execução de furos para parafusos em produção. 13.5 1. Rolos de 45º. 13.5 2. Régua de grelha. 13.6 3. Diamask. 13.9 4. Perfilagem. 13.13 5. Corte por chama. 14.2.13 Existem diferentes métodos de oficina para executar furos para parafusos. A produção está ilustrada na figura 13.4.
- Corte a laser de fibra vs. corte por plasma no fabrico de metal (maio de 2024) — AWS Welding Digest
- XPR300: uma alternativa viável ao corte a laser de fibra — Hypertherm
- Custos operacionais do corte automatizado por plasma — Hypertherm
- Corte a laser vs. corte por plasma: um guia moderno — IPG Photonics
- Comparação do corte com feixe laser, oxigénio e arco de plasma — Journal of Physics: Conference Series, IOP Science, 2021
- Análise da microestrutura do aço estrutural após corte térmico (2016) — ScienceDirect / Journal of Physics: Conference Series
- Anderson Steel: estudo de caso da tecnologia PythonX — Lincoln Electric

