Свяжитесь с Zhouxiang

Роботизированный сварочный пост с напольной рельсовой системой
Роботизированный сварочный пост с напольной рельсовой системой для изготовления металлоконструкций
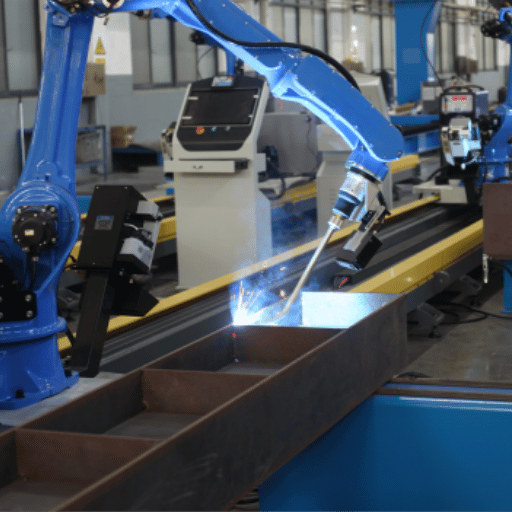
Сварочный робот, которому не нужно задавать траекторию вручную: он напрямую считывает модели Tekla и SolidWorks. Лазерное слежение за швом в реальном времени компенсирует отклонения до ±0,05mm. Благодаря напольным рельсам длиной 12m два робота могут сваривать балку с обеих сторон без переустановки. Пост произведён компанией ZHOUXIANG, которая более 30 лет выпускает оборудование для автоматизации сварки и владеет более чем 200 патентами.
30+
Лет в производстве
200+
Получено патентов
50+
Стран, в которые поставляем
±0.05mm
Точность повторного позиционирования
Как работает роботизированный сварочный пост с напольными рельсами: технологический процесс
Роботизированный сварочный пост с напольными рельсами — это не одна машина, а система, элементы которой должны взаимодействовать друг с другом, иначе дорогостоящие детали пойдут в брак. Вот как устроен рабочий цикл: от загрузки свариваемого изделия до выгрузки готового сварного соединения.
01
Загрузка свариваемого изделия и настройка оснастки
Оператор устанавливает компонент металлоконструкции на сварочные приспособления вдоль напольных рельсов. Для двутавровых балок обычно используют позиционер типа «голова–хвост» или Г-образное приспособление. Система управления проверяет положение оснастки и наличие детали до начала движения. Загрузка занимает 2-5 минут в зависимости от размера детали. Значительную часть операций можно выполнить, пока робот сваривает предыдущую деталь на противоположном посту.
02
3D-сканирование и обнаружение шва
Модуль машинного зрения — в нашем случае искатель шва с большим рабочим расстоянием — сканирует свариваемое изделие и строит облако точек с координатами соединений. Система автоматически определяет ширину зазора, притупление кромок и положение стыка с переменным углом. Данные сразу передаются в систему управления. Ручное обучение не требуется. Так работает сварка без обучения: робот находит место сварки с помощью машинного зрения, а не под управлением оператора, который вручную проводит его вдоль каждого соединения.
03
Построение траектории сварки и подбор параметров
Интеллектуальное программное обеспечение анализирует данные сканирования и сопоставляет их с библиотекой технологических процессов. Для каждого участка шва оно выбирает скорость подачи проволоки, скорость сварки, напряжение и угол наклона сварочной горелки. В библиотеке хранятся параметры для разных типов соединений: угловых швов на швеллере, стыковых соединений листов и V-образной разделки на толстых полках. Система рассчитывает настройки автоматически — оператору не нужно вводить значения вручную.
04
Роботизированная сварка
Сварочный робот перемещается по напольным рельсам и выполняет заданную траекторию сварки. Манипулятор робота для сварки MIG удерживает нужный угол сварочной горелки и вылет проволоки, а лазерное слежение в реальном времени корректирует отклонения. Параметры дуги соответствуют заданным значениям из библиотеки процессов. Датчик предотвращения столкновений контролирует свободное пространство вокруг робота: если в его рабочую зону неожиданно попадает препятствие, система останавливает движение до столкновения.
05
Контроль качества и выгрузка
После сварки оборудование роботизированного поста записывает параметры каждого шва: ток, напряжение, скорость сварки и расход проволоки. Эти данные используются для статистического управления процессами (SPC) и прослеживаемости. Оператор проверяет готовый шов, выгружает деталь, затем цикл повторяется. Общее время цикла зависит от сложности детали; типичная скорость автоматической сварки рёбер двутавровой балки составляет 0,3-0,5 m/min.
Основные компоненты роботизированного сварочного поста с напольными рельсами
В каждом роботизированном сварочном посту с напольными рельсами есть пять основных подсистем. Если убрать хотя бы одну, производительность всей системы снизится — или она вообще не будет работать.
Подсистема 01 — 6-осевой манипулятор робота и прецизионная линейная направляющая
Робот и рельсовая система
MR12-2010
Стандартные рельсы 12m
На заказ — от 6m до 20m+
Точность ±0,05mm
6-осевой манипулятор робота (мы используем серию MR, в том числе модель MR12-2010) перемещается по прецизионной линейной направляющей. Стандартная длина наших рельсов — 12 метров; для производителей мостовых балок мы изготавливали направляющие длиной от 6m до 20m+. Рельсовое основание — это не просто прикрученный к полу путь: оно спроектировано с виброгашением и компенсацией температурных деформаций, чтобы точность позиционирования робота ±0,05mm сохранялась даже после нескольких часов нагрева дугой.
Подсистема 02 — интегрированное управление сваркой и 3D-планирование траектории
Система управления и программное обеспечение
Контроллер Friendess
Tekla / SolidWorks / UG
Автоматическое построение траектории
Здесь многие конкурирующие системы уступают. Наша система управления на базе Friendess управляет кинематикой робота и параметрами сварочного процесса из единого интерфейса. Она считывает 3D-модели из Tekla, SolidWorks или UG — те же файлы, которыми уже пользуются инженеры-конструкторы металлоконструкций. Обучение с помощью джойстика и программирование каждой точки не требуются. Импортируйте модель — программа построит траекторию. Подробнее об этом ниже.
Подсистема 03 — обнаружение шва и коррекция сварки в реальном времени
Лазерное слежение за сварным швом
Линейный лазерный сканер
Коррекция в реальном времени
Компенсация деформаций
Линейный лазерный сканер и искатель шва с большим рабочим расстоянием расположены рядом со сварочной горелкой. До зажигания дуги датчик определяет геометрию соединения: ширину и глубину зазора, угол. Во время прохода он отслеживает шов в реальном времени и передаёт роботу корректировки. Так сохраняется стабильное качество, даже если свариваемое изделие деформируется из-за нагрева. Без этой системы пришлось бы рассчитывать, что сталь останется идеально прямой на протяжении 12 метров. Этого не произойдёт.
Подсистема 04 — цифровой источник сварочного тока и горелка с водяным охлаждением
Источник сварочного тока и сварочная горелка
Aotai / Megmeet
Горелка TRM с водяным охлаждением
Работа в течение полной смены
Для каждого поста мы предлагаем цифровой источник сварочного тока Aotai или Megmeet (на выбор) и удлинённую сварочную горелку TRM с водяным охлаждением. При продолжительной сварке швов водяное охлаждение особенно важно: у горелок с воздушным охлаждением через 30-40 минут непрерывной работы дугой перегревается и изнашивается сопло. Наши горелки работают полную смену без снижения производительности из-за перегрева. Ток сварки, напряжение и скорость подачи проволоки синхронизируются через контроллер Friendess — отдельный пульт для источника сварочного тока не нужен.
Роботизированный сварочный пост с напольными рельсами и традиционная сварка: что меняется, а что остаётся прежним
Переход с ручной или полуавтоматической сварки на роботизированный сварочный пост с напольной рельсовой системой — это не просто повышение скорости. Некоторые показатели значительно улучшаются. Другие остаются примерно на прежнем уровне. А кое-что — скажем прямо — требует адаптации. Вот честный разбор на основе опыта, полученного при сотнях установок.
Роботизированный сварочный пост с напольной рельсовой системой
Ручная / полуавтоматическая сварка
Время настройки для новой детали
2–5 минут (импорт 3D-модели, автоматическое построение траектории)
✓ В 6–9 раз быстрее
Время настройки для новой детали
15–45 минут (измерение, разметка, ручная настройка параметров)
✗ Медленная настройка для новых деталей
Стабильность сварки балок длиной 12m
Отклонение ±0,05mm — точность не снижается из-за усталости
✓ Точность на уровне оборудования
Стабильность сварки балок длиной 12m
Точность снижается уже через 6m. Результат зависит от навыка и усталости сварщика.
✗ Нестабильное качество
Требуемая квалификация оператора
Достаточно навыков оператора оборудования. Обучение — 3 дня. Сертификат сварщика не требуется.
✓ Значительно ниже требования к квалификации
Требуемая квалификация оператора
Сертифицированный сварщик. Обучение — 6–12 месяцев. Желательны сертификаты AWS/EN.
✗ Высокий порог входа
Доля доработки (обычно)
2–5 % брака после первого прохода — обычно косметического, а не влияющего на прочность
✓ В 4–5 раз меньше брака
Доля доработки (обычно)
10–20 % на длинных швах. В ночные смены — больше.
✗ Дорогостоящая доработка
Работа в несколько смен
Работа в 2–3 смены с одинаковым качеством. Усталость не влияет на результат.
✓ Стабильная работа 24/7
Работа в несколько смен
Во вторую и третью смены качество падает на 20–30 % — это неоднократно подтверждалось
✗ Результат зависит от усталости
Гибкость при большом ассортименте
До 20+ вариантов деталей за смену без перепрограммирования
✓ Цифровая гибкость
Гибкость при большом ассортименте
Сварщик быстро приспосабливается, но на незнакомых соединениях работает медленнее
△ Способность человека адаптироваться
Персонал на посту
1 оператор одновременно обслуживает 1–2 поста
✓ В 2 раза эффективнее использование труда
Персонал на посту
1 сварщик на пост, а для крупных конструкций — ещё сборщик или помощник
✗ Выше затраты на персонал
Первоначальные инвестиции
$35 000–$150 000 в зависимости от конфигурации
△ Выше первоначальные затраты
Первоначальные инвестиции
$2 000–$8 000 за сварочный пост (только оборудование)
✓ Низкие затраты на входе
Технические характеристики роботизированного сварочного поста с напольными рельсами для двутавровых балок
| Параметр | ZXR12-2010 |
ZXR10W-1440-D |
Дополнительные модели роботов |
ZXR12-2010 | ZXR10W-1440-D |
Количество осей |
6 осей | 6 осей |
Радиус действия |
2010mm | 1440mm |
Грузоподъёмность |
12KG | 10KG |
Степень защиты |
Оси J1, J2 — IP56 (оси J3, J4, J5, J6 — IP67) |
Оси J1, J2 — IP56 (оси J3, J4, J5, J6 — IP67) |
Способ установки |
на полу / на кронштейне / в перевёрнутом положении | на полу / на кронштейне / в перевёрнутом положении |
Мощность |
4.5KVA | 4.5KVA |
Входные/выходные сигналы |
стандартно 16 входов/16 выходов, 24VDC | стандартно 16 входов/16 выходов, 24VDC |
Масса робота |
313KG | 210KG |
Точность повторного позиционирования |
±0.05 | ±0.05 |
Как решить распространённые проблемы сварки с помощью сварочного робота на напольных рельсах
На каждом предприятии по изготовлению металлоконструкций сталкиваются со своими вариантами одних и тех же проблем — в автомобильной промышленности, строительстве или при сварке с помощью роботов для промышленного оборудования. Мы слышали десятки похожих историй. Расскажем о наиболее частых проблемах и о том, как с ними справляется сварочный робот для промышленного оборудования. Цель всегда одна: автоматизировать и интеллектуализировать производство металлоконструкций, надёжно выполняя автоматическую сварку и используя интеллектуальные функции, которые действительно сокращают простои.
Проблема: квалифицированных сварщиков становится всё меньше
По прогнозу AWS, только в США не хватает 314 000 сварщиков. Средний возраст сертифицированных сварщиков продолжает расти. Их обучение занимает 6–12 месяцев. А заказы тем временем накапливаются.
Наше решение:
Система сварки без обучения от Friendess позволяет обслуживать пост обычному оператору оборудования, а не сертифицированному сварщику. Импортируйте модели из Tekla или SolidWorks — система сделает всё остальное. Один человек может одновременно контролировать две или три машины.
Проблема: качество длинных швов снижается
Ручная сварка двутавровой балки длиной 12 метров? Даже опытному сварщику трудно сохранять стабильное качество после отметки 6 метров. Усталость, отклонение дуги, изменение положения — всё это сказывается. Доля доработки длинных швов может достигать 15–20 %.
Наше решение:
Лазерный датчик отслеживает шов в реальном времени и передаёт системе управления корректировки. Отклонение остаётся в пределах ±0,05mm независимо от длины шва. Доля годных изделий после первого прохода растёт, а доработок становится гораздо меньше.
Проблема: большой ассортимент и малые партии снижают ROI
Для каждой новой детали традиционные сварочные роботы приходится перепрограммировать. Если за неделю нужно изготовить 20 разных вариантов двутавровых балок, время на настройку сводит на нет рост производительности.
Наше решение:
Сварка без обучения решает эту проблему. Система считывает 3D-модель, с помощью машинного зрения автоматически определяет фактическую геометрию соединения, корректирует траекторию сварки и приступает к работе. Задавать каждую точку вручную не нужно. Переналадка занимает минуты вместо часов.
Проблема: длинные балки не помещаются на стационарных постах
Балку длиной 12m для крыши или крана нельзя сварить в стационарной ячейке. Её придётся несколько раз переустанавливать — это занимает время и приводит к ошибкам совмещения.
Наше решение:
Напольные рельсы длиной 12m, которые можно удлинить по запросу, позволяют роботу пройти всю длину балки без перемещения свариваемого изделия. Доступны обе стороны рельсов. При установке рельсов вдоль производственной линии два робота работают одновременно и удваивают производительность.
Где применяются роботизированные сварочные посты с напольными рельсами: отрасли, которым мы поставляем оборудование
Роботизированный сварочный пост с напольными рельсами подходит для разных отраслей. Мы поставляли такие посты предприятиям, которые изготавливают мосты, склады, суда, грузовики и конструкции для электростанций. При этом задачи сварки в разных отраслях отличаются сильнее, чем можно предположить. Расскажем, где мы видим наибольший спрос и что обычно требуется каждой отрасли от роботизированного сварочного поста.
Изготовление металлоконструкций и строительных конструкций
Это наша основная специализация. Двутавровые балки, колонны коробчатого сечения, стропильные фермы и крановые балки — всё это сваривают на напольных рельсах. Строительная отрасль сильнее других столкнулась с нехваткой сварщиков, а предприятия, выпускающие более 100 балок в месяц, не могут наращивать производство только за счёт ручного труда. Наши посты сваривают за один проход элементы длиной от 3m до 12m.
Мосты и инфраструктурные объекты
При изготовлении мостов используют толстые листы и длинные пролёты, а дефекты сварных соединений недопустимы. Для подрядчика по изготовлению мостовых металлоконструкций в Саудовской Аравии мы поставили систему с рельсами длиной 15m по индивидуальному заказу. Одна система выполняет сварку диафрагм, рёбер жёсткости и главных балок. Здесь особенно важно слежение за сварным швом лазером: при такой толщине листов деформация может сместить соединения на 2–3mm.
Судостроение и морская отрасль
На судоверфях приходится сваривать детали под нестандартными углами. Т-образные платформы, U-образные рёбра и продольные рёбра жёсткости — это не плоские детали, которые удобно положить на стол. Поэтому в этой отрасли чаще всего заказывают 8-осевую консольную конфигурацию (ZX-XRYSW100). Дополнительные оси позволяют достигать положений сварки с переменным углом, недоступных для стандартных 6-осевых манипуляторов.
Автомобилестроение и тяжёлый транспорт
В автомобильной промышленности сварочные посты с напольными рельсами используют для рам шасси, узлов прицепов и компонентов тяжёлых грузовиков. Объёмы здесь выше, чем при изготовлении металлоконструкций, а скорость переналадки ещё важнее. Благодаря нашей системе без обучения такие предприятия могут за смену переходить между 5–8 вариантами рам без перепрограммирования.
Энергетическое оборудование
Конструкции для электростанций, каркасы котлов, опоры линий электропередачи — всё это массивные и длинные изделия, для которых нужны сварные соединения, сертифицированные по стандартам ASME или AWS. В библиотеке процессов нашей системы управления сохранены наборы параметров для углеродистой, нержавеющей и атмосферостойкой стали, используемой в энергетическом строительстве. Один оператор сказал нам: «Робот не устаёт в 2 AM. А мои сварщики уставали».
Оборудование для перерабатывающей промышленности и промышленное оборудование
Роботизированная сварка оборудования для перерабатывающих производств применяется для широкого круга изделий: рам конвейеров, оснований машин, узлов баков гидравлических систем и других сварных конструкций. Часто это единичные изделия или малые партии. В таких случаях система без обучения особенно полезна: импортируйте модель, сварите деталь и переходите к следующей. Очереди на программирование не будет.
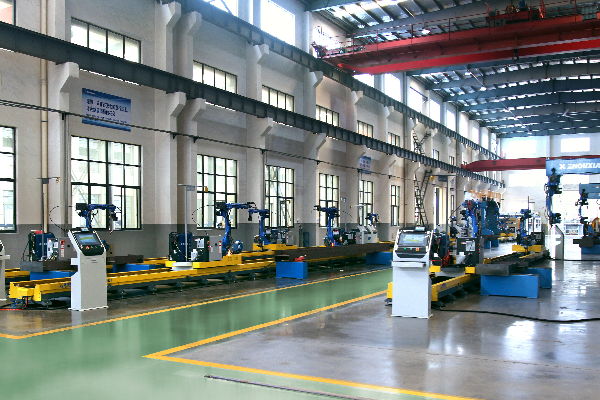
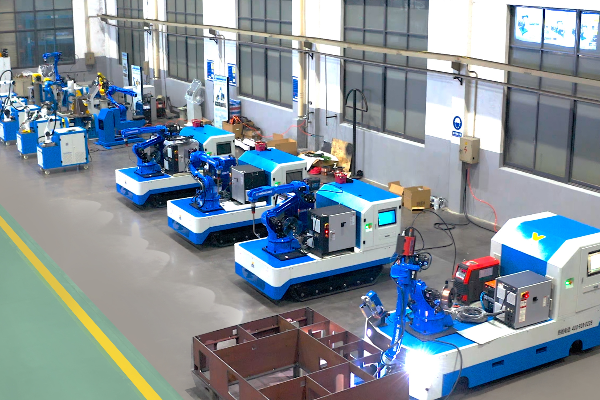
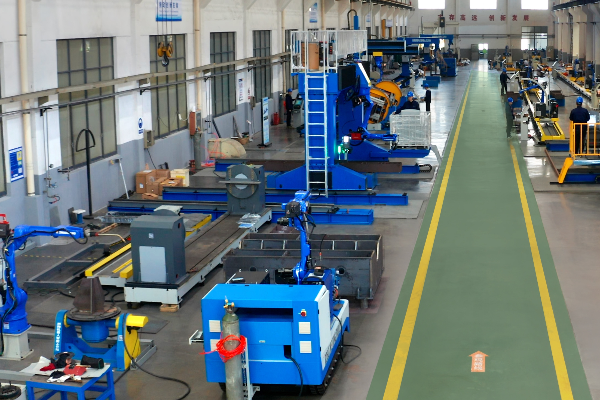
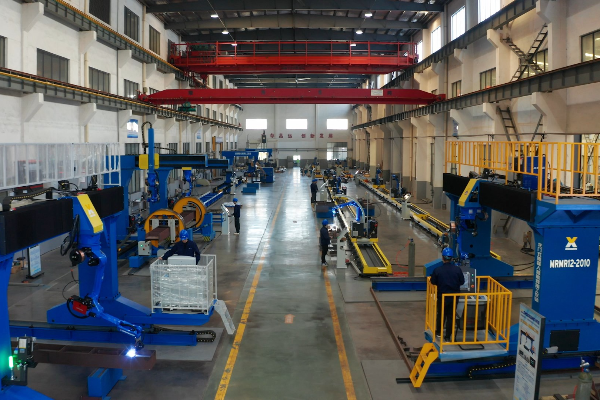
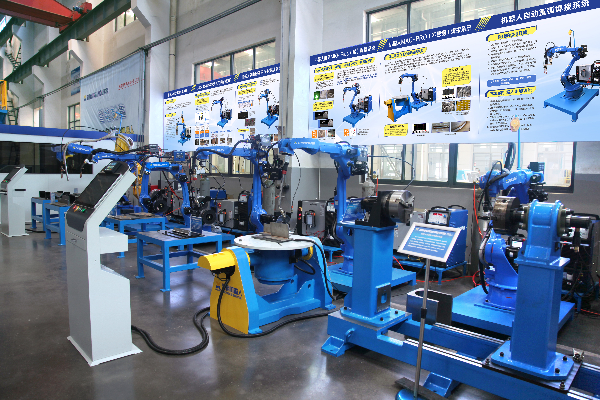
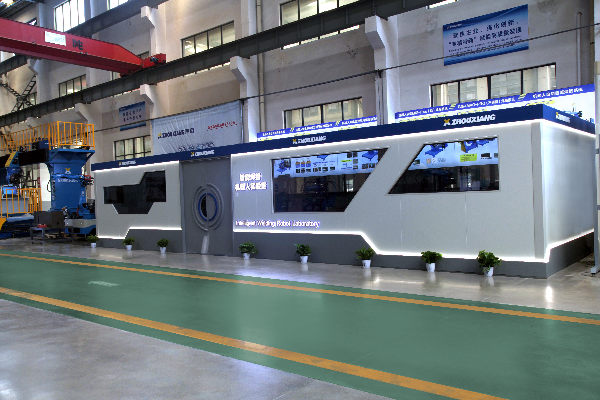
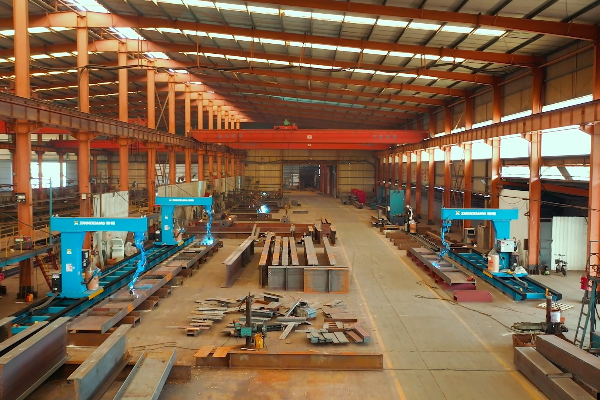
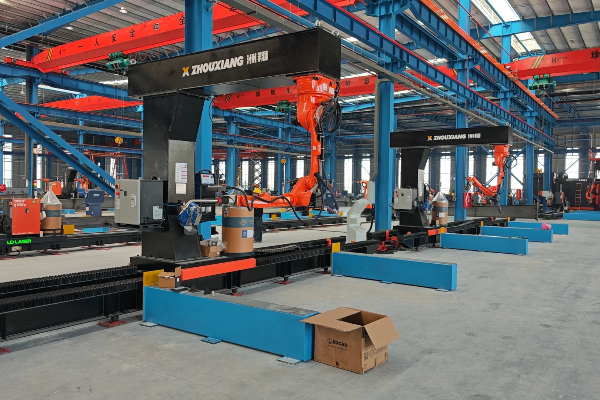
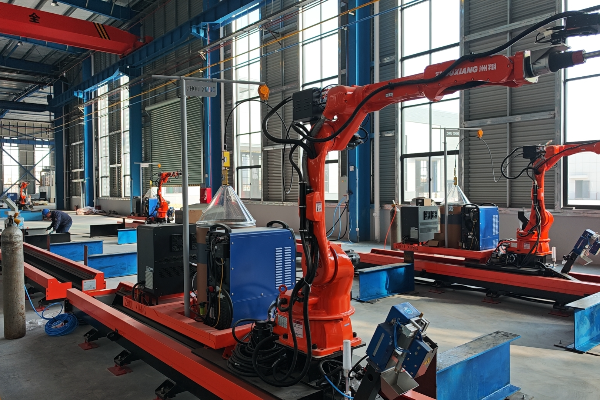
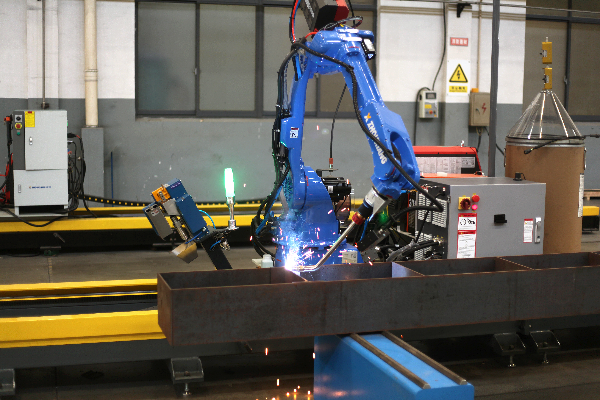
Производственная база сварочных роботизированных постов Zhouxiang Intelligent
×
![]()
Роботизированный сварочный пост с напольными рельсами: системы безопасности, стандарты и соответствие требованиям
Безопасность роботизированной сварочной ячейки — это не только наклейки CE. Важно, что произойдёт, если соскользнёт зажим, если балка сместится во время сварки или если оператор подойдёт слишком близко к манипулятору, движущемуся со скоростью 1.5 метра в секунду. В каждом роботизированном сварочном посту с напольными рельсами предусмотрено несколько уровней защиты. Мы проверяли их в реальных условиях, на производственных площадках, а не только в симуляции.
ISO 10218-1/2
Безопасность роботов. Стандарт определяет ограничения скорости и усилия, а также требования к аварийной остановке промышленных роботов. Все наши манипуляторы MR12-2010 ему соответствуют.
IEC 62443
Кибербезопасность промышленных систем. Контроллер Friendess подключается к вашей сети для импорта моделей. IEC 62443 устанавливает требования к защите такого подключения.
ISO 9001:2015
Менеджмент качества. Каждый роботизированный сварочный пост с напольными рельсами поставляется с полным комплектом документов по качеству: протоколами проверок, образцами контрольных сварных соединений и свидетельствами о калибровке.
CE / ISO 14001
Экологические требования и безопасность продукции для европейского рынка. У нас есть оба сертификата. В комплект поставки оборудования для стран ЕС входит полный пакет документации CE.
AWS D1.1 / EN 1090
Стандарты качества сварных соединений. В библиотеке параметров хранятся проверенные технологические режимы, соответствующие требованиям D1.1 (строительные металлоконструкции) и EN 1090 (стальные строительные конструкции с маркировкой CE).
Поставщик роботизированных сварочных постов с напольными рельсами: OEM, ODM и индивидуальные решения
ZHOUXIANG поставляет роботизированные сварочные посты с напольными рельсами как в стандартной комплектации, так и в полностью индивидуальном исполнении по схемам OEM/ODM. Мы выпускали сварочные посты под частными марками для реселлеров в Германии, Турции и Бразилии. Если вы дистрибьютор или интегратор и хотите добавить роботизированную сварку в свой ассортимент, мы можем предложить:
Индивидуальные конфигурации
Рельсы длиной от 3m до 20m+. Один или два робота. Источник сварочного тока — на выбор: мы интегрируем Aotai, Megmeet, Lincoln или Fronius. Варианты позиционеров: Г-образный, P-образный, типа «голова–хвост» и усиленный поворотный. Мы проектируем оборудование с учётом вашего производственного помещения.
Цены при покупке нескольких постов
Покупаете 3+ установки? Мы предлагаем цены за объём, которые обычно не учитываются в расчётах на один пост. Один заказ от турецкой группы предприятий по изготовлению металлоконструкций включал 8 постов для 3 заводов. Заказы такого объёма заметно снижают стоимость каждой установки.
Логистика и техническая поддержка
Мы организуем поставки CIF/FOB в любой крупный порт. Упаковка в ящики и загрузка контейнеров выполняются на нашем предприятии. Пусконаладочные работы доступны на месте или удалённо с помощью нашей системы цифрового двойника. Запасные части для оборудования роботизированного поста доступны в виде комплектов; на оборудование предоставляется гарантия 12 месяцев.
Хотите узнать о моделях роботов и их стоимости для вашего проекта? Самый быстрый способ — заполнить форму запроса цены ниже. Наша экспортная команда ответит в течение 24 часов в рабочие дни.
Получить цену
Интерактивное сравнение
Сравнение сварочных постов с напольными рельсами, консольных и портальных роботизированных сварочных постов
Сравните три основных типа роботизированных сварочных постов. Выберите пару, чтобы посмотреть характеристики, преимущества и ограничения.
Выберите пару для сравнения
Напольные рельсы и консоль
Напольные рельсы и портал
Консоль и портал
Дополнительные инструменты для роботизированных сварочных постов с напольными рельсами
Калькулятор ROI и окупаемости сварочного робота
Мгновенно рассчитайте окупаемость инвестиций. Узнайте, сколько можно сэкономить, автоматизировав сварочные процессы на посту с напольными рельсами.
Подбор модели роботизированного сварочного поста с напольными рельсами
Подберите конфигурацию для своих задач. Сравните характеристики и выберите подходящую модель с напольными рельсами для своей производственной линии.
Примеры успешных проектов по всему миру: роботизированные сварочные посты с напольными рельсами в работе
Часто задаваемые вопросы
Как роботизированный сварочный пост с напольной рельсовой системой на интеллектуальной производственной линии повышает стабильность качества?
Роботизированный сварочный пост с напольной рельсовой системой на интеллектуальной производственной линии использует машинное зрение, согласованные параметры и библиотеку технологических процессов для автоматического расчёта траекторий сварки. Конечная часть манипулятора оснащена датчиками контроля столкновений, поэтому необходимость в чрезмерном ручном вмешательстве практически сводится к нулю. Компоненты поста изготавливаются с высокой точностью: система ограничивает диапазон отклонений до ±0.05 мм, обеспечивая стабильное качество сварки как коробчатых, так и круглых профилей. По нашему опыту, после перехода с ручной сварки предприятия металлообрабатывающей отрасли сокращают объём доработки на 80 % и более.
Как интегрируют лазерный датчик в установку для MIG-сварки манипулятором на напольном рельсовом пути?
Лазерный датчик устанавливают рядом со сварочной горелкой, чтобы он отслеживал шов перед дугой. В наших конфигурациях для MIG-сварки манипулятором на напольном рельсовом пути система машинного зрения определяет геометрию соединения — ширину зазора, положение угла обхвата и смещение кромок — и передаёт эти данные контроллеру в реальном времени. Такие компоненты, как модули датчиков, поставляют известные производители отрасли (мы используем оптику Bochu). Контроллер сопоставляет данные сканирования с согласованными параметрами и библиотекой технологических процессов, затем корректирует траекторию горелки и сварочный ток, чтобы робот автоматически вносил поправки без остановки.
Какие компоненты роботизированного поста наиболее важны?
Три главных компонента: сварочная горелка для MIG-сварки на манипуляторе, контроллер, система машинного зрения и позиционер. Остальные компоненты поста — подающие механизмы для проволоки, источники сварочного тока и газовые регуляторы — обеспечивают работу системы. Для покупных компонентов поста, например датчиков и приводов, выбирайте бренды, по которым можно получить сервисное обслуживание на месте. Мы используем продукцию Aotai, Megmeet и Bochu — известных производителей с глобальными сетями поддержки. Не забывайте и о датчике предотвращения столкновений: он защищает манипулятор стоимостью $40 000 от ущерба из-за ошибки на $200.
Как защитить конец манипулятора от столкновений и смещения?
На конце манипулятора установлен датчик силы и момента, а предел отклонения задаётся программно. Если горелка сталкивается с чем-то неожиданным — прихваточным швом или смещённым листом, — интеллектуальный контроллер машины останавливает движение горелки за миллисекунды. Система также использует данные машинного зрения, чтобы заранее выявлять возможные проблемы с зазорами. Компоненты поста проектируют с достаточным запасом прочности, а согласованные параметры и библиотека технологических процессов включают алгоритмы предотвращения столкновений для каждого типа соединения.
Может ли пост работать с разными профилями, например коробчатыми и круглыми?
Да, это частый вопрос. Роботизированный пост производственной линии с напольной рельсовой системой работает с коробчатыми и круглыми профилями, двутавровыми балками, швеллерами и большинством других распространённых профилей металлоконструкций. Ключевую роль играют согласованные параметры и библиотека технологических процессов: для каждого материала и типа геометрии предусмотрен свой набор параметров. Система машинного зрения определяет фактические размеры свариваемого изделия, а контроллер манипулятора для MIG-сварки корректирует угол горелки, скорость сварки и ток. На некоторых предприятиях за одну смену сваривают пять разных типов профилей без перепрограммирования.
Какую роль играют компоненты известных производителей?
Вопрос вполне резонный, и честный ответ: очень важную. Компоненты известных производителей (сварочное оборудование Aotai, источники сварочного тока Megmeet, модули машинного зрения Bochu) обеспечивают стабильную калибровку, полноценную документацию и реальную гарантийную поддержку. Покупные компоненты поста должны соответствовать стандартам ISO и IEC или другим эквивалентным требованиям сертификации: датчик, погрешность которого достигает 0.1 мм, может нарушить весь процесс сварки. Недорогие компоненты позволяют сэкономить на старте, но простой обходится втрое дороже.
Как машинное зрение сокращает необходимость в чрезмерном ручном вмешательстве?
Система машинного зрения одновременно выполняет три задачи: находит шов перед сваркой, контролирует сварочную ванну во время сварки и проверяет качество после неё. Камера передаёт контроллеру данные в реальном времени, а тот сопоставляет их с согласованными параметрами и библиотекой технологических процессов. Если соединение смещается, система вносит корректировки. Если меняется ширина зазора, она компенсирует отклонение. В результате оператор загружает свариваемое изделие, запускает цикл и возвращается, когда тот завершится. Постоянно следить за машиной не нужно. Именно так на практике выглядит «сокращение чрезмерного ручного вмешательства»: это не рекламное обещание, а реальный рабочий процесс.
Какие стандарты следует проверять при выборе компонентов и оборудования для роботизированного сварочного поста?
Начните со стандартов ISO и IEC или эквивалентных региональных сертификатов: ISO 9001 для системы менеджмента качества, IEC 61131 для систем управления, ISO 10218 для безопасности роботов. Убедитесь, что поставщики компонентов поста могут предоставить протоколы испытаний, а не только технические характеристики. Для компонентов и оборудования поста отдельно проверьте соответствие источника сварочного тока местным электротехническим нормам, а также наличие маркировки CE или UL у системы машинного зрения. К нашим постам прилагается полный комплект документации: согласованные параметры, библиотека технологических процессов, электрические схемы и графики технического обслуживания. Недостаточное внимание к документации может сорвать интеграцию.

