
Contacte con Zhouxiang

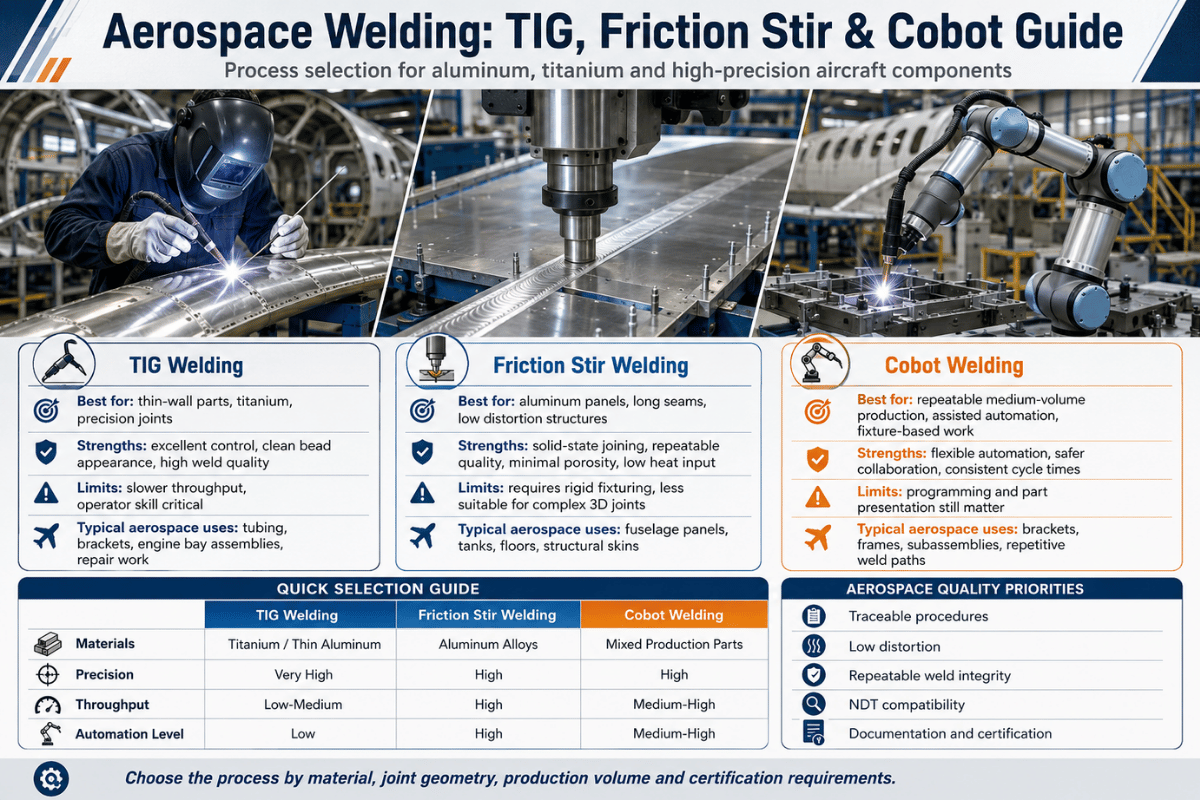
Datos básicos: soldadura aeroespacial de un vistazo
| Normas aplicables | AWS D17.1/D17.1M:2024 (fusión), AWS D17.2/D17.2M:2019 (resistencia), AWS D17.3/D17.3M:2021 (fricción-agitación del aluminio), AS9100, Nadcap AC7110, ISO 24394 |
| Procesos principales | GTAW (TIG), GMAW, soldadura por fricción-agitación (FSW), haz de electrones (EBW), haz láser (LBW), arco de plasma (PAW) |
| Aleaciones críticas | Aluminio 2024, 6061, 7075; Ti-6Al-4V; Inconel 625, 718; Waspaloy |
| Rango de servicio | De −253°C en cubas de hidrógeno líquido a >1.100°C en la sección caliente de un motor a reacción |
| Inspección mínima | NDT al 100 % (radiografía, UT, PT, MT) en las soldaduras críticas para el vuelo; CT o PAUT para geometrías complejas |
| Sistema de gestión de calidad del proveedor | Los fabricantes de equipos originales suelen exigir un sistema de calidad AS9100 y la acreditación de soldadura Nadcap AC7110 |
¿Qué es la soldadura aeroespacial? (Y en qué se diferencia)
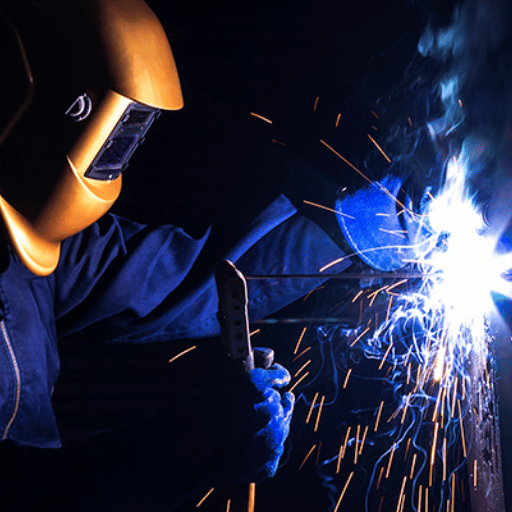 La soldadura aeroespacial consiste en unir metales por fusión o en estado sólido para que resistan las cargas, las vibraciones, los ciclos térmicos y la corrosión propios de los equipos de vuelo. Entre los componentes incluidos están las estructuras de los aviones, los motores, los sistemas de escape, las tuberías de combustible e hidráulicas, el tren de aterrizaje, los recipientes a presión, las estructuras de satélites y las cubas de combustible de cohetes: cualquier elemento en el que un defecto pueda propagarse y convertirse en una grieta que la estructura del avión no pueda tolerar. Este es el ámbito formal definido por el AWS D17 Committee on Welding in the Aircraft and Aerospace Industry.
Lo que distingue una soldadura aeroespacial de una soldadura de acero estructural no es el equipo, sino los criterios de aceptación, la trazabilidad documental y el rigor de la inspección. Hay tres aspectos que cambian:
- La tolerancia a los defectos se reduce prácticamente a cero. Las soldaduras de clase A según AWS D17.1 rechazan agrupaciones de poros y mordeduras con límites que serían aceptables en la fabricación general.
- La limpieza pasa a ser una variable del proceso. Se sabe que las capas superficiales hidratadas del titanio pueden provocar porosidad inducida por hidrógeno, por lo que la preparación, el uso correcto de guantes y la integridad del gas de protección son tan importantes como los parámetros del arco (TWI).
- Todas las soldaduras son trazables. Cada pieza cuenta con una especificación del procedimiento de soldadura (WPS), un registro de cualificación del procedimiento (PQR), el identificador de un soldador certificado y un resultado NDT: toda la documentación se conserva conforme a AS9100.
Procesos de soldadura aeroespacial: comparación para elegir según la aplicación
 Cinco procesos por fusión y uno en estado sólido cubren la mayor parte de los trabajos aeroespaciales. La elección rara vez responde a una preferencia estética: depende de la aleación, el espesor de la sección, la geometría de la junta y de si la soldadura pertenece a la estructura primaria, a la secundaria o a una reparación.
TIG (soldadura por arco con gas y electrodo de tungsteno, GTAW)
El TIG es la opción habitual para trabajos aeroespaciales con secciones finas: tubos colectores de escape, líneas hidráulicas, reparaciones de revestimientos de chapa y conjuntos soldados de soportes de motor. Permite controlar con precisión el aporte térmico, es lo bastante limpio para secciones finas de Ti-6Al-4V e Inconel, y admite configuraciones manuales, mecanizadas u orbitales. El TIG manual sigue predominando en talleres de MRO y de series cortas; el TIG orbital es la opción principal para tuberías de combustible e hidráulicas, ya que produce soldaduras circunferenciales repetibles sin girar la pieza.Porque las secciones son finas, las aleaciones (acero inoxidable 321, Inconel 625 y variantes de Hastelloy) son sensibles al aporte térmico y los volúmenes de producción por referencia rara vez justifican invertir en equipos de fricción-agitación o de haz de electrones. El TIG permite al soldador controlar directamente el baño y el aporte de material, algo decisivo cuando la pared tiene 0.040″ (~1 mm) y una desviación de 50° en el ángulo de la antorcha puede perforarla. Como comentó un usuario de r/Welding tras años trabajando con TIG, mantener la antorcha más vertical permite que la protección posterior de argón proteja de verdad la soldadura mientras se enfría; es un pequeño detalle que los soldadores de campo aprenden antes de encontrarlo en un manual.
Soldadura por fricción-agitación (FSW)
La técnica FSW se inventó en The Welding Institute (TWI) en 1991 y el sector aeroespacial la adoptó específicamente para unir secciones de aluminio difíciles de soldar por fusión. Una herramienta giratoria no consumible penetra en la junta; el calor generado por fricción plastifica el metal sin llegar a fundirlo, y la presión de forja consolida la unión. Como el metal nunca se licua, la FSW evita por completo las grietas de solidificación y la porosidad, precisamente por lo que NASA la eligió para las cubas criogénicas de la etapa central del Space Launch System (SLS). NASA fue más allá y desarrolló la técnica Friction Pull Plug Welding para cerrar las soldaduras por fricción-agitación autoportantes en las juntas entre el domo y el cuerpo cilíndrico de las cubas de combustible del SLS. Ningún taller comercial utiliza esta técnica: se diseñó para un perfil de misión concreto.¿Cuándo conviene utilizar la soldadura por fricción-agitación en lugar del TIG?
Utilice FSW cuando la junta sea de aluminio, la sección tenga al menos 3 mm de espesor, la geometría sea lineal o circunferencial y el volumen justifique la inversión. Entre las aplicaciones habituales de FSW están las juntas de paneles de 2024 y 7075 para revestimientos de fuselaje, las soldaduras de domos de 2219 en cubas de combustible y las uniones entre larguerillos y revestimientos de vehículos de lanzamiento. En cambio, utilice TIG cuando la sección sea fina (<2 mm), la aleación no sea de aluminio, la geometría de la junta no sea lineal (sillas, intersecciones complejas de tuberías) o el volumen de producción sea <100 piezas. La norma publicada AWS D17.3/D17.3M:2021 cubre específicamente la FSW del aluminio para aplicaciones aeroespaciales; la FSW de aceros térmicos o inoxidables queda fuera de su ámbito.Soldadura por haz de electrones (EBW)
La EBW es el proceso de referencia en la fabricación de motores a reacción. En una cámara de vacío, un haz de electrones focalizado forma una estrecha penetración en forma de ojo de cerradura a través de 25 mm o más en una sola pasada, con una zona afectada por el calor un orden de magnitud más estrecha que en la soldadura por arco. Los discos de turbina, los tambores de compresor y los segmentos de postcombustión se sueldan habitualmente por EBW con superaleaciones de níquel, como Inconel 718 y Waspaloy. El vacío elimina la contaminación atmosférica, algo esencial cuando el siguiente paso de producción es el prensado isostático en caliente y cualquier porosidad podría propagarse.Soldadura por haz láser (LBW)
La soldadura láser ofrece una zona afectada por el calor igualmente estrecha sin las exigencias del vacío. Los láseres de fibra y de disco de 4-8 kW sueldan paneles del revestimiento de aeronaves, envolventes herméticas para aviónica y, cada vez más, uniones entre larguerillos y revestimientos en fuselajes de doble pasillo. Las células LBW modernas combinan un brazo robótico con un escáner y funcionan con protección de gas inerte o en modo de vacío local. La capacidad de producción en un panel métrico de revestimiento es aproximadamente un orden de magnitud superior a la de GTAW mecanizado.Soldadura por arco de plasma (PAW)
La PAW ofrece prestaciones intermedias entre el TIG y la EBW. Su columna de plasma constreñida permite penetrar en modo de ojo de cerradura en secciones de hasta unos 10 mm, con un aporte térmico inferior al del TIG convencional. Por eso resulta útil para soldar aleaciones de alta temperatura cuando es importante controlar la deformación. Las cámaras de combustión, los cuerpos de los inyectores de combustible y algunas juntas de componentes de titanio se siguen soldando habitualmente por PAW.Tabla comparativa de procesos
| Proceso | Aleaciones habituales | Rango de espesores | Ventaja principal | Aplicaciones en aeronaves |
|---|---|---|---|---|
| TIG (GTAW) | Al, Ti, Ni, acero inoxidable | 0,5 – 6 mm | Control manual y amplia variedad de aleaciones | Escapes, tuberías hidráulicas, soportes de motor y reparaciones MRO |
| FSW | Al 2024 / 2219 / 6061 / 7075 | 3 – 25 mm | Sin porosidad ni grietas de solidificación | Cubas de combustible, juntas de revestimientos de fuselaje y larguerillos de vehículos de lanzamiento |
| EBW | Superaleaciones de Ni, Ti y materiales refractarios | 2 – 50 mm en una sola pasada | ZAT estrecha y proceso limpio en vacío | Discos de turbina, tambores de compresor y segmentos de postcombustión |
| LBW | Al, Ti, acero inoxidable, Ni | 0,5 – 12 mm | Velocidad y baja deformación | Paneles de revestimiento, envolventes de aviónica y uniones entre larguerillos en T y revestimientos |
| PAW | Ti, aleaciones de Ni y acero inoxidable | 1 – 10 mm | Penetración en ojo de cerradura con menor aporte térmico | Cámaras de combustión y cuerpos de inyectores de combustible |
📐 Matriz de decisión de 4 niveles para soldadura aeroespacial
Cruce el nivel de criticidad con el material para elegir un proceso justificable antes de especificar el equipo:
- Nivel 1 — Crítico para el vuelo (recipientes a presión, trayectoria de carga primaria): Ti-6Al-4V → TIG orbital o EBW · Inconel 718 → EBW · Aluminio 2219 → FSW. Aceptación de clase A según AWS D17.1 y proveedor con acreditación Nadcap AC7110.
- Nivel 2 — Estructura primaria (revestimiento del fuselaje, larguerillos y costillas): Aluminio 2024/7075 → FSW (lineal), LBW (revestimiento curvo) · Placa de titanio → PAW o EBW. AWS D17.1 Clase A.
- Nivel 3 — Estructura secundaria (soportes, conductos y colectores de escape): Aluminio 6061 → TIG · Acero inoxidable e Inconel → TIG · Juntas de chapa → soldadura por puntos de resistencia según AWS D17.2. La clase B de AWS D17.1 suele ser aceptable.
- Nivel 4 — MRO y soldadura de reparación: El TIG predomina porque las reparaciones en campo presentan geometrías irregulares, se hacen en series cortas y requieren el criterio del soldador. El WPS de reparación cualificado conforme al manual de reparación del fabricante original tiene prioridad sobre la aplicación directa de D17.1.
Nota de ingeniería: objetivos de aporte térmico por proceso
📐 Nota de ingeniería
Como punto de partida: TIG en Ti-6Al-4V de 2 mm, 80-120 A DCEN con Ar primario al 100 % y protección posterior (15-25 CFH en el primario, 10-15 CFH en la protección posterior). FSW en 2024 de 6 mm, 600-800 rpm, velocidad de avance de 100-200 mm/min y fuerza de forja de 8-15 kN; los parámetros dependen de la aleación y la geometría de la herramienta. EBW en Inconel 718 de 25 mm, 60-150 kV a 50-200 mA con un punto focal de ≤0,5 mm. Son parámetros iniciales: cada WPS debe cualificarse mediante un PQR conforme a AWS D17.1.
Retos específicos de los materiales: aluminio, titanio e Inconel
 Tres familias de aleaciones predominan en las soldaduras de las estructuras primarias de aeronaves, y cada una falla de una forma característica. Conocer de antemano el modo de fallo es lo que distingue un WPS que supera la cualificación de otro que el inspector devuelve.
Aleaciones de aluminio (2024, 6061, 7075, 2219)
El aluminio aeroespacial se divide, aproximadamente, en aleaciones tratables térmicamente (2xxx, 6xxx, 7xxx) y no tratables térmicamente (3xxx, 5xxx). Las aleaciones tratables térmicamente también son las más difíciles de soldar por fusión: en la práctica, 2024 y 7075 no se pueden soldar por fusión, ya que el aporte térmico destruye el temple endurecido por precipitación y provoca grietas en caliente durante la solidificación. Por eso, todas las juntas largas de aluminio aeroespacial que se fabrican hoy —las vigas del piso del Boeing 787, los paneles del fuselaje del Airbus A380 y el domo de la cuba de hidrógeno del NASA SLS— utilizan FSW en lugar de soldadura por fusión. El 2219 (una aleación de aluminio y cobre) y el 6061 son distintos. El 2219 es adecuado para FSW y también se puede soldar por fusión, por lo que se utiliza en cubas de vehículos de lanzamiento desde Saturn V. El 6061 se suelda fácilmente por fusión, pero pierde alrededor de 25-30 % de su resistencia a la tracción T6 en la ZAT. Por eso, en estructuras primarias se suele especificar un tratamiento térmico posterior a la soldadura (nuevo envejecimiento T6).Titanio (Ti-6Al-4V, CP grado 2/3)
El defecto de soldadura más característico del titanio es la porosidad, causada por la disolución de hidrógeno. TWI documenta que las capas hidratadas en la superficie de la junta —humedad, hidrocarburos y residuos de fluido de corte— liberan hidrógeno en el baño de fusión durante la soldadura. Su solubilidad en el titanio líquido es muy superior a la que tiene en el sólido. Al enfriarse, el hidrógeno atrapado vuelve a salir de la solución y forma poros capaces de dejar una pieza fuera de servicio. La prevención depende del procedimiento, no de la metalurgia: desengrasar con un disolvente no halogenado, limpiar mecánicamente unas horas antes de soldar, guardar las probetas limpias en armarios secos y mantener la protección posterior de argón el tiempo suficiente para que la cara posterior de la soldadura se mantenga por debajo de 425°C en contacto con el aire. Además de porosidad, el titanio también puede fragilizarse por contaminación. Por encima de unos 480°C en contacto con el aire, absorbe oxígeno, nitrógeno e hidrógeno intersticiales. La señal visible es un cambio de color de plateado a pajizo, azul, gris y blanco; el blanco es motivo de rechazo. Un caso documentado de fallo en botellas de aire de titanio AMS 4975 atribuyó el exceso de porosidad directamente a una técnica de soldadura deficiente en la cobertura del gas de protección. La integridad del gas de protección es innegociable.Superaleaciones de níquel (Inconel 718, Waspaloy, Inconel 625)
Las aleaciones de níquel-hierro y níquel utilizadas en motores a reacción fallan en la soldadura de dos formas: por agrietamiento por envejecimiento bajo deformación durante el tratamiento térmico posterior y por microfisuración en la ZAT durante la soldadura. Las estrategias de prevención dependen de la aleación. Inconel 718 es la más utilizada porque su reacción de endurecimiento por envejecimiento es lo bastante lenta para controlar el agrietamiento con un aporte térmico controlado y un ciclo de alivio de tensiones. Waspaloy es más difícil de soldar por el motivo contrario: su respuesta más rápida al endurecimiento por envejecimiento exige un control más cuidadoso del precalentamiento y del tratamiento térmico posterior. El metal de aporte también importa: la base de Inconel 625 suele soldarse con aporte ERNiCrMo-3; para Inconel 718 suele utilizarse ERNiFeCr-2 (aporte equivalente a Inconel 718).
📐 Nota de ingeniería: control de la protección para Ti-6Al-4V
Caudal de argón en la copa principal: 15-25 CFH (diámetro interior de la copa: 9-12 mm). Protección posterior: 10-15 CFH sobre el baño en enfriamiento; ajuste la longitud de la protección para que el metal salga de ella por debajo de 425°C. Purga posterior en soldaduras de tuberías: 5-10 CFH; el medidor de O₂ en la salida debe indicar <100 ppm antes de iniciar el arco. Limpieza: limpiar con un paño sin pelusa y alcohol isopropílico o metil etil cetona en las 4 horas anteriores al inicio del arco; no tocar con los dedos la zona de soldadura.
Normas y certificaciones: AWS D17.1, AS9100, Nadcap e ISO 24394
 Un programa de soldadura aeroespacial se apoya en tres pilares: una especificación de proceso (AWS D17.x), un sistema de gestión de la calidad (AS9100 o su equivalente de la Aerospace Industries Association) y una acreditación de proceso especial (Nadcap AC7110). ISO 24394 es una alternativa internacional. Al revisar un certificado de ensayos de materiales o un informe de auditoría de un proveedor, la mayor parte del trabajo consiste en confirmar que las combinaciones sean las adecuadas.
AWS D17.1/D17.1M:2024: soldadura por fusión para el sector aeroespacial
D17.1 es la especificación general que cubre la soldadura por fusión de aluminio, acero, acero inoxidable, titanio y aleaciones de níquel para aplicaciones aeroespaciales. Su edición de 2024 es la cuarta revisión, y el resumen del comité publicado por ANSI documenta varios cambios fundamentales para ampliar el uso y el ámbito de aplicación del documento. Regula la cualificación del procedimiento (PQR), la cualificación del desempeño del soldador, los criterios de aceptación de la inspección y los requisitos de documentación. Hay dos clases: la clase A para las soldaduras de mayor criticidad para la seguridad (motores y recipientes a presión) y la clase B para estructuras secundarias.¿Qué diferencia hay entre AWS D17.1, D17.2 y D17.3?
D17.1 regula la soldadura por fusión (TIG, GMAW, plasma, haz de electrones y láser). D17.2/D17.2M:2019 cubre la soldadura por resistencia, principalmente la soldadura por puntos y de costura de chapa de aluminio y acero para estructuras aeroespaciales. D17.3/D17.3M:2021 es la norma de soldadura por fricción-agitación y se limita específicamente a las aleaciones de aluminio para aplicaciones aeroespaciales, ya que es ahí donde se ha validado industrialmente la FSW. Si la cartera de un proveedor afirma que tiene capacidad para soldadura aeroespacial, pero solo cuenta con D17.1, probablemente no podrá realizar soldadura por puntos de resistencia en aluminio ni soldadura por fricción-agitación en domos de cubas. Los documentos publicados se enumeran en la página del D17 Committee.AS9100: el sistema de gestión de la calidad
AS9100 es la adaptación aeroespacial de ISO 9001, publicada por SAE International y adoptada por el International Aerospace Quality Group (IAQG). Es el sistema de calidad que rige el funcionamiento de un taller de fabricación: control documental, gestión de configuración, registros de formación, calibración, control de proveedores y auditorías internas. No es una norma de soldadura propiamente dicha, pero todos los principales contratistas (Boeing, Airbus, Lockheed Martin, GE Aerospace, Raytheon) exigen AS9100 como requisito básico.Nadcap AC7110: acreditación de procesos especiales de soldadura
Nadcap (National Aerospace and Defense Contractors Accreditation Program) es un sistema de aprobación gestionado por el sector y administrado por PRI. Las listas de comprobación de auditoría AC7110/x son específicas de distintas disciplinas de soldadura: AC7110/12 cubre el haz de electrones, AC7110/5 cubre la soldadura fuerte con antorcha y por inducción, y AC7110 cubre la soldadura por fusión. Un proveedor sin Nadcap puede vender al sector aeroespacial, pero la mayoría de los pedidos de equipos de vuelo de los principales contratistas lo exigen.ISO 24394: la alternativa internacional
Para programas fuera de Estados Unidos o con cadenas de suministro entre Europa y Asia, ISO 24394 cubre requisitos de soldadura aeroespacial con un alcance similar al de D17.1. Las dos normas no tienen criterios de aceptación idénticos, pero se remiten mutuamente en lo relativo a la cualificación de procedimientos y las pruebas de soldadores. Los programas sujetos a la supervisión de aeronavegabilidad de FAA o EASA suelen recurrir a ISO 24394 cuando la cadena de suministro cruza el Atlántico, porque los fabricantes europeos están familiarizados con ella. También hay diferencias en los equipos según la región: los talleres norteamericanos utilizan más fuentes de alimentación de soldadura de Miller Electric y Lincoln Electric, mientras que los fabricantes europeos suelen especificar EWM o Fronius para sus WPS cualificados. Sin embargo, todos esos equipos pueden cualificarse conforme a cualquiera de las dos normas.Inspección y ensayos no destructivos: cómo verificar la calidad de la soldadura aeroespacial
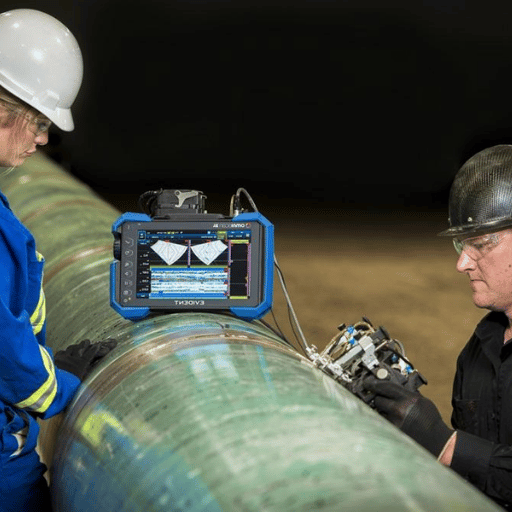 El mínimo de inspección para las soldaduras críticas para el vuelo es NDT al 100 %: todas se examinan con al menos un método, a menudo dos, antes de aprobar la pieza. Los métodos de inspección no son intercambiables: cada uno detecta una clase concreta de defectos.
| Método NDT | Defectos detectados | Tamaño mínimo del defecto | Aplicaciones obligatorias |
|---|---|---|---|
| Radiografía (RT) / rayos X digitales | Defectos volumétricos: porosidad, inclusiones, falta de fusión y falta de penetración | ~2 % del espesor de la sección | Todas las soldaduras por fusión de clase A; recipientes a presión; cubas |
| Ultrasonidos (UT) / PAUT | Defectos planares: grietas, falta de fusión y laminaciones | 0,5-1,0 mm con PAUT | Juntas FSW; EBW en secciones gruesas; geometrías complejas |
| Líquidos penetrantes (PT) | Grietas abiertas a la superficie, porosidad y mordeduras | ~0,025 mm de abertura en superficie | Superficies no magnéticas: Al, Ti, acero inoxidable austenítico y aleaciones de Ni |
| Partículas magnéticas (MT) | Grietas superficiales y subsuperficiales | ~0,025 mm en superficie, ~1 mm bajo la superficie | Aceros ferromagnéticos: forjados del tren de aterrizaje y elementos de fijación |
| Tomografía computarizada (CT) | Volumetría 3D: porosidad interna, huecos y geometría | ~50 μm de vóxel para piezas pequeñas | Componentes fabricados mediante fabricación aditiva; piezas fundidas complejas |
- ✔Verifique que el WPS y el PQR estén vigentes y firmados por la autoridad de ingeniería competente
- ✔Confirme que el registro de cualificación del soldador cubra la posición, la aleación y el rango de espesores
- ✔Compruebe el número de lote del metal de aporte, el número de colada y las condiciones de almacenamiento
- ✔Verifique el certificado del gas de protección (argón 5N para titanio, 4N para uso general)
- ✔Confirme la limpieza previa a la soldadura: inspección visual y comprobación con fluorescencia UV en Ti
- ✔NDT con criterios de aceptación de AWS D17.1 y firma de conformidad de un inspector de nivel II/III
Soldadura robotizada y con cobot en el sector aeroespacial: dónde aporta ventajas la automatización
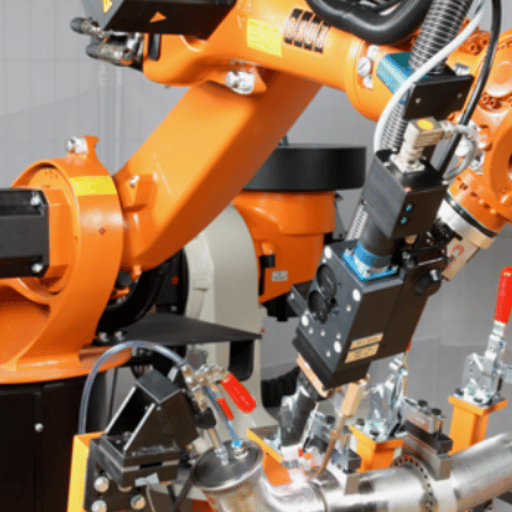 Históricamente, el sector aeroespacial ha tardado en adoptar la soldadura robotizada por los mismos motivos por los que sigue avanzando despacio en la automatización en general: bajo volumen de referencias, geometrías complejas, restricciones de sala limpia y un entorno normativo que prima el control determinista de los procesos. Esa situación está cambiando. La soldadura por fricción-agitación de las cúpulas de los depósitos de los vehículos de lanzamiento ya se realiza de forma habitual con sistemas robotizados FSW montados sobre pórtico. Airbus utiliza células de soldadura automatizadas para componentes estructurales. SpaceX suelda secciones de acero inoxidable de Starship con equipos automatizados desarrollados a medida. Y, en el otro extremo, los talleres de fabricación que suministran estructuras secundarias a los contratistas principales están incorporando robots colaborativos de soldadura para hacer frente a la escasez de soldadores y mantener la trazabilidad AS9100 que exige el contratista.
¿Puede la soldadura con cobot cumplir realmente los requisitos de calidad aeroespacial?
Sí, dentro de un ámbito de aplicación concreto. Un sistema de soldadura con cobot que cumpla AWS D17.1 necesita tres cosas que también requiere un robot industrial: control de los parámetros del arco en bucle cerrado con registro del cumplimiento de la WPS, aproximación repetible a la junta dentro de ±0,2 mm y una zona de humos y radiación que cumpla los requisitos de la sala limpia. Una ventaja del formato cobot es que la célula puede instalarse y reprogramarse en días en vez de semanas, algo importante en un taller con una gran variedad de referencias, donde cada orden de trabajo puede abarcar 20-150 piezas idénticas. La contrapartida es la velocidad: la mayoría de los cobots de soldadura trabajan a velocidades de avance inferiores a las de una célula industrial de seis ejes con posicionador. Por eso, el umbral de volumen a partir del cual resulta más rentable una célula industrial completa se sitúa en torno a 200-500 piezas al mes para trabajos habituales con soportes y conductos. Actualmente, los cobots tienen dificultades con geometrías muy grandes, soldaduras en vacío (EBW) y procesos en los que las normas sobre proximidad entre el operario y el cobot limitan la velocidad de producción.Tres aplicaciones reales
Etapa central del SLS de NASA — La soldadura por fricción-agitación de los depósitos de hidrógeno líquido y oxígeno líquido de la etapa central se automatiza en las instalaciones de ensamblaje Michoud mediante una herramienta Plug Weld desarrollada para el programa. Las juntas FSW verticales y circunferenciales se realizan en sistemas montados sobre pórtico, y se registran los parámetros de soldadura cada milímetro lineal. Universal Robots/Raymath — Un caso práctico documentado por la IFR describe cómo Raymath, un fabricante de Ohio, automatizó la soldadura TIG de geometrías complejas junto con la soldadura MIG mediante cobots de Universal Robots. Se comunicaron mejoras de productividad del 200 % en tareas de soldadura y del 600 % en alimentación de máquinas. Este modelo de implantación —estructuras secundarias con gran variedad de referencias, volúmenes moderados y soldaduras reguladas por AWS— puede aplicarse a muchos proveedores del sector aeroespacial. FSW en aviación comercial — Eclipse Aviation fue pionera en el uso de FSW para unir el revestimiento del fuselaje del Eclipse 500 a principios de la década de 2000. Los vehículos Commercial Crew y varios aviones de fuselaje ancho utilizan ahora FSW robotizada para las juntas de paneles de aluminio; su geometría larga y lineal encaja casi a la perfección con los cabezales FSW robotizados.Cuándo no conviene automatizar
El mantenimiento, la reparación y la revisión (MRO), así como la soldadura de reparación, siguen siendo mayoritariamente manuales, y esa es la opción adecuada. En una reparación típica de la góndola de un motor, la geometría de los daños puede ser imprevisible para la WPS, el ajuste depende del calzado con suplementos y del criterio al puntear, y el volumen por referencia es de una sola pieza. En ese contexto, implantar un cobot o un robot supondría forzar el uso de una herramienta inadecuada para el trabajo. El mismo razonamiento se aplica a la soldadura de prototipos en fases iniciales, cuando la geometría cambia en cada construcción, y a las intersecciones de tubos con curvaturas espaciales muy complejas, a las que un brazo de seis ejes no puede llegar sin una inversión considerable en utillaje de fijación.Modos de fallo habituales y prevención de defectos
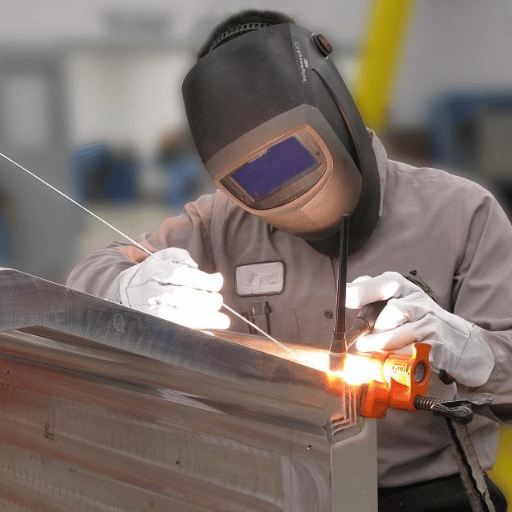 La mayoría de los rechazos de soldaduras aeroespaciales se concentra en unas pocas categorías recurrentes. Conocerlas de antemano marca la diferencia entre obtener a la primera una soldadura de clase A y tener que repetir el ciclo de inspección de una pieza.
| Defecto | Causa raíz | Prevención | Detección |
|---|---|---|---|
| Porosidad (Ti, Al) | Hidrógeno procedente de superficies hidratadas; gas de protección insuficiente | Limpieza mecánica <4 h antes de soldar; pureza del gas verificada; protección posterior | RT, CT |
| Falta de fusión | Aporte térmico insuficiente; preparación deficiente de la junta | Rango de parámetros cualificado mediante PQR; precalentamiento según la WPS | UT/PAUT, RT |
| Fisuración por envejecimiento bajo tensión (superaleación de Ni) | Concentración de tensiones + envejecimiento durante el PWHT | Enfriamiento controlado; alivio de tensiones intermedio; ciclo de PWHT revisado | PT después del PWHT, UT |
| Fragilización por contaminación (Ti) | Exposición al aire a >480°C; pérdida de la protección posterior | Longitud de la protección posterior verificada; aceptación del color de la soldadura según la WPS | Inspección visual (color), ensayo de doblado en probetas |
| Distorsión / tensiones residuales | Aporte térmico excesivo; secuencia de soldadura desigual | Planificación de la secuencia; utillaje de fijación; PWHT para secciones gruesas | Inspección dimensional, medición de RS |
| Fisuración en caliente (fusión de Al 2024/7075) | Aleación sensible a la fisuración en soldadura por fusión | Cambiar a FSW; si se requiere soldadura por fusión, usar material de aportación 4043 con 2xxx | RT, PT |
⚠️ Errores recurrentes comunicados en el sector
En los foros de soldadores y los debates técnicos de AWS aparecen tres errores recurrentes: interrupciones de la protección posterior al soldar tubos de titanio (el soldador cambia de posición y la soldadura, aún caliente, queda sin protección); limpieza previa insuficiente antes de soldar acero inoxidable por TIG en juntas solapadas, que provoca una aparente porosidad en la inspección con líquidos penetrantes; y un aporte térmico excesivo en soportes de 6061-T6, que reduce la resistencia de la ZAT por debajo de la de las alternativas de sustitución. En los tres casos, la solución es de procedimiento, no técnica: trabajar más despacio, verificar y tratar la WPS como el mínimo exigible, no como el máximo.
Perspectivas del sector: mercado FSW, adopción de cobots y sostenibilidad (2026 y más allá)
 Tres señales están marcando la evolución de la soldadura aeroespacial de aquí a finales de la década de 2020. Por separado son interesantes; en conjunto, indican dónde conviene invertir en capital y formación durante los próximos tres a cinco años.
Expansión del mercado FSW. Varios grupos independientes de analistas de mercado sitúan el mercado mundial de la soldadura por fricción-agitación en el rango de $250-300M para 2026, con proyecciones hasta 2033 que apuntan a tasas de crecimiento anual compuesto de un dígito alto. La cuota aeroespacial se apoya en NASA, Boeing, Lockheed Martin y los nuevos programas espaciales comerciales; el crecimiento se acelera gracias a la adopción de FSW en carcasas de baterías para vehículos eléctricos y en la fabricación de material rodante ferroviario fuera del sector aeroespacial.
La adopción de cobots se acelera. Los datos de volumen de búsqueda de DataForSEO para «cobot welding» y «welding cobot» aumentan año tras año, y los proveedores de equipos están adaptando sus líneas de producto específicamente al segmento de proveedores aeroespaciales con gran variedad de referencias y bajo volumen. Detrás de esta tendencia hay una escasez estructural de soldadores certificados: las proyecciones del Bureau of Labor Statistics indican que el colectivo de soldadores de EE. UU. necesita aproximadamente 80.000-90.000 nuevos profesionales al año solo para cubrir las jubilaciones, y los soldadores certificados para el sector aeroespacial representan una parte aún menor. La soldadura con cobot no resuelve el problema por sí sola, pero aumenta la productividad de cada soldador certificado que queda, lo que constituye una medida de mitigación práctica.
Modernización de las normas. La cuarta edición de AWS D17.1, publicada en 2024, incluye disposiciones que amplían el ámbito de aplicación del documento; una actualización discreta, pero importante para los talleres que seguían trabajando con la edición anterior. La norma D17.3:2021 publicada ya contempla la FSW del aluminio, y avanza el trabajo del comité sobre soldadura para el posprocesado de fabricación aditiva. Las actualizaciones de ISO y EASA siguen ciclos algo distintos, pero apuntan en la misma dirección: más procesos, más combinaciones de aleaciones y una documentación más rigurosa.
Si va a especificar una célula de fabricación para 2026-2027
- Para lotes de 50-500 piezas al mes de estructuras secundarias, considere un sistema de soldadura con cobot como opción por defecto, en lugar de una célula manual.
- Especifique expresamente la edición AWS D17.1:2024 en los pedidos de compra a proveedores, en lugar de indicar «edición vigente».
- Para estructuras primarias de aluminio con juntas lineales de >3 mm de espesor, evalúe la capacidad de FSW antes de especificar la soldadura por fusión.
- Confirme que la capacidad de END pueda seguir el ritmo de producción: las células de soldadura automatizadas generan datos más rápido de lo que se pueden revisar las radiografías manualmente.
Preguntas frecuentes
P: ¿Qué procesos de soldadura están aprobados para aplicaciones aeroespaciales?
Ver respuesta
Entre los procesos de soldadura por fusión aprobados por AWS D17.1 se incluyen la soldadura por arco con electrodo de tungsteno y gas (TIG/GTAW), la soldadura por arco con gas y electrodo metálico (MIG/GMAW), la soldadura por arco de plasma, la soldadura por haz de electrones y la soldadura por haz láser. La soldadura por resistencia está cubierta por AWS D17.2. La soldadura por fricción-agitación de aleaciones de aluminio está cubierta por AWS D17.3.
Ver respuesta
Utilice FSW cuando la junta sea de aluminio (2024/2219/6061/7075), la sección tenga entre 3-25 mm y la geometría sea lineal o circunferencial, como en juntas del revestimiento del fuselaje, soldaduras de cúpulas de depósitos y juntas de larguerillos. FSW elimina la porosidad y la fisuración por solidificación, por lo que es la opción predeterminada para límites de presión criogénicos. Utilice TIG cuando la sección tenga menos de unos 2 mm de espesor, la aleación sea de titanio o una superaleación de níquel, la geometría no sea lineal (sillas o intersecciones complejas de tubos) o el volumen de producción sea demasiado bajo para justificar la inversión en utillaje FSW. TIG sigue siendo la opción predeterminada para sistemas de escape, tuberías hidráulicas y reparaciones MRO.
P: ¿Es obligatoria la certificación Nadcap para todos los proveedores de soldadura aeroespacial?
Ver respuesta
No es un requisito legal, pero sí un requisito comercial para la mayoría de los pedidos de compra de componentes de vuelo de los principales contratistas (Boeing, Airbus, Lockheed Martin, GE Aerospace, Raytheon). Un proveedor sin Nadcap AC7110 puede realizar soldaduras, pero la mayoría de los contratistas principales encargarán el trabajo a un proveedor acreditado.
P: ¿Puede la soldadura con cobot cumplir los requisitos de AWS D17.1?
Ver respuesta
Una célula de soldadura con cobot puede cualificarse según AWS D17.1 del mismo modo que una célula robotizada industrial: mediante la cualificación del procedimiento (PQR), la cualificación del rendimiento del soldador, el registro de parámetros en bucle cerrado y pruebas de repetibilidad dimensional. El hardware del cobot en sí no es el factor determinante. Las cuestiones son si la célula puede mantener la aproximación a la junta dentro de ±0,2 mm, si registra los parámetros del arco en cada pieza y si los END pueden confirmar la aceptación al ritmo de producción requerido. En estructuras secundarias y lotes de 50-500 piezas al mes, cada vez es más frecuente que la respuesta sea afirmativa. Por encima de 500 piezas al mes, una célula industrial completa suele ofrecer un coste por soldadura más bajo. Los procesos en cámara de vacío (EBW) y las geometrías muy grandes siguen fuera del ámbito de aplicación de los cobots.
P: ¿En qué se diferencia la inspección de soldaduras aeroespaciales del control de calidad general de soldadura?
Ver respuesta
El control de calidad general de soldadura puede basarse en un examen visual y en END por muestreo de una parte de las soldaduras. En los componentes aeroespaciales críticos para el vuelo, normalmente se requieren END al 100 %: se inspecciona cada soldadura mediante radiografía, ultrasonidos, líquidos penetrantes y partículas magnéticas, según la aleación y la geometría. Los criterios de aceptación son más estrictos (el tamaño permitido de los defectos es menor) y se conserva todo el flujo de trabajo —WPS, PQR, identificación del soldador y resultado de END— durante toda la vida útil de la aeronave.
Sobre este análisis
Esta guía sintetiza documentos publicados por el comité AWS D17, información técnica del Marshall Space Flight Center de NASA sobre soldadura por fricción-agitación para el Space Launch System, notas de investigación de TWI sobre porosidad en titanio y el caso práctico de la IFR sobre implantaciones de soldadura con cobot. Cuando se citan cifras de mercado, se presentan como rangos publicados por grupos de analistas independientes, no como datos de una única fuente. Los valores iniciales de los parámetros de proceso son ilustrativos; antes de iniciar la producción, cada Welding Procedure Specification debe cualificarse según AWS D17.1 mediante un registro de cualificación del procedimiento. Revisado por el equipo de ingeniería de zxweldingrobot.
Referencias y fuentes
- Comité AWS D17 sobre soldadura en la industria aeronáutica y aeroespacial — American Welding Society
- AWS D17.1/D17.1M:2024 Especificación para la soldadura por fusión en aplicaciones aeroespaciales — American Welding Society
- AWS D17.3/D17.3M:2021 Especificación para la soldadura por fricción-agitación de aleaciones de aluminio en aplicaciones aeroespaciales — American Welding Society
- AWS D17.1:2024, cuarta edición: resumen de cambios — American National Standards Institute
- Herramienta Plug Weld para la etapa central del Space Launch System — NASA
- Instalaciones avanzadas de unión de metales: soldadura por fricción con tapón — NASA Marshall Space Flight Center
- Causas de la porosidad en soldaduras de titanio: preguntas técnicas frecuentes — The Welding Institute (TWI)
- Caso práctico sobre porosidad excesiva en soldaduras de botellas de aire de titanio AMS 4975 — Loyola Marymount University
- Los cobots aumentan un 200 % la producción en soldadura (caso práctico de Raymath) — International Federation of Robotics
Artículos relacionados
- Robot colaborativo de soldadura: descripción general del sistema y especificaciones
- Robot de soldadura TIG para acero inoxidable: guía de selección
- Soldadura con cobot frente a soldadura con robot industrial: comparación de costes y velocidad
- Lista de comprobación del cumplimiento de AS9100 para células de soldadura automatizadas

