Contacte con Zhouxiang

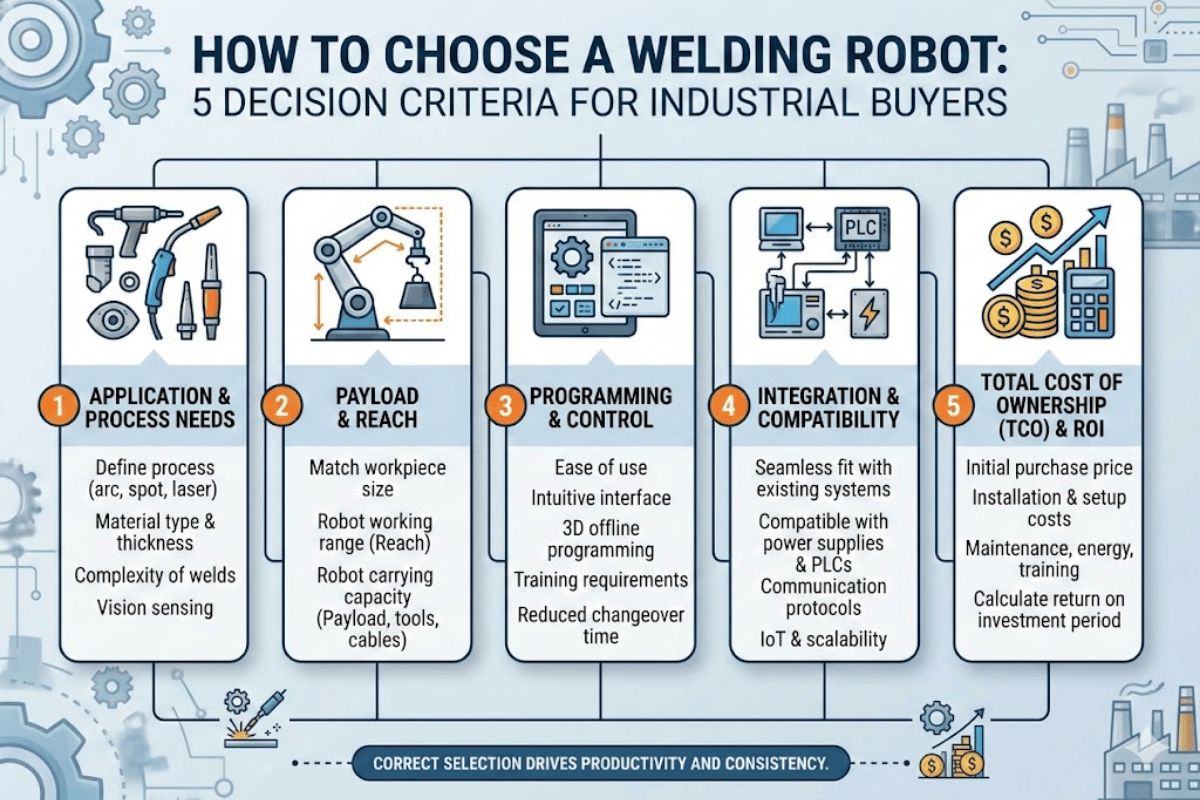
Por qué el robot de soldadura adecuado puede marcar la diferencia en el ROI de su automatización
 La soldadura robotizada es la segunda aplicación más extendida de los robots industriales en todo el mundo y representa alrededor del 15-21 percent de las instalaciones. El IFR World Robotics 2025 Report indica que, en 2024, las fábricas instalaron aproximadamente 542.000 robots nuevos, una cifra que se ha duplicado en los últimos 10 años. ¿Cuál es el principal motivo? Los fabricantes no consiguen cubrir adecuadamente las tareas de soldadura manual.
Según los datos del Bureau of Labor Statistics, cada año quedan sin cubrir cerca de 45.600 puestos de soldador, a menudo para sustituir a quienes se jubilan. Mientras tanto, las máquinas de soldadura robotizada suelen alcanzar un tiempo de arco activo del 60-85 percent, frente al 20-35 percent de un soldador, durante toda la jornada. Esa diferencia de productividad resulta muy atractiva para los fabricantes, pero solo si el robot se ajusta a las tareas de soldadura previstas.
542,000
Robots instalados en todo el mundo (2024)
330,000
Soldadores necesarios en Estados Unidos para 2028
60–85%
Tiempo de arco activo del robot frente al 20–35 % de la soldadura manual
⚠️ Error habitual
Elegir un robot basándose únicamente en el precio. Por cada dólar invertido en el brazo robótico, suelen destinarse otros 70 centavos a la fuente de alimentación de soldadura, los útiles de fijación, la cabina de seguridad, la mano de obra de integración y la formación de los operarios.
Criterio 1: adapte el proceso de soldadura a su aplicación
 El proceso de soldadura determina todas las decisiones posteriores: las características de la antorcha de soldadura, el tipo de gas de protección, el grosor del hilo, los parámetros de soldadura e incluso la carga útil del robot. Antes de evaluar los modelos candidatos, identifique qué procesos de soldadura requieren sus piezas.
MIG / MAG (soldadura por arco metálico con gas)
Los robots de soldadura MIG son, con diferencia, los más adaptables a distintas tareas de producción. Alimentan de forma continua un hilo de aportación, protegido por un gas inerte o activo. Permiten soldar distintos tipos de acero y aluminio. Para piezas estructurales que requieren una alta tasa de deposición, como vigas, cartelas y refuerzos de estabilidad, suele elegirse un robot de soldadura MIG.TIG (soldadura por arco de tungsteno con gas)
La soldadura MIG se elige por su velocidad; la TIG, por su precisión. El tungsteno no consumible produce un cordón de soldadura estrecho y limpio, con muy pocas proyecciones o ninguna. Cuando priman el aspecto o las propiedades metalúrgicas, como en componentes aeroespaciales y piezas de acero inoxidable para uso alimentario, así como en tuberías de pared fina y pequeño diámetro, suele elegirse la soldadura TIG en lugar de priorizar la productividad de grandes volúmenes.Soldadura láser
Los robots de soldadura láser concentran un haz de energía luminosa para fusionar metales y mantienen muy pequeña la zona afectada por el calor. La velocidad de avance puede alcanzar varios metros por minuto y la deformación es mínima. Esto es importante en conjuntos fabricados con tolerancias ajustadas. La inversión inicial es mayor, pero se recupera rápidamente cuando hay volumen y se repiten las operaciones de soldadura.Soldadura por puntos
La soldadura por puntos sigue representando la mayor parte de la producción de carrocerías en blanco del sector automovilístico. Dos electrodos de cobre presionan los paneles de chapa y hacen pasar corriente hasta formar un «núcleo» de soldadura por resistencia. Las pinzas de soldadura por puntos pueden superar los cien kilogramos, por lo que la elección del brazo robótico depende principalmente del peso de la pinza y del alcance necesario para llegar a cada punto de soldadura.| Proceso | Aplicación recomendada | Velocidad | Precisión | Coste inicial |
|---|---|---|---|---|
| MIG / MAG | Acero al carbono, acero inoxidable y aluminio; fabricación de estructuras metálicas | Alta | Media | $$ |
| TIG | Materiales finos, sector aeroespacial y acero inoxidable para uso alimentario | Baja–media | Muy alta | $$$ |
| Láser | Conjuntos de gran volumen y tolerancias ajustadas | Muy alta | Alta | $$$$ |
| Por puntos | Chapa, carrocerías en blanco para automoción y unión de paneles | Alta | Media | $$ |
💡 Consejo profesional
Algunos de los modelos de robot más recientes pueden realizar varios tipos de soldadura con un mismo brazo. Por ejemplo, el robot de soldadura sobre carril de suelo multifunción de Zhouxiang puede realizar procesos MIG con gas de protección, TIG por arco de argón y soldadura láser en una sola plataforma de seis ejes. Si su programa de producción incluye distintos materiales y tipos de junta, un robot multiproceso puede sustituir a varias células específicas.
Criterio 2: evalúe la carga útil, el alcance y la configuración de los ejes
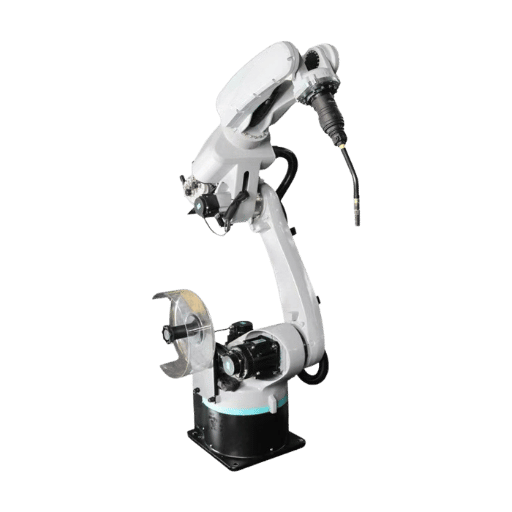 Todo robot de soldadura debe poder transportar físicamente el conjunto de la antorcha de soldadura, junto con el alimentador de hilo, los cables y el conjunto opcional de sensores, hasta cada junta. Si se calcula por debajo la carga útil o el alcance necesarios, el robot podría no llegar a ciertas posiciones de soldadura en operaciones complejas; también podría requerir más útiles de fijación o una actualización del utillaje tras la entrega. Todo ello reduce las ventajas de la soldadura robotizada antes incluso de que el sistema empiece a producir.
Carga útil
Las antorchas de soldadura por arco con alimentador de hilo integrado suelen pesar entre 6-12 kg. Si se incluye una cámara integrada o un sensor de seguimiento de la junta, la carga de la muñeca puede acercarse a 15 kg. Especifique siempre la carga útil con un margen de seguridad amplio, de al menos 20 percent por encima de las necesidades reales. Por ejemplo, el Zhouxiang ZXR12-2010 admite una carga útil de 12 kg, mientras que el ZXR10W-1440-D puede soportar una carga de 10 kg; ambos son más que suficientes para los equipos de soldadura TIG y MIG.Alcance (radio del brazo)
El alcance determina las dimensiones del espacio de trabajo. Un alcance de 1440 mm es suficiente para piezas soldadas pequeñas y medianas de menos de un metro de longitud. Para soldar grandes estructuras de acero, como columnas de chapa, vigas de soporte para plataformas o secciones de puentes de buques, se necesita un alcance superior a 2000 mm. Cuando el robot, incluso con gran alcance, no puede llegar a la pieza o al útil, los sistemas sobre carril de suelo amplían el espacio de trabajo. Los carriles estándar de 6 m de Zhouxiang pueden ampliarse fácilmente a longitudes personalizadas para soldar cordones largos.Número de ejes y montaje
Los robots de seis ejes son el estándar del sector para las aplicaciones de soldadura por arco. El sexto eje permite que la antorcha se aproxime desde casi cualquier ángulo. Los sistemas de siete ejes añaden un eje de movimiento para trabajar en espacios reducidos o desplazarse parcialmente por detrás de los útiles. La versatilidad de montaje —en el suelo, en el techo, sobre soportes murales o en posición invertida— determina cuánto espacio ocupa la célula de soldadura.| Especificación | ZXR12-2010 | ZXR10W-1440-D |
|---|---|---|
| Ejes | 6 | 6 |
| Carga útil | 12 kg | 10 kg |
| Alcance | 2.010 mm | 1.440 mm |
| Repetibilidad de posicionamiento | ±0,05 mm | ±0,05 mm |
| Peso | 313 kg | 210 kg |
| Grado de protección IP | J1–J2: IP56 / J3–J6: IP67 | J1–J2: IP56 / J3–J6: IP67 |
| Montaje | En el suelo / sobre soporte / invertido | En el suelo / sobre soporte / invertido |
💡 Consejo profesional
Busque articulaciones de muñeca con grado de protección IP67. Las proyecciones de soldadura, el polvo de amolado y el aire húmedo de los conductos de refrigeración reducen considerablemente la vida útil del robot si no está bien protegido. Las juntas con clasificación IP67 en los ejes J3 a J6 impiden que el agua, los residuos de amolado y las proyecciones de soldadura, así como una inmersión temporal, dañen los componentes internos de las articulaciones.
Criterio 3: valore el volumen de producción y la complejidad de las piezas
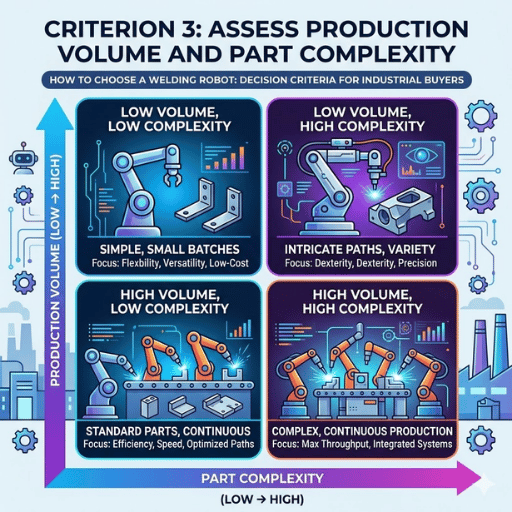 La configuración de la célula depende mucho más de la combinación habitual de productos que de un único factor técnico. Una fábrica que produce seiscientos soportes iguales por turno planificará de forma muy distinta a otra que suelda veinte estructuras diferentes a la semana.
Gran volumen y geometría sencilla
Si el proceso de soldadura solo requiere repetir la misma operación en cada ciclo, lo más económico será una célula sencilla de una sola estación. Las instrucciones de programación no cambian entre ciclos, y una mesa fija, un posicionador giratorio o una mesa estacionaria pueden sujetar la pieza que se va a soldar.Gran volumen y geometría compleja
¿Las piezas tienen muchas soldaduras en distintos ángulos o cordones de difícil acceso? Las células de soldadura multiestación con posicionadores servoaccionados pueden ser una buena solución. Mientras el robot suelda en la estación A, un operario carga una pieza nueva en la estación B. Los posicionadores inclinan y giran la pieza para que cada junta quede en el ángulo óptimo de soldadura, sin tener que hacer concesiones indeseadas en el ángulo de la antorcha.Poco volumen y gran variedad
¿Tiene piezas con muchos números de referencia distintos? El software de programación offline es la solución. Basta con que los operarios carguen dibujos 3D CAD —Tekla, Solid Works o UG— para generar trayectorias de programación del robot en un ordenador de sobremesa normal, sin detener la célula. La programación sin enseñanza evita las horas de programación mediante guiado que hacen que la automatización de lotes pequeños no resulte rentable en sistemas antiguos. Estos sistemas de soldadura automatizados permiten que los soldadores cualificados se centren en tareas de soldadura con una precisión que los robots aún no pueden reproducir. El seguimiento simultáneo de la junta puede mejorar notablemente la uniformidad y la flexibilidad de la soldadura. Un sensor de seguimiento láser, como el CP350V de los sistemas sobre carril de Zhouxiang, puede medir la posición real de la junta durante la soldadura y corregir la trayectoria de la antorcha para compensar las variaciones entre piezas. Esto es especialmente importante al soldar acero estructural y chapas gruesas, donde las soldaduras de punteo pueden desplazar una junta entre 3-4 milímetros debido a la deformación.
Elija la configuración de célula adecuada
- 500+ piezas idénticas/turno → Célula de una estación con útil fijo
- 200–500 piezas/turno con juntas en varios ángulos → Célula de dos estaciones con posicionador servoaccionado
- Menos de 50 piezas/turno con muchas referencias → Célula modular con programación offline y seguimiento de la junta
- Estructuras con cordones largos (vigas, columnas) → Sistema sobre carril con recorrido ampliado
Criterio 4: robot industrial o robot colaborativo (cobot)
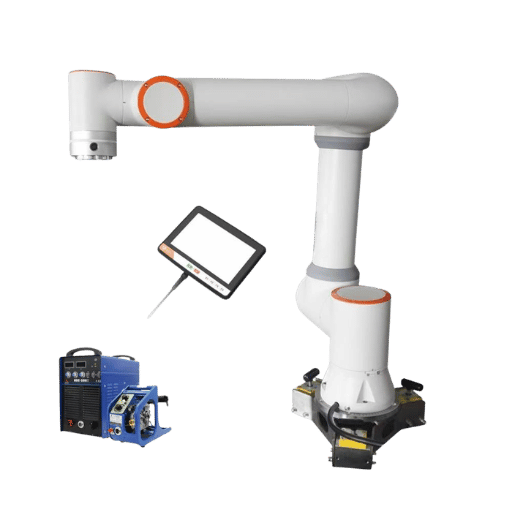 No todos los proyectos de automatización de la soldadura necesitan un sistema de soldadura robotizada detrás de una valla de seguridad. Los robots colaborativos, o cobots, han adquirido un papel importante en la soldadura gracias a su menor coste inicial y a su facilidad de adaptación a aplicaciones de poco volumen. La decisión depende de la velocidad, la capacidad de producción y el espacio disponible.
Cuándo conviene un robot industrial
Los robots industriales están diseñados para alcanzar la máxima capacidad de producción. Funcionan a mayor velocidad —son habituales las velocidades de herramienta de 2 metros por segundo—, admiten cargas útiles mucho mayores y mantienen un ciclo de trabajo que conserva el arco activo durante el 85 percent del turno o más. Si su flujo de trabajo abarca dos o tres turnos, incluye la soldadura de chapas gruesas o requiere la ergonomía de células multiestación con equipos de seguridad certificados, un robot industrial es la opción adecuada para implantar la soldadura robotizada a gran escala.Cuándo conviene un cobot
Los cobots no ofrecen el alto rendimiento de los robots industriales, pero son mucho más fáciles de manejar. No necesitan una cabina de seguridad: pueden incorporar sensores de fuerza y proximidad, funcionar dentro de los límites de fuerza y potencia de ISO/TS 15066 y trabajar junto a operarios. El brazo puede guiarse manualmente a lo largo de la trayectoria de soldadura, por lo que no se necesitan conocimientos de robótica para crear un programa nuevo. Una célula de soldadura con cobot básica puede costar aproximadamente la mitad que una célula industrial convencional, conservando buena parte de la velocidad. La velocidad es la principal contrapartida. La normativa limita la velocidad del punto central de la herramienta a solo 1-1,5 metros por segundo aproximadamente en modo colaborativo. En aplicaciones de poco volumen y gran variedad que no justifican una célula de soldadura detrás de una valla de seguridad, es una concesión aceptable. En la fabricación de gran volumen durante 24/7, no lo es.| Factor | Robot industrial | Cobot |
|---|---|---|
| Carga útil habitual | 6–200+ kg | 5–16 kg |
| Velocidad de herramienta | Hasta 2+ m/s | ~1–1,5 m/s (limitada por seguridad) |
| Infraestructura de seguridad | Vallas, cortinas fotoeléctricas, enclavamientos | Sensores integrados, sin cabina |
| Coste habitual de la célula | $50,000–$150,000+ | $30,000–$70,000 |
| Programación | Consola de programación o software offline | Guiado manual o aplicación para tableta |
| Aplicaciones recomendadas | Gran volumen, varios turnos y piezas soldadas pesadas | Poco volumen, gran variedad y talleres pequeños |
⚠️ Error habitual
Comprar un cobot para producción en tres turnos. Debido a las restricciones de seguridad (ISO 10218-1:2025 e ISO/TS 15066), un cobot no puede funcionar a las velocidades de una célula industrial de dos turnos ni soportar el ciclo de trabajo de un robot industrial. Si lo prioritario es la relación entre capacidad de producción e inversión, una célula industrial con valla superará ampliamente a un cobot.
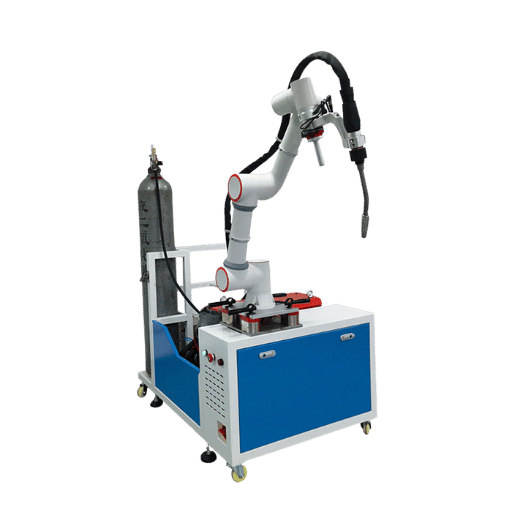
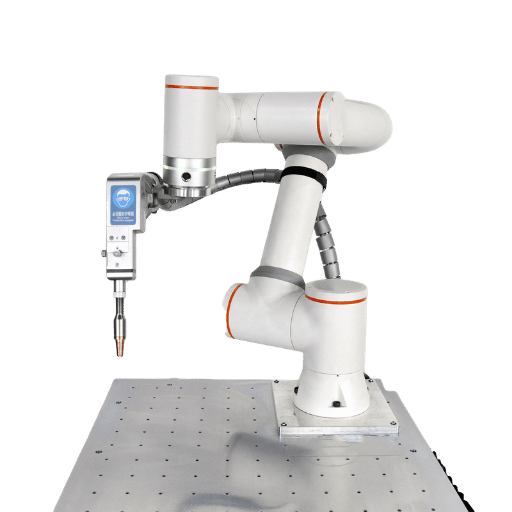 Una vez evaluados los 5 criterios anteriores, el proceso desde el pedido de compra hasta la primera soldadura de producción suele durar entre tres y seis meses. A continuación se incluye una lista simplificada de tareas que resume los principales hitos.