Contacte a Zhouxiang

★★★★★
Reconhecido pelos líderes do setor
ISO 9001
Mais de 200 patentes
Sistema inteligente de soldadura de estruturas metálicas
Soldadura robotizada de estruturas metálicas: o robô inteligente que solda aço estrutural
Um sistema de robô de soldadura sem programação por ensino, concebido especificamente para estruturas metálicas — de vigas H a pilares-caixão. Automatização integral, desde o modelo Tekla até à soldadura concluída.
Um operador
Um fluxo de trabalho simplificado que exige supervisão humana mínima.
Sem consola de programação
Sem programação manual. Geração automática de trajetórias.
Automatização integral
Integração direta com modelos 3D do Tekla.
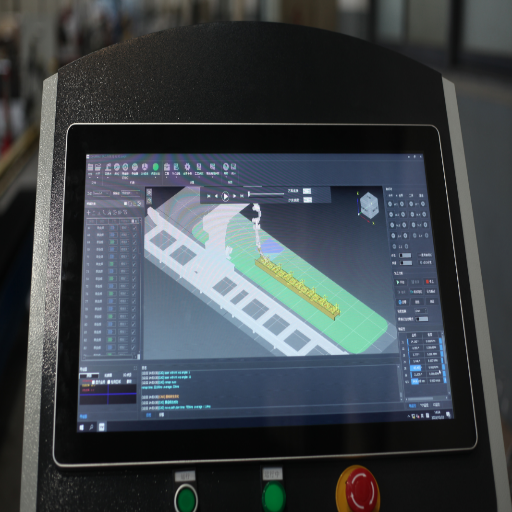
Sistema inteligente de soldadura de estruturas metálicas — principais capacidades
Sete funções de «um clique» que levam a viga de aço do modelo Tekla em bruto à soldadura concluída, sem consola de programação.
-
01
Decomposição de desenhos com um clique
Importe modelos do Tekla ou SolidWorks. O software de projeto decompõe conjuntos completos de estruturas metálicas em componentes individuais — vigas de ponte rolante, chapas de reforço, suportes de madres, chapas de ligação — e envia cada componente para a fila do robô de soldadura. Não é necessária a interpretação manual dos desenhos.
-
02
Geração de modelos 3D com um clique
Não tem um ficheiro CAD? O sistema utiliza uma câmara de visão artificial 3D de grande alcance para digitalizar a peça de trabalho e gerar automaticamente um modelo por engenharia inversa. É adequado para trabalhos de modernização e componentes metálicos antigos cujos desenhos originais se perderam há anos.
-
03
Correspondência automática entre juntas e processos de soldadura
O sistema de soldadura lê a espessura da chapa, a geometria da junta e a posição e, em seguida, consulta uma base de dados interna de processos de soldadura para atribuir automaticamente os parâmetros de soldadura por arco. Soldadura multipasse em chapa espessa? O robô cria a sequência camada a camada, sem necessidade de programação manual.
-
04
Planeamento de trajetórias e deteção de colisões
A trajetória de soldadura é gerada automaticamente segundo a lógica do percurso mais curto, evitando dispositivos de fixação, grampos e a própria estrutura metálica. A deteção de colisões é feita em simulação antes de a tocha iniciar a soldadura. O robô escolhe os ângulos da tocha e evita pontos de singularidade, sem intervenção manual.
-
05
Posicionamento com visão 3D num clique
Posicionamento em duas etapas: uma digitalização rápida a partir de uma posição elevada determina a localização da peça e identifica automaticamente as faces A/B e a orientação da frente e da traseira. Em seguida, o sistema compara a viga de aço física com o modelo digital. A correção adaptativa compensa sempre as variações reais de montagem.
-
06
Soldadura e correção de precisão com um clique
Após o posicionamento inicial, o robô volta a mapear todas as juntas de soldadura a curta distância para efetuar correções de precisão e inicia a soldadura automática. Os ciclos integrados de limpeza da tocha são executados em intervalos configuráveis. O processo de soldadura adapta-se em tempo real às condições efetivas das juntas, e não apenas ao modelo teórico.
-
07
Gémeo digital e conectividade inteligente
A tecnologia de gémeo digital apresenta num painel a trajetória do robô, a corrente elétrica de soldadura, a tensão e a velocidade de deslocação em tempo real. Uma aplicação para telemóvel permite aos supervisores acompanhar a operação a partir de qualquer lugar. A integração com o MES envia ordens de trabalho para o posto de trabalho e recebe os dados de progresso da produção — uma cadeia de dados completa, do planeamento ao chão de fábrica.
Funcionalidade adicional
Calibração automática do TCP e da câmara
O sistema de controlo trata automaticamente da calibração do TCP do robô e da calibração mão-olho da câmara. Não é necessário um técnico especializado para a manutenção de rotina. Reduzir o tempo de preparação de horas para minutos é importante quando se trabalha em vários turnos.
Integração simples
Compatível com Tekla e SolidWorks
O sistema lê modelos nativos das principais plataformas de software de projeto. Os fabricantes de estruturas metálicas não precisam de os exportar para formatos intermédios nem de limpar os ficheiros. O robô de soldadura solda aquilo que os seus engenheiros desenham. Esta ligação direta elimina a falha de comunicação entre o escritório e o chão de fábrica.
Como funciona o sistema inteligente de soldadura de estruturas metálicas
Sem conversa comercial. De «tenho um modelo CAD» a «soldadura concluída» — este é o fluxo de trabalho real de robótica aplicado às estruturas metálicas.
01
Importação de modelo 3D / digitalização rápida
Lê diretamente modelos do Tekla ou SolidWorks, sem conversão. Decompõe os conjuntos em componentes individuais. Sem CAD? A visão artificial 3D integrada faz a engenharia inversa da peça em cerca de 90 segundos.
02
Deteção automática e atribuição de processos
O software identifica cada tipo de junta (de ângulo, de chanfro, topo a topo) e seleciona a especificação WPS correspondente na base de dados. Gera automaticamente sequências de várias camadas e passes para chapas espessas. Sem intervenção humana.
03
Planeamento de trajetórias e simulação de colisões
Gera os ângulos da tocha e as trajetórias de deslocação e, em seguida, executa uma simulação digital completa a seco. Verifica colisões entre o braço, a tocha, os grampos e a peça de trabalho. Resolve automaticamente os pontos de singularidade.
04
Carga e alinhamento com visão 3D
Carregamento com ponte rolante, sem necessidade de dispositivos de fixação de precisão. A digitalização 3D de grande angular localiza a peça e compara a realidade física com o modelo digital, compensando as variações de montagem.
05
Correção de precisão das juntas
Antes de iniciar a soldadura por arco, o robô executa uma digitalização a laser para seguimento da junta a curta distância. Deteta variações de folga e desalinhamentos inferiores a um milímetro e corrige a trajetória antes de depositar qualquer cordão.
06
Soldadura automática sem intervenção
Ajuste dos parâmetros em tempo real com base nos dados dos sensores. Inclui limpeza automática da tocha. Atinge um ciclo de trabalho com arco ligado de 80-85% (face a 30% na soldadura manual). Em geral, os operadores gerem duas células.
07
Monitorização do gémeo digital em tempo real
Transmite parâmetros em tempo real (tensão, corrente elétrica, velocidade) para um painel. Associa registos de qualidade a juntas específicas para garantir rastreabilidade de 100%. A integração com MES/ERP envia dados automaticamente.
Tempo total de preparação para uma peça nova: 20-30 minutos. Para peças repetidas: imediato.
Especificações técnicas — soldadura inteligente de estruturas metálicas
Parâmetros reais. Não inflacionamos as fichas técnicas: estes valores provêm de sistemas de produção em funcionamento nas instalações dos clientes.
Mecânica principal do robô
Carga útil do robô
6–20 kg (tocha + sensor)
Varia consoante a configuração do braço
Alcance
1 400–3 100 mm
Alcance alargado para vigas compridas
Precisão de posicionamento
±0,05 mm
De acordo com as especificações do fabricante do robô
Sistema de controlo
Proprietário + normalizado
Compatível com FANUC / ABB / KUKA
Capacidades de soldadura
Tipos de soldadura suportados
De ângulo, de chanfro, topo a topo, multipasse
Abrange mais de 95% das aplicações
Espessura do material
4 mm – 60 mm
Adequado para chapas espessas
Dimensões da viga
100–2 000 mm de altura / 15m de comprimento
Adequado para perfis normalizados
Peso da peça de trabalho
Até 5 000 kg / lado
Carregamento com empilhador, sem ponte rolante
Processo de soldadura
GMAW (MIG/MAG), FCAW
Compatível com as principais marcas
Visão e inteligência
Sistema de visão
Câmara 3D + seguimento a laser
Digitalização de precisão em duas etapas
Modo de programação
Sem programação por ensino / offline
Não é necessária programação manual
Integração de software
Tekla, SolidWorks, STEP
Importação direta de modelos
Gémeo digital
MES / aplicação em tempo real
Registo de parâmetros para controlo da qualidade
Desempenho de produção
Ciclo de trabalho com arco ligado
Até 85%
face a 25-35% na soldadura manual
Taxa de produção em toneladas
3–8 toneladas / turno
Posto de trabalho com um operador
Normas de segurança
Em conformidade com CE
Cortina de luz + scanner de área
Alimentação elétrica
380 V / 50 Hz
Disponível em 480 V / 60 Hz
Que componentes metálicos pode o nosso sistema inteligente de soldadura processar?
Concebido especificamente para a indústria das estruturas metálicas. De vigas compridas a chapas espessas, veja o que passa diariamente pelas nossas células robotizadas.
Vigas H e vigas I
Soldaduras de ângulo entre banzos e alma, chapas de reforço, suportes de madres. Alturas até 2 000mm e comprimentos até 15m. 60% das nossas células processam estas peças diariamente.
Pilares-caixão e vigas-caixão
Secções-caixão de quatro chapas com diafragmas internos. O robô solda os cordões exteriores e as juntas interiores acessíveis para estruturas de edifícios altos.
Vigas de ponte rolante e vigas principais
Chapas de fixação dos carris e reforços espessos. Soldaduras de ângulo consistentes ao longo de grandes vãos, em trabalhos repetitivos onde a qualidade é crítica.
Componentes de pontes
Juntas entre diafragmas e banzos, chapas de emenda da alma. O seguimento da junta a laser assegura elevadas taxas de aprovação nos ensaios UT de soldaduras de chanfro em chapas espessas.
Treliças e estruturas reticuladas
Ligações tubulares e angulares em treliças de cobertura. O planeamento offline das trajetórias trata de imediato soldaduras curtas complexas em vários ângulos.
Chapas e conjuntos
Chapas de ligação, chapas de corte e ligações resistentes a momentos. As células dedicadas a peças pequenas podem processar mais de 200 peças por turno.
Calculadora de ROI
Calculadora de ROI da automatização da soldadura
Estime o prazo de retorno do investimento e a poupança anual ao passar para a soldadura robotizada no fabrico de estruturas metálicas.
A sua operação atual
Postos que executam soldaduras repetitivas em estruturas metálicas
Salário + benefícios + horas extraordinárias por soldador e por ano
Produção total mensal de aço soldado
Análise de ROI
Introduza os dados de produção
e clique em Calcular ROI
e clique em Calcular ROI
Venda por grosso e OEM — fornecedor de robôs de soldadura de estruturas metálicas
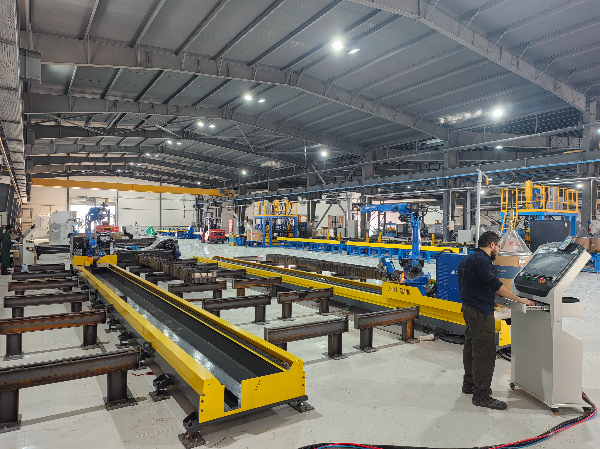
Diretamente do chão de fábrica em Wuxi. Sem intermediários. Quer necessite de um sistema ou de uma frota para várias instalações, tratamos de tudo.
OEM / ODM
Personalização da marca, modificação das interfaces do sistema de controlo e integração com o seu software proprietário. Experiência comprovada na Europa e no Médio Oriente.
Quantidade mínima: 1 unidade
Sem quantidade mínima de encomenda. Comece com um único posto de soldadura inteligente para testar o ROI e aumente a escala quando os dados de produtividade o justificarem.
Logística global
FOB Wuxi ou CIF até ao seu porto. Tratamos de toda a documentação de exportação, da supervisão do carregamento dos contentores e da coordenação com os seus transitários.
Colocação em serviço no local
Os nossos engenheiros deslocam-se às suas instalações para a montagem, a calibração e 2-4 semanas de formação dos operadores. Garantimos que a célula fica pronta para a produção.
Diretamente da
origem
origem
1991
Fundada em200+
Patentes50+
Países abrangidos4
Certificações ISOProblemas no fabrico de estruturas metálicas — e como a nossa solução de soldadura os resolve
Ouvimos as mesmas queixas de fabricantes de estruturas metálicas no Texas, em Ontário e no Dubai. Eis o que surge repetidamente — e o que fizemos para resolver esses problemas.
A escassez de mão de obra qualificada agrava-se
✓ Caso de projeto
Um fabricante de estruturas metálicas de média dimensão na província de Shandong tinha 14 postos de soldadura manual a processar vigas H para um projeto de edifício comercial. Não conseguia preencher 5 desses postos — a escassez de mão de obra qualificada estava a atrasar as expedições em 2 semanas por lote. Instalámos dois postos de soldadura robotizada. Não vamos fingir que a transição foi imediata: a equipa de produção precisou de cerca de 10 dias para se adaptar ao novo fluxo de trabalho. Depois disso, as duas células substituíram 6 postos manuais e os restantes soldadores passaram a trabalhar em nós complexos que exigiam realmente destreza manual. Atrasos eliminados no prazo de um mês.Qualidade de soldadura inconsistente e retrabalho
✓ Caso de projeto
Trabalhámos com um fabricante de estruturas metálicas para pontes no centro da China que reprovava em demasiadas inspeções UT de juntas entre diafragmas e banzos. A causa tornou-se bastante evidente quando analisámos o problema: os soldadores manuais desviavam-se repetidamente do centro da junta em cordões longos, sobretudo no final de um turno de 10 horas. Instalámos uma célula de soldadura robotizada com seguimento da junta a laser. No primeiro mês, a taxa de aprovação nos ensaios UT subiu de 82% para 97%. O responsável pelo controlo da qualidade disse-nos — e nunca me esqueci destas palavras: «Deixámos de discutir sobre quem fez a soldadura que falhou.»A soldadura é o estrangulamento da produção
✓ Caso de projeto
Eis um caso que também nos surpreendeu. Uma fábrica de estruturas metálicas em Jiangsu produzia 800 toneladas por mês em 20 postos de soldadura manual. Adquiriu três dos nossos sistemas. Seis meses depois, atingiu 1 200 toneladas mensais com menos pessoas no chão de fábrica. Nas palavras exatas do diretor da fábrica: «Pensávamos que precisávamos de mais soldadores. Precisávamos de menos postos que trabalhassem de facto.» Parece dramático, mas os números confirmaram-no: as células robotizadas de soldadura trabalhavam 18 horas por dia em dois turnos, enquanto os postos manuais tinham, em média, talvez 6 horas de arco ligado efetivo por turno.Soldadura complexa em juntas de chapa espessa
A programação demora mais do que a soldadura
Implementação no local em condições difíceis
Sistema inteligente de soldadura de estruturas metálicas: da encomenda à produção
Esta é a parte de que ninguém fala nos folhetos. Achamos que é mais importante do que a ficha técnica.
Comprar um robô de soldadura não é como comprar um berbequim de coluna. Não basta colocá-lo no chão, ligá-lo à corrente e ir-se embora. A integração — instalar e calibrar a célula, testá-la com as suas peças e formar os operadores — é a fase em que a maioria dos projetos tem êxito ou fica pelo caminho. Já o fizemos vezes suficientes para termos um processo definido. É assim que funciona.
Semana 1-2
Avaliação do local e conceção da célula
A nossa equipa de engenharia analisa a configuração da sua oficina (planta, acesso à ponte rolante e alimentação elétrica), a variedade de peças (dimensões habituais das vigas, espessuras das chapas e volume mensal) e o fluxo de trabalho existente. Elaboramos um desenho 3D da célula que indica exatamente onde ficam o robô, o carril, o posicionador, as vedações de segurança e o armário de controlo. Se o sistema tiver de ser integrado numa linha de produção de vigas H ou num transportador existente, também planeamos essa integração.
Semana 3-10
Fabrico e ensaio de aceitação em fábrica
A célula é construída nas nossas instalações em Wuxi. Antes da expedição, realizamos um ensaio de aceitação em fábrica (FAT) com peças de amostra — de preferência, com as suas próprias peças de trabalho, se as puder enviar. Pode assistir presencialmente ao FAT ou acompanhar por videochamada. Executamos todo o fluxo de trabalho: importar o modelo, digitalizar, planear e soldar. Se a soldadura da peça de ensaio não passar no ensaio UT na nossa fábrica, o sistema não sai das instalações.
Semana 11-12
Expedição e instalação no local
O sistema é expedido numa embalagem de transporte personalizada. Consoante a localização — na China ou no estrangeiro —, o transporte demora 1-5 semanas. A nossa equipa de instalação desloca-se ao local para a montagem mecânica, as ligações elétricas, o nivelamento e o alinhamento. A instalação habitual de um sistema de célula única com carril de translação no solo demora 5-7 dias úteis. Os sistemas de pórtico ou as configurações com várias células demoram mais, naturalmente.
Semana 12-13
Colocação em serviço e calibração
A calibração do TCP e da câmara, bem como o alinhamento do posicionador, são realizados pelos nossos técnicos no local. Em seguida, fazemos ensaios de produção com as suas peças reais. Ajustamos os parâmetros de soldadura aos materiais, ao tipo de fio e à mistura de gases específicos até os resultados corresponderem aos seus padrões de qualidade. Não se trata de uma demonstração de 30 minutos: são normalmente 3-5 dias de ensaios de produção e afinação.
Semana 13-14
Formação dos operadores
Formamos os operadores no local. A formação abrange os procedimentos de carga e descarga, a interface do software (importação de modelos, gestão de trabalhos e ajuste de parâmetros), a manutenção diária (limpeza da tocha, substituição do fio e inspeção do bocal) e a resolução básica de problemas. A maioria dos operadores sente-se à vontade para gerir a célula de forma autónoma após 5-7 dias. A formação avançada da equipa de manutenção aborda diagnósticos mais aprofundados do sistema, calibração da visão artificial e gestão da base de dados de procedimentos de soldadura.
Contínuo
Apoio pós-venda e monitorização remota
O gémeo digital não serve apenas para impressionar — permite à nossa equipa de suporte remoto ver o estado da sua célula em tempo real. Se algo correr mal às 2 da manhã, durante o turno da noite, o nosso técnico pode consultar o painel de controlo e, muitas vezes, diagnosticar o problema antes de o operador acabar de o descrever. Recomendamos peças sobresselentes com base nos seus padrões de utilização. As atualizações de software são instaladas remotamente. E sim — atendemos o telefone. Parece básico, mas já ouvimos queixas suficientes sobre outros fornecedores de equipamento para saber que nem todos o fazem.
Nota sobre a garantia:
A garantia padrão cobre o braço robótico, o sistema de visão artificial e o hardware de controlo. Não escondemos os componentes sujeitos a desgaste nas letras pequenas — indicamos claramente, desde o início, o que está coberto e o que é consumível. Os períodos de garantia dependem da configuração e da região. Contacte-nos diretamente e terá uma resposta clara.
Ferramentas do sistema inteligente de soldadura de estruturas metálicas
Guia de seleção
Seletor de sistemas de robôs de soldadura
Responda a 4 perguntas sobre as suas necessidades de fabrico de estruturas metálicas. Recomendaremos a configuração de sistema adequada.
Iniciar seleção →Comparação de custos
Soldadura manual vs. soldadura robotizada — análise de custos
Análise comparativa dos custos anuais. Introduza os seus valores e veja onde é gasto o dinheiro.
Calcular custos →Perguntas frequentes sobre soldadura inteligente de estruturas metálicas
As perguntas que os fabricantes de estruturas metálicas nos fazem — não as que inventámos para SEO.
Em resumo: importe um modelo 3D do Tekla ou do SolidWorks, digitalize a peça de trabalho real com o sistema de visão artificial, deixe o software comparar o modelo com a peça e prima iniciar. O robô gera o seu próprio percurso de soldadura — planeamento da trajetória, seleção do ângulo da tocha e deteção de colisões — sem ninguém junto do pendente de programação a deslocar o robô ponto por ponto. Já tivemos operadores sem qualquer experiência prévia com robôs a executar trabalhos de produção no espaço de uma semana de formação. Não é conversa de marketing. Aconteceu numa linha de vigas para gruas no Vietname, no ano passado.
Vigas para gruas, perfis H, colunas em caixa, suportes de madres, chapas de reforço, mísulas (consolas), diafragmas de pontes, subconjuntos navais, vigas de cobertura e secções angulares para torres. Em suma — se o trabalho consiste em soldar chapas, suportes ou reforços num perfil principal de uma estrutura metálica, este sistema foi concebido para isso. Alturas de viga entre 100 mm e 2 000 mm; comprimentos padrão até 15 metros. Precisa de dimensões superiores? Já desenvolvemos configurações personalizadas com carris para vigas de aço de 20 metros. Fale connosco.
Sim — o sistema integra-se com fontes padrão para soldadura por arco e alimentadores de fio. Já o instalámos em conjunto com máquinas de soldadura Lincoln, Fronius e de fabricantes chineses, sem problemas. Também comunica com sistemas de produção MES. Mantém o equipamento de soldadura existente — a célula robotizada é acrescentada à linha, sem substituir tudo. Ainda assim, se as fontes de alimentação para soldadura forem muito antigas (com mais de 20 anos), poderá ser necessário algum trabalho de interface. Apuramos isso durante o levantamento no local de instalação.
Digitalização em 2 fases. Primeiro, uma câmara de grande alcance faz uma passagem rápida para localizar a peça de trabalho — onde realmente está, e não onde deveria estar segundo o modelo. Depois, uma digitalização de perto identifica a localização exata da junta e corrige folgas de montagem, saliências dos pontos de soldadura e desalinhamentos. O robô de soldadura solda então a junta real, e não a ideal do modelo CAD. É perfeito? Nenhum sistema o é. Mas deteta desvios que passam despercebidos ao olho humano na 9.ª hora de um turno, o que faz uma diferença real para obter uma qualidade da soldadura repetível.
Foi assim que o concebemos. Carregue a viga de aço com um empilhador ou uma grua (na maioria das configurações, não é necessária uma ponte rolante — concebemos o sistema especificamente para carga com empilhador). Confirme no ecrã se o modelo corresponde à peça. Prima iniciar. Enquanto o robô solda, desloque-se para o posto seguinte e prepare a próxima peça de trabalho. O sistema trata de tudo — trajetória, ângulo da tocha, sequências automáticas de soldadura e limpeza da tocha. Uma pessoa, um botão e está feito.
Depende dos custos de mão de obra, da organização dos turnos e da variedade de peças — mas a maioria dos fabricantes de estruturas metálicas com quem trabalhámos recupera o investimento em 12-24 meses. Eis uma estimativa: uma célula robotizada substitui 2-4 postos de soldadura manual. Nos Estados Unidos, isso representa $90K-$300K por ano só em poupanças com mão de obra (salários, benefícios e horas extraordinárias). Junte a redução dos custos de retrabalho, menos desperdício e uma taxa de produção mais elevada… os valores acumulam-se. Podemos calcular o ROI para o seu projeto se nos enviar os dados atuais de produção.
A diferença é enorme. A programação manual ocupa o robô — e um programador de robôs qualificado — enquanto este desloca o robô até cada ponto de soldadura. Em estruturas metálicas, onde cada viga tem posições de fixação diferentes, isso pode significar horas de paragem por cada peça nova. A programação offline é feita numa secretária. Importe o modelo, gere os percursos automaticamente, verifique colisões numa simulação e envie o programa para o robô. O robô continua a trabalhar sem parar. Um fabricante na Indonésia reduziu a preparação de peças novas de um dia inteiro para menos de uma hora com programação offline. Os programadores de robôs continuam a ser importantes nos casos complexos, mas, para 80-90% dos trabalhos, o software trata de tudo.
O gémeo digital reproduz em tempo real cada movimento do robô físico — trajetória da tocha, corrente de soldadura, tensão e velocidade —, tudo visível num painel de controlo e numa aplicação para telemóvel. Mas o verdadeiro valor está na rastreabilidade. Cada soldadura fica registada com todos os dados dos parâmetros. Quando um inspetor pede os registos de uma viga de aço específica, consegue consultá-los em segundos. A ligação ao sistema MES permite ao responsável pelo planeamento da produção enviar ordens de trabalho e acompanhar o progresso sem se deslocar à área de produção. Parece pouco. Não é — sobretudo quando gere vários postos de soldadura robotizada numa grande oficina de fabrico de estruturas metálicas.

