Contacte a Zhouxiang

Estação robotizada de soldadura com carril de translação no solo
Estação robotizada de soldadura com carril no solo para o fabrico de estruturas metálicas
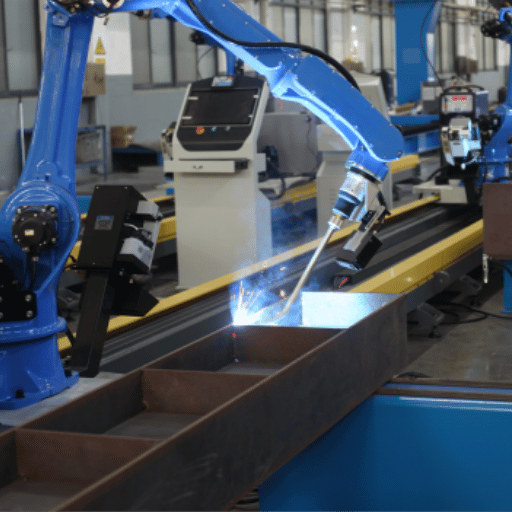
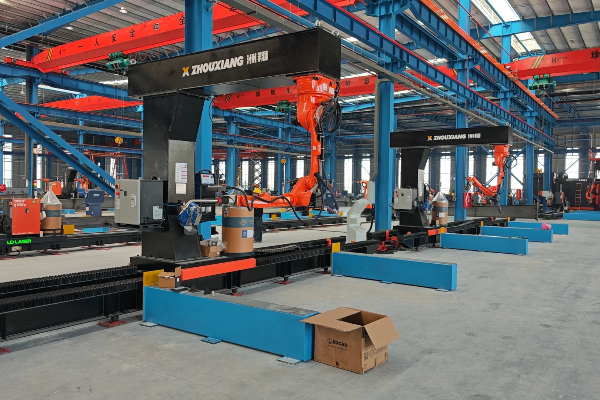
Um posto de soldadura robotizada sem programação manual que lê diretamente modelos Tekla e SolidWorks — sem programação manual de trajetórias. O seguimento da junta por laser corrige desvios até ±0,05mm em tempo real. O carril de translação no solo de 12m permite que dois robôs trabalhem nos dois lados de uma viga sem a reposicionar. Fabricado pela ZHOUXIANG, fabricante com 30+ anos de experiência e 200+ patentes em equipamento de soldadura automatizada.
30+
Anos de fabrico
200+
Patentes registadas
50+
Países abrangidos
±0.05mm
Precisão de repetição
Como funciona uma estação robotizada de soldadura com carril no solo — processo tecnológico
Uma estação robotizada de soldadura com carril no solo não é uma única máquina. É um sistema — e os seus componentes têm de comunicar entre si, caso contrário poderá haver desperdício dispendioso. Eis o processo real, desde o carregamento da peça de trabalho até à remoção da soldadura concluída.
01
Carregamento da peça de trabalho e preparação do dispositivo de fixação
O operador coloca o componente da estrutura metálica nos dispositivos de fixação posicionados ao longo do carril de translação no solo. No caso das vigas H, isto implica normalmente um posicionador de cabeçal e contraponto ou um dispositivo de fixação do tipo L. O sistema de controlo confirma a posição do dispositivo de fixação e a presença da peça antes de qualquer movimento. A carga demora 2-5 minutos, consoante o tamanho da peça — grande parte desta operação pode ser feita enquanto o robô solda a peça anterior na estação oposta.
02
Digitalização 3D e deteção da junta
O módulo de visão artificial — neste caso, um detetor de juntas com grande distância de visualização — digitaliza a peça de trabalho e cria uma nuvem de pontos com as localizações das juntas. É nesta fase que o sistema pode identificar automaticamente a largura do intervalo, a abertura da raiz e a posição do ângulo de envolvimento. Os dados são enviados diretamente para o sistema de controlo. Sem programação manual. É isto que entendemos por soldadura sem programação manual: o robô determina onde soldar através da observação, em vez de ser guiado manualmente por cada junta.
03
Geração da trajetória de soldadura e correspondência dos parâmetros
O software inteligente da máquina utiliza os dados da digitalização e faz a correspondência com a biblioteca de processos. Seleciona a velocidade de alimentação do arame, a velocidade de deslocação, a tensão e o ângulo da tocha para cada segmento da junta. Os parâmetros correspondentes e a biblioteca de processos incluem perfis para diferentes tipos de junta — soldaduras de ângulo em perfis de canal, juntas topo a topo em chapa e chanfros em V em abas espessas. O sistema calcula automaticamente estas definições, sem que o operador tenha de introduzir valores.
04
Execução da soldadura robotizada
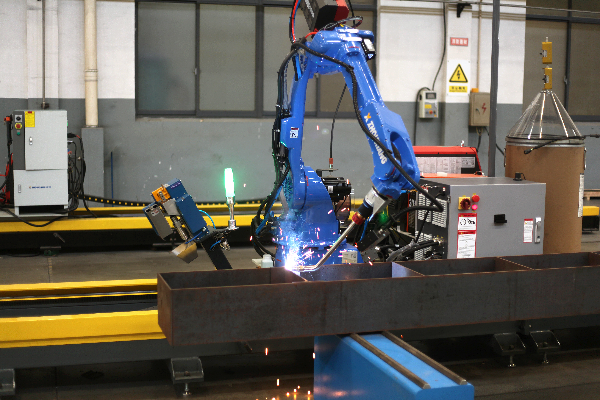
O robô de soldadura desloca-se ao longo do carril no solo e executa a trajetória de soldadura planeada. A unidade de soldadura MIG com braço robótico mantém o ângulo da tocha e a distância de projeção do arame, enquanto o seguimento por laser corrige qualquer desvio em tempo real. Os parâmetros do arco mantêm-se definidos de acordo com os valores da biblioteca de processos. O sensor anticolisão monitoriza a folga em redor da extremidade do robô — se algo inesperado entrar na zona, o sistema trava antes de ocorrer contacto.
05
Controlo da qualidade e descarga
Após a soldadura, os instrumentos do posto de trabalho registam todos os parâmetros por junta — corrente elétrica, tensão, velocidade de deslocação e consumo de arame. Estes dados permitem o seguimento SPC e a rastreabilidade. O operador inspeciona a soldadura concluída, descarrega a peça e reinicia o ciclo. O tempo total do ciclo depende da complexidade da peça, mas a soldadura de nervuras em vigas H com soldadura automática decorre normalmente a 0,3-0,5 m/min.
Os componentes principais da estação robotizada de soldadura com carril no solo
Cada estação robotizada de soldadura com carril no solo tem cinco subsistemas principais. Se faltar algum, o desempenho do conjunto fica aquém do esperado — ou o sistema simplesmente não funciona.
Subsistema 01 – braço robótico de 6 eixos e carril linear de precisão
Sistema de robô e carril
MR12-2010
Carril padrão de 12m
Configuração personalizada de 6m – 20m+
Precisão de ±0,05mm
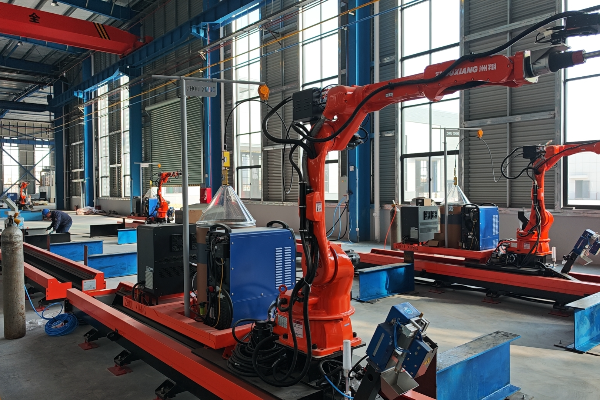
O braço de 6 eixos (utilizamos a série MR — o MR12-2010 é o modelo de referência) desloca-se sobre um carril linear retificado de precisão. O nosso carril padrão tem 12 metros; também fabricámos carris personalizados de 6m a 20m+ para fabricantes de vigas de pontes. A base do carril não é apenas uma guia aparafusada ao chão — foi concebida com amortecimento de vibrações e compensação térmica para manter a precisão de posicionamento de ±0,05mm do robô, mesmo após horas de exposição ao calor do arco.
Subsistema 02 – controlo integrado da soldadura e planeamento 3D de trajetórias
Sistema de controlo e software
Controlador Friendess
Tekla / SolidWorks / UG
Geração automática de trajetórias
É aqui que a maioria dos sistemas concorrentes fica aquém. O nosso sistema de controlo baseado em Friendess gere a cinemática do robô e os parâmetros do processo de soldadura a partir de uma única interface. Lê modelos 3D do Tekla, SolidWorks ou UG — os mesmos ficheiros que os seus engenheiros de estruturas já utilizam. Sem programação com joystick nem programação ponto a ponto. Importe o modelo e o software gera a trajetória. Mais informações abaixo.
Subsistema 03 – deteção da junta e correção da soldadura em tempo real
Seguimento da junta por laser
Scanner laser de linha
Correção em tempo real
Compensação da deformação
Um scanner laser de linha e um detetor de juntas de longo alcance ficam junto à tocha. Antes de o arco se acender, o sensor mapeia a geometria da junta — largura do intervalo, profundidade e ângulo. Durante a passagem, segue a junta em tempo real e envia correções ao robô. É isto que mantém a qualidade consistente quando a peça de trabalho se deforma devido à acumulação de calor. Sem este sistema, dependeria de o aço permanecer perfeitamente direito ao longo de 12 metros. Isso não acontece.
Subsistema 04 – fonte de alimentação digital e tocha refrigerada a água
Fonte de alimentação e tocha
Aotai / Megmeet
Tocha TRM refrigerada a água
Ciclo de trabalho para um turno completo
Cada estação é equipada com fontes de alimentação digitais Aotai ou Megmeet (à sua escolha) e tochas TRM alongadas e refrigeradas a água. A refrigeração a água é importante em ciclos de trabalho com cordões longos: as tochas refrigeradas a ar sobreaquecem e a ponteira deteriora-se após 30-40 minutos de arco contínuo. As nossas tochas funcionam durante turnos completos sem redução térmica de potência. A corrente elétrica de soldadura, a tensão e a velocidade de alimentação do arame são sincronizadas pelo controlador Friendess — não é necessário um comando pendente separado para a fonte de alimentação.
Estação robotizada de soldadura com carril no solo vs. soldadura tradicional — o que muda e o que se mantém
Passar da soldadura manual ou semiautomática para uma estação robotizada de soldadura com carril no solo não é apenas uma melhoria da velocidade. Algumas coisas melhoram significativamente. Outras mantêm-se praticamente iguais. E algumas — dizemo-lo com franqueza — exigem adaptação. Eis uma análise honesta, baseada no que observámos em centenas de instalações.
Estação robotizada de soldadura com carril de translação no solo
Soldadura manual / semiautomática
Tempo de preparação por peça nova
2–5 minutos (importar modelo 3D, gerar trajetória automaticamente)
✓ 6–9× mais rápido
Tempo de preparação por peça nova
15–45 minutos (medir, marcar e definir parâmetros manualmente)
✗ Lento com peças novas
Consistência da soldadura em vigas de 12m
Desvio de ±0,05mm — sem variações por fadiga
✓ Precisão de nível industrial
Consistência da soldadura em vigas de 12m
O desvio surge após 6m. Depende da competência e do nível de fadiga do soldador.
✗ Qualidade variável
Competências exigidas ao operador
Nível de operador de máquina. Formação de 3 dias. Não é necessária certificação de soldadura.
✓ Requisitos de entrada muito inferiores
Competências exigidas ao operador
Soldador certificado. Formação de 6–12 meses. São preferíveis certificações AWS/EN.
✗ Requisitos de entrada elevados
Taxa de retrabalho (típica)
2–5% de rejeições na primeira passagem — normalmente por motivos estéticos, não estruturais
✓ 4–5× menos rejeições
Taxa de retrabalho (típica)
10–20% em cordões longos. Mais elevada nos turnos da noite.
✗ Retrabalho dispendioso
Capacidade para vários turnos
Funciona durante 2–3 turnos com a mesma qualidade. Sem fator de fadiga.
✓ Consistência 24/7
Capacidade para vários turnos
A qualidade diminui 20–30% no segundo/terceiro turno — situação documentada repetidamente
✗ Dependente da fadiga
Flexibilidade para uma grande variedade de peças
Processa 20+ variantes de peças por turno sem reprogramação
✓ Flexibilidade digital
Flexibilidade para uma grande variedade de peças
O soldador adapta-se naturalmente, mas trabalha mais devagar em juntas pouco conhecidas
△ Adaptabilidade humana
Mão de obra por estação
1 operador gere 1–2 estações em simultâneo
✓ 2× mais eficiência laboral
Mão de obra por estação
1 soldador por estação, além de um ajustador/ajudante para conjuntos de grandes dimensões
✗ Custos laborais mais elevados
Investimento inicial
$35 000–$150 000, consoante a configuração
△ Custo inicial mais elevado
Investimento inicial
$2 000–$8 000 por estação de soldadura (apenas equipamento)
✓ Baixo custo de entrada
Especificações técnicas da estação robotizada de soldadura com carril no solo para vigas H
| Parâmetro | ZXR12-2010 |
ZXR10W-1440-D |
Modelos de robô opcionais |
ZXR12-2010 | ZXR10W-1440-D |
Número de eixos |
6 eixos | 6 eixos |
Raio de movimento |
2010mm | 1440mm |
Carga útil |
12KG | 10KG |
Nível de proteção |
Eixo J1, J2 IP56 (eixos J3, J4, J5, J6 IP67) |
Eixo J1, J2 IP56 (eixos J3, J4, J5, J6 IP67) |
Método de instalação |
montagem no chão / tipo suporte / tipo invertido | montagem no chão / tipo suporte / tipo invertido |
Potência |
4.5KVA | 4.5KVA |
Sinal de entrada/saída |
padrão 16 entradas/16 saídas 24VDC | padrão 16 entradas/16 saídas 24VDC |
Peso do robô |
313KG | 210KG |
Precisão de posicionamento repetido |
±0.05 | ±0.05 |
Como superar os desafios comuns de soldadura com um robô de soldadura sobre carril no solo
Todas as oficinas de fabrico de estruturas metálicas enfrentam problemas semelhantes, quer trabalhem na indústria automóvel, na construção ou no fabrico geral de maquinaria com robôs industriais de soldadura. Já ouvimos dezenas de variações. Eis os problemas mais frequentes que observamos e o que o robô industrial de soldadura para maquinaria faz para os resolver. O objetivo é sempre o mesmo: avançar para a automação e a inteligência no fabrico de estruturas metálicas, com soldadura automática fiável e funções inteligentes de soldadura que reduzam efetivamente os tempos de paragem.
Problema: há cada vez menos soldadores qualificados
A AWS prevê uma falta de 314 000 soldadores apenas nos Estados Unidos. A idade média dos soldadores certificados continua a aumentar. A formação demora 6–12 meses. Entretanto, acumulam-se as encomendas.
A nossa solução:
O sistema de soldadura sem programação manual Friendess permite que um operador de máquinas, sem certificação de soldadura, trabalhe na estação. Importe modelos Tekla ou SolidWorks e o sistema trata do resto. Uma pessoa supervisiona duas ou três máquinas em simultâneo.
Problema: a qualidade da soldadura varia ao longo de cordões longos
Soldadura manual numa viga H de 12 metros? Mesmo um excelente soldador perde consistência depois dos 6 metros. A fadiga, os desvios do arco e as mudanças de postura acumulam-se. As taxas de retrabalho em cordões longos podem atingir 15–20%.
A nossa solução:
O sensor laser segue a junta em tempo real e envia correções ao sistema de controlo. O desvio mantém-se dentro de ±0,05mm, independentemente do comprimento da junta. A taxa de aprovação à primeira aumenta e o retrabalho diminui significativamente.
Problema: a grande variedade e o baixo volume reduzem o ROI
Os robôs de soldadura tradicionais precisam de ser reprogramados para cada peça nova. Se produzir 20 configurações diferentes de vigas H por semana, o tempo de preparação consome os ganhos de produtividade.
A nossa solução:
A soldadura sem programação manual resolve este problema. O sistema lê o modelo 3D, utiliza visão artificial para identificar automaticamente a geometria real da junta, ajusta a trajetória de soldadura e inicia o trabalho. Sem programação ponto a ponto. A mudança de série passa de horas para minutos.
Problema: as vigas longas não cabem em estações fixas
Uma viga de cobertura ou de grua de 12m não pode ser soldada numa célula de posição fixa. Seria necessário reposicioná-la várias vezes — cada reposicionamento consome tempo e introduz erros de alinhamento.
A nossa solução:
O carril de translação no solo de 12m (expansível mediante pedido) permite que o robô percorra todo o comprimento sem reposicionar a peça de trabalho. É possível aceder aos dois lados do carril. Numa configuração de produção com carril no solo, dois robôs trabalham em simultâneo para duplicar a taxa de produção.
Aplicações da estação robotizada de soldadura com carril no solo — setores que servimos
Uma estação robotizada de soldadura com carril no solo não se destina a um único setor. Fornecemos estas estações a fábricas que produzem pontes, armazéns, navios, camiões e estruturas para centrais elétricas — e os desafios de soldadura variam mais do que seria de esperar entre setores. Eis onde observamos maior procura e o que cada setor costuma exigir do posto de trabalho.
Fabrico de estruturas metálicas e edifícios
Este é o nosso principal setor. Vigas H, pilares-caixão, asnas de cobertura e vigas de grua — todos são processados no carril de translação no solo. O setor da construção foi particularmente afetado pela falta de soldadores, e as oficinas que produzem 100+ vigas por mês não conseguem aumentar a capacidade apenas com mão de obra manual. As nossas estações processam elementos de 3m a 12m numa única passagem.
Pontes e infraestruturas
O fabrico de pontes implica chapas espessas, vãos longos e tolerância zero a defeitos de soldadura. Fornecemos uma configuração personalizada com carril de 15m a um empreiteiro de estruturas metálicas para pontes na Arábia Saudita — chapas de diafragma, reforços e soldaduras das vigas principais foram todos processados por um único sistema. O seguimento da junta por laser é essencial neste caso, porque a deformação das chapas com estas espessuras pode deslocar as juntas em 2–3mm.
Construção naval e setor marítimo
Os estaleiros navais precisam de soldar em ângulos invulgares. Plataformas em T, nervuras em U e reforços longitudinais — estas peças não são planas nem ficam simplesmente pousadas numa mesa. Por isso, a configuração em consola de 8 eixos (ZX-XRYSW100) é a mais encomendada neste setor. Os eixos adicionais permitem alcançar posições de ângulo envolvente inacessíveis aos braços padrão de 6 eixos.
Setor automóvel e veículos pesados
A indústria automóvel utiliza estações com carril no solo para chassis, subconjuntos de reboques e componentes de camiões pesados. Os volumes são superiores aos do fabrico de estruturas metálicas e a rapidez da mudança de série é ainda mais importante. O nosso sistema sem programação manual permite que estas oficinas alternem entre 5–8 configurações de chassis diferentes por turno, sem reprogramação.
Equipamento para energia e produção elétrica
Estruturas para centrais elétricas, armações de caldeiras e torres de transmissão — todas pesadas, longas e com exigência de soldaduras certificadas segundo as normas ASME ou AWS. A biblioteca de processos do nosso sistema de controlo guarda conjuntos de parâmetros validados para aço-carbono, aço inoxidável e aço patinável, habitualmente utilizados na construção de instalações energéticas. Um operador disse-nos: “O robô não se cansa às 2 AM. Os meus soldadores cansavam-se.”
Maquinaria de processamento geral e equipamento industrial
A soldadura robotizada para maquinaria de processamento abrange uma ampla variedade de aplicações — estruturas de transportadores, bases de máquinas, conjuntos de cubas hidráulicas e todo o tipo de estruturas soldadas. Estas peças são muitas vezes únicas ou produzidas em pequenos lotes. É aqui que o sistema sem programação manual se revela útil: importe o modelo, solde a peça e avance para a seguinte. Sem acumulação de trabalho de programação.
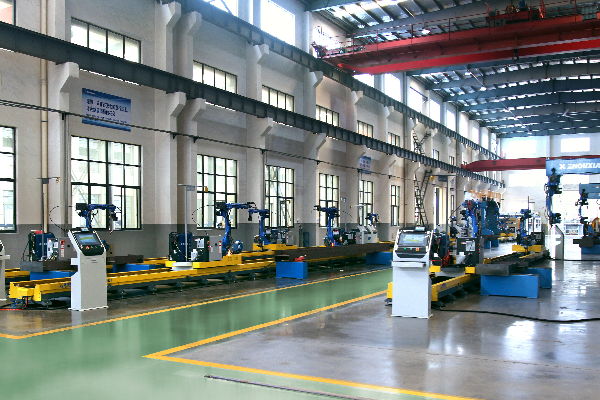
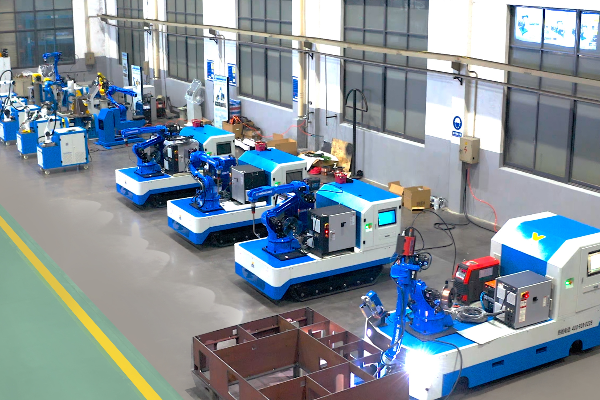
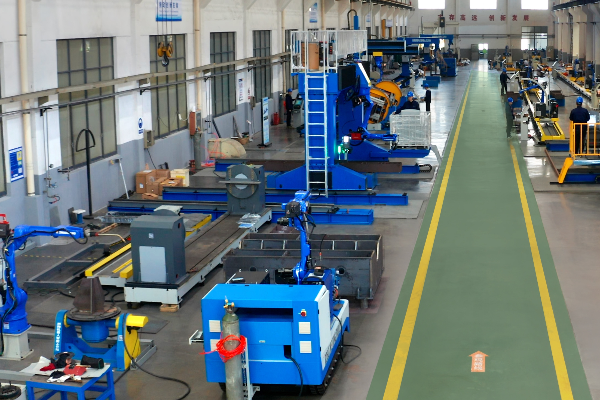
Base de fabrico de postos de soldadura robotizada da Zhouxiang Intelligent
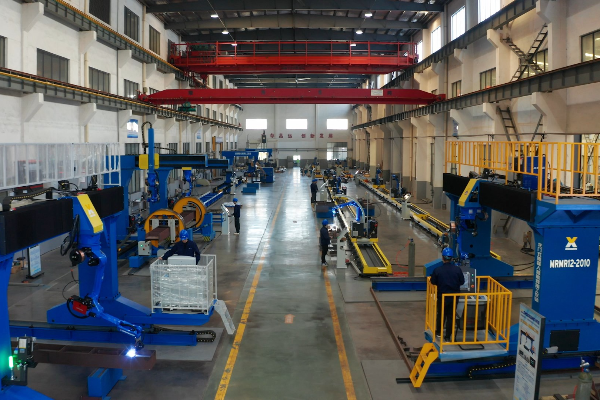
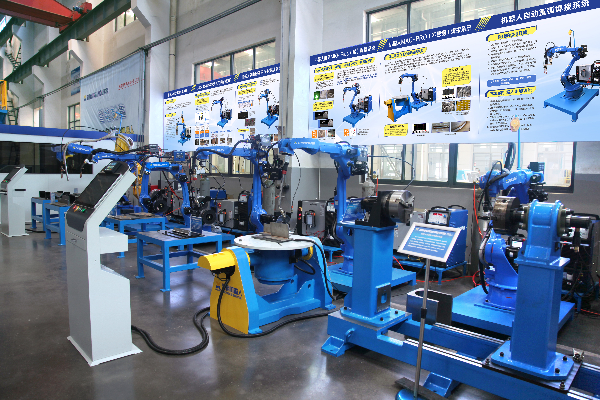
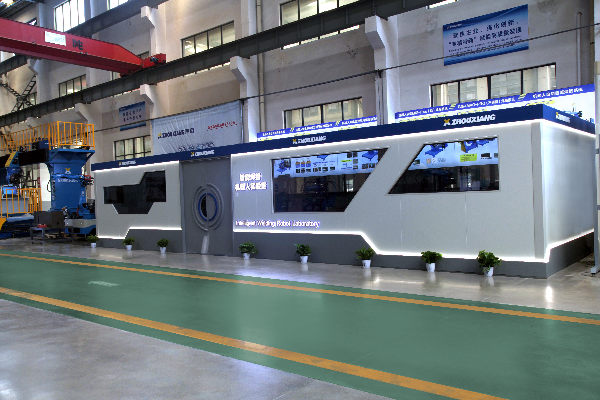
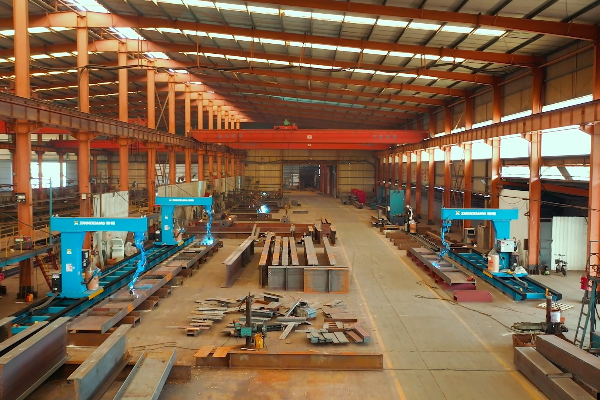
×
![]()
Estação robotizada de soldadura com carril no solo — sistemas de segurança, normas e conformidade
A segurança numa célula de soldadura robotizada não se resume a autocolantes CE. O que importa é o que acontece quando uma pinça escorrega, quando uma viga se desloca durante a soldadura ou quando um operador se aproxima demasiado de um braço em movimento a 1.5 metros por segundo. Concebemos várias camadas de proteção para cada estação robotizada de soldadura com carril no solo — e testámo-las nas condições mais exigentes, em linhas de produção reais, não apenas em simulações.
ISO 10218-1/2
Segurança dos robôs. Define os limites de velocidade e força, bem como os requisitos de paragem de emergência para robôs industriais. Todos os nossos braços MR12-2010 estão em conformidade.
IEC 62443
Cibersegurança industrial. O controlador Friendess liga-se à sua rede para importar modelos — a IEC 62443 estabelece os requisitos para proteger essa ligação.
ISO 9001:2015
Gestão da qualidade. Cada estação robotizada de soldadura com carril no solo sai da nossa fábrica com um dossier de qualidade completo — registos de inspeção, amostras de soldaduras de ensaio e certificados de calibração.
CE / ISO 14001
Segurança ambiental e dos produtos para os mercados europeus. Dispomos de ambas. As máquinas enviadas para países da UE incluem documentação CE completa na embalagem.
AWS D1.1 / EN 1090
Normas de qualidade da soldadura. A nossa biblioteca de parâmetros guarda procedimentos validados para a conformidade com D1.1 (aço estrutural) e EN 1090 (construção metálica com marcação CE).
Fornecedor de estações robotizadas de soldadura com carril no solo — OEM, ODM e soluções personalizadas
A ZHOUXIANG fornece estações robotizadas de soldadura com carril no solo em modelos padrão e em pacotes OEM/ODM totalmente personalizados. Fabricámos postos de soldadura de marca própria para revendedores na Alemanha, na Turquia e no Brasil. Se é distribuidor ou integrador e pretende acrescentar a soldadura robotizada ao seu portefólio, eis o que podemos fazer:
Configurações personalizadas
Carris com comprimentos de 3m a 20m+. Um ou dois robôs. Escolha a marca da fonte de alimentação para soldadura (integramos Aotai, Megmeet, Lincoln, Fronius). As opções de posicionador incluem tipo L, tipo P, cabeçal e contraponto, e rotativo para cargas pesadas. Concebemos a solução para o seu espaço de produção.
Preços para encomendas de várias unidades
Vai comprar 3+ unidades? Propomos preços por volume que não constam da maioria das propostas para uma única estação. Uma encomenda de várias unidades de um grupo turco de fabrico de estruturas metálicas incluiu 8 estações em 3 fábricas — este tipo de acordo tem um impacto significativo no custo por unidade.
Logística e assistência
Enviamos em condições CIF/FOB para qualquer porto importante. Tratamos internamente do acondicionamento em caixas e do carregamento dos contentores. Disponibilizamos assistência à colocação em serviço no local ou remotamente, através do nosso sistema de gémeo digital. Existem kits de peças sobresselentes para componentes do posto de trabalho, e os instrumentos do posto de trabalho têm uma garantia de 12 meses.
Pretende conhecer os detalhes e os preços das opções de robô para o seu projeto? A forma mais rápida é preencher o formulário de pedido de proposta abaixo — a nossa equipa de exportação responde no prazo de 24 horas em dias úteis.
Solicite uma proposta imediata
Comparação interativa
Comparação entre estações robotizadas de soldadura com carril no solo, em consola e com pórtico
Compare lado a lado os três principais tipos de postos de trabalho. Escolha um par para ver as especificações, vantagens e limitações.
Selecione um par para comparar
Carril no solo vs. consola
Carril no solo vs. pórtico
Consola vs. pórtico
Ferramentas adicionais para estações robotizadas de soldadura com carril no solo
Calculadora de ROI e prazo de retorno do investimento em robôs de soldadura
Calcule imediatamente o retorno do investimento. Determine quanto pode poupar ao automatizar os processos de soldadura na sua estação com carril no solo.
Seletor de modelos para estações robotizadas de soldadura com carril no solo
Encontre a configuração adequada às suas necessidades. Compare as especificações e selecione o modelo com carril no solo ideal para a sua linha de produção.
Casos de sucesso em todo o mundo: estações robotizadas de soldadura com carril no solo em funcionamento
Perguntas frequentes (FAQ)
Como é que uma estação de soldadura robotizada com carril no solo, integrada numa linha de produção inteligente, melhora a consistência?
Uma estação de soldadura robotizada com carril no solo, integrada numa linha de produção inteligente, utiliza tecnologia de visão artificial e uma biblioteca de parâmetros e processos para calcular automaticamente os percursos de soldadura. O equipamento do posto de trabalho inclui sensores anticolisão na extremidade do robô, o que reduz a intervenção manual excessiva a quase zero. Os componentes do posto de trabalho são fabricados com tolerâncias apertadas — o sistema consegue limitar o desvio a ±0,05 mm, mantendo uma qualidade repetível tanto em perfis tubulares quadrados como em perfis redondos. Temos observado fabricantes do setor da metalomecânica a reduzir o retrabalho em 80% ou mais depois de substituírem a soldadura manual.
Como é integrada a deteção por laser numa configuração de soldadura MIG com braço robótico e carril no solo?
O sensor laser é montado junto da tocha e deteta a junta antes da passagem do arco. Nas nossas configurações de soldadura MIG com braço robótico sobre carril no solo, a tecnologia de visão artificial capta a geometria da junta — largura da folga, posição do ângulo de envolvimento e desvios das arestas — e transmite esses dados ao controlador em tempo real. Os módulos de sensores e outros componentes são fornecidos por fabricantes conceituados do setor (utilizamos ótica Bochu). O controlador compara os dados do varrimento com os parâmetros e a biblioteca de processos correspondentes; em seguida, ajusta o percurso da tocha e a corrente elétrica de soldadura para que o robô calcule automaticamente as correções sem parar.
Quais são os componentes mais importantes do equipamento do posto de trabalho?
Os três principais são: a tocha e o controlador do braço robótico para soldadura MIG, o sistema de visão artificial e o posicionador. Depois, os equipamentos do posto de trabalho — alimentadores de arame, fontes de alimentação para soldadura e reguladores de gás — mantêm tudo a funcionar. Os componentes adquiridos para o posto de trabalho, como sensores e acionamentos, devem ser de marcas com assistência técnica disponível localmente. Os nossos são fornecidos pela Aotai, Megmeet e Bochu — fabricantes conceituados do setor, com redes de assistência globais. E não se esqueça do sensor anticolisão: é ele que protege um braço robótico de $40 000 de um erro de $200.
Como se protege a extremidade do robô contra colisões e desalinhamentos?
A extremidade do robô integra um sensor de força e binário, além de um limite de desvio definido por software. Se a tocha tocar em algo inesperado — um ponto de soldadura ou uma chapa desalinhada —, o controlador inteligente da máquina interrompe o movimento da tocha em milissegundos. O sistema também utiliza dados da tecnologia de visão artificial para prever problemas de espaço livre antes de ocorrerem. Os componentes do posto de trabalho são fabricados com margens de segurança generosas, e a biblioteca de parâmetros e processos inclui rotinas de prevenção de colisões para cada tipo de junta.
A estação consegue trabalhar com diferentes perfis, como perfis tubulares quadrados e redondos?
Sim — é uma necessidade frequente. Uma estação robotizada com carril no solo para linhas de produção trabalha com perfis tubulares quadrados e redondos, vigas H, perfis U e a maioria dos outros perfis estruturais comuns. A chave está na biblioteca de parâmetros e processos: cada material e geometria tem o seu próprio conjunto de parâmetros. A tecnologia de visão artificial identifica as dimensões reais da peça de trabalho, e o controlador do braço robótico para soldadura MIG ajusta o ângulo da tocha, a velocidade de deslocação e a corrente elétrica em conformidade. Já vimos oficinas a trabalhar com cinco tipos de perfil diferentes num único turno, sem reprogramação.
Que papel desempenham os componentes de fabricantes conceituados?
É uma pergunta pertinente — e a resposta honesta é: um papel importante. Os componentes fornecidos por fabricantes conceituados (equipamentos de soldadura Aotai, fontes de alimentação Megmeet e módulos de visão artificial Bochu) garantem uma calibração consistente, documentação adequada e assistência ao abrigo da garantia. Os componentes adquiridos para o posto de trabalho têm de cumprir as normas ISO e IEC ou outras certificações equivalentes — porque um sensor com um desvio de 0,1 mm compromete toda a soldadura. Os componentes baratos reduzem o custo inicial, mas acabam por custar-lhe o triplo em tempo de paragem.
Como é que a tecnologia de visão artificial reduz a intervenção manual excessiva?
A tecnologia de visão artificial desempenha três funções em simultâneo: deteta a junta antes da soldadura, monitoriza o banho de fusão durante a soldadura e inspeciona a qualidade no final. A câmara transmite dados em tempo real ao controlador, que os compara com os parâmetros e a biblioteca de processos correspondentes. Se a junta se desviar, o sistema ajusta o percurso. Se a folga variar, compensa. O resultado? O operador coloca a peça de trabalho, carrega no botão de arranque e volta quando o ciclo termina. Sem supervisão constante. É assim que a «redução da intervenção manual excessiva» se traduz na prática — não é uma frase de marketing; é exatamente o que acontece.
Que normas devo verificar ao escolher componentes e instrumentos para uma estação de soldadura robotizada?
Comece pelas normas ISO e IEC ou por outras certificações regionais equivalentes — ISO 9001 para a gestão da qualidade, IEC 61131 para sistemas de controlo e ISO 10218 para a segurança dos robôs. Certifique-se de que os componentes do posto de trabalho são fabricados por fornecedores capazes de apresentar relatórios de ensaio, e não apenas fichas técnicas. No caso específico dos componentes e instrumentos do posto de trabalho, confirme que a fonte de alimentação para soldadura cumpre os regulamentos elétricos locais e que o sistema de visão artificial tem marcação CE ou UL. As nossas estações são fornecidas com documentação completa, que inclui os parâmetros e a biblioteca de processos correspondentes, esquemas elétricos e planos de manutenção — porque atalhar na documentação é uma das formas de fazer descarrilar projetos de integração.

