Свяжитесь с Zhouxiang

Роботизированная сварка металлоконструкций
Интеллектуальные системы для сварки балок
Ускорьте изготовление металлоконструкций с помощью сварочных роботов Zhouxiang, не требующих программирования вручную. Наши решения для роботизированной сварки включают системы на рельсовом пути и консольные системы с 3D-зрением, интеграцией с Tekla и без ручного программирования.
Запросить бесплатный расчёт0+
Лет опыта
0+
Патентов
0+
Патентов на изобретения
0+
Стран, в которых работают наши системы
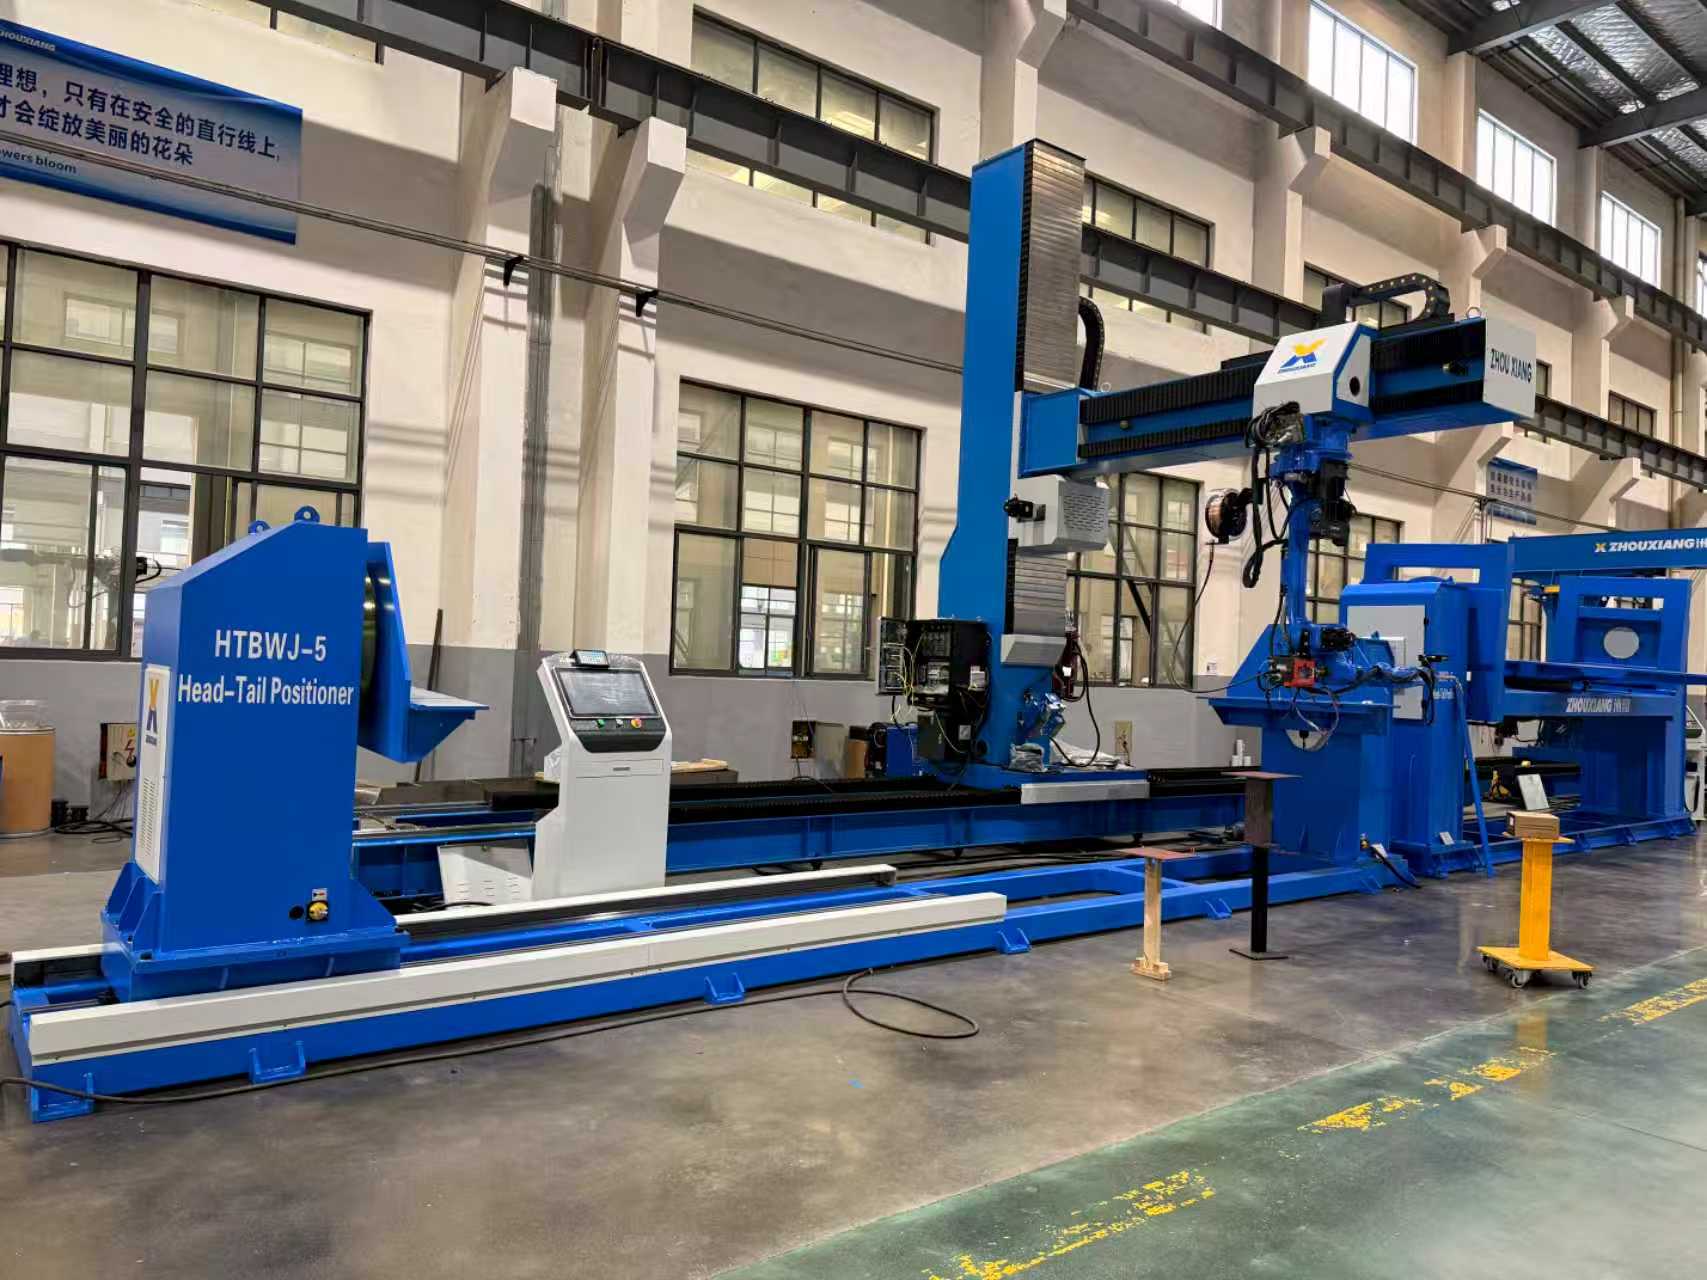
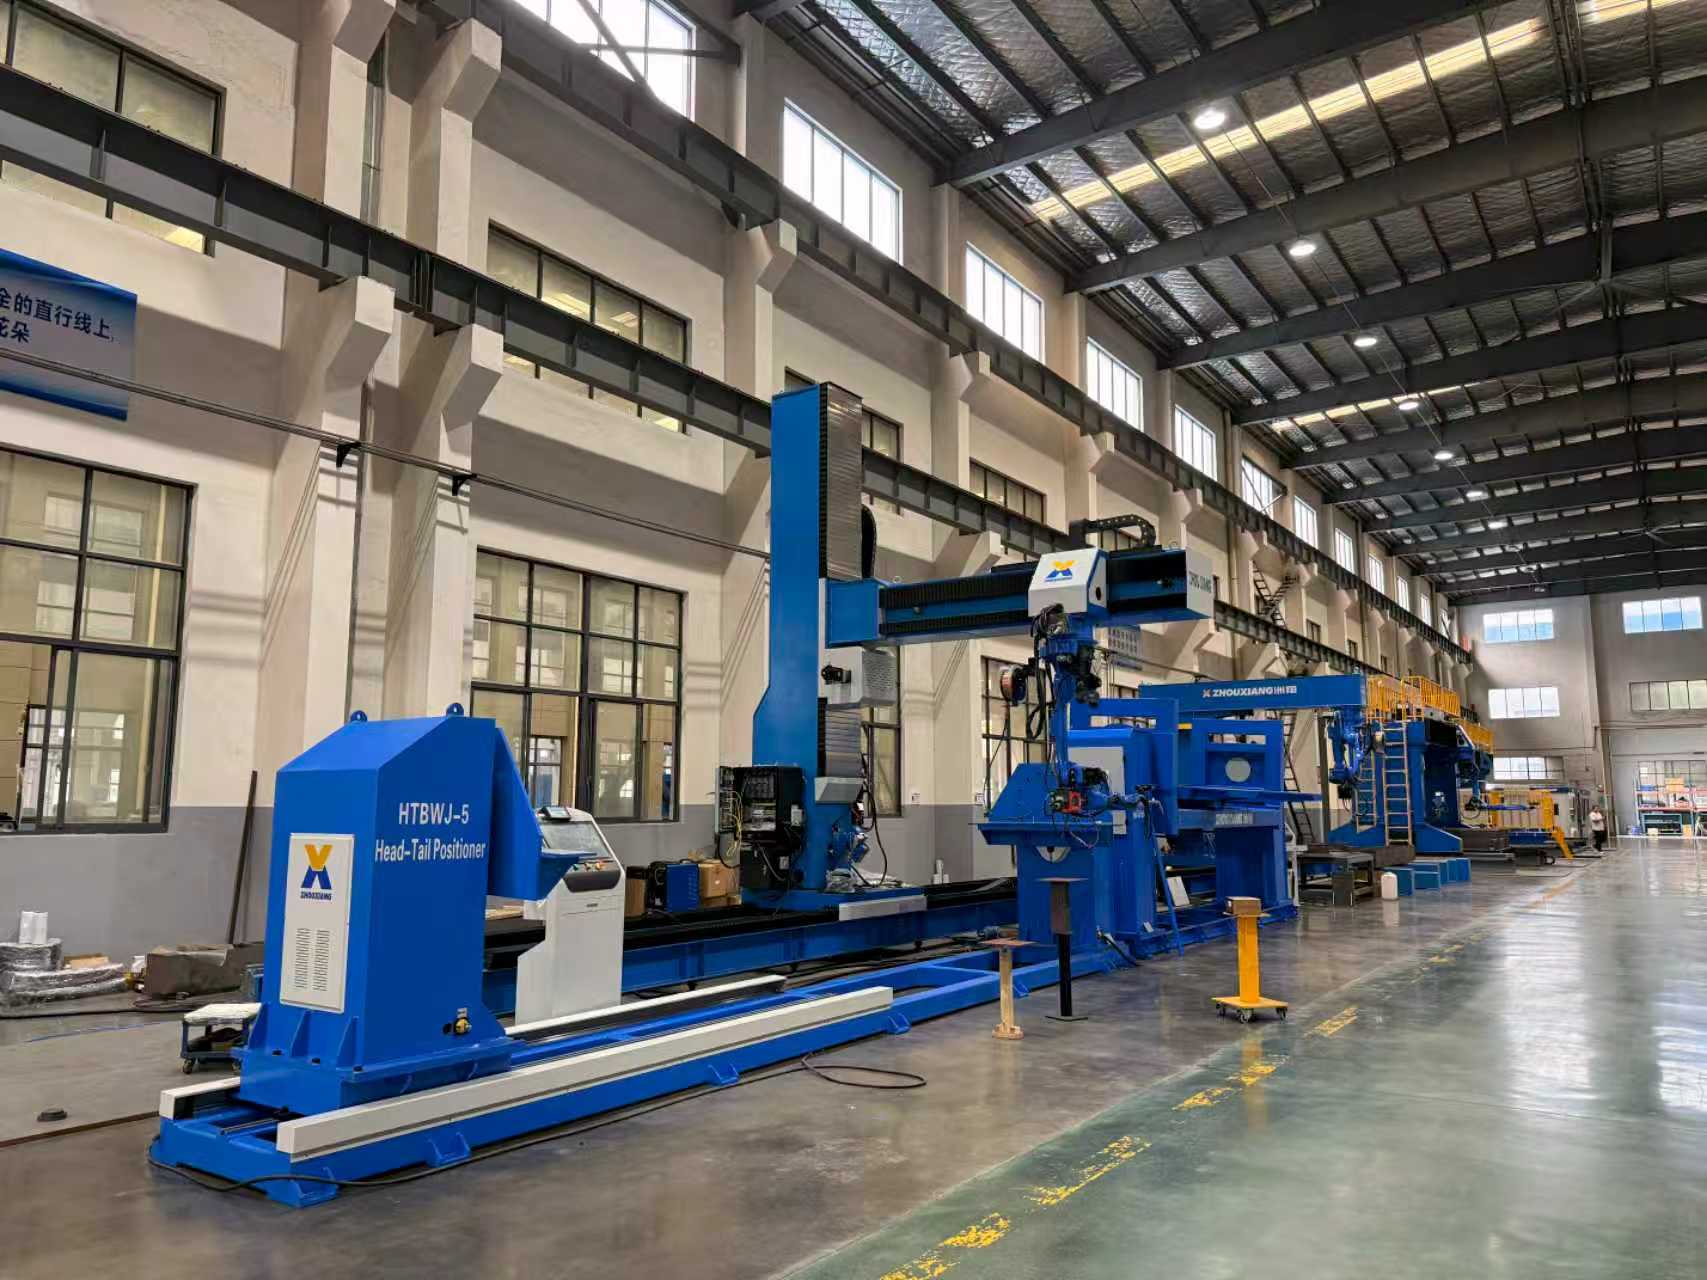


Что такое роботизированная сварка металлоконструкций?
При роботизированной сварке металлоконструкций промышленные манипуляторы со сварочными горелками автоматически сваривают узлы из металла, например двутавровые балки, колонны, листовые балки и ребра жёсткости. Роботы следуют заданным или сформированным системой траекториям сварки настолько точно, что ручная сварка не может обеспечить такую же стабильную производительность.
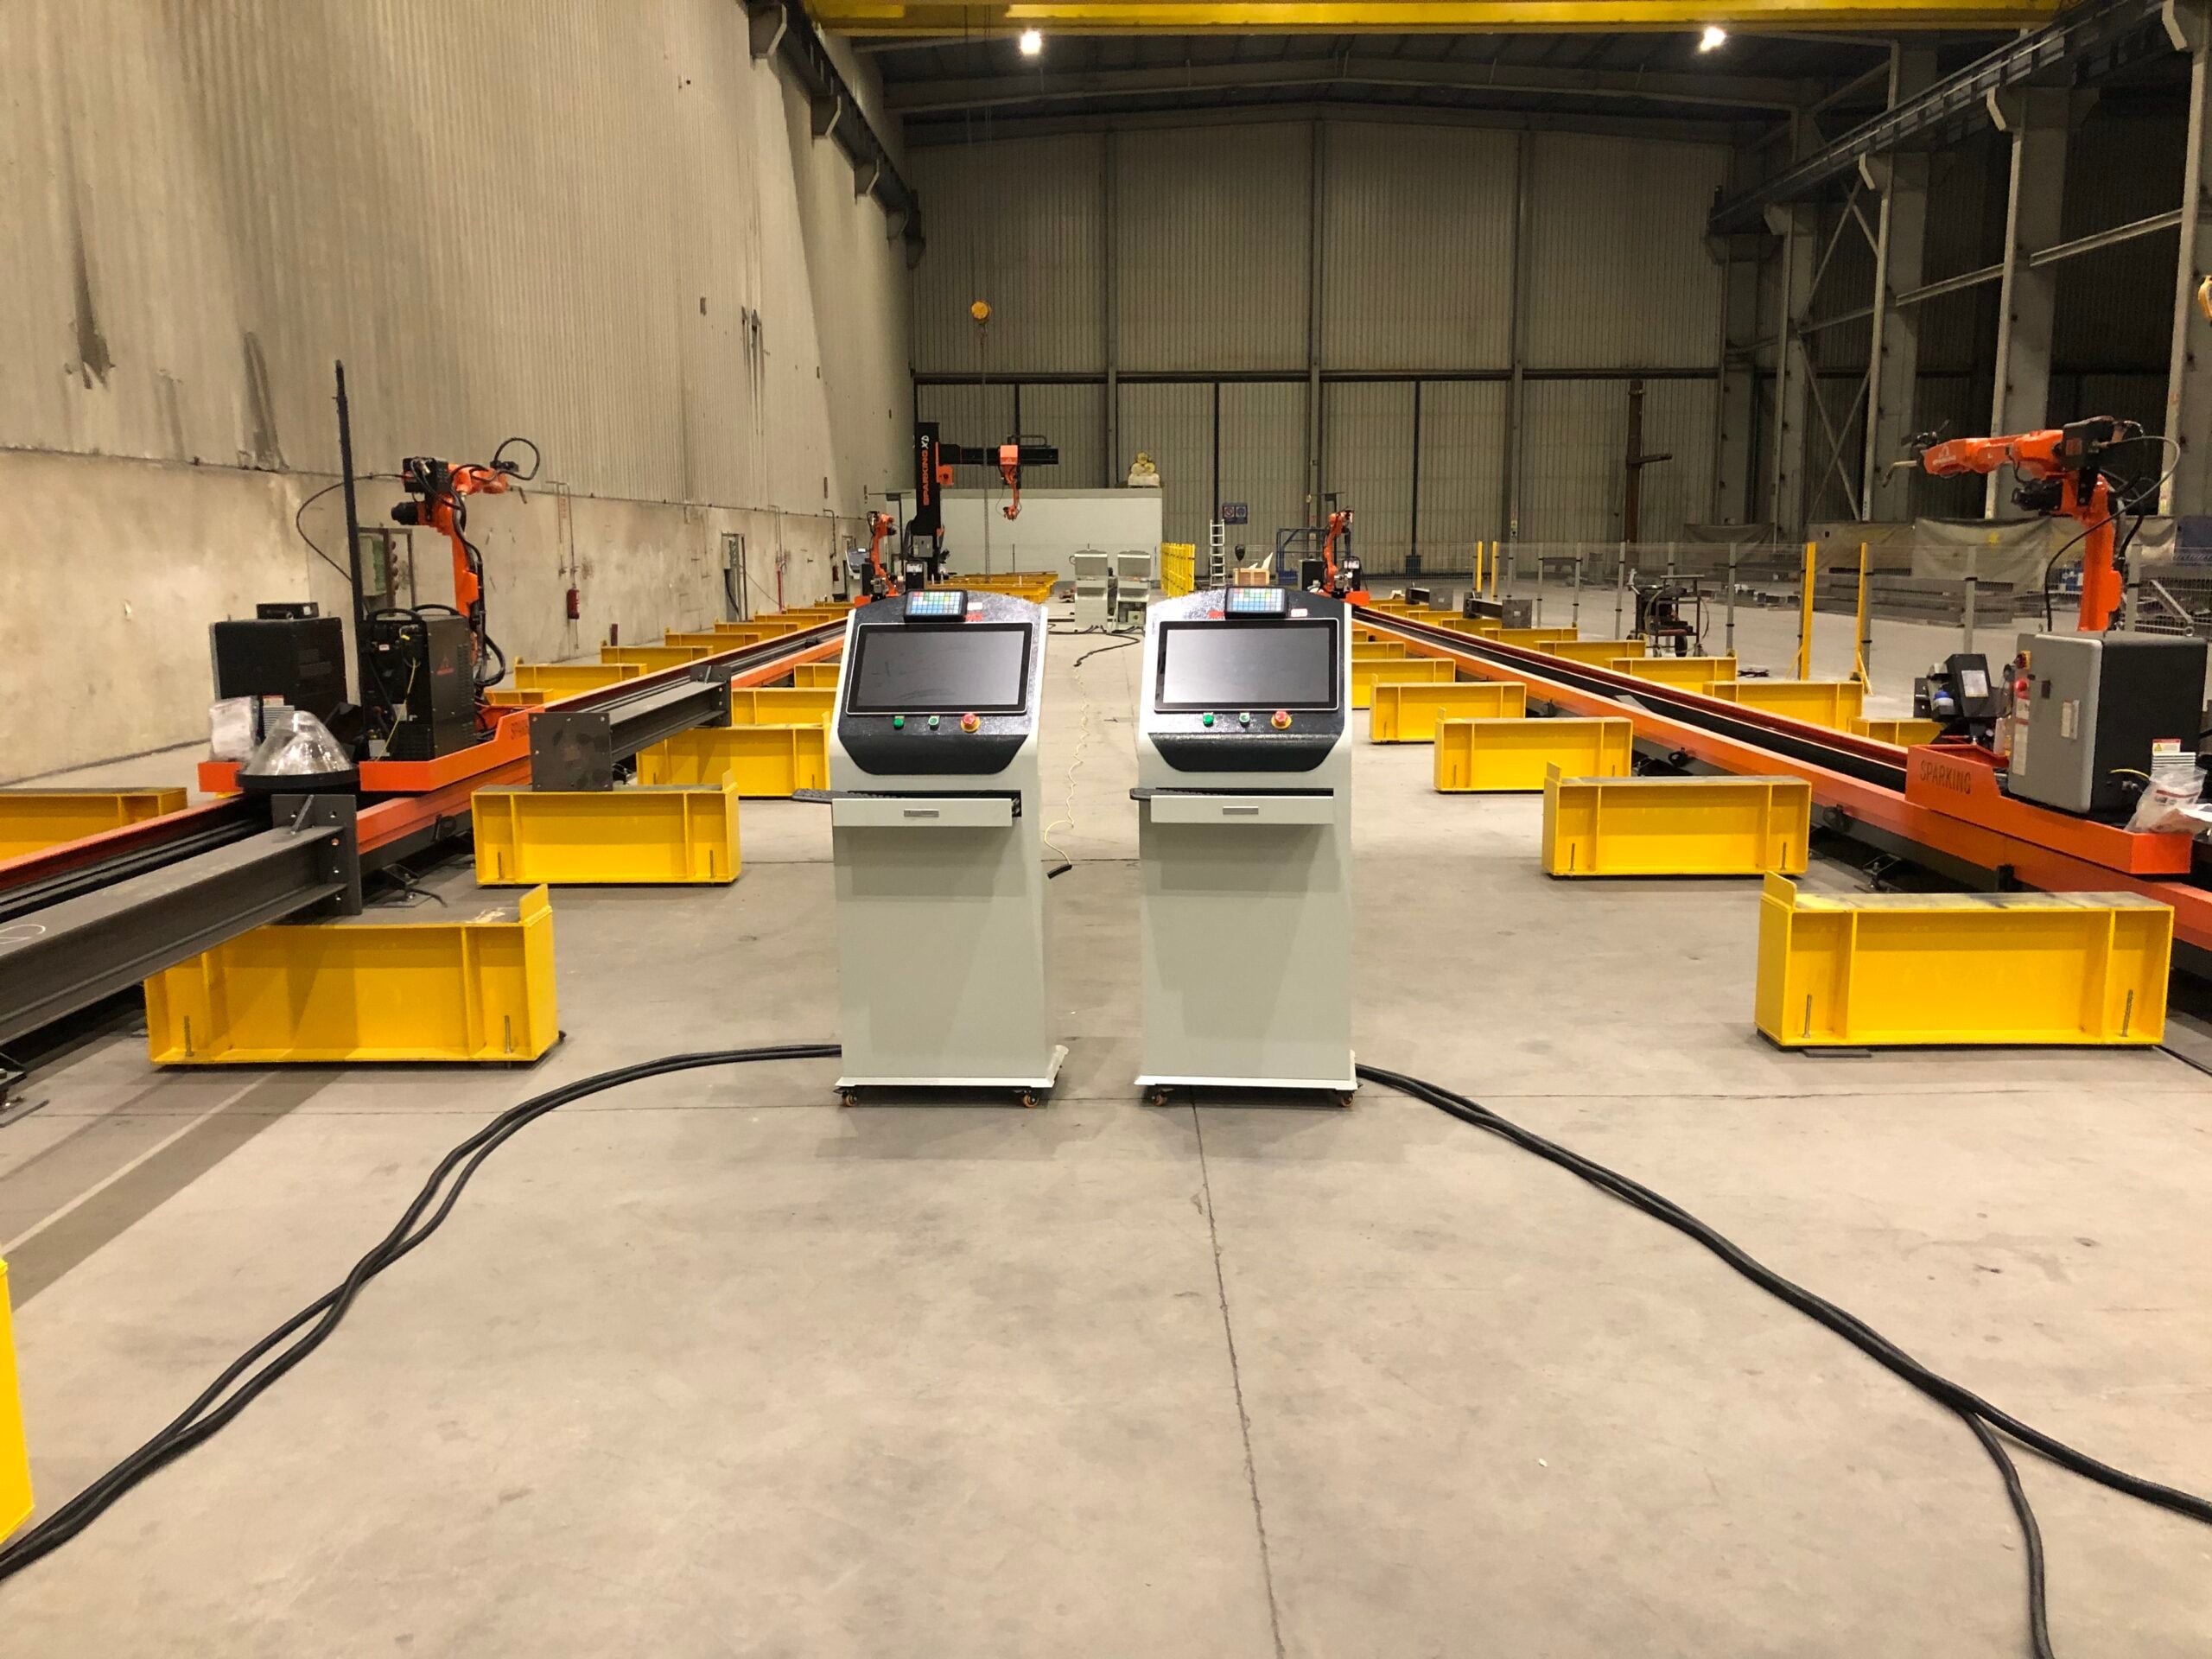
Как справиться с нехваткой кадров на производстве
В сфере изготовления металлоконструкций ощущается нехватка кадров. По расчётам AWS, к 2027 году в Северной Америке будет не хватать 360 000 сварщиков 3[3], однако эта проблема распространена во всём мире. При сокращении числа квалифицированных специалистов[4], нестабильном качестве ручных сварных соединений и низкой производительности при выполнении повторяющихся соединений металлоконструкций автоматизация становится необходимым следующим шагом для выживания бизнеса, а не предметом роскоши. Нехватка кадров затрагивает всю отрасль металлоконструкций: от небольших региональных предприятий с площадками в нескольких городах до крупных производителей, выпускающих тысячи тонн продукции в год.
Преимущества интегрированного решения Zhouxiang
Ряд поставщиков предлагает решения для отдельных сегментов этого рынка. В этой нише работают такие бренды, как Zeman (ПО Cortex), AGT Robotics, Peddinghaus (PeddiAssembler) и Lincoln Electric, а FANUC поставляет сварочные роботы для дуговой сварки, которые используются во многих сторонних ячейках. Системы типа BeamMaster от разных производителей перемещают балку слева направо между проходами сварки, обеспечивая доступ с нескольких сторон. Отличие Zhouxiang в том, что компания предлагает интегрированную специализированную систему автоматизации сварки металлоконструкций: от робота и рельсового пути до программного обеспечения без программирования и 3D-зрения. Другие поставщики ожидают, что производители сами соберут систему из компонентов нескольких компаний. Это важно: чтобы действительно сократить трудозатраты в цехе, недостаточно просто установить манипулятор робота. Необходимо комплексное решение для сварки, которое управляет всем рабочим процессом — от модели CAD через производственную площадку до сварочного поста, без необходимости повторной сборки системы[5][6].
Переход к тяжёлой промышленной автоматизации
По мере перехода от ручной сварки к полуавтоматизированной, а затем к полностью автоматизированной роботизированной сварке меняется устройство цехов по изготовлению металлоконструкций, чтобы восполнить дефицит производительности сварки. Подобно тому, как коллаборативные роботы вошли в лёгкое производство, для тяжёлых металлоконструкций требуются системы роботизированной сварки промышленного класса, рассчитанные на многосменную работу, крупные свариваемые изделия и тепловое воздействие при многопроходной сварке толстого листа[1]. Квалифицированные специалисты отлично справляются со сложной сборкой под сварку и контролем, но именно повторяющиеся угловые швы на балках и колоннах, на которые приходится большая часть рабочего времени производственного цеха, сварочный робот может выполнять значительно эффективнее.
«На практике большинство цехов по изготовлению металлоконструкций теряют 15-20 % производительности сварки из-за доработки, вызванной нестабильным качеством ручных сварных соединений. Эту проблему нельзя решить обучением, если каждые несколько месяцев приходится набирать временных сварщиков».

Как устранить узкое место в программировании
Современные системы в значительной степени устранили главное историческое узкое место при использовании сварочных роботов для металлоконструкций: ручное программирование роботов квалифицированными программистами. Благодаря технологии, не требующей программирования вручную, робот напрямую импортирует 3D-файл CAD из такого ПО, как Karlstav Briekinx, SolidWorks или UG, и автоматически формирует процесс сварки для каждого положения сварного шва. Работать с пультом обучения не нужно. Производителю больше не приходится искать дефицитного инженера-сварщика или программиста роботов. Оператор загружает модель Tekla — робот выполняет сварку.
«На деле узкое место — не робот, а программирование. Настройка обычной системы с пультом обучения может занимать 4-8 часов для одной конфигурации балки. Системы без программирования сокращают это время до нескольких минут».

Измеримый ROI для цехов по производству металлоконструкций
Для производителей металлоконструкций, выпускающих обычные двутавровые балки и колонны, роботизированная сварка даёт ощутимый результат: более 98 % сварных соединений принимаются с первого предъявления, общая производительность увеличивается на 40-65 %, а на каждом роботизированном сварочном посту требуется на 3-4 сварщика меньше благодаря сокращению прямых трудозатрат[7]. Это не предположение — результат подтверждают производители, перешедшие от ручной сварки к автоматизированной. Ещё одно преимущество — стабильный размер сварного соединения при каждом проходе, что ценят аудиторы и инспекторы. При ручной сварке они часто видят, что сварщики намеренно накладывают на 15-25 % больше металла, чтобы компенсировать нестабильность ручного ведения горелки[2].
Технические стандарты и источники данных
- [1] ISO 9283:1998 — Промышленные манипуляционные роботы. Критерии рабочих характеристик и связанные с ними методы испытаний
- [2] AWS D1.1/D1.1M — Нормы сварки металлоконструкций. Сталь (American Welding Society)
- [3] American Welding Society — «2024: отчёт о рабочей силе. Нехватка кадров в сварочной отрасли»
- [4] International Federation of Robotics — отчёт «World Robotics 2024: Industrial Robots»
- [5] ISO 9001:2015 — Системы менеджмента качества. Требования
- [6] Директива 2006/42/EC о маркировке CE — Директива по машинному оборудованию (European Parliament)
- [7] Технические характеристики продукции Zhouxiang — серии сварочных роботов на рельсовом пути и консольных сварочных роботов
Сварочные роботы на рельсовом пути или консольные роботы: что подойдёт вашему цеху?
Zhouxiang выпускает две конструкции систем роботизированной сварки, каждая из которых рассчитана на разные объёмы производства. Важно понимать, чем они отличаются, чтобы выбрать конфигурацию сварочного робота с учётом условий в цехе, объёма и разнообразия свариваемых изделий. Обе системы обеспечивают точную сварку балок с номинальной скоростью 40-150 cm/min, но существенно различаются по радиусу действия, возможностям и способу загрузки свариваемых изделий.
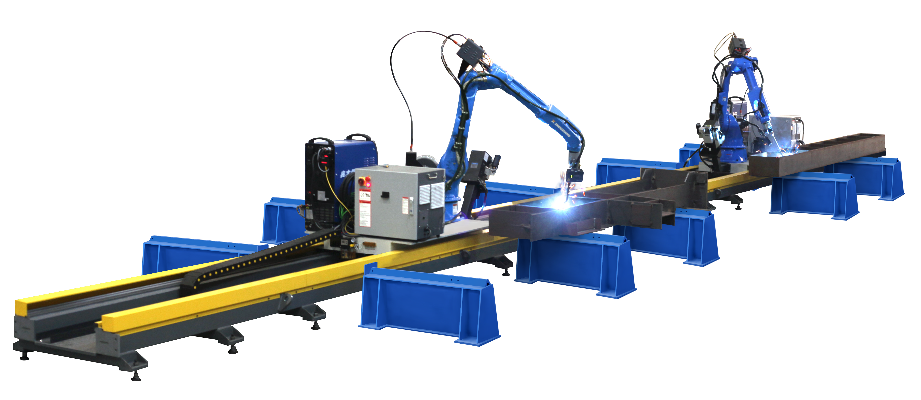
Сварочный робот на рельсовом пути
- Система сварки Bochu без программирования вручную, с датчиком дальнего слежения за сварным швом
- Прямой импорт 3D-моделей из Tekla, SolidWorks и UG
- Автоматически подбирает параметры способа сварки, определяет положение сварных швов и формирует процесс сварки
- Напольная рельсовая ось обеспечивает работу со свариваемыми изделиями разной длины
- Робот синхронно перемещается по рельсовому пути и выполняет длинные швы за один проход
- Левая и правая роботизированные сварочные станции работают одновременно
- Конфигурации: один робот на одном рельсовом пути или два робота на общем рельсовом пути
- Основные области применения: ребра жёсткости двутавровых балок, поперечные и продольные рёбра жёсткости, опорные плиты колонн, опорные плиты прогонов, консольные кронштейны
Радиус действия1 850–2 050 mm
Грузоподъёмность6–25 kg
Скорость40–120 cm/min
Повторяемость позиционирования±0,04 mm
Длина рельсового пути6–24 m с возможностью настройки[7]
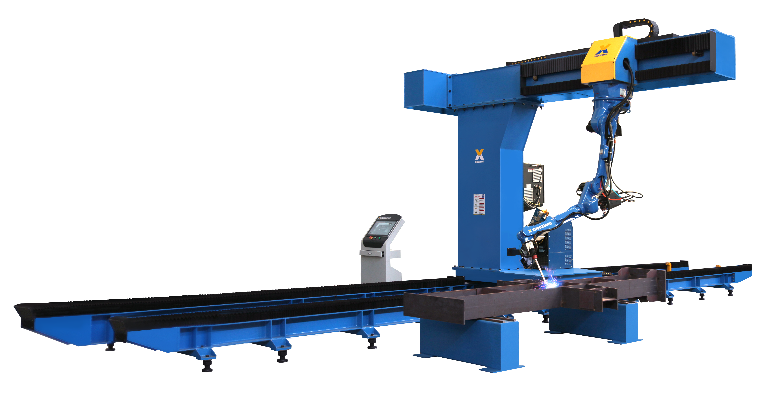
Консольный сварочный робот
- Интеллектуальная система сварки Bochu с широкоугольным 3D-зрением и линейным сканированием
- Реконструкция облака точек и первичное позиционирование с помощью линейного сканирования
- Поддерживает сварку по модели без чертежей
- Высокая точность, повышенная скорость сварки и исключительная гибкость при работе со сложными изделиями
- Автоматический блок очистки сварочной горелки обеспечивает стабильность дуги
- Длина рельсового пути настраивается; система автоматической смазки входит в комплект
- Поддерживает сварку двутавровых балок, листовых сборок и диафрагм
- Подходит для сварки металлоконструкций, строительства мостов и судостроения
- Свариваемые изделия можно партиями поднимать на роботизированный сварочный пост, экономя время работы крана
Радиус действия2 050 mm
Грузоподъёмность25 kg
Скорость50–150 cm/min
Точность 3D-зрения±0,5 mm
Длина рельсового путиНастраиваемая[7]
Сравнение систем
| Характеристика | На рельсовом пути | Консольный тип |
|---|---|---|
| Оптимально для | Длинные балки и повторяющиеся соединения | Сложные сборки и разнообразные свариваемые изделия |
| Программирование | Без программирования вручную (импорт 3D-модели) | Без программирования и чертежей (по облаку точек) |
| Система технического зрения | Датчик дальнего слежения за сварным швом | Широкоугольное 3D-зрение с линейным сканированием |
| Роботизированный сварочный пост | Две стороны, общий рельсовый путь | Поштучная загрузка партиями, одна станция |
| Длина рельсового пути | 6–24 m, настраиваемая | Настраиваемая |
| Скорость сварки | 40–120 cm/min | 50–150 cm/min |
| Оптимальный объём производства | Большие объёмы, стандартные профили | Широкая номенклатура, переменная геометрия |
Как выбрать систему
Когда выбрать систему на рельсовом пути
Выбирайте систему на рельсовом пути, если ваш цех в основном производит стандартные двутавровые балки и колонны в больших количествах. Конфигурация с двумя роботизированными сварочными станциями и синхронным движением по рельсам обеспечивает высокую производительность при сварке повторяющихся соединений балок и колонн. Единый напольный рельсовый путь позволяет сваривать балки длиной 24 m за одну установку и работать с балками разного поперечного сечения. Сварочное приспособление, готовое к работе с системой HiVento и совместимое с вращателем балок, обеспечивает быструю переналадку свариваемого изделия. Эта версия сварочного робота — надёжная основа производства на предприятиях по изготовлению металлоконструкций по всему миру.
Когда выбрать консольный сварочный робот
Если вы свариваете множество разных металлоконструкций — от листовых сборок и диафрагм до нестандартных профилей, — выбирайте консольный сварочный робот. 3D-зрение с реконструкцией облака точек позволяет работать без идеальной сборки под сварку, а функция подъёма изделий партиями сокращает время на перемещение материалов. Если ваш цех производит металлоконструкции, мостовые конструкции или суда, а при переходе между смежными заказами нужно менять настройки источника сварочного тока и типы соединений без перемещения оборудования (манипуляторов или рабочих столов), консольный сварочный робот станет лучшим выбором.
Применение роботизированной сварки балок и отрасли
Сварочные роботы Zhouxiang для металлоконструкций применяются в четырёх основных областях. Систему можно перенастроить для работы с разными профилями балок, толщиной листа и компоновкой соединений:
Строительство зданий из металлоконструкций
Двутавровые балки, коробчатые колонны, листовые балки, ребра жёсткости, опорные плиты, опорные элементы прогонов, консольные кронштейны и полые конструкционные профили (HSS). Для больших объёмов повторяющихся соединений балок и колонн лучше всего подходят системы на рельсовом пути. Типовой цех по изготовлению металлоконструкций с двумя роботизированными сварочными станциями, линиями пиления и сверления, а также станциями сборки балок в общей стальной раме может автоматизировать от 70 до 80 процентов сварочных работ. Самая распространённая задача — сборка и сварка рёбер жёсткости. Робот выполняет прихваточные швы в заранее запрограммированных точках на балках длиной 24 m, а затем за один цикл накладывает угловые швы.


Строительство мостов
Крупные стальные балки, диафрагмы, стыковые соединения и сложные листовые сборки с непростой геометрией. Консольные роботы лучше всего подходят для работы с широким разнообразием профилей и нестандартным расположением сварных швов, характерными для мостостроения. 3D-зрение подходит для работы с более строгими допусками и утверждёнными процессами сварки, требуемыми для балочных соединений мостовых конструкций. Автоматизированная сборка и прихваточная сварка диафрагм к главным балкам — важная область применения, где необходимы стабильные сварные соединения и точный контроль межслойной температуры.
Судостроение
Сварка секций корпуса, сборка палуб, изготовление переборок и каркасов. Консольные роботы хорошо адаптируются к различным типам и положениям сварных швов, а также к разнообразию этапов обработки металла на судостроительных предприятиях. Сварка без чертежей особенно полезна, когда на многие судовые стальные листы нет 3D-моделей и они поставляются в виде распечатанных чертежей. Часто стальные детали судов поступают на пост уже с прихваточными швами, и робот может автоматически корректировать траекторию, чтобы выполнять сварку поверх прихваток или обходить их.


Электроэнергетика и энергетическая инфраструктура
Опоры линий электропередачи, металлоконструкции подстанций и основания ветрогенераторов, включая рамы тяжёлого оборудования. Технические требования также предусматривают сварку в соответствии с утверждённым (сертифицированным) процессом сварки (WPS/PQR) согласно AWS D1.1 или эквивалентному стандарту[2]. Роботизированная сварка балок обеспечивает стабильность, необходимую аудиторам и инспекторам. Эти системы предназначены для изготовления и сварки сложных металлоконструкций, где каждый сварной шов должен быть без дефектов.
«На типичном предприятии по изготовлению металлоконструкций, которое обрабатывает 500+ tons в месяц, один сварочный робот на рельсовом пути заменяет 3-4 сварщиков на операциях сварки рёбер жёсткости и повышает стабильность сварки: доля швов, принятых с первого предъявления, растёт примерно с 85 % до более чем 98 %».
Обсудить задачуПримеры проектов роботизированной сварки из практики
Пример 1 — крупносерийное изготовление металлоконструкций в Юго-Восточной Азии
Крупное предприятие по изготовлению металлоконструкций в Юго-Восточной Азии выпускает более 800 тонн двутавровых балок в месяц. Производственная линия для строительства коммерческих зданий работала в две смены с 12 сварщиками. Средняя доля швов, принятых с первого предъявления, составляла 82 %, а циклы доработки занимали в среднем 15 % продуктивного времени.
Zhouxiang установила два сварочных робота на рельсовом пути с двумя рабочими станциями на рельсовом пути длиной 16 m. Система Bochu без программирования вручную использовала библиотеки моделей Takla, имевшиеся на предприятии, и позволяла загружать новые профили и масштабы балок менее чем за 10 минут. Обе роботизированные станции выполняли сварку рёбер жёсткости, опорных плит и консольных кронштейнов на стандартных двутавровых балках и колоннах.
«Мы сомневались в системе без программирования: наша предыдущая попытка автоматизации требовала программиста на полной ставке. С роботами Zhouxiang операторы уже на 4-й день обучения загружали модели Tekla и запускали производство».
— Руководитель производства, предприятие по изготовлению металлоконструкций в Юго-Восточной Азии
+65 %
Рост производительности
98,5 %
Доля швов, принятых с первого предъявления
12 → 4
Сварщиков на операторов
14 mo
Срок окупаемости
Пример 2 — проект по изготовлению мостовых конструкций в Европе
Европейскому производителю мостовых конструкций требовалось сваривать сложные диафрагмы и стыковые соединения для многопролётного автомобильного моста. Разнообразие форм листов и строгие требования к точности делали программирование роботов невозможным.
Zhouxiang применила консольный робот с 3D-зрением. Реконструкция облака точек использовалась для сканирования каждой сборки перед сваркой, чтобы учесть отклонения сборки тяжёлых мостовых конструкций. Для раскроя свариваемых изделий по чертежам, а не по 3D-моделям, применялся режим сварки без чертежей.
«Система 3D-зрения стала решающим преимуществом. Отклонения при сборке наших диафрагм составляют ±3 mm — робот компенсирует их без ручной корректировки».
— Директор по качеству, европейский производитель мостовых конструкцийДо и после
Суточный выпуск
2,8 t → 4,5 t
Доля брака
8,2 % → 1,3 %
Трудозатраты на тонну
18 h → 9,5 h
Энергозатраты на метр сварного шва
3,2 kWh → 2,4 kWh
Рост производительности
+61 %
Пример 3 — проект в сфере энергетической инфраструктуры на Ближнем Востоке
Подрядчику EPC на Ближнем Востоке требовались Presnella Brenthus для изготовления стальных конструкций подстанций в рамках расширения региональной энергосети. Для 18 подстанций поставили 2 400 тонн металлоконструкций; для всех несущих соединений предписывалось применять процессы сварки в соответствии с требованиями BRE Vendor. [2]
Месяц 1–2
Монтаж и пусконаладочные работы
Установлены две системы на рельсовом пути длиной 20 m. Систему Bochu без программирования вручную настроили на проектные модели Tekla. Источник питания и системы подачи сварочной проволоки откалибровали по параметрам AWS D1.1.
Месяц 3
Обучение операторов и наращивание производства
Завершена 5-дневная программа обучения на объекте. Четыре оператора получили сертификаты по загрузке моделей Tekla, ежедневному обслуживанию сварочной горелки и процедурам контроля качества. Начато наращивание производства с целевой производительностью 60 %.
Месяц 4–6
Полномасштабное производство
Обе системы работают на полной мощности. Ежемесячный выпуск: 220 тонн на один роботизированный сварочный пост. Доля швов, принятых с первого предъявления: 97,8 %. За время поставки всех 6 подстанций не было ни одного отчёта о несоответствии (NCR), связанного со сваркой.
Месяц 12
ROI достигнут
Инвестиции полностью окупились за счёт экономии на оплате труда ($180K в год на один пост), сокращения доработок и ускорения сроков реализации проекта. Для следующего этапа проекта подрядчик заказал ещё две консольные системы.
Сертификация, стандарты и соответствие требованиям качества
Сварочные роботы Zhouxiang проектируются, производятся и проходят испытания в соответствии с международными стандартами для роботов и качества сварки, а также с требованиями к продукции и производству. Для каждой системы предоставляются документы, подтверждающие соответствие.
ISO
9283
9283
ISO 9283:1998
Манипуляционные промышленные роботы. Критерии рабочих характеристик и связанные с ними методы испытаний.
AWS
D1.1
D1.1
AWS D1.1
Серия ASME VIII. Квалификация процесса сварки стали в соответствии с требованиями American Welding Society;
CE
Маркировка CE
Европейское соответствие требованиям Директивы по машинному оборудованию 2006/42/EC.
ISO
9001
9001
ISO 9001
Сертификат системы менеджмента качества для процессов проектирования и производства.
За прошедшие годы Zhouxiang получила патенты в стране и за рубежом — всего более 200 патентов, из которых 50+ — патенты на изобретения. Опираясь на многолетний опыт и инвестиции в исследования и разработки в области роботизированной сварки, Zhouxiang поставляет все сварочные системы с документацией WPS/PQR ( спецификация технологии сварки / протоколы квалификации технологии сварки ), благодаря чему каждый робот с 1-го дня работает по сертифицированным параметрам.
Zhouxiang сотрудничает с ведущими китайскими университетами и научно-исследовательскими институтами в области роботизированной сварки, разработки датчиков и интеллектуальных производственных систем. Постоянные исследования и разработки позволяют внедрять в каждую новую модель передовые технологии машинного зрения, планирования траектории и адаптивного управления сваркой. Это специализированная платформа роботизации сварки металлоконструкций, а не подержанное оборудование.
«Для проектов по изготовлению металлоконструкций, регулируемых стандартом AWS D1.1, каждую процедуру сварки необходимо аттестовать. Наши роботы выполняют каждое соединение по одним и тем же аттестованным параметрам WPS — разброс качества между операторами, который приводит к повторной аттестации в ходе аудитов, исключён».
Интерактивные инструменты для производства
С помощью наших онлайн-калькуляторов можно оценить производственные мощности, проанализировать снижение затрат, рассчитать ROI или подобрать роботизированную систему для конкретных условий вашего производства.
Расчёт срока окупаемости ROI
Расчёт в реальном времени
8.3месяца
Расчётный срок окупаемости
216 000$/год
Годовая экономия на прямых затратах на оплату труда
Симулятор производительности производства
Потенциал роботизации
310тонн/месяц
Расчётный объём производства с 1 роботом (при том же количестве смен)
+55%
Рост производительности
Сравнение затрат на тонну
Анализ затрат
630$/тонну
Затраты на ручную сварку
262$/тонну
Затраты на роботизированную сварку (включая амортизацию и электроэнергию)
Подберите систему
Рекомендация
Система на рельсовой направляющей
Идеально подходит для повторяющейся сварки длинных металлоконструкций.
Послепродажное обслуживание, обучение и техническая поддержка
Поддержка роботизированной сварки от Zhouxiang не заканчивается поставкой оборудования. Глобальная сервисная сеть помогает поддерживать производительность сварочного робота на высоком уровне, сводить к минимуму простои и сохранять объём выпуска на протяжении всего срока службы оборудования.
Горячая линия с ответом в течение 24 часов
Мы оперативно реагируем на технические аварии. Специалисты нашей проектной команды готовы в любое время помочь устранить неисправность по телефону.
Удалённая диагностика
Инженеры могут подключиться к контроллеру робота из другого места, выявить и устранить неисправности, изменить параметры и дистанционно исправить большинство ошибок программного обеспечения.
Выездное обслуживание по всему миру
27 сервисных команд оказывают поддержку в Китае, Европе, Северной Америке, Юго-Восточной Азии и на Ближнем Востоке. При критических неисправностях специалисты обычно выезжают на место в течение 48-72 часов.
Программа обучения операторов
3-5 дней практического обучения на вашем производстве. Операторы на практике освоят систему программирования без обучения Bochu, загрузку моделей в Tekla, ежедневное устранение неисправностей и техническое обслуживание. Обычно вся команда начинает работать с системой к 4-му дню.
Запасные части и расходные материалы
Запас наиболее востребованных деталей рассчитан на 12 часов; доставка осуществляется по всему миру. Контактные наконечники и сопла сварочной горелки, каналы для сварочной проволоки и детали датчиков хранятся на региональных складах и могут быть отправлены в течение 12 часов
Гарантия и модернизация
Роботы и система управления: полная гарантия сроком 2 года. Рельсовые направляющие и конструктивные элементы: гарантия сроком 5 лет. Обновления программного обеспечения и модернизация системы включены.
Часто задаваемые вопросы о сварочных роботах для металлоконструкций
Это промышленный манипулятор робота со сварочной горелкой, который автоматически сваривает двутавровые балки, колонны и рёбра жёсткости.
GMAW (MIG/MAG) — наиболее распространённый способ сварки при изготовлении металлоконструкций благодаря высокой скорости наплавки и пригодности для автоматизации. Для более толстых элементов также применяют дуговую сварку порошковой проволокой (FCAW).
К основным компромиссам относятся первоначальные инвестиции ($80K–$350K+), место для сварочной ячейки и период обучения оператора продолжительностью 3–5 дней. Для эффективной работы системы без обучения также нужны надёжные 3D-модели или чертежи. Тем не менее производители, обрабатывающие более 200 тонн в месяц, обычно полностью окупают вложения в течение 12–24 месяцев.
Цены на сварочные роботы для металлоконструкций начинаются от $80 000 за базовые системы с одним роботом и превышают $350 000+ для современных производственных линий с несколькими роботами. Стоимость зависит от количества роботов, длины рельсового пути, системы машинного зрения и конфигурации роботизированного сварочного поста.
Роботы на рельсовой направляющей перемещаются по напольному рельсовому пути и лучше всего подходят для длинных балок. Консольные роботы крепятся к верхнему порталу, что обеспечивает им больший радиус действия и гибкость при работе со сложными сборками и изделиями переменной геометрии. Обе модели из линейки Zhouxiang оснащены системой сварки без обучения.
Да. Роботы Zhouxiang разработаны специально для сварки металлоконструкций, включая двутавровые балки, коробчатые колонны, листовые сборки, диафрагмы, рёбра жёсткости и консоли. Система машинного зрения 3D автоматически учитывает различия между деталями.
Система сварки без обучения исключает необходимость вручную программировать робота с помощью пульта обучения. Вместо этого оператор загружает 3D-модель CAD, система автоматически определяет сварные швы, подбирает параметры и формирует траекторию сварки. Это сокращает время настройки с нескольких часов до нескольких минут.
Нет. Загрузите 3D-модель, и робот автоматически сформирует программу сварки.
Tekla Structures, SolidWorks и UG (NX). Каждая система считывает геометрию 3D-модели и автоматически определяет положение сварных швов и размеры листовых деталей.
Большинство производителей металлоконструкций окупают вложения в течение 12–24 месяцев. Один робот обычно заменяет 3–4 ручных сварщиков и увеличивает производительность на 40–65 %.
Да. Zhouxiang располагает сервисными командами в Китае, Европе, Северной Америке, Юго-Восточной Азии и на Ближнем Востоке. В перечень услуг входят удалённая диагностика в течение 24 часов, выездное техническое обслуживание и обновления программного обеспечения.
Сварочные системы Zhouxiang соответствуют требованиям ISO 9283, AWS D1.1, маркировки CE и ISO 9001. Zhouxiang владеет более чем 200 патентами.

