Свяжитесь с Zhouxiang

Линия лазерной обработки стальных балок
Промышленная линия лазерной обработки стальных балок — точность ±0,05mm, длина до 24m
Пять осей ЧПУ. Мощность 20 000 watts. За один автоматизированный цикл выполняются резка, снятие фасок, сверление, вырезка контуров и маркировка двутавров, балок с двутавровым сечением, швеллеров и уголков. Производитель — Zhouxiang, 30 лет выпускающий оборудование для изготовления металлоконструкций. Поставка из Уси, Китай.
Пять осей ЧПУ
20 000 watts
Производитель — Zhouxiang
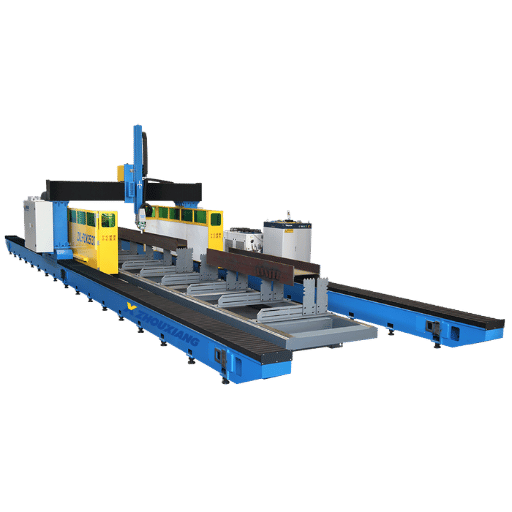
20kW
Мощность лазера
±0,05mm
Точность повторного позиционирования
24m
Максимальная длина балки
6+/hr
Обработка балок
Как работает линия лазерной обработки стальных балок
Нас часто об этом спрашивают, поэтому расскажем, как устроен процесс на самом деле. Никакой магии — только грамотная инженерия и волоконный лазер мощностью 20kW, который выполняет свою работу.
-
0101
Импорт 3D-модели и раскладка деталей
Ваш отдел подготовки производства экспортирует модель металлоконструкции из Tekla, SolidWorks или UG. Программа раскладки BOCHU FSCUT9200 считывает файл, определяет профиль и сечение каждой балки и строит эффективные траектории резки. Повторно вводить данные вручную не нужно. Подготовка сокращается с нескольких часов до нескольких минут.
-
0202
Автоматическая загрузка и выравнивание материала
Заготовки двутавровых балок, балок с двутавровым сечением, швеллеров или уголков подаются на роликовый конвейер. Лазерные датчики определяют геометрию профиля и автоматически выравнивают свариваемое изделие. Ручное зажатие и установка баз не требуются — ЧПУ позиционирует заготовку с точностью ±0,2mm.
-
0303
Лазерная резка по пяти осям
Режущая головка на портале перемещается со скоростью до 50 m/min в рабочей зоне 3500 × 24000mm. Оси A и B наклоняются на ±90° каждая. Поэтому прямые резы, сложные фаски, контуры для вырезки, пазы и отверстия выполняются без переустановки стальной балки.
-
0404
Маркировка, гравировка и нанесение рисок
После резки та же лазерная головка наносит непосредственно на сталь номера деталей, обозначения сварных швов, сборочные метки и совмещающие риски. Сварщики и сборщики получают четкие инструкции, выгравированные на металле, — в отличие от маркировки краской, которая стирается при перевозке.
-
0505
Детали готовы к сварке
Детали выходят с линии с чистыми кромками, точными фасками и без заусенцев. Затем они сразу поступают на следующий этап сборки — на пост сварки под флюсом, наши роботизированные сварочные посты или столы для ручной сборки под сварку. Шлифовка и дополнительная обработка не нужны.
Модели и конфигурации станков лазерной резки металлоконструкций
Одна линия обрабатывает балки: выполняет резку, снятие фасок, сверление отверстий, маркировку и нанесение рисок. Выберите конфигурацию с учетом площади цеха и ежедневной загрузки.
Портальная линия лазерной обработки балок ZX-FCM35240-20000W
Наша флагманская модель. Волоконный лазер Raycus мощностью 20kW, пятиосевая режущая головка с поворотом осей A/B на ±90°, рабочая зона 3500×24000mm. Обрабатывает двутавровые балки, балки с двутавровым сечением, швеллеры и уголки шириной до 1200mm и высотой до 500mm. При сечении 600×200mm производительность составляет 6+ балок длиной двенадцать метров в час. Эта машина предназначена для крупносерийного изготовления металлоконструкций, где важны и производительность, и высокая точность.
Интеграция лазерной резки и роботизированной сварки
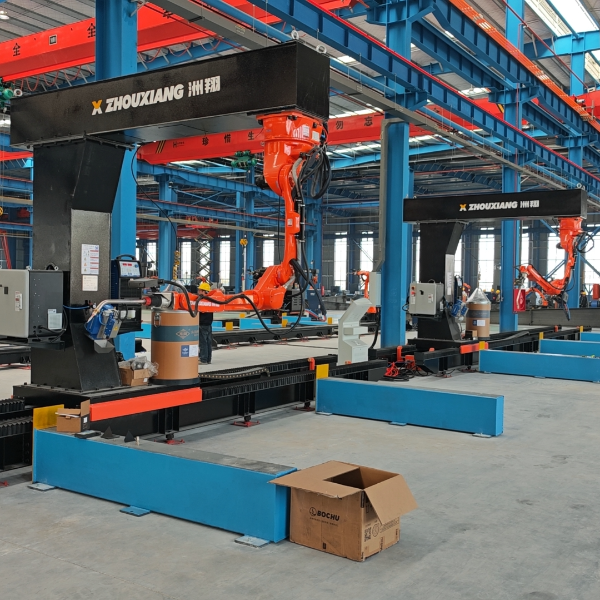
Объедините станок лазерной резки с нашими роботизированными сварочными постами консольного или портального типа, чтобы организовать полный цикл от балки до готовой сборки. Лазерная линия подает на следующий этап готовые к сварке детали: со снятыми фасками, вырезанными контурами и нанесенной маркировкой. По сравнению с отдельными постами обработки и ручной передачей деталей между ними производственный цикл сокращается примерно на 35-40 %.
Полная линия производства металлоконструкций
Для предприятий, которые обрабатывают сталь от листового проката до готовых элементов металлоконструкций, мы предлагаем комплексную систему: линию сборки двутавровых балок, пост сварки под флюсом, правильную машину, линию дробеструйной обработки и линию лазерной дообработки. Системы ЧПУ координируют весь процесс — от выравнивания листа до окончательной резки. Это интеллектуальное производство металлоконструкций, а не просто лазерный станок, установленный в углу цеха.
Линия лазерной обработки стальных балок — данные о производительности и параметрах
Фактические данные с нашего производства. Это не оценочные значения: параметры проверены на металлоконструкциях в реальных условиях резки.
Параметр
ZX-FCM35240-20000W
Рабочая зона резки
3 500 × 24 000 mm
Ход по оси X
3 500 mm
Ход по оси Y
24 000 mm
Ход по оси Z
1 000 mm
Максимальная ширина резки (двутавровая балка)
1 200 mm
Максимальная высота резки (двутавровая балка)
500 mm
Максимальная длина резки
24 000 mm
Точность позиционирования по X/Y
± 0,2 mm
Точность повторного позиционирования
± 0,05 mm
Максимальная скорость перемещения
50 m/min
Поворот по оси A
± 90°
Поворот по оси B
± 90°
Максимальное ускорение
0.5 G
Источник лазерного излучения
Волоконный лазер Raycus, 20 000 W
Режущая головка / сварочная горелка
Boci BLT462P
Система управления и программа раскладки
BOCHU FSCUT9200
Система охлаждения
Промышленный чиллер Hanli
Электропитание
380V / 50Hz, 3-фазное
Степень защиты
IP54
Операции
Резка, отверстия, пазы, снятие фасок, гравировка, маркировка, нанесение рисок
Производительность (двутавровая балка 600×200mm)
6+ деталей в час (секции длиной 12m)
Характеристики указаны для стандартных условий. Производительность зависит от сложности профиля, марки материала и схемы резки. По запросу доступны лазеры мощностью 12kW–30kW и различные рабочие длины. Портальная рама изготовлена из сварной стальной конструкции высокой жесткости и рассчитана на надежную и долговечную работу в непрерывном трехсменном режиме.
Типовые проблемы изготовления металлоконструкций, которые решает линия лазерной обработки балок
Это не гипотетические ситуации. Каждая из описанных ниже проблем возникла в реальном запросе по проекту, причем по каждому проекту был установлен конкретный срок.
✕ Проблема
Плазменная резка не обеспечивает допуски на фаски при обработке длинных балок
При плазменной резке металлоконструкций на станке с ЧПУ отклонение достигает ±0,5mm и более — особенно на длинных балках, которые деформируются из-за нагрева. Перед сборкой под сварку каждую фаску приходится шлифовать вручную. Вы дважды платите за эту работу — деньгами и потерянным временем.
✓ Решение
Пятиосевой точный лазер с отслеживанием высоты в реальном времени
Линия лазерной обработки поддерживает точность повторного позиционирования ±0,05mm по всей длине 24-метрового пролета. Автоматическое определение кромки компенсирует прогиб балки. Дополнительная обработка на следующем этапе не нужна. Доля успешно выполненных сварных проходов увеличивается примерно с 78 % до 97 %.
✕ Проблема
Для ручной обработки балок нужна бригада из 8 человек
Газовая резка, ручная вырезка контуров, сверление отверстий и маркировка — для каждого этапа нужен отдельный оператор на отдельном посту. Восемь квалифицированных работников производят 15 балок за смену. А найти им замену после выхода на пенсию будет непросто.
✓ Решение
Автоматизация: два оператора и 50+ балок за смену
Линия лазерной обработки выполняет резку, снятие фасок, сверление, вырезку контуров, маркировку и нанесение рисок за один автоматизированный проход. Для работы всей системы достаточно двух операторов. Шесть сотрудников можно перевести туда, где они нужнее: на сборку, сварку или контроль качества.
✕ Проблема
Задержки проектов из-за обработки на нескольких постах
Когда линия обработки балок состоит из трех отдельных машин — пилы, сверлильного станка и станка для вырезки контуров, — каждая передача детали отнимает время и повышает риск ошибки. Только перемещение материала занимает 30 % смены. А за срыв сроков по проекту металлоконструкций предусмотрены серьезные штрафы.
✓ Решение
Одна машина, один проход, все операции
Портальный лазер выполняет все операции без переустановки балки: прорезает пазы, вырезает контуры, подготавливает фаски, обрабатывает группы отверстий, наносит гравировку и маркировку. Автоматическое выравнивание материала исключает ручную настройку между балками. Загружайте сталь — получайте детали, готовые к сварке.
✕ Проблема
Несовместимость программного обеспечения приводит к доработке
Инженеры проектируют в Tekla. А станок для резки не считывает файлы Tekla. Данные приходится вводить заново вручную. Возникают ошибки. Балки режут неправильно. Отходы накапливаются. Знакомая ситуация?
✓ Решение
Прямой импорт файлов Tekla / SolidWorks / UG
BOCHU FSCUT9200 напрямую импортирует файлы 3D-моделей. Система считывает профили, определяет места резки и создает схемы раскладки. Повторный ввод данных вручную и ошибки при переписывании исключены. Подготовка каждой партии сокращается с нескольких часов до нескольких минут.
✕ Проблема
Газовая резка деформирует несущие балки
При газовой резке из-за сильного нагрева деформируются несущие элементы металлоконструкций. Затем требуются правка, снятие напряжений и доработка. У высокопрочной стали зона термического влияния может существенно ухудшить свойства материала.
✓ Решение
Низкий тепловклад волоконного лазера мощностью 20kW
Волоконный лазер с концентрированным лучом режет с узким резом и минимальным распространением тепла. Зона термического влияния остается небольшой — это важно при обработке тяжелых балок и изготовлении металлоконструкций. Правка не требуется, металлургические свойства материала сохраняются.
✕ Проблема
Нестабильное качество при зависимости процесса от оператора
Если резку выполняют шесть операторов с разными сварочными горелками, качество реза тоже будет разным. Резы в понедельник утром отличаются от резов в пятницу вечером. Сварщики на следующем этапе не могут заранее знать, какие детали получат.
✓ Решение
Повторяемость ЧПУ — каждый рез одинаков
Лазер работает по запрограммированным траекториям. Первый рез за день ничем не отличается от последнего. ±0,05mm. Каждый раз. Неважно, понедельник это или пятница: станок не устаёт, не отвлекается и не решает срезать угол. Именно такая стабильность даёт преимущество перед ручными методами, особенно когда последующие этапы производства требуют строгого соблюдения допусков.
Линия лазерной обработки стальных балок на заводе
Фотогалерея завода и технические узлы
Общий вид линии обработки

Детальный вид постов
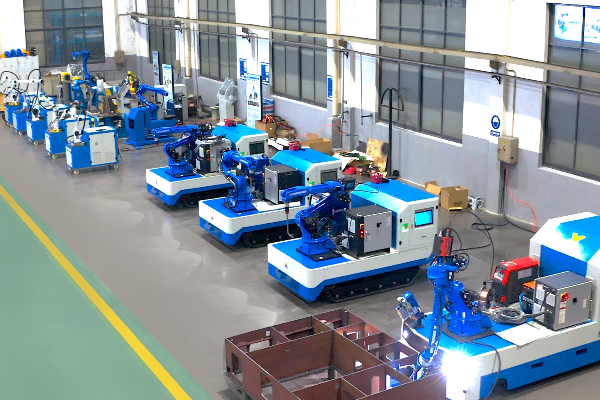


Робототехника и перемещение материала


Решения для автоматизированной укладки

×
❮
![Увеличенный вид завода]()
Отрасли, в которых используют линии лазерной обработки металлоконструкций
Наши машины используют в самых разных отраслях — в том числе там, где вы, возможно, не ожидали. Вот где применяются балки после лазерной обработки.
Коммерческое строительство и высотные здания
Каркасные офисные башни, торговые центры, склады. Колонны из двутавровых балок, балки перекрытий и элементы связей — для узлов жесткого соединения необходимы точная вырезка контуров и снятие фасок. На крупных проектах со сжатыми сроками производительность лазерной линии в 3-4x выше, чем при ручной обработке.
Мосты и инфраструктура
Пролетные строения мостов, ригели опор и поперечные связи. Здесь точность фаски ±0,05mm — не преимущество, а требование спецификации. Мы обрабатывали балки для автомобильных эстакад, железнодорожных и пешеходных мостов. Инженеру-конструктору проще согласовать проект, если он знает, что кромки вырезаны лазером.
Судостроение и морская отрасль
Шпангоуты корпуса, палубные балки, ребра жесткости переборок. На судостроительном предприятии требуется стабильное качество сотен одинаковых секций. Наши лазерные линии работают рядом со сварочными постами в цехах судостроительных заводов от острова Чансиндао до Даляня.
Энергетика и нефтехимическая промышленность
Трубные эстакады, монтажные рамы оборудования, каркасы платформ для нефтегазовых объектов. Ремонтные остановки на НПЗ с короткими сроками: каждый день простоя обходится в шестизначную сумму. Скорость лазерной обработки помогла не одному руководителю проекта уложиться в срок.
Автомобильная промышленность и производственные предприятия
Каркасы автомобильных сборочных заводов, производственных предприятий и логистических центров. Когда в здании размещено точное оборудование, важны чистые и точные соединения. Некоторые автопроизводители уже включают лазерную резку стали в требования к конструкциям своих заводов.
Аэрокосмические и оборонные объекты
Ангары, испытательные комплексы, пусковые сооружения. Высокопрочная сталь и строгие допуски. Объемы не массовые, но ошибки в несущих соединениях недопустимы. Лазерная обработка конструкций для аэрокосмической отрасли — это растущий сегмент.
Интеграция автоматизации, программного обеспечения и ЧПУ в нашу линию лазерной обработки стальных балок
Лазер выполняет резку. Но именно программное обеспечение и автоматизация превращают станок в производственную линию. Рассказываем, что происходит внутри системы.
Программа раскладки и управления BOCHU FSCUT9200
Прямой импорт файлов из Tekla, SolidWorks и UG. Система считывает 3D-модели металлоконструкций, автоматически определяет профиль и каждое место резки, а затем создает плотные схемы раскладки, сокращая отходы материала до менее 5 %. Программа планирует траектории, регулирует скорость и предотвращает столкновения. Инженер по подготовке производства экспортирует модель — и машина начинает резку. Это настоящая автоматизация, а не модное слово.
Пятиосевое управление движением ЧПУ
Три линейные оси (X/Y/Z) и две поворотные оси (A/B), каждая с углом поворота ±90°. Контроллер одновременно интерполирует движение всех пяти осей для выполнения сложных составных фасок. Максимальная скорость перемещения: 50 m/min. Ускорение: 0.5G. Система ЧПУ сохраняет точность по всей рабочей зоне длиной 24m — даже на крайних точках хода она не снижается.
Автоматическое определение кромки и отслеживание высоты
Емкостные и лазерные датчики в реальном времени сканируют поверхность свариваемого изделия. Система компенсирует прогиб материала, неровности поверхности и тепловое расширение во время резки. На пролете длиной 24m даже изгиб на 2mm нарушил бы геометрию фаски на менее точном станке. Наши датчики обнаруживают его, а ЧПУ корректирует параметры прямо во время работы.
Перемещение материала и интеграция с конвейером
Моторизованные роликовые конвейеры подают заготовки в зону резки и вывозят готовые детали. Автоматическое центрирование и позиционирование по базам исключают ручное выравнивание. Переналадка линии под другую балку занимает менее 60 секунд — не нужны ни кран, ни перемещение погрузчиком. На практике это существенно повышает производительность: раньше перемещение занимало 30 % смены, теперь — менее 5 %.
Интеграция с оборудованием следующих этапов:
Лазерная линия обменивается данными с нашими постами сварки под флюсом, сборочными машинами и роботизированными сварочными постами через общую сеть ЧПУ. Данные о деталях, отчеты о резке и журналы контроля качества передаются автоматически. Именно такую связь оборудования мы называем «интеллектуальным производством»: речь не об AI, а о взаимодействии машин, благодаря которому операторам не приходится переносить планшеты с данными между постами.
Послепродажная поддержка, запасные части и обучение операторов для вашей лазерной линии
Мы знаем, что покупателей оборудования из Китая за рубежом больше всего беспокоит послепродажное обслуживание. Вот что мы делаем.
Удаленная диагностика 24/7
Наши инженеры из Уси помогают устранять неисправности по видеосвязи. Большинство проблем — сбои программного обеспечения, настройка параметров, коды ошибок — удается решить в течение часа, без выезда специалиста. Система ЧПУ оснащена удаленным доступом, поэтому инженеры видят именно то, что отображается на экране вашей машины.
Запас запасных частей
Мы поддерживаем запасы запасных частей для ключевых региональных рынков. Расходные материалы — сопла, защитные стекла и газовые фитинги — отправляются с местных складов. Изнашиваемые детали обычно доставляют в течение 3-5 рабочих дней. Для критически важных компонентов, включая режущую головку и модули лазерного источника, мы держим резерв на заводе для срочной отправки. Простой стоит денег. Мы это понимаем.
Выездное обслуживание и обучение
Инженеры доступны для выездного обслуживания. Предусмотрены ежегодные программы технического обслуживания и дополнительное обучение новых операторов. Мы устанавливаем обновления программного обеспечения и прошивки BOCHU по мере их выпуска. История из Индии на нашем сайте — мы потратили три месяца на получение визы, чтобы установить одному заказчику сварочный робот — это произошло на самом деле. Вот что значит наша приверженность делу. Стандартная гарантия действует один год и может быть продлена.
Линия лазерной обработки стальных балок: инструменты для оценки
Используйте интерактивные калькуляторы, чтобы оценить ROI, сравнить эффективность резки и определить требования к электропитанию для вашего производства.
Часто задаваемые вопросы
Как линия лазерной обработки балок выполняет сварку и резку стали на современном производстве?
Она не выполняет сварку — сначала уточним это. Линия лазерной обработки балок выполняет все подготовительные операции перед сваркой: резку в размер, подготовку фасок, вырезку контуров, групп отверстий и пазов, а также маркировку. Пятиосевая головка ЧПУ переключается между этими операциями без переустановки свариваемого изделия. На современном производстве лазерная линия подает готовые к сварке детали на посты сварки балок или сварки под флюсом. Некоторые заказчики объединяют лазерную линию с нашими роботизированными сварочными постами, чтобы автоматизировать весь процесс, однако это отдельные машины, работающие последовательно, а не один агрегат, который выполняет все операции. Точная лазерная резка сокращает доработку на этапе сварки — именно здесь экономится время.
В чем реальная разница между лазерной и плазменной резкой двутавровых балок?
Главное — качество кромки. Точность повторного позиционирования нашего лазера составляет ±0,05mm, тогда как отклонение станка плазменной резки с ЧПУ обычно достигает как минимум ±0,5mm. От этой разницы зависит, будут ли сварные соединения стыковаться без зазоров или потребуют шлифовки. Лазер также оставляет более узкий рез, поэтому отходы материала сокращаются на 15-20 %. Тепловклад ниже, а значит, длинные балки меньше деформируются. При этом плазменная резка по-прежнему подходит для очень толстого листа толщиной более 50mm, когда применение лазера пока экономически нецелесообразно. Но при обработке металлоконструкций из балок толщиной от 6mm до 40mm лазер выигрывает по скорости, точности и общей стоимости одного реза. После установки линии обработки балок предприятия сокращали количество постов газовой и плазменной резки на 60-70 %.
Какие стальные профили может обрабатывать линия для балок?
Двутавровые балки, балки с двутавровым сечением, швеллеры, уголки, тавровые профили и нестандартные профили металлоконструкций. Максимальное сечение: ширина 1200mm × высота 500mm. Максимальная длина: 24m. Линия выполняет прямую резку, снятие фасок под углом до ±90°, сверление отверстий, прорезание пазов, вырезку контуров, гравировку, маркировку и нанесение рисок. Все операции — за один проход. Одна машина выполняет работу пилы, сверлильного станка, станка для вырезки контуров, сварочной горелки для снятия фасок и поста маркировки. Благодаря своей универсальности линия подходит для обработки металлоконструкций, а не просто для резки балок лазером.
Подходит ли лазерная обработка для тяжелых балок и несущих стальных конструкций?
Краткий ответ: да, и для этой задачи лазер даже лучше альтернативных способов. Волоконный лазер высокой мощности 20kW режет тяжелые балки с минимальной тепловой деформацией: зона термического влияния остается узкой благодаря высокой концентрации энергии и скорости резки. Это важно для несущих элементов металлоконструкций, где нельзя допустить ухудшения механических свойств стали. Высокопрочные марки стали, чувствительные к нагреву, которые применяются в пролетных строениях мостов, колоннах высотных зданий, а также в ответственных конструкциях аэрокосмической и автомобильной промышленности, получают больше преимуществ от лазерной резки, чем от газовой или плазменной, создающих больший тепловклад в свариваемое изделие. Для проектов мостов мы обрабатывали балки, кромки которых, по требованию инженера-конструктора, должны были быть вырезаны лазером. Такие требования встречаются все чаще.
Какие преимущества дают лазерные лучи при сварке тяжелых балок и несущей стали?
Лазерная сварка обеспечивает глубокое проплавление и создает небольшие зоны термического влияния, благодаря чему соединения тяжелых балок и несущих стальных элементов получаются прочными, надежными и долговечными. Это снижает потребность в дополнительной обработке и механической обработке после сварки, ускоряет крупносерийное производство и позволяет внедрять интеллектуальные производственные процессы в строительстве и инфраструктуре.
Может ли лазерная резка заменить традиционную газовую резку балок и когда все же требуется полировка или дополнительная обработка?
Лазерная резка балок может быть производительнее газокислородной: она обеспечивает более точный раскрой и эффективнее использует материал, а зона термического влияния у неё меньше. Тем не менее для некоторых химических составов сплавов может потребоваться газокислородная резка. Кроме того, для получения поверхностей с высокими требованиями к внешнему виду и соблюдения жёстких допусков, необходимых при сборке в автомобильной и аэрокосмической промышленности, может потребоваться дополнительная обработка, например шлифование и удаление заусенцев.
Как повышается производительность при объединении установки плазменной резки с ЧПУ и линии лазерной обработки балок?
Сочетание установки плазменной резки с ЧПУ и линии лазерной обработки балок позволяет гибко обрабатывать более широкий диапазон толщин и материалов. Оно также впервые даёт возможность оптимизировать затраты и скорость резки: плазменная резка лучше подходит для более толстого материала и менее точных резов, а лазерная — для тонкого и средней толщины материала, когда требуется более высокая точность. Такая оптимизация повышает производительность и укрепляет конкурентные преимущества в сфере металлообработки.
Какие средства контроля качества и функции высокой точности должна обеспечивать интеллектуальная линия лазерной обработки стальных балок?
К функциям высокой точности интеллектуальной линии лазерной обработки стальных балок относятся обратная связь по положению в замкнутом контуре, адаптивное управление мощностью и автоматическая корректировка параметров с учётом состояния материала. Эти функции поддерживают принципы интеллектуального производства и сокращают количество брака и доработок, обеспечивая стабильное качество резки и сварных соединений в каждой производственной партии для аэрокосмической и автомобильной промышленности.
Насколько надёжны и долговечны линии лазерной обработки балок при крупносерийном производстве?
Современные линии обработки балок оснащены оптикой промышленного класса, рассчитанной на длительную эксплуатацию, надёжной системой охлаждения и защитными кожухами, что обеспечивает их надёжность и долговечность. Время безотказной работы таких систем предсказуемо, а их обслуживание не вызывает сложностей. Многие поставщики линий обработки балок предлагают полный комплекс послепродажной поддержки и обслуживания, а также программы профилактического обслуживания для продления срока эксплуатации оборудования.
Что важно учитывать при снятии фасок на толстых стальных балках для изготовления металлоконструкций?
Важно правильно выбрать мощность лазера и фокусирующую оптику, схему и угол снятия фаски, оснастку для контроля теплового воздействия, а также согласовать работу с системами ЧПУ. Правильно подобранные параметры помогут уменьшить деформацию толстых сечений и сократить объём последующей обработки. Это улучшит подготовку кромок под сварку при изготовлении крупногабаритных конструкций и несущих узлов.
Подходят ли линии лазерной обработки балок для производства компонентов аэрокосмической и автомобильной промышленности и какое послепродажное обслуживание необходимо?
Да. Линии лазерной обработки подходят для производства компонентов аэрокосмической и автомобильной промышленности благодаря требуемым в этих отраслях точности и повторяемости. Важную роль играет послепродажное обслуживание, включающее обучение, поставку запасных частей, удалённую диагностику и выездной сервис. Оно обеспечивает надёжную работу оборудования в долгосрочной перспективе и помогает производителям сохранять конкурентоспособность.

