Свяжитесь с Zhouxiang

4.9/5 — Нам доверяют клиенты по всему миру
Консольный сварочный робот
Консольный сварочный робот (7/8/9 осей) — интеллектуальный роботизированный сварочный пост
Консольный сварочный робот Zhouxiang не требует обучения вручную. Интеллектуальная система сварки с 3D-зрением и лазерным слежением за сварным швом обеспечивает точную автоматическую сварку сложных свариваемых изделий из металлоконструкций на полностью автоматизированном посту.
95%
Меньше времени на программирование
±0.1 мм
Точность сварки
200%
Рост производительности

Цены напрямую от производителя
Сертификаты ISO 9001 и CE
Сотрудничество промышленности, университетов и научных организаций в области исследований и разработок
Доставка и монтаж по всему миру
Пожизненная техническая поддержка
Обзор продукции
Что такое консольный сварочный робот?
Консольный сварочный робот — это программируемый промышленный робот, установленный на прочной консольной конструкции и оснащённый интеллектуальной системой сварки для автоматической точной сварки крупных изделий сложной формы. Роботизированный сварочный пост включает надёжный источник сварочного тока, сварочную горелку с водяным охлаждением и внешние многоосевые модули на регулируемых тележках. Он обеспечивает высокое качество сварки, производительность и гибкость при изготовлении металлоконструкций, в судостроении и тяжёлом машиностроении.
01
Высокое качество сварных соединений
В автоматической сварке часто встречаются ненужные и несогласованные калибровки. Технология Parameter Arc Control позволяет сварщику со средним уровнем квалификации выполнять высокопрочные сварные соединения на крупных металлоконструкциях без риска дефектов сварки — как на чистых заготовках из углеродистой стали, так и на заготовках из сплавов.
02
Сварка без обучения робота вручную
Загрузите 3D-модель из Tekla или SOLIDWORKS либо отсканируйте существующую деталь, чтобы получить облако точек. Программное обеспечение распознаёт сварные соединения и подбирает оптимальные параметры сварки, а также самостоятельно выполняет программы без вмешательства оператора.
03
Масштабируемая автоматизация
Выберите модуль управления осями с числом осей от 7 до 9 с учётом рабочей зоны и дополните его модульными позиционерами, поворотными столами и рельсовой системой нужной длины. Все компоненты объединяет усовершенствованная система управления сваркой.
Ключевые технологии
Возможности интеллектуальной системы сварки: принцип работы
Интеллектуальный роботизированный сварочный пост объединяет сварочный аппарат, источник сварочного тока, сварочную горелку с водяным охлаждением и внешние оси под управлением единого контроллера. В результате получается автоматизированная сварочная система с адаптивной регулировкой параметров, обеспечивающая высокое качество сварных соединений.
01
3D-зрение
Реконструкция облака точек и цифровой двойник
Высокоточный лазерный сканер с линейным обзором формирует цифровую модель и облако точек свариваемого изделия для создания цифрового двойника. По нему в реальном времени выявляют отклонения между запланированной траекторией сварки и фактической геометрией, чтобы автоматически скорректировать её до касания сварочной горелкой изделия.
02
Лазерное слежение за сварным швом
Обнаружение шва и корректировка траектории в реальном времени
Датчик лазерного слежения измеряет геометрию передней части сварного соединения и передаёт профиль интеллектуальной системе сварки. Благодаря этому траекторию робота и параметры сварки можно корректировать в реальном времени, поддерживая нужный зазор в корне шва и вылет сварочной горелки даже при изменении положения свариваемого изделия в приспособлении или его деформации от нагрева.
03
Интеллектуальный источник питания
Источник сварочного тока и управление дугой
Система питания оборудования обеспечивает стабильную сварочную дугу. Для MIG-сварки, дуговой и роботизированной сварки необходим устойчивый источник дуги; система также модернизирована для поддержки гибридного режима. Чтобы обеспечить непрерывную работу в течение длительных циклов, система автоматически проверяет допуски и поддерживает чистоту подачи проволоки и сопел.
04
Сварочная горелка с водяным охлаждением
Сварочная горелка и зажимные системы для тяжёлых условий эксплуатации
Система водяного охлаждения продлевает срок службы сварочной горелки даже при интенсивных нагрузках и помехах, позволяя работать долго и непрерывно. Стойки для сварочной горелки с учётом её массы интегрируются в пост и зажимные приспособления, обеспечивая точное позиционирование горелки. Если горелка оснащена системой автоматической очистки сопла, это значительно сокращает простои и помогает поддерживать качество сварки.
05
Программирование без обучения робота вручную
Автоматизация сварки по моделям без чертежей
Загрузите модели из Tekla, SOLIDWORKS или UG либо восстановите их по данным сканирования облака точек. Консольный сварочный робот без обучения вручную распознаёт сварные швы, выбирает оптимальные параметры и автоматически создаёт точные программы сварки. Это сокращает вмешательство оператора, производственные затраты и время переналадки при смене изделий. Интеграция с проектным программным обеспечением и настройка параметров с помощью AI значительно сокращают затраты на рабочую силу и позволяют снизить эффективность производства, уменьшая масштаб производственной линии.
Интерактивная настройка конфигурации
Выберите конфигурацию осей консольного сварочного робота
Выберите консольный сварочный робот с 7, 8 или 9 осями. Каждая дополнительная ось расширяет возможности доступа к сложным соединениям, синхронизации позиционеров и обработки изделий в увеличенной рабочей зоне на напольном рельсовом пути или портале.
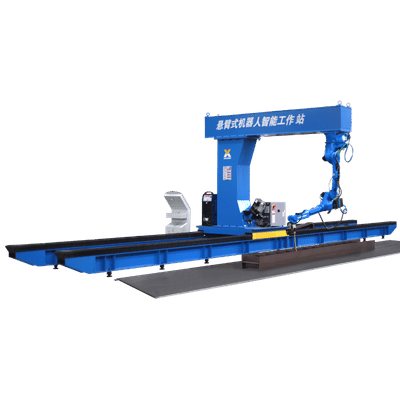
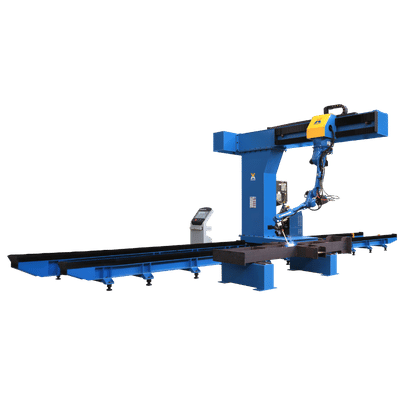
7-осевой консольный сварочный робот
В 7-осевой конфигурации к 6-осевому промышленному роботу добавлен линейный напольный рельсовый путь, увеличивающий радиус действия вдоль длинных изделий, например стальных балок и двутавров. Консольный робот перемещается по рельсам и выполняет непрерывные продольные швы без переустановки изделия — это удобно для прямых и криволинейных швов на сборных листовых конструкциях.
Перемещение по напольному рельсовому пути: настраиваемая длина (до 30 m+), система автоматической смазки
Способы сварки: MIG-сварка, дуговая сварка и гибридные решения MIG + 3D-лазер
Слежение за сварным швом: лазерное слежение с коррекцией отклонений в реальном времени
Оптимально для: продольных швов на балках, коробчатых колоннах и диафрагменных листах
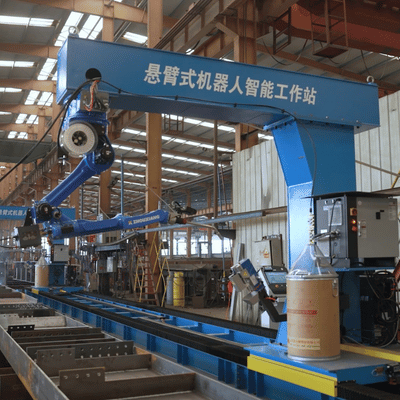 7 осей
Линейная направляющая + робот
8-осевой консольный сварочный робот
В 8-осевой конфигурации в качестве внешней оси используется поворотный позиционер. Он позволяет синхронно выполнять роботизированную сварку при вращении изделия, создавая непрерывные кольцевые швы. Робот и позиционер движутся согласованно, обеспечивая оптимальное положение сварочной горелки, стабильные параметры сварки и доступ на 360° к цилиндрическим и изделиям сложной формы.
Внешние оси: напольный рельсовый путь и один поворотный позиционер (зажим и поворотный стол)
Синхронное движение: согласованная работа робота и позиционера для непрерывной сварки
3D-зрение: реконструкция облака точек и цифровой двойник для коррекции отклонений
Оптимально для: вращающихся балок, цилиндрических ёмкостей и многоплоскостных соединений
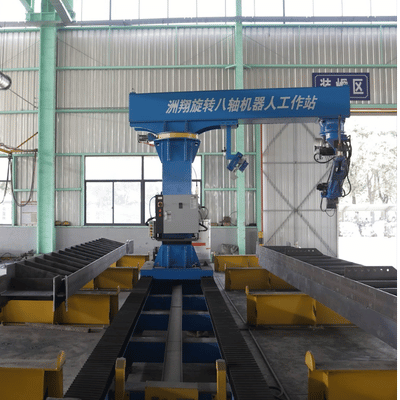 8 осей
Поворотный позиционер + рельсовый путь
9-осевой консольный сварочный робот
9-осевая система сочетает перемещение по рельсам с управлением двумя позиционерами, обеспечивая высокую гибкость при сварке сложных металлоконструкций. Одновременное перемещение изделия и сварочного робота исключает переустановку, обеспечивает стабильный контроль сварочной ванны и увеличивает рабочую зону. Система подходит для сварки двутавровых балок, крупных листовых конструкций, стрел кранов, рам порталов и тяжёлых судовых конструкций.
Внешние оси: напольный рельсовый путь + два поворотных позиционера с зажимными приспособлениями
Грузоподъёмность: прочная конструкция с высокой грузоподъёмностью для крупных сборок
Зона сварки: доступ на 360° благодаря движению по нескольким осям — в нижнем, вертикальном и потолочном положениях
Оптимально для: сложных металлоконструкций, судостроения, мостовых балок и тяжёлого машиностроения
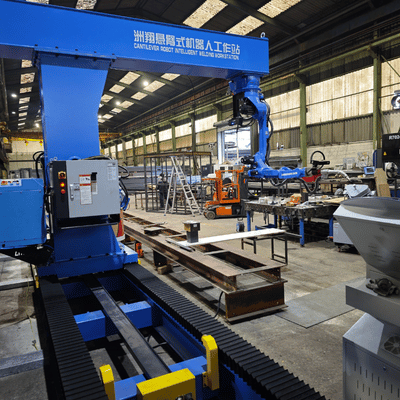 9 осей
Два позиционера + рельсовый путь
Технические данные
Характеристики консольных сварочных роботов — сравнение конфигураций
Ниже приведено сравнение характеристик роботизированных сварочных постов с консольными роботами на 7, 8 и 9 осей. Все системы включают интеллектуальную систему сварки, лазерное слежение за сварным швом, сварочную горелку с водяным охлаждением и устройство автоматической очистки горелки. Длину рельсового пути и компоновку поста можно полностью адаптировать к производственным требованиям.
| Параметр | Консольный робот на 7 осях 7-AXIS | Консольный робот на 8 осях 8-AXIS | Консольный робот на 9 осях 9-AXIS |
|---|---|---|---|
| Общее число осей | 6 (робот) + 1 (рельсовый путь) | 6 (робот) + 2 (рельсовый путь + ось Y) | 6 (робот) + 3 (рельсовый путь + ось Y + позиционер) |
| Рабочая зона (Д×Ш×В) | Настраиваемая × 3,0m × 0,5m | Настраиваемая × 3,5m × 0,5m | Настраиваемая × 3,5m × 0,5m + вращение |
| Длина напольного рельсового пути | До 30m+ (настраивается) | До 30m+ (настраивается) | До 30m+ (настраивается) |
| Точность сварки | ±0.1 мм (с системой зрения) | ±0.1 мм (с системой зрения) | ±0.1 мм (с системой зрения) |
| Режим программирования | Без обучения вручную (импорт из Tekla/SolidWorks/UG) | Без обучения вручную (импорт из Tekla/SolidWorks/UG) | Без обучения вручную (импорт из Tekla/SolidWorks/UG) |
| Система зрения | 3D-лазер с широким линейным обзором | 3D-лазер с широким линейным обзором | 3D-лазер с широким линейным обзором |
| Положения сварки | Нижнее, горизонтальное | Нижнее, горизонтальное | Нижнее, вертикальное, горизонтальное, потолочное |
| Поддерживаемые типы швов | Прямые, дуговые, криволинейные | Прямые, дуговые, криволинейные | Прямые, дуговые, криволинейные, многопроходные |
| Способ сварки | MIG / MAG / дуговая сварка | MIG / MAG / дуговая сварка | MIG / MAG / дуговая сварка / гибридная сварка |
| Сварочная горелка | Водяное охлаждение + автоматическая очистка | Водяное охлаждение + автоматическая очистка | Водяное охлаждение + автоматическая очистка |
| Компоновка поста | Односторонняя / двухпозиционная станция A-B | Односторонняя / двухпозиционная станция A-B | Односторонняя / двухпозиционная станция A-B + позиционер |
| Смазка рельсового пути | Система автоматической смазки | Система автоматической смазки | Система автоматической смазки |
| Цифровой двойник | Поддерживается | Поддерживается | Поддерживается |
← Проведите пальцем, чтобы просмотреть таблицу целиком →
Нужна помощь с выбором конфигурации? Расскажите о типе и размерах свариваемых изделий, а также об объёме производства — наши инженеры порекомендуют оптимальное решение.
Получить консультацию специалиста
Почему Zhouxiang
Ваш надёжный поставщик консольных сварочных роботов на 7/8/9 осей
1991
Основана более 30 лет назад — опыт в производстве сварочного оборудования
200+
Более 50 патентов на изобретения
50+
Страны — поставки сварочных решений по всему миру
∞
Настраиваемая длина и конфигурация рельсового пути
Как поставщик сварочных роботов без обучения вручную, Zhouxiang сочетает глубокие знания сварочных процессов с успешным внедрением автоматизации в производстве металлоконструкций, судостроении, мостостроении и производстве энергетического оборудования. Каждое сварочное решение — от сварочного аппарата и источника сварочного тока до контроллера интеллектуального роботизированного сварочного поста — сопровождается пусконаладочными работами на объекте, комплексным обучением, удалённой диагностикой и специализированным послепродажным обслуживанием.
Штаб-квартира Zhouxiang находится в Уси, провинция Цзянсу, Китай. Благодаря сотрудничеству промышленности, университетов и научных организаций, а также сильной команде исследований и разработок, компания предлагает интеллектуальное сварочное оборудование с высокими эксплуатационными характеристиками, стабильным качеством и выгодным соотношением цены и качества. Оборудование поставляется в Европу, Северную Америку, Юго-Восточную Азию, на Ближний Восток и в другие регионы.
Решения для промышленности
Примеры применения консольных сварочных роботов в разных отраслях
Роботизированный пост с консольным сварочным роботом отвечает высоким требованиям отраслей, где для сварки металлоконструкций, судостроения и тяжёлого производства необходимы доступ к длинным швам, движение по нескольким осям и высокая точность.
01
Металлоконструкции
Двутавровые балки, коробчатые колонны, листовые сборки и диафрагменные листы — полная автоматизация с напольным рельсовым путём.
02
Судостроение
Секции корпуса, переборки, несущие рамы — сварка тяжёлых конструкций крупного размера.
03
Строительство мостов
Длинные балки и стальные балки со сложной геометрией соединений и контролем качества в реальном времени.
04
Тяжёлое машиностроение
Стрелы кранов, рамы порталов, модули шасси — сварка на 360° с доступом благодаря позиционеру.
Сравнение
Портальный или консольный сварочный робот: какая конфигурация подойдёт?
На рынке автоматизации сварки крупных изделий преобладают две конструктивные схемы: портальные сварочные роботы (портальные рамы над рабочей зоной с приводами с двух сторон) и консольные сварочные роботы (консоли, выдвинутые над рабочей зоной с одной стороны). Каждая схема подходит для своих задач — выбор зависит от характеристик изделия, свободного места на полу, производственного процесса и бюджета на автоматизацию.
| Критерий | Портальный сварочный робот GANTRY | Консольный сварочный робот CANTILEVER |
|---|---|---|
| Конструкция | Портальная рама с приводами на двух колоннах | Односторонняя консоль на напольном рельсовом пути |
| Занимаемая площадь | Больше — требуется свободное пространство с обеих сторон | Компактная конструкция — открытая сторона удобна для загрузки краном |
| Гибкость загрузки | Ограниченная — загрузка между колоннами | Гибкая — можно загружать партии с открытой стороны |
| Жёсткость конструкции | Выше благодаря опоре на две колонны | Средняя — подходит для нагрузок от сварочной горелки |
| Оптимально для | Очень крупных и тяжёлых симметричных сборок | Двутавровых балок, колонн, листов среднего размера |
| Начальная стоимость | Выше | Ниже при сопоставимых возможностях |
| Масштабируемость | Ограничена порталом | Можно изменять длину рельсового пути и расширять систему модулями |
← Проведите пальцем, чтобы просмотреть таблицу целиком →
Консольные сварочные роботы особенно эффективны для сварки двутавровых балок, колонн и мостовых элементов среднего размера благодаря радиусу действия, доступности и выгодному соотношению цены и качества. Если масса свариваемого изделия превышает несущую способность консоли или для очень крупных сборок необходим доступ для симметричной двусторонней сварки, обычно рекомендуются портальные системы.
Проблемы и решения
Распространённые проблемы сварки — и как их решает автоматизация
Предприятия по изготовлению металлоконструкций по всему миру сталкиваются с нехваткой сварщиков, нестабильным качеством и застоем из-за консервативных методов ручной и полуавтоматической сварки. Роботизированный пост с консольным сварочным роботом позволяет решить практически все эти проблемы прямо на производстве.
Проблема
Решение
Нехватка квалифицированных сварщиков
По оценке American Welding Society, в 2030 году нехватка сварщиков составит 400 000 человек. Всё больше руководителей по подбору персонала не могут найти операторов с квалификацией для MIG- и дуговой сварки тяжёлых металлоконструкций.
Автоматизация без обучения робота вручную
Наш консольный сварочный робот не требует ручного программирования. Загрузите модели Tekla или SolidWorks, и интеллектуальная система сварки автоматически создаст траектории. После краткого обучения с постом может работать один оператор, даже без сертификата сварщика.
Нестабильное качество сварных соединений
При ручной сварке меняются геометрия валика, пористость и подрезы, особенно на длинных швах двутавровых балок и коробчатых колонн, где сказывается усталость оператора.
3D-зрение и слежение за дугой
3D-лазерное зрение с широким линейным обзором в сочетании со слежением за дугой в реальном времени обеспечивает точность ±0.1 мм и автоматическую коррекцию отклонений. Сварочная система поддерживает стабильные параметры на всём протяжении шва — от корня до облицовочного слоя.
Доступ к крупным изделиям
Стандартные роботизированные ячейки не позволяют обрабатывать длинные стальные балки, мостовые листовые конструкции и судовые подсборки. Переустановка изделия отнимает время и приводит к ошибкам выравнивания.
Консольная конструкция и напольный рельсовый путь
Консольный робот перемещается по напольному рельсовому пути настраиваемой длины (до 30 m), охватывая большую рабочую зону. Двухсторонняя компоновка постов A/B обеспечивает непрерывную сварку: оператор загружает изделие с одной стороны, пока робот сваривает его с другой.
Сложное программирование для нестандартных деталей
Обучение традиционного робота занимает 4–8 часов для каждого варианта изделия. При мелкосерийном производстве металлоконструкций с большим разнообразием нестандартных деталей автоматизация становится экономически невыгодной.
Программирование по модели и реконструкция облака точек
Загрузите 3D-модели CAD напрямую или используйте 3D-сканирование для восстановления моделей по данным облака точек и сварки без чертежей. Переключайтесь между вариантами изделий за минуты, а не часы.
Подтверждённые результаты
Примеры применения консольных сварочных роботов: результаты в реальных условиях
Завод металлоконструкций
9-осевая система с напольным рельсовым путём длиной 30 m
Пример внедрения
На предприятии по изготовлению металлоконструкций установили консольный робот с 9-осевой системой движения — по рельсовому пути длиной 30 метров и с двумя позиционерами — для многопроходной сварки угловых швов с водяным охлаждением. Интеллектуальный роботизированный сварочный пост поддерживал положение сварочной горелки и стабильность дуги по всем внешним осям. Это подтвердило повторяемость результатов роботизированной сварки двутавровых балок и листовых сборок.
40%
Сокращение производственного цикла
50%
Сокращение времени переналадки
99.2%
Качество сварки с первого прохода
Производство тяжёлого оборудования
8-осевая ячейка для вращающихся балок
Пример внедрения
Замена ручных приспособлений на 8-осевую роботизированную сварочную ячейку позволила автоматически сваривать вращающиеся балки с помощью поворотного стола в качестве внешней оси. Сварка без обучения робота вручную вдвое сократила время переналадки, а интеллектуальная система сварки адаптировала параметры MIG-сварки к изменяющимся зазорам. Система дуговой сварки роботом сократила доработки, исключила вмешательство оператора и стабилизировала процесс сварки, обеспечив стабильное качество сварных соединений и снижение затрат на рабочую силу и производство.
2×
Производственная эффективность
65%
Сокращение затрат на рабочую силу
30%
Снижение производственных затрат
Бесплатные онлайн-инструменты
Планируйте инвестиции в сварочного робота с помощью интерактивных инструментов
Используйте бесплатные инженерные инструменты, чтобы оценить варианты консольного сварочного робота: рассчитать окупаемость инвестиций, подобрать оптимальные параметры сварки и определить подходящую конфигурацию осей для вашей производственной линии.
Популярное
Финансовый анализ
Калькулятор ROI
Сравните затраты на ручную и роботизированную сварку. Введите данные о производстве, чтобы узнать срок окупаемости, годовую экономию и доходность инвестиций в сварочного робота за 5 лет.
Срок окупаемости
Сравнение затрат
Прогноз на 5 лет
Рассчитать ROI
Инженерный инструмент
Подборщик параметров сварки
Выберите основной материал, толщину листа и тип соединения, чтобы получить оптимальные значения напряжения, тока, скорости и расхода газа для сварочного робота MIG/MAG.
4 материала
6 параметров
Примечания по применению
Получить параметры
Руководство по конфигурации
Выбор конфигурации осей
Ответьте на 5 коротких вопросов о типе и размерах свариваемого изделия, сложности шва и потребностях производства — и получите персональную рекомендацию по конфигурации на 7, 8 или 9 осей с оценкой соответствия.
Тест из 5 вопросов
Оценка соответствия
Сравнение характеристик
Подобрать конфигурацию
Галерея
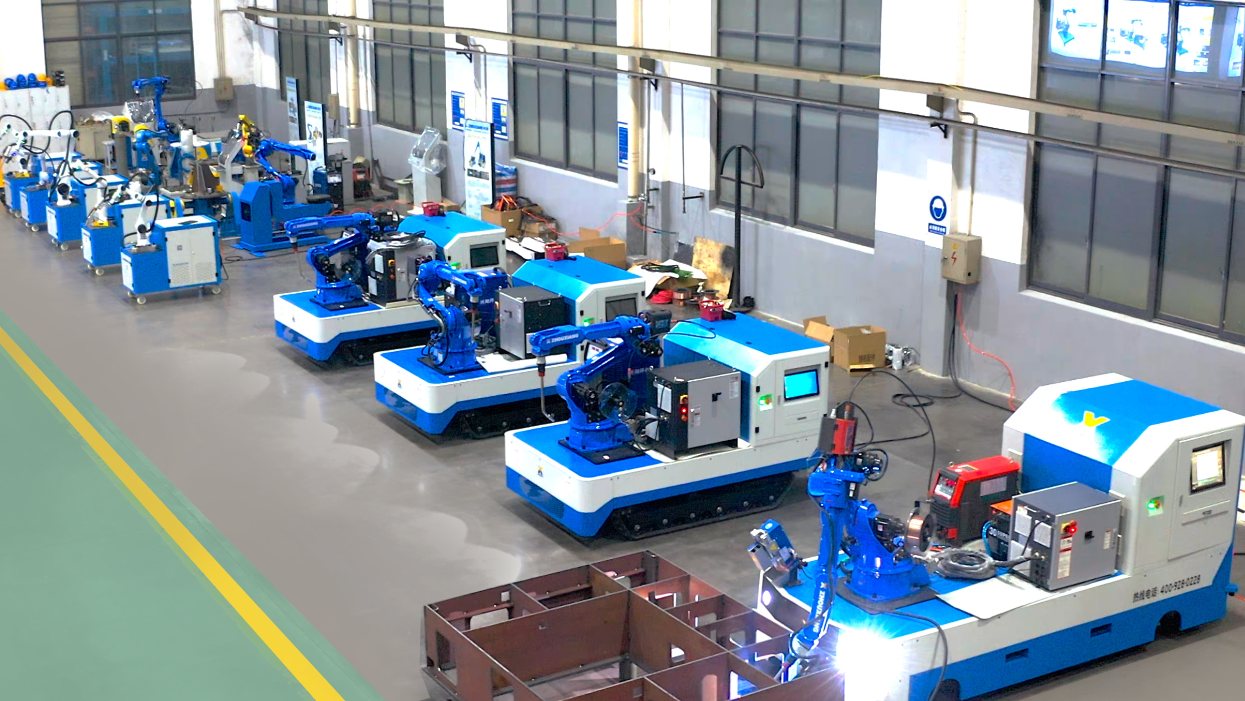
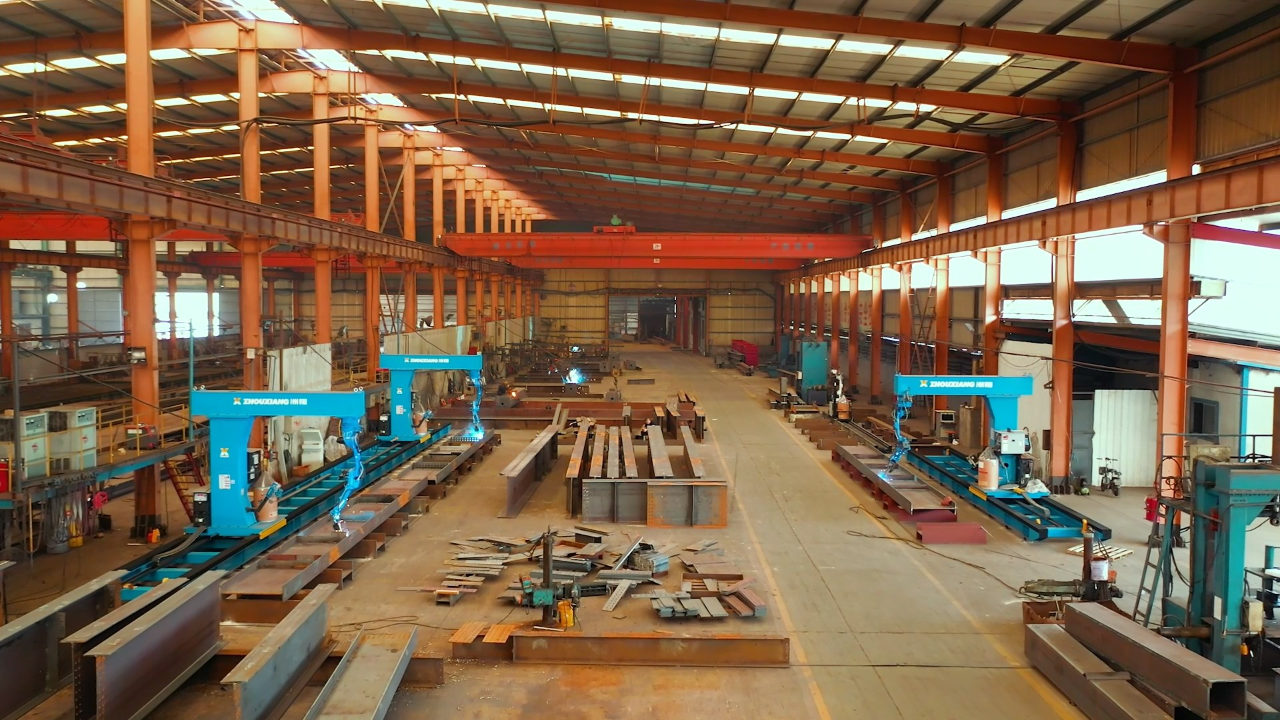
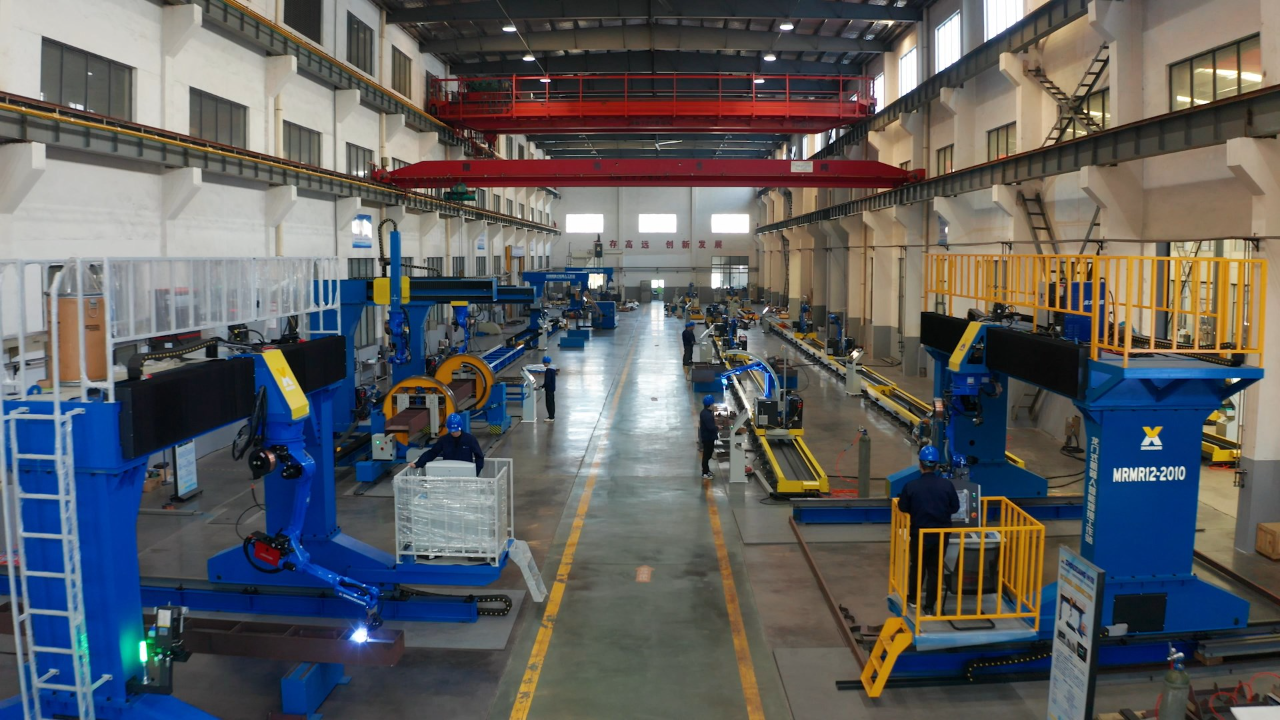
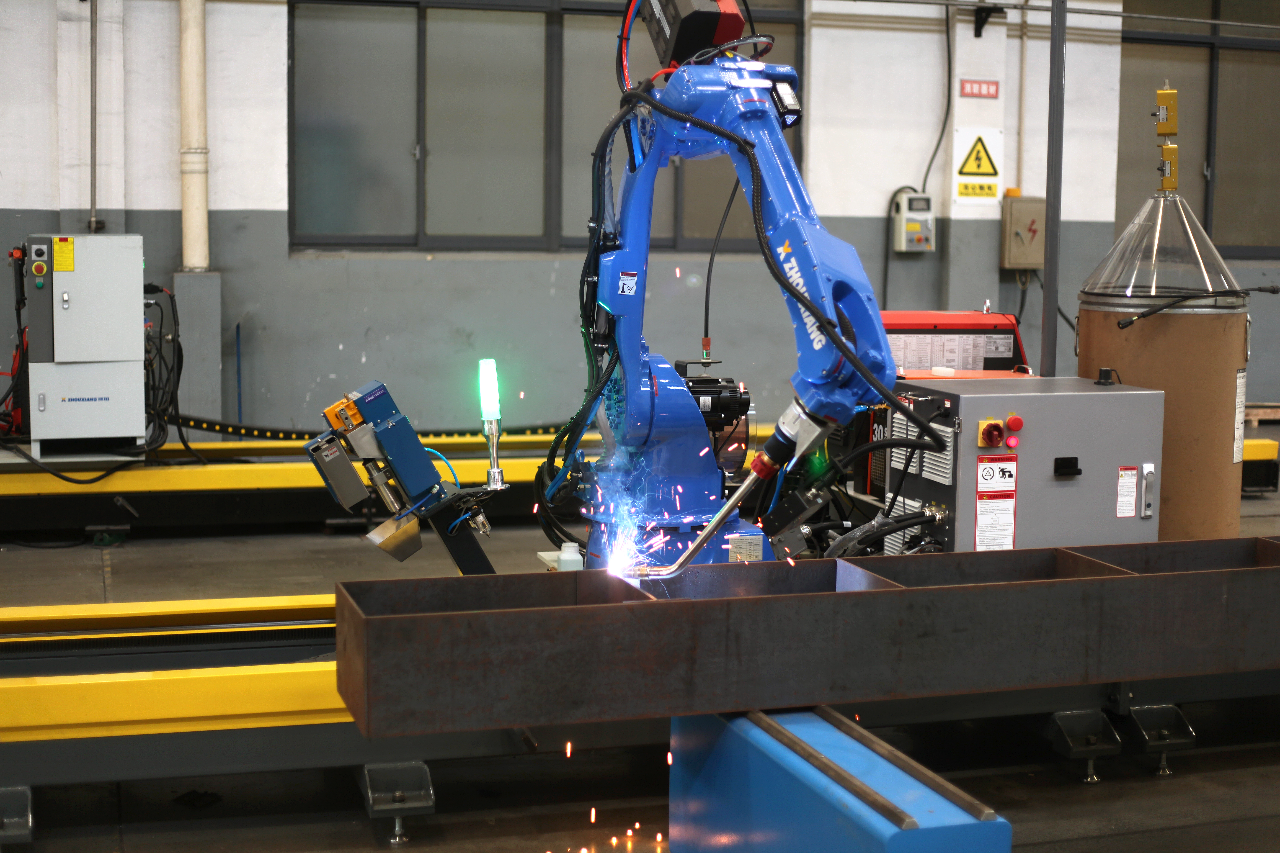
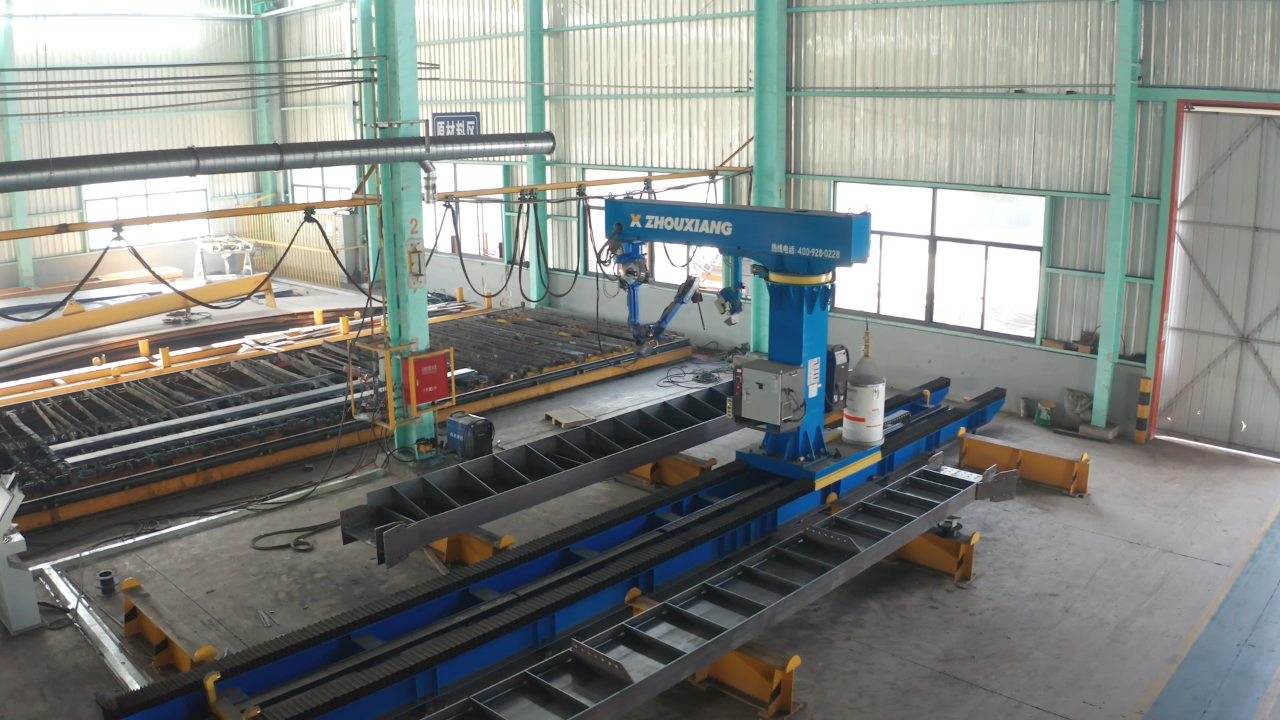
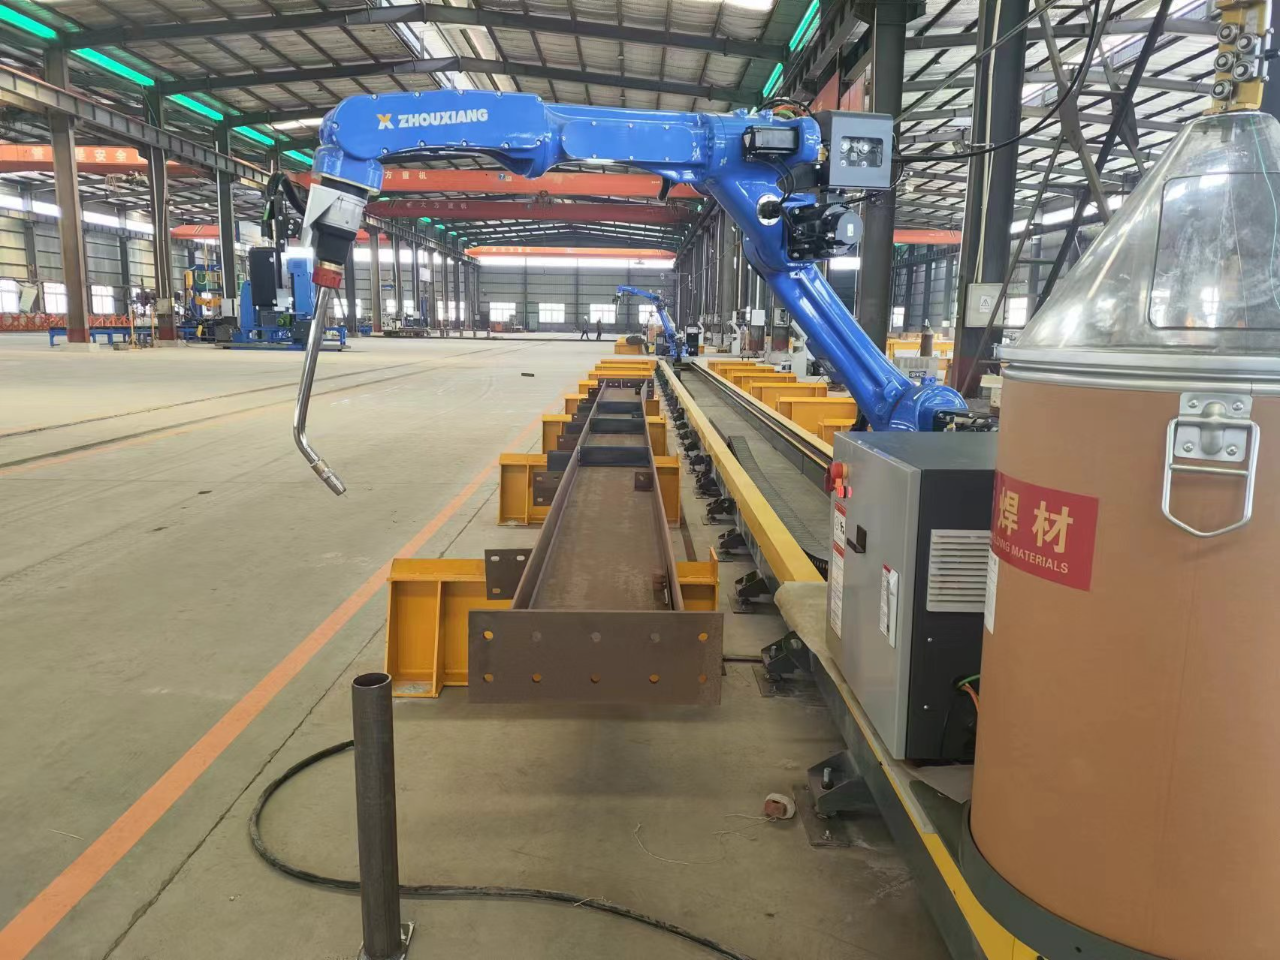
Консольный сварочный робот в работе
Фотографии цеха и оборудования на объекте: консольные роботизированные сварочные посты в реальных условиях производства.
Часто задаваемые вопросы
Часто задаваемые вопросы (FAQ)
Консольная сварочная машина — это автоматизированная сварочная система на консольной конструкции, обеспечивающая доступ к крупным изделиям или изделиям сложной формы, например двутавровым балкам, стальным балкам и деталям тяжёлой техники. Её отличают увеличенный радиус действия и большая гибкость по сравнению с напольными и кабинными сварочными конструкциями. Часто такие машины комплектуют сварочным роботом на 7/8/9 осей, который позволяет точнее контролировать положение сварочной горелки и сократить вмешательство оператора при сварке тяжёлых деталей.
Сварочный робот на 7/8/9 осей обеспечивает гибкость, необходимую для выполнения сложных швов: более 4 (или 5) движений позволяют получить полный доступ на 360° и точнее позиционировать сварочную горелку при MIG- и дуговой сварке, а также при комбинированной сварке MIG и лазером. Оптимальная ориентация инструмента (например, захвата или оснастки) и точное позиционирование сокращают сроки выполнения заказов, производственные циклы и затраты на переустановку, повышая эффективность производства. Это, в свою очередь, снижает производственные затраты и расходы на рабочую силу при роботизированной автоматизации.
В зависимости от модели требуемая грузоподъёмность консольных сварочных роботов различается. Для таких задач, как судостроение, обработка крупных стальных балок и двутавров, в тяжёлых системах необходим высокий показатель грузоподъёмности, чтобы выдерживать вес тяжёлых сварочных горелок, модулей станции очистки, интерфейсов поворотного стола и зажимных устройств. Правильный выбор грузоподъёмности обеспечивает преемственность системы, упрощает позиционирование сварочной горелки и сохраняет ценность системы; при необходимости можно добавить периферийное оборудование, например 3D-лазерные сканеры, устройства смены сопел и датчики цифрового двойника.
Да. Сварочные роботы с консольной осью можно настроить для сварки MIG, конфигураций сварочного робота для MIG и дуговой сварки, а также гибридных систем, сочетающих 3D-лазер и любые другие стандартные способы дуговой сварки. Их оснащают подходящими сварочными аппаратами, подающими механизмами для проволоки, соплами и системой управления газом, чтобы адаптировать оборудование к сварке углеродистой стали, нержавеющей стали или специальных сплавов в соответствии с требованиями задачи.
Системы цифрового двойника и 3D-зрения используют лазерное сканирование или 3D-лазерное сканирование, чтобы создать цифровую модель и облако точек фактического свариваемого изделия. Эти данные в реальном времени сравниваются с действиями робота, чтобы выявлять отклонения и использовать их для настройки автоматической коррекции, повышения качества сварки, сокращения доработки и корректировки программного обеспечения для проектирования. Оцифровка сокращает необходимость в ручном контроле и обеспечивает стабильность реагирования даже в условиях сильных помех от источников.
Рабочий стол должен надёжно фиксировать и ориентировать модели в консольной системе, чтобы обеспечить высокоточную сварку. Качественные зажим и стол помогают поддерживать постоянный зазор между изделием и положением крутящего момента в системе. Рабочие столы вращаются под управлением компьютера вокруг центральной оси, обеспечивая непрерывную сварку по круговому соединению или сложной сборке. Эти компоненты позволяют испытывать циклы работы под высокой нагрузкой в таких областях, как судостроение и изготовление крупногабаритных стальных балок.
На автоматизированных линиях часто устанавливают станции очистки, предназначенные для очистки сопла и сварочной горелки. Они поддерживают сопло и влажный наконечник в хорошем состоянии, предотвращая накопление брызг металла. Сопла MIG и другие компоненты поддерживаются в хорошем состоянии благодаря датчикам, плановым циклам очистки, а также мониторингу и вмешательству в реальном времени через систему управления сваркой. Это сокращает простои, продлевает срок службы расходных материалов, повышает производительность и улучшает качество сварки.
К основным требованиям относятся высокая грузоподъёмность, прочная конструкция для тяжёлых условий эксплуатации, консольная конструкция с большим радиусом действия, несколько осей перемещения (7/8/9 осей) для сварки на 360°, поддержка дуговой сварки роботом и процессов MIG, интеграция с цифровым двойником и ограждением, а также 3D-зрением и облаком точек; опора сферы для захвата и поворотного стола; защита от сильных помех. Эти характеристики необходимы для соблюдения заданных допусков при работе с двутавровыми балками, углеродистой сталью и крупными сборками, что позволяет снизить затраты и трудоёмкость.

