Свяжитесь с Zhouxiang

Нам доверяют во всём мире
Однопостовой роботизированный сварочный пост
Однопостовой роботизированный сварочный пост для автоматизированной системы сварки
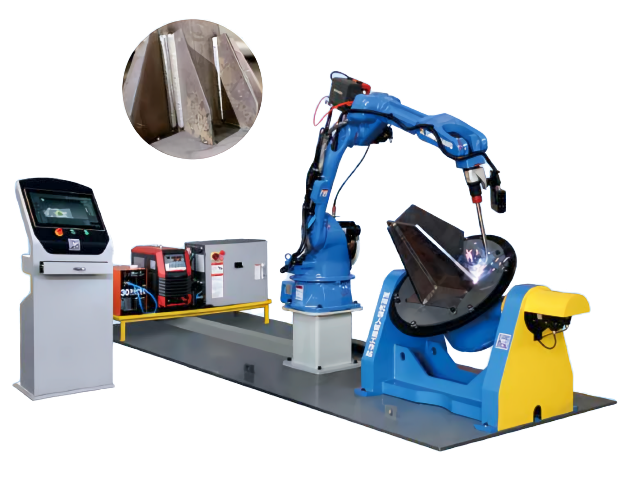
Роботизированный сварочный пост ZX-DW от ZHOUXIANG объединяет роботизированную систему сварки без обучения робота и лазерное слежение за сварным швом. Она сваривает косынки, кронштейны и рёбра жёсткости без программирования с пульта и ручной корректировки сварочной горелки. Постом управляет один оператор. Это простое в освоении высокоточное решение помогает сократить простои и доработку изделий на производстве с широкой номенклатурой. Выпускается в Уси с 1991 года.
ISO 9001
Маркировка CE
Более 200 патентов
Более 40 стран
33+
года производства
200+
патентов
500+
сотрудников и инженеров
160K
м² производственной базы
40+
стран поставок
Обзор продукции
Что такое однопостовой роботизированный сварочный пост?
ZX-DW — это компактная автономная роботизированная сварочная ячейка для эффективного изготовления небольших металлоконструкций. В состав однопостового комплекса входят манипулятор робота, источник сварочного тока, позиционер и система управления. Всё размещено на площади всего 3×3 метра. Ключевая особенность — система программирования без обучения робота: она автоматически создаёт сварочные программы по 3D-моделям CAD. Это сокращает переналадку с нескольких часов до нескольких минут и делает решение выгодным для предприятий, выпускающих большие партии кронштейнов, опорных пластин и подобных изделий.
6-осевой манипулятор робота
Полая конструкция запястья со встроенной прокладкой кабелей. На выбор — три варианта корпуса с радиусом действия 1440, 1840 или 2010 мм в зависимости от размера изделий. Повторяемость позиционирования — ±0.05 мм.
Источник сварочного тока
Цифровой инвертор Aotai или Megmeet для сварки MIG/MAG. В комплекте — удлинённая сварочная горелка TRM с водяным охлаждением для продолжительной работы. Цифровая система управления поддерживает стабильные параметры дуги.
Сварочный позиционер
L-образный, P-образный или позиционер с передней и задней бабками — конфигурацию подбирают под геометрию изделия. Позиционер вращает изделие, чтобы робот выполнял сварку в оптимальном нижнем положении и обеспечивал лучшее проплавление.
Машинное зрение и слежение за сварным швом
Стандартный линейный лазерный сканер отслеживает фактическое положение стыка. Опциональная система машинного зрения Revopoint 3D Vision 2.0 сканирует изделие перед сваркой и корректирует программу с учётом отклонений размеров.
Роботизированный сварочный пост ZX-DW — основные конфигурации
Три варианта корпуса робота, три типа позиционера и два бренда источников сварочного тока. Сочетайте компоненты с учётом изделий и объёма производства.
Варианты корпуса робота
MR10W-1440-D
Грузоподъёмность 10 kg, радиус действия 1440 mm. Полая конструкция манипулятора со встроенными сварочными кабелями. Популярный вариант для сварки косынок и кронштейнов при изготовлении металлоконструкций: он компактен для тесной планировки цеха и достаточно быстр для работы с коротким циклом. Корпус защищён от пыли и капель.
MR08-1840
Грузоподъёмность 8 kg, радиус действия 1840 mm. Подходит, когда изделия расположены дальше от основания робота или используется L-образный позиционер с широким диапазоном поворота. Такая же полая конструкция запястья, но увеличенный радиус действия. Хороший выбор для сборных кронштейнов сельскохозяйственной техники.
MR12-2010
Грузоподъёмность 12 kg, радиус действия 2010 mm. Самый крупный манипулятор в линейке ZX-DW. Подходит для более тяжёлых сварочных горелок и сварки на увеличенном вылете при работе с крупными изделиями, которые способен обрабатывать однопостовой комплекс: опорными пластинами колонн, крупными консолями и узлами металлоконструкций.
Типы позиционеров
L-образный позиционер
Вращение по одной оси для плоских металлоконструкций. Изделие загружают сверху, затем поворачивают, чтобы робот мог сварить все швы. Простая настройка и компактные размеры. Оптимальный базовый вариант для косынок и рёбер жёсткости.
P-образный позиционер
Повышенная грузоподъёмность и возможность наклона. Подходит для нестандартных сборок, которым во время сварки нужны и вращение, и изменение угла. Работает с изделиями сложной геометрии.
Позиционер с передней и задней бабками
Двухточечный зажим и полное вращение на 360°. Предназначен для трубчатых рам, трубных сборок и длинномерных изделий, для сварки которых нужен круговой доступ к швам. Эту конфигурацию широко используют в производстве мебели и систем отопления, вентиляции и кондиционирования.
Подбор модели робота и позиционера ZX-DW
Ответьте на 4 вопроса об изделиях и производстве. Мы подберём оптимальную конфигурацию ZX-DW.
Характеристики однопостового роботизированного сварочного поста ZX-DW
Фактические данные по реальным машинам. Без оценок и округления в большую сторону. Высокая повторяемость подтверждена для всех вариантов корпуса робота. Это одно из немногих представленных на рынке решений для роботизированного сварочного поста, которое поставляется с системой программирования без обучения робота.
| Параметр | Характеристика |
|---|---|
| 01. Производительность и мощность | |
| Модель оборудования | ZX-DW |
| Повторяемость позиционирования | ±0,05 mm |
| Максимальная рабочая зона | 2,0 × 1,2 × 0,6 m |
| Средняя скорость сварки | 0,3 – 0,5 m/min (зависит от способа сварки) |
| Общая потребляемая мощность | ~36 KVA (робот — 5 KVA + источник сварочного тока — 31 KVA) |
| 02. Конфигурация роботизированного сварочного поста | |
| Варианты корпуса робота | MR10W-1440-D / MR08-1840 / MR12-2010 |
| Конструкция робота | 6 осей, полые манипулятор и запястье, встроенная прокладка кабелей |
| Источник сварочного тока | Цифровой инвертор Aotai или Megmeet |
| Сварочная горелка | Удлинённая сварочная горелка TRM с водяным охлаждением |
| Система управления | Система сварки Friendsss без обучения робота |
| Система машинного зрения | Линейное лазерное сканирование для слежения за сварным швом |
| Опциональная система машинного зрения | Робот CRP2006 + Revopoint 3D Vision 2.0 |
| 03. Способы сварки и применение | |
| Варианты позиционера | L-образный / P-образный / с передней и задней бабками |
| Подходящие изделия | Косынки, рёбра жёсткости, кронштейны, консоли, опорные пластины колонн, небольшие металлоконструкции |
| Способы сварки | MIG / MAG (в среде CO₂ или смеси газов) |
| Степень защиты | Корпус с защитой от пыли и капель |
| Вспомогательные функции | Автоматическая очистка горелки, обрезка проволоки и интеграция с автоматической подачей материала |
Интеллектуальное программное обеспечение
Система Friendsss без обучения робота напрямую импортирует файлы 3D-моделей из Tekla, SOLIDWORKS или UG — ручное программирование с пульта не требуется. Программа автоматически определяет расположение сварных швов, подбирает параметры сварки и с помощью технологии цифрового двойника отслеживает производственные показатели в реальном времени для вашего роботизированного сварочного поста.
О производителе
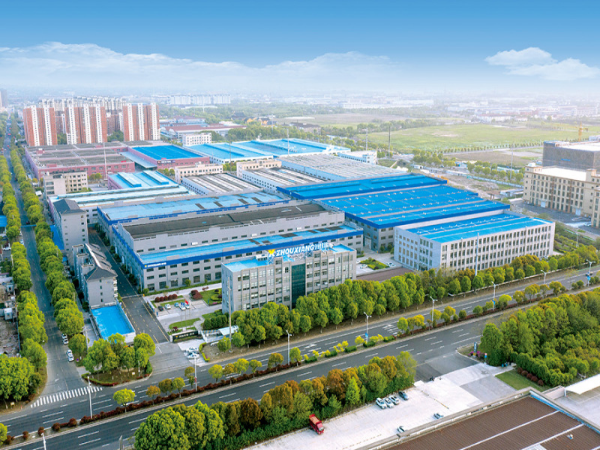
ZHOUXIANG — производитель и поставщик роботизированных сварочных постов с 1991 года
Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. — предприятие в сфере сварки и резки, основанное в 1991 году. Компания владеет более чем 200 патентами и имеет различные национальные квалификации и сертификаты. По уровню качества наши линии для производства двутавровых балок, установки для резки с ЧПУ и роботизированное сварочное оборудование не имеют равных.
Например, однопостовой роботизированный сварочный пост ZX-DW спроектирован для автоматизации под ключ. Он рассчитан на работу с коллаборативными роботами или роботами для тяжёлых условий, сохраняя гибкость при производстве широкой номенклатуры изделий. Слежение за сварным швом в реальном времени и автоматическая корректировка повышают производительность, сокращают ручной труд и улучшают условия работы. В конструкции ZX-DW используются лазерные системы, которые повышают эффективность и безопасность. Кроме того, пост рассчитан на удобную эксплуатацию и интеграцию.
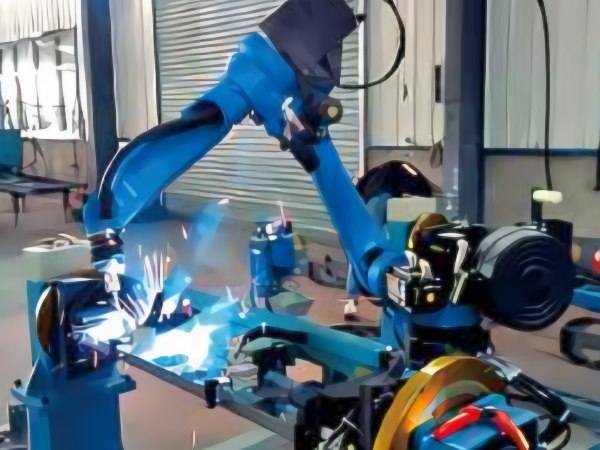
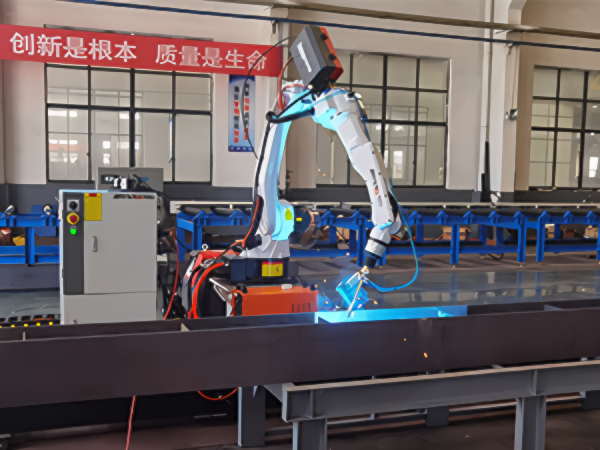
Обзор предприятия
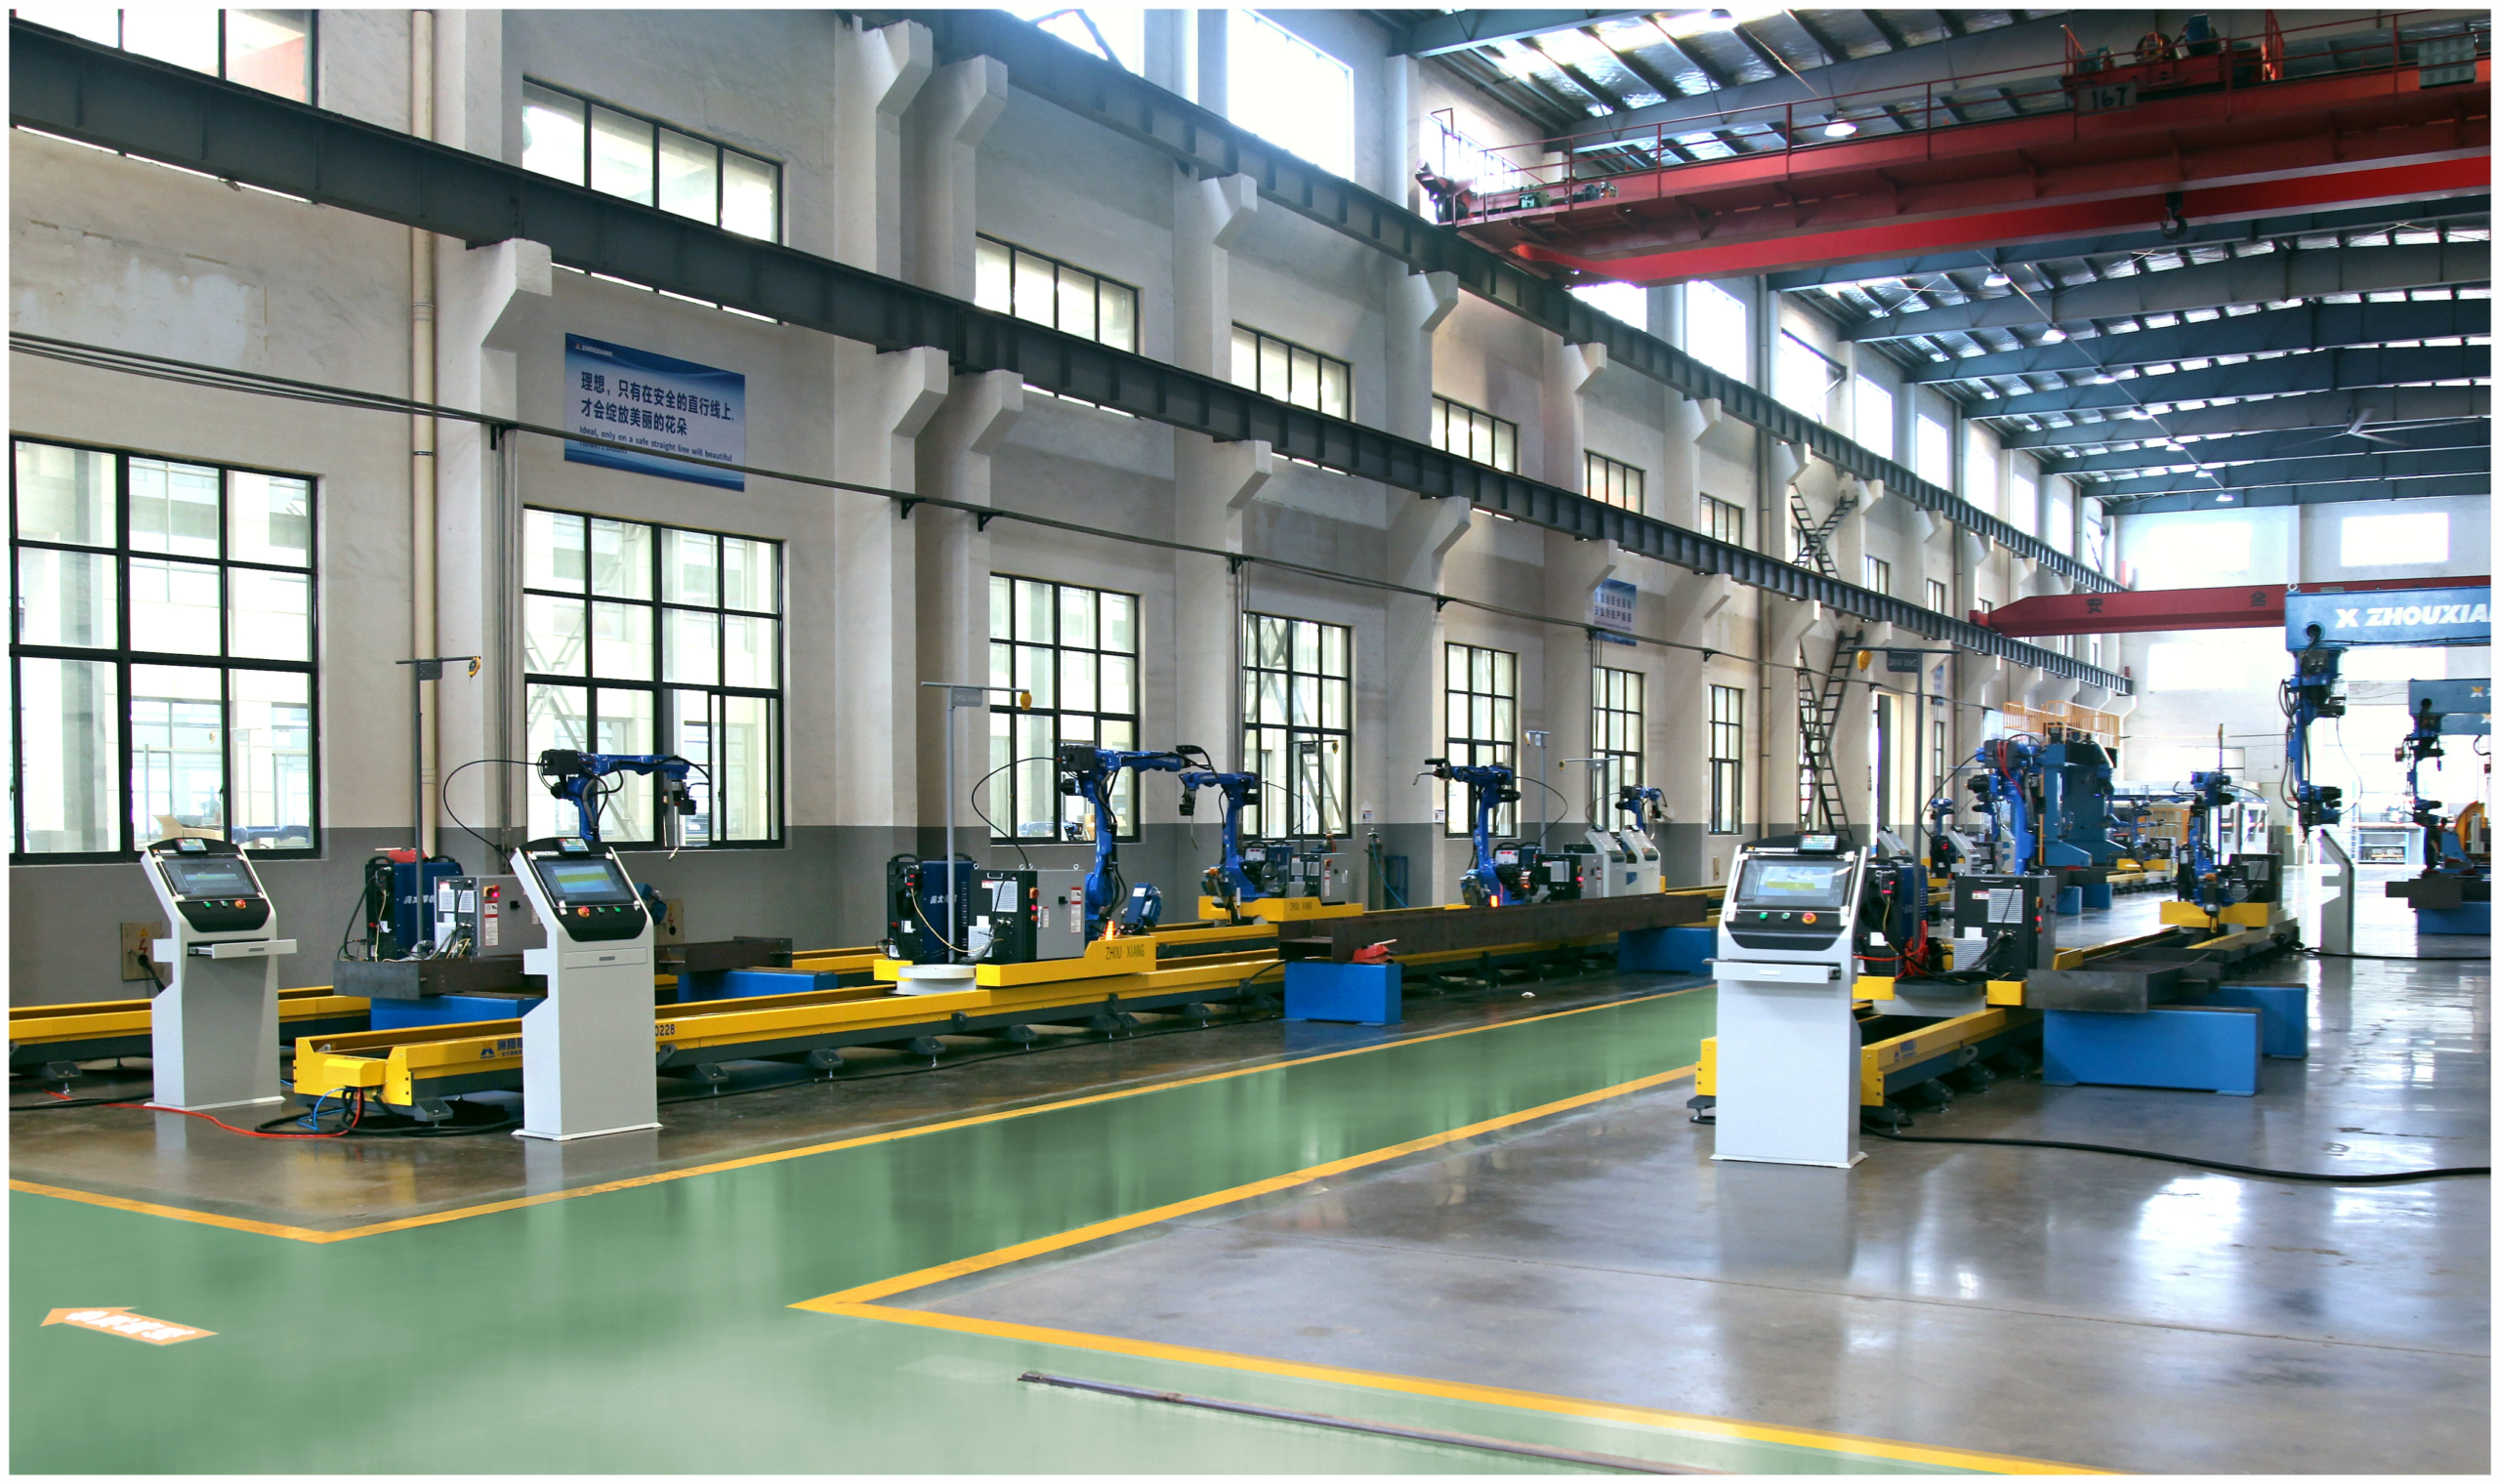
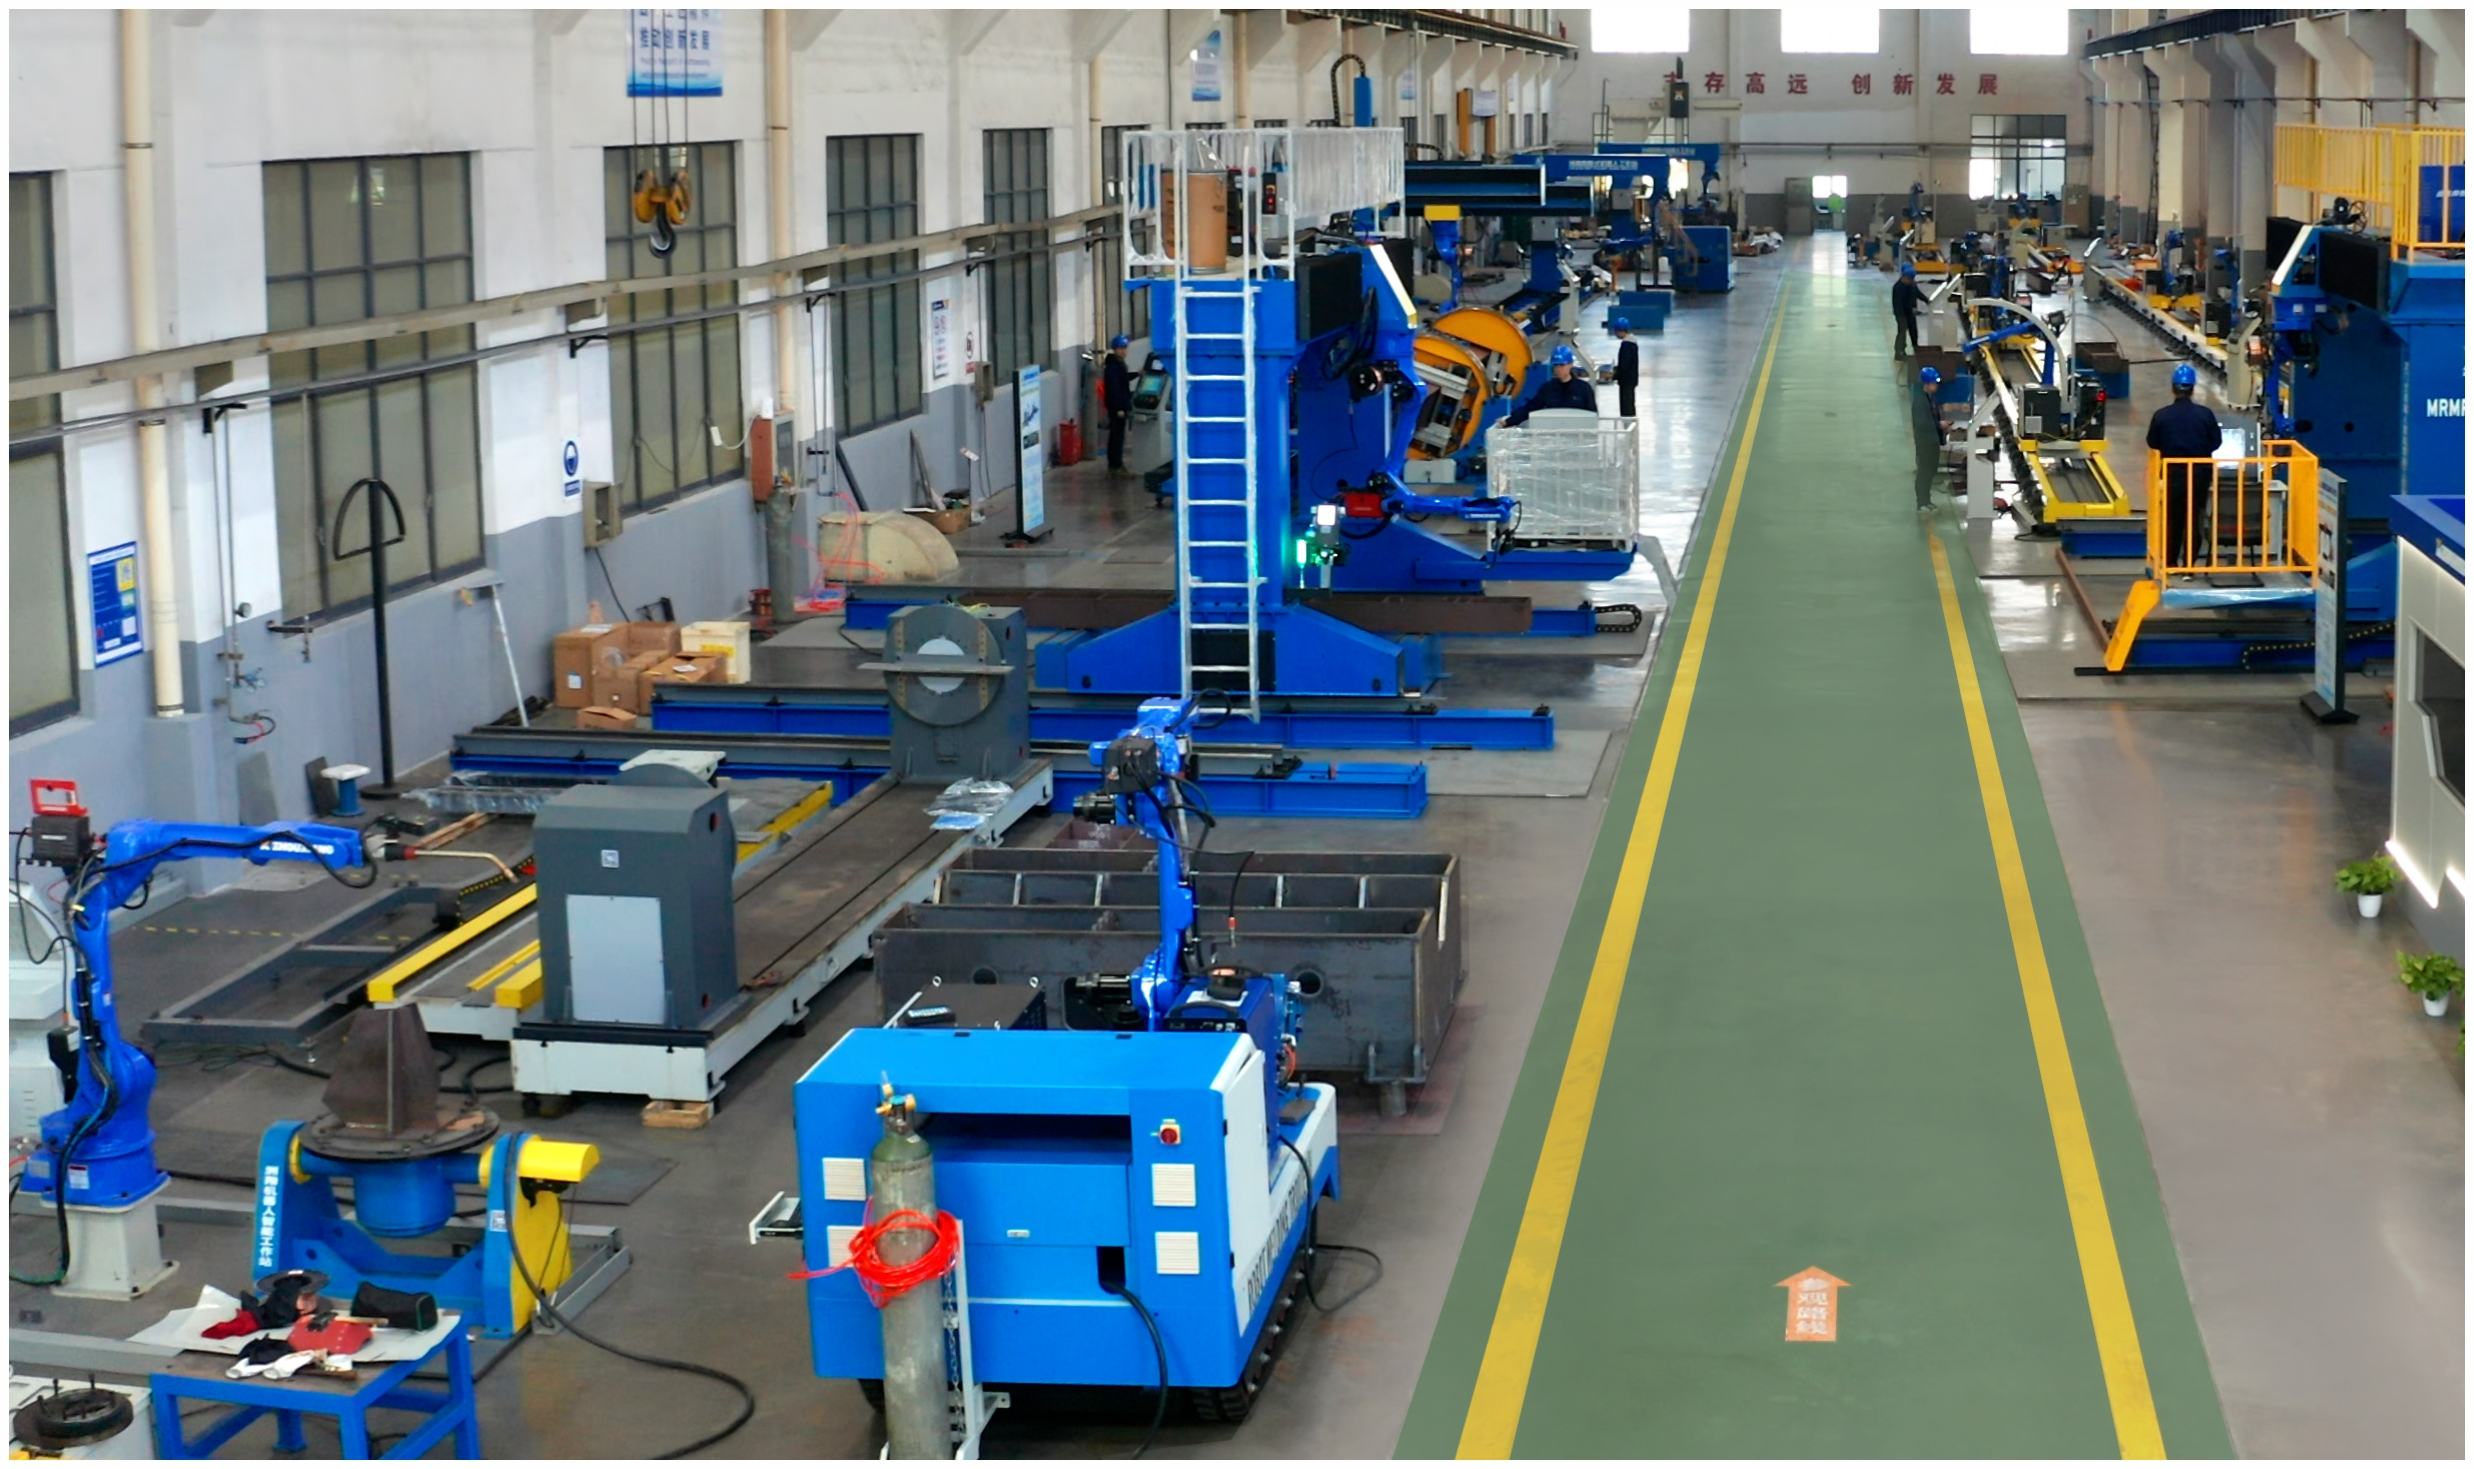
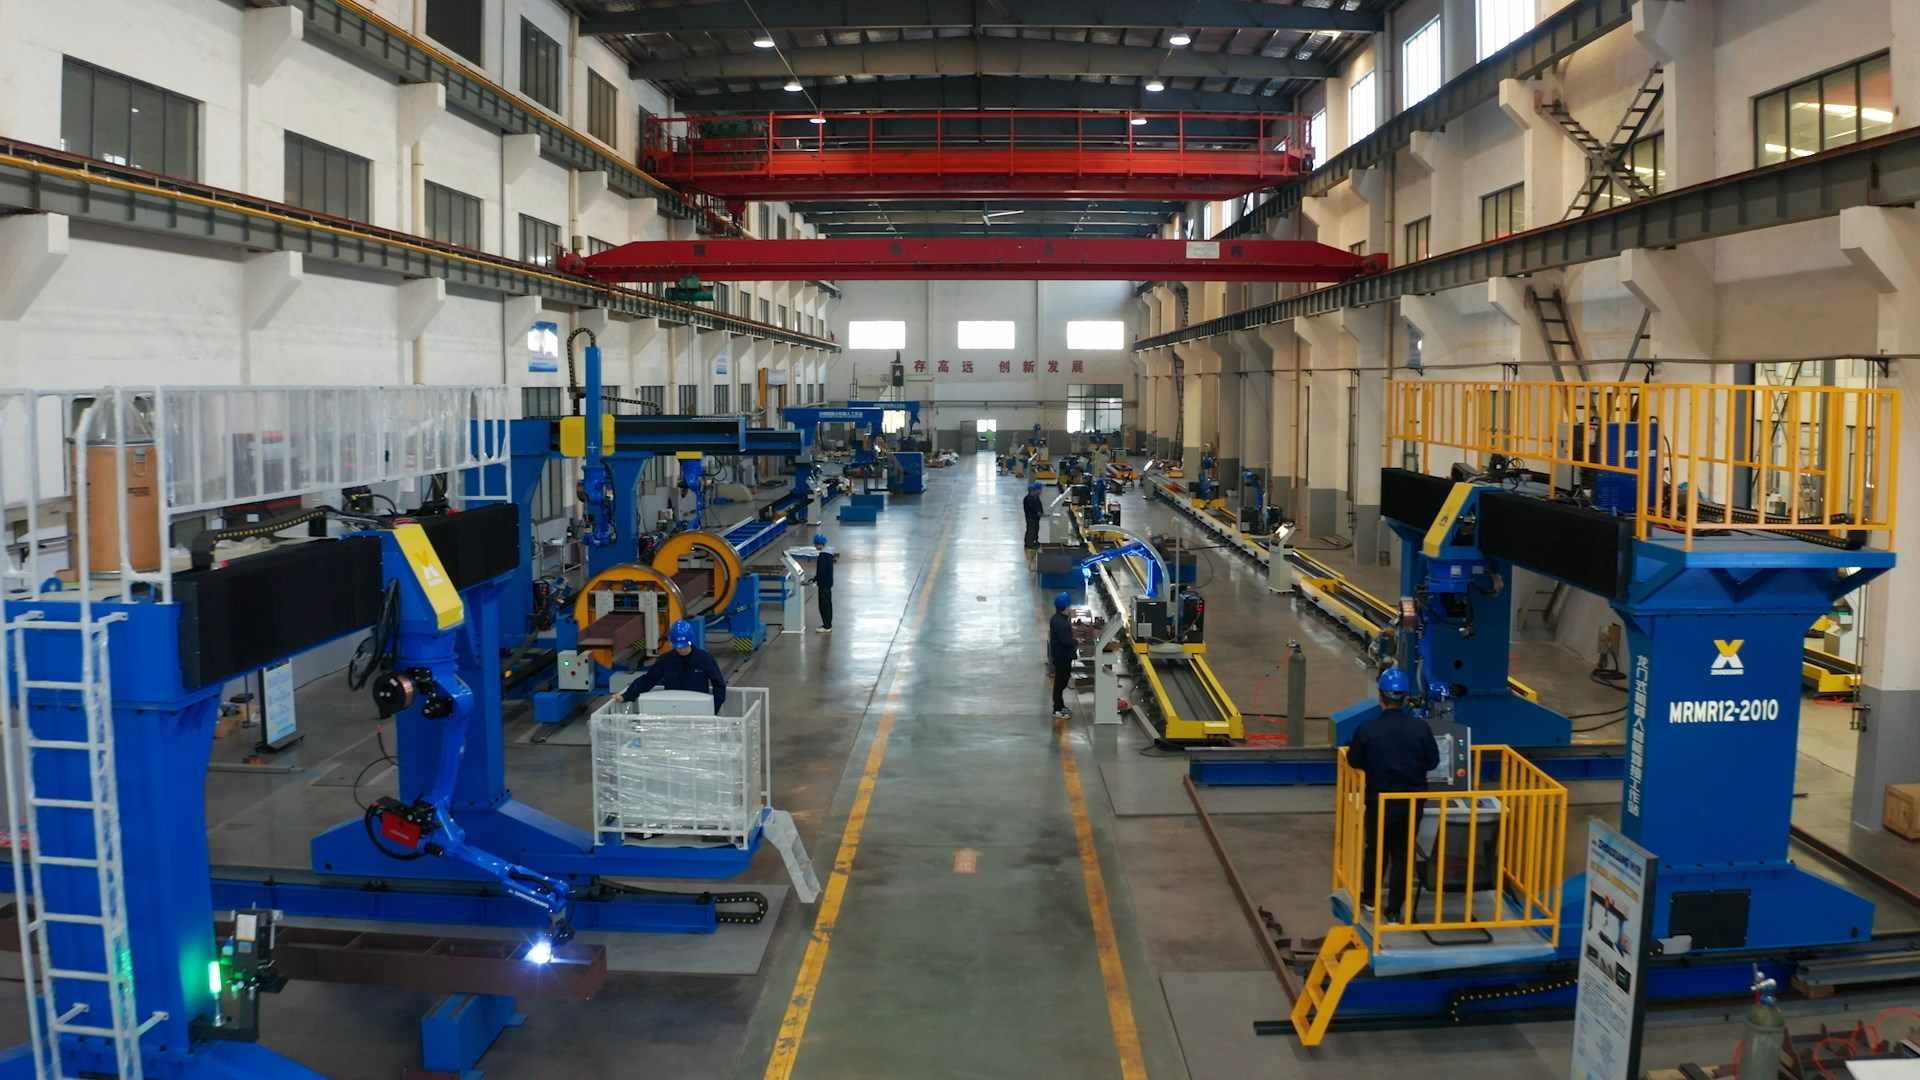
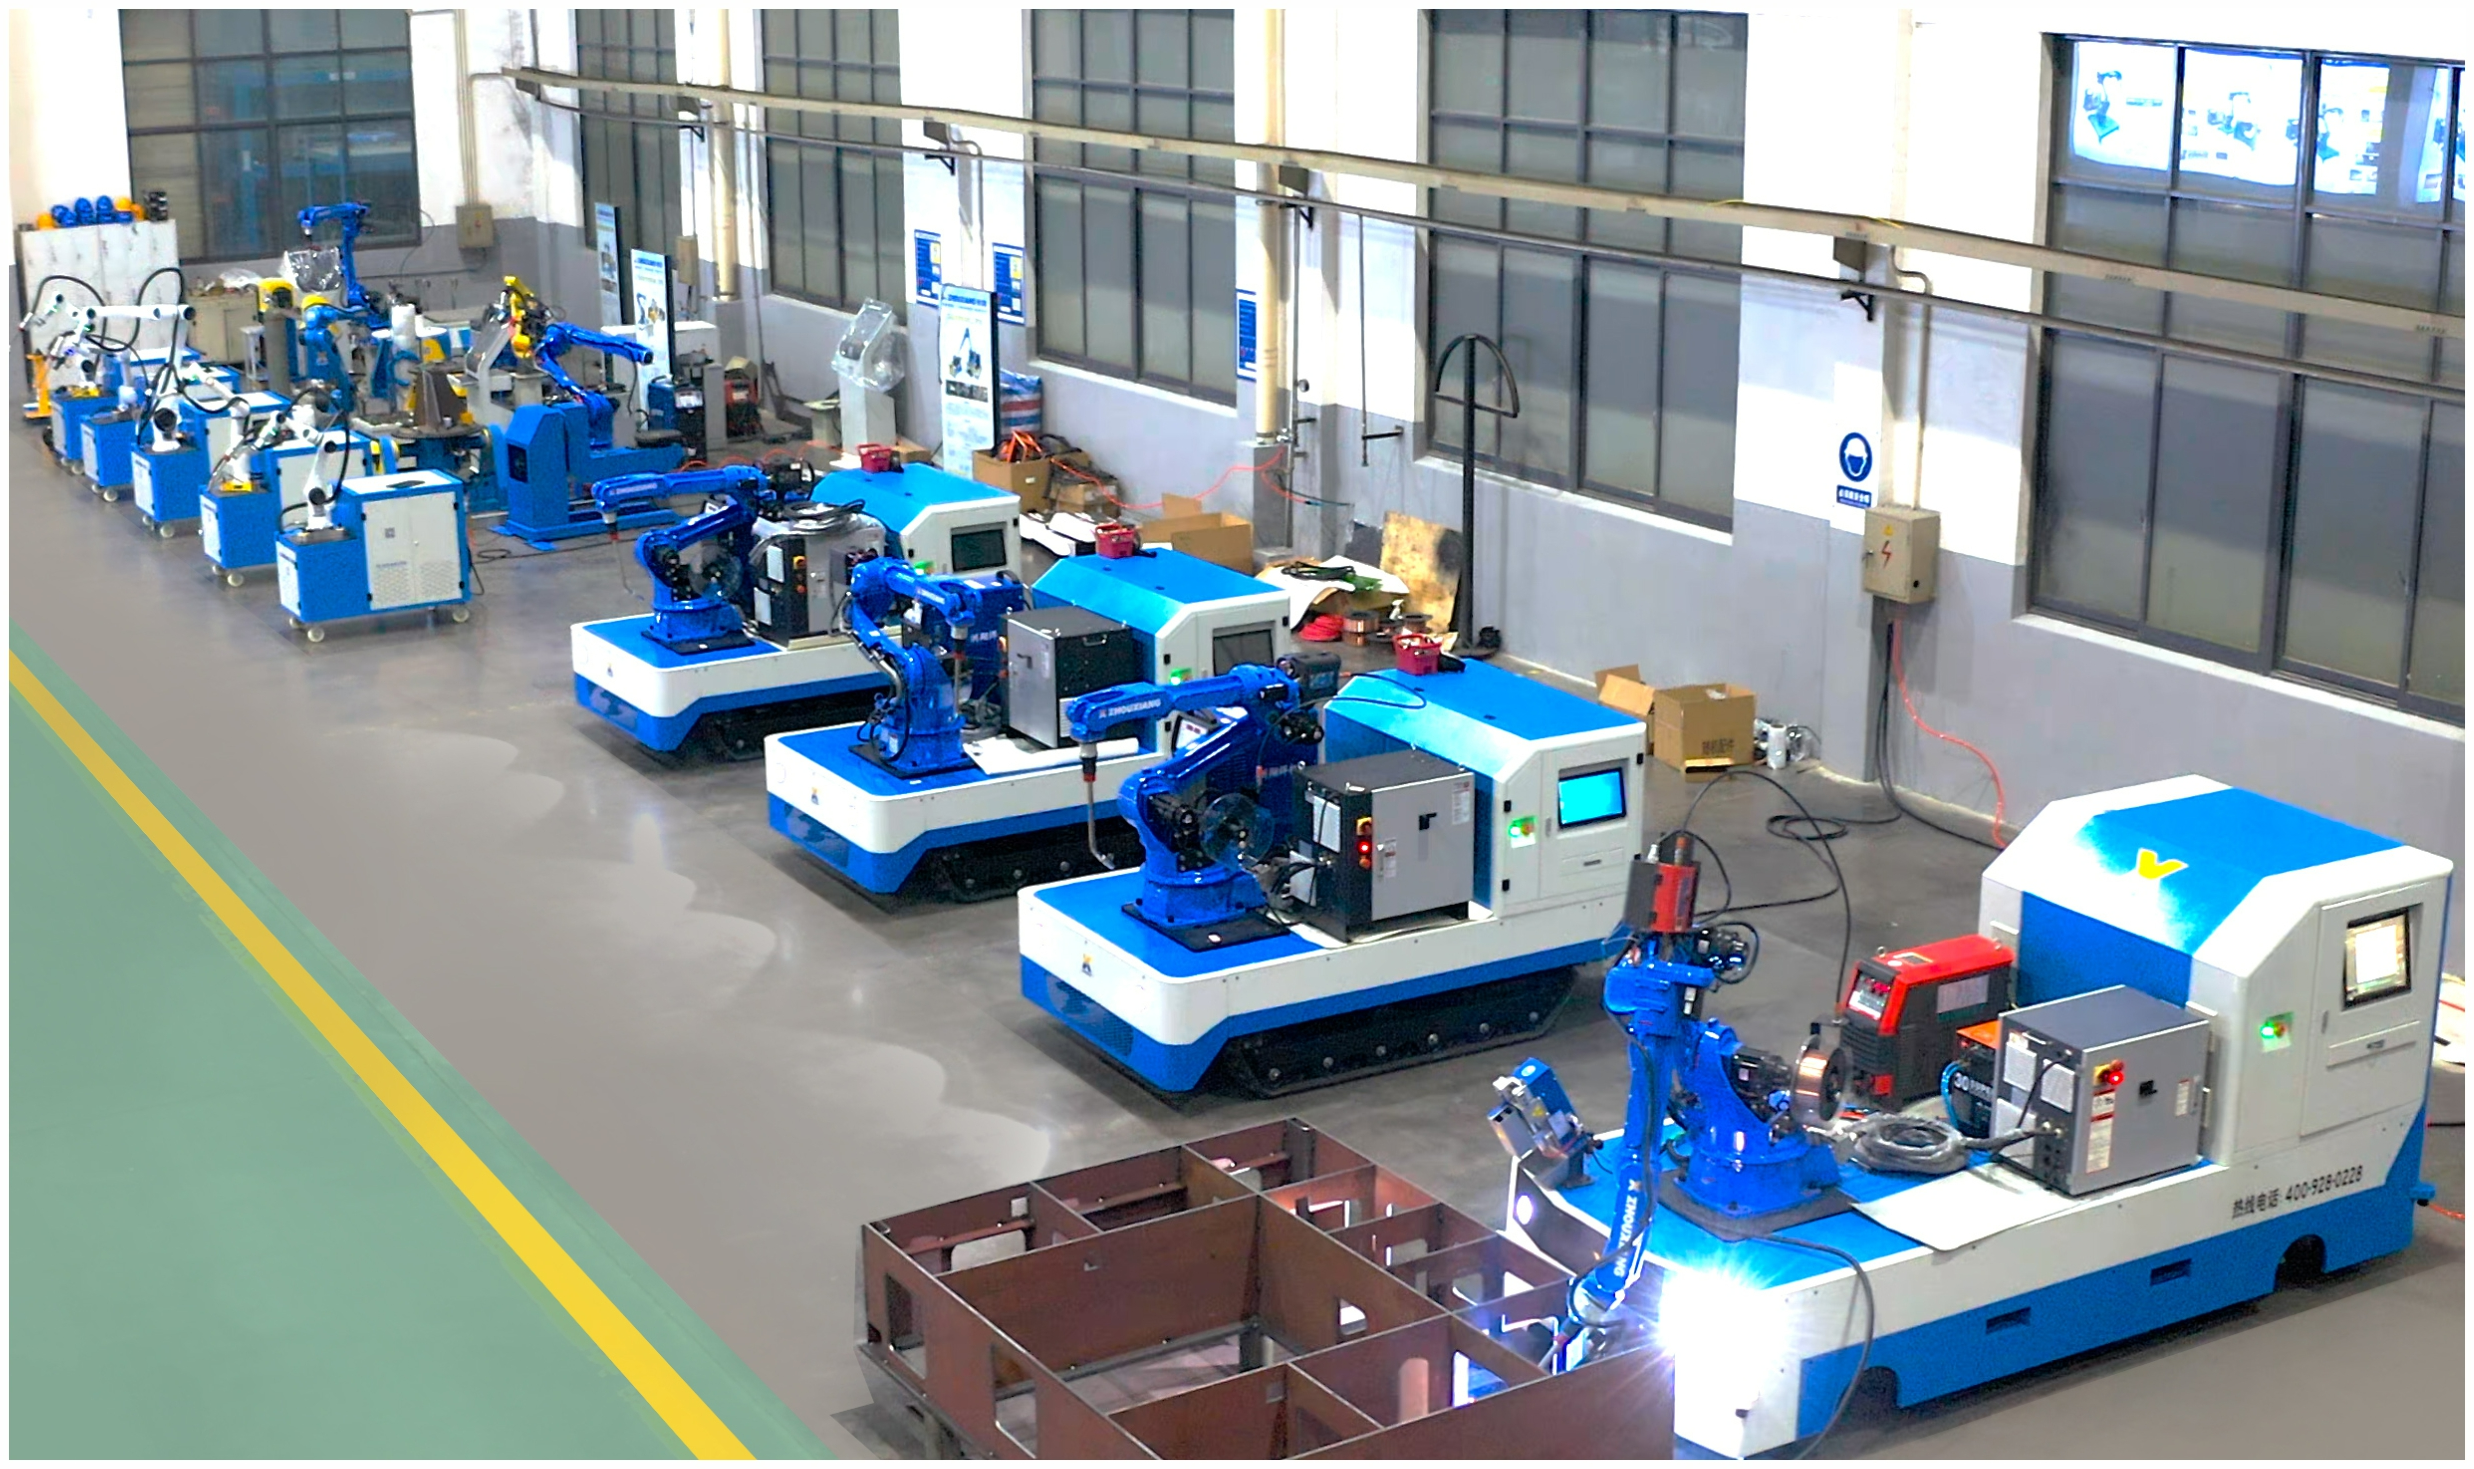
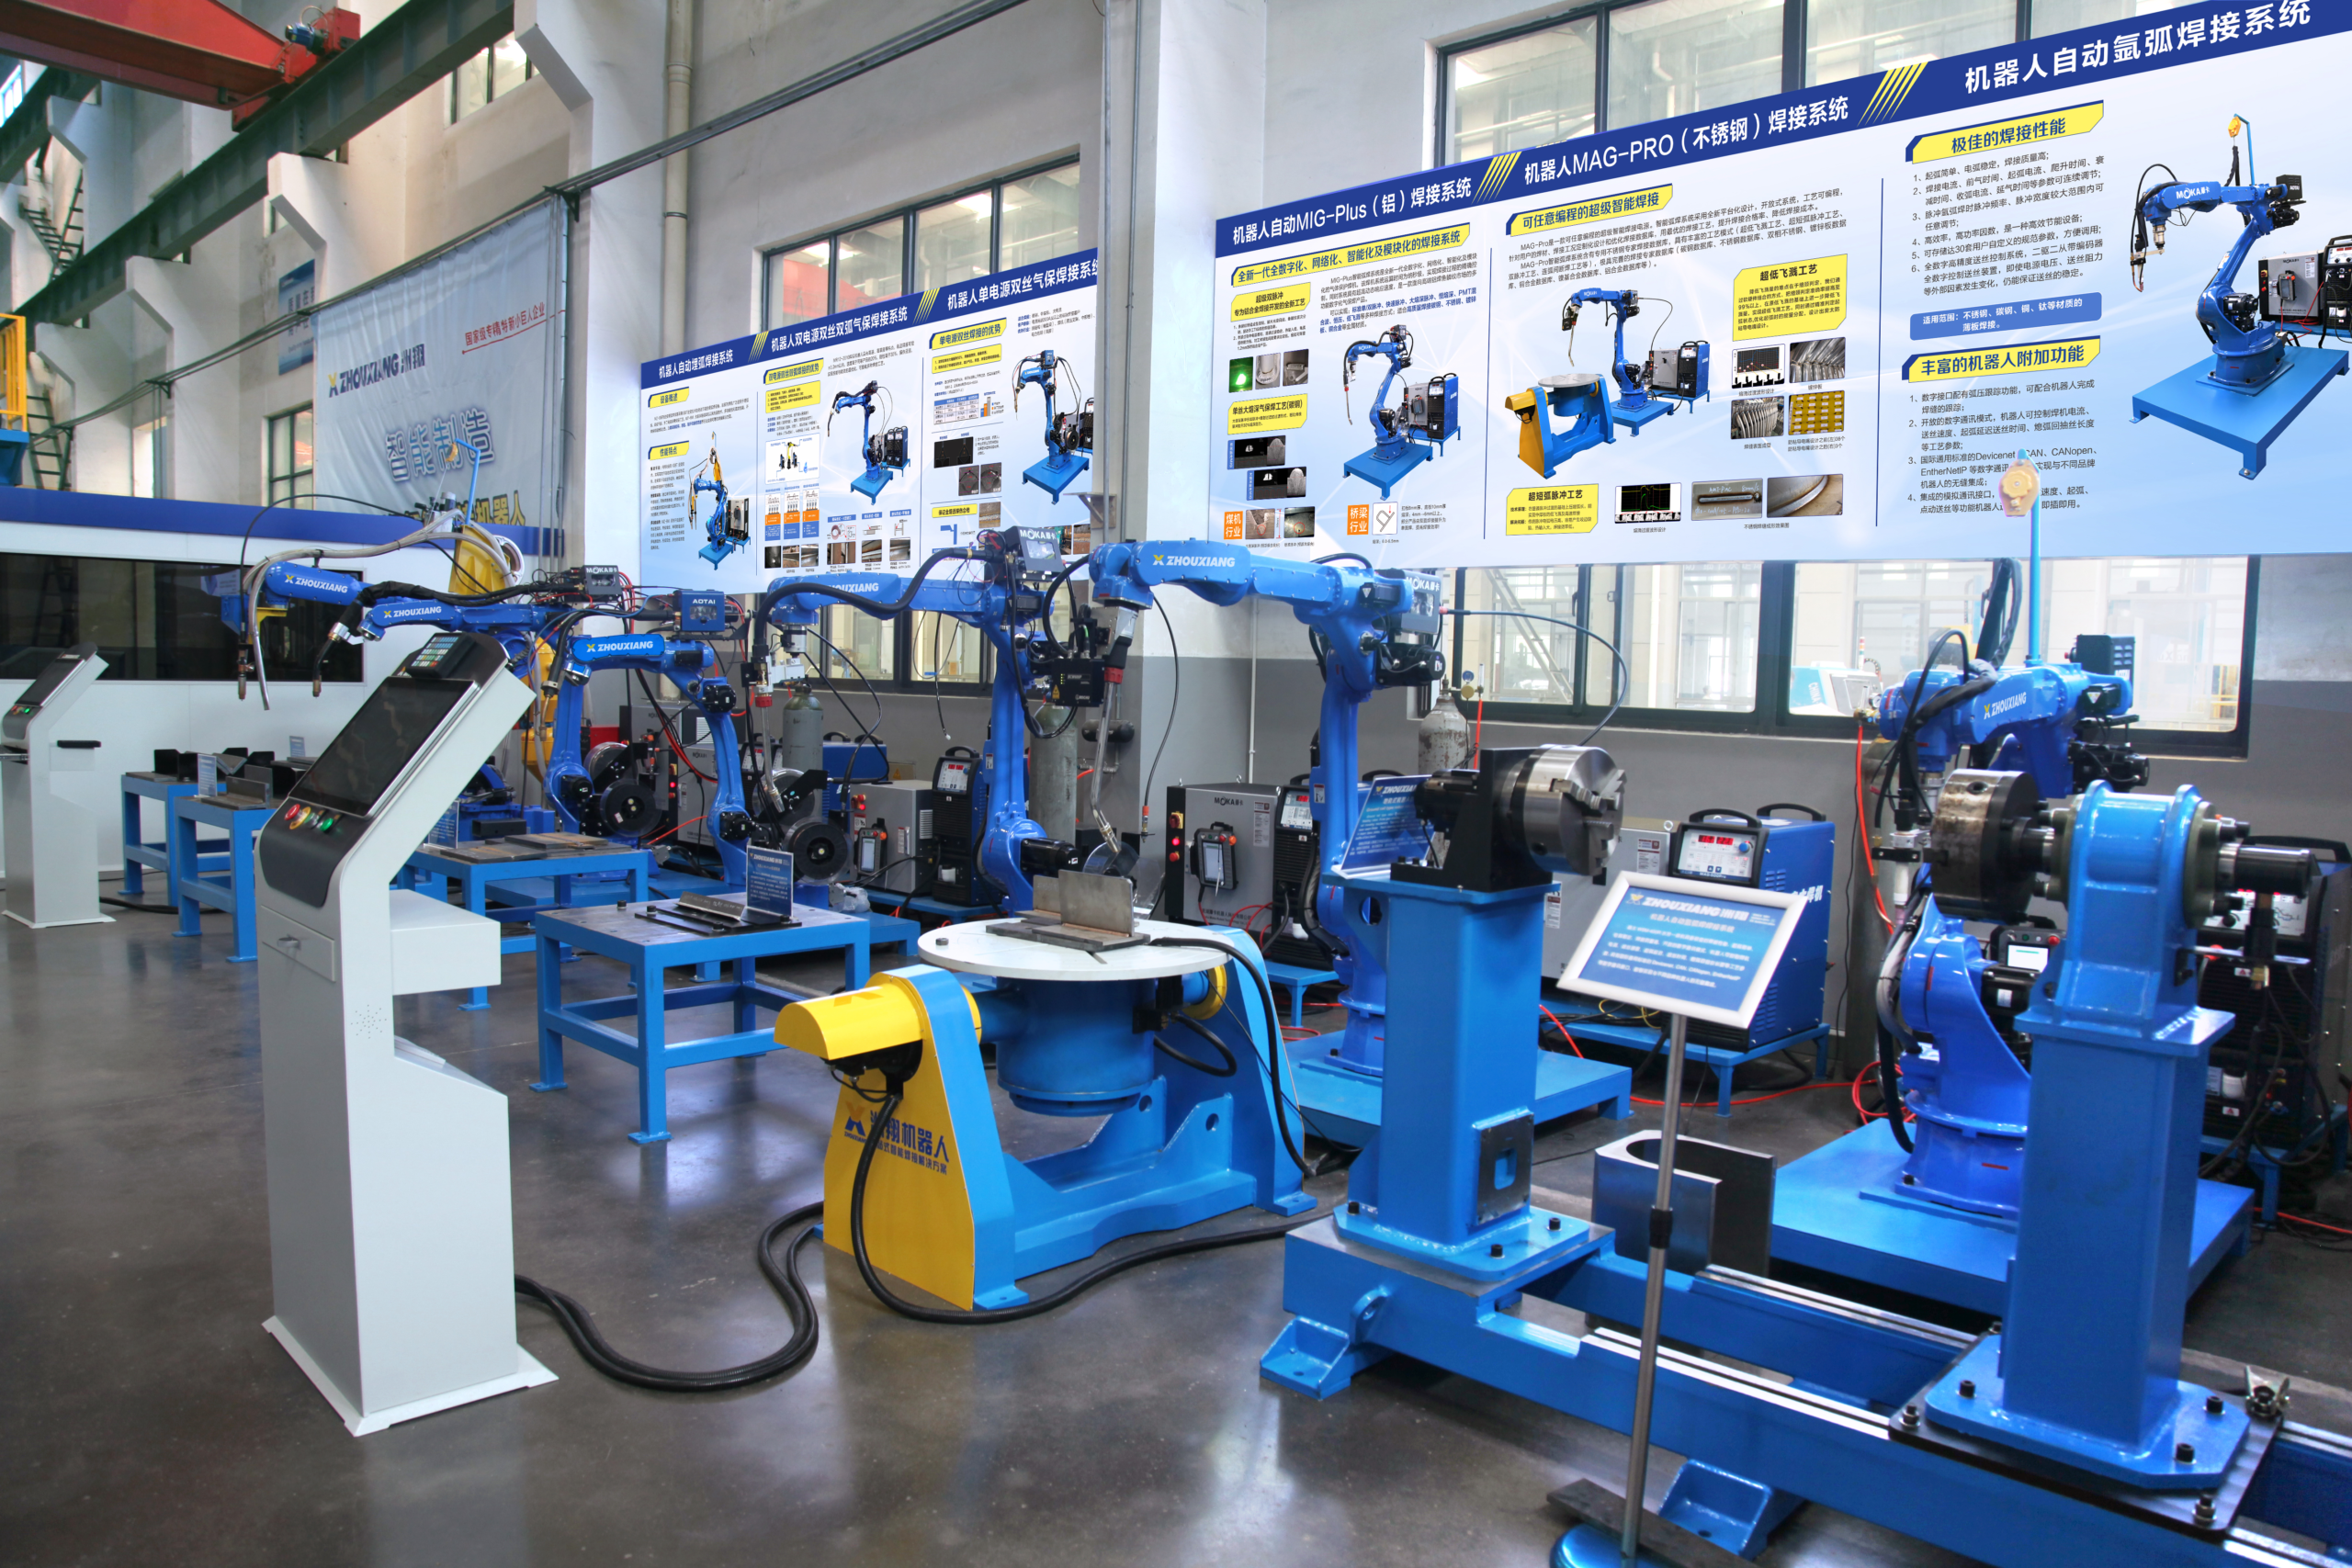
Галерея однопостового роботизированного сварочного поста ZHOUXIANG
Сравнение
Ручная и роботизированная сварка: сравнение бок о бок
Сравнение на основе отраслевых показателей и фактических производственных данных с установленных комплексов Zhouxiang ZX-DW.
Ручная сварка
Время горения дуги25–40 %
Доля дефектов5–8 %
Точность позиционирования±1–2mm
Стабильность результатаПеременная
Смен в день1–2
Требуемый уровень квалификации оператораВысокий (сертифицированный сварщик)
Время настройки для нового изделияМинуты
Воздействие сварочного дымаПрямое
Стоимость труда (США)~$50/hr с учётом льгот
Масштабирование производстваНанять больше сварщиков
Роботизированная сварка ZX-DW
Время горения дуги60–80 %
Доля дефектов<1%
Точность позиционирования±0,05mm
Стабильность результатаОдинаковый результат в каждом цикле
Смен в день2–3 (1 оператор)
Требуемый уровень квалификации оператораНизкий (без обучения робота)
Время настройки для нового изделияМинуты (по 3D-модели)
Воздействие сварочного дымаЗакрытая ячейка и система вытяжки
Стоимость труда (США)~$30/hr (оператор)
Масштабирование производстваДобавить смены или ячейки
Итог
2–3×За счёт увеличения времени горения дуги роботизированная сварка повышает производительность на одного оператора. Если учесть сокращение числа дефектов и доработок, а также возможность работать в несколько смен, прирост выпуска будет ещё выше.
Узнать цену сейчас →
B2B и оптовые поставки
Оптовые поставки роботизированных сварочных постов — OEM, партии оборудования и индивидуальные конфигурации
Мы работаем напрямую с интеграторами, дистрибьюторами и конечными предприятиями. Без посредников.
OEM и собственная торговая марка
Ваш бренд, наше оборудование
Мы поставляем полностью готовые посты под вашим брендом: с индивидуальной окраской, маркировкой на панели управления и вашей документацией. Мы уже работали с партнёрами в Турции, Бразилии и Юго-Восточной Азии. Производство занимает 30–45 дней после подтверждения заказа.
30–45
дней с момента заказа
до поставки
до поставки
Оптовые и крупные заказы
Цены на несколько единиц оборудования
Заказываете 3 или более единиц? Мы скорректируем цену и при необходимости организуем поставки поэтапно, в соответствии с вашим графиком развёртывания. Для крупных заказов предусмотрена координированная поддержка при пусконаладочных работах: наши выездные инженеры устанавливают и проводят проверку первой изготовленной детали на каждой единице оборудования.
Индивидуальная конфигурация
Конфигурация по вашим требованиям
Выберите корпус робота, позиционер, бренд источника сварочного тока и уровень оснащения системой машинного зрения. Нужна другая конфигурация газовой смеси? Нестандартное крепление сварочного приспособления? Удлинённые кабельные жгуты для интеграции с мостовым краном? Мы комплектуем оборудование под заказ. В этом преимущество производителя перед перепродавцом.
Международная логистика
Доставка и послепродажное обслуживание
Мы экспортируем оборудование более чем в 40 стран и берём на себя морскую контейнерную перевозку, упаковку в ящики и экспортную документацию. Послепродажное обслуживание включает удалённую диагностику через интерфейс цифрового двойника, склад запасных частей и при необходимости выездное обслуживание силами региональных партнёров в Европе, на Ближнем Востоке и в Северной и Южной Америке.
Безопасность и соответствие требованиям
Безопасность, стандарты и обслуживание роботизированной сварочной ячейки: что нужно знать покупателям
Рано или поздно каждый покупатель спрашивает о безопасности. Обычно уже после того, как решил купить. Лучше обсудить это заранее.
Сварочный робот движется быстро, работает с включённой дугой и не знает, что вы вошли в его рабочую зону. Это не попытка напугать — таковы законы физики. ZX-DW комплектуется полным набором средств безопасности, рассчитанным на выполнение требований ISO 10218-1 и ISO 10218-2 к промышленным роботизированным ячейкам. Ниже рассказываем, что входит в комплект и что соответствующие стандарты означают для вашего производства.
Встроенные средства безопасности роботизированной сварочной ячейки
Физическое защитное ограждение
Каркасное ограждение из стали с обзорными панелями из поликарбоната, рассчитанного на сварочные работы. Оно защищает от вспышек дуги, ультрафиолетового излучения и брызг металла. Блокировки дверей останавливают движение робота при открывании: манипулятор полностью прекращает движение, а не просто делает паузу.
Система аварийного останова
Кнопки аварийного останова категорий 0 и 1 по IEC 60204-1. Кнопки с грибовидной головкой установлены на ограждении, пульте обучения и панели управления. При нажатии любой из них дуга гаснет, а робот останавливается в пределах установленного тормозного пути.
Световая завеса (опция)
Световые завесы безопасности типа 4 с рейтингом SIL 3 / PLe для случаев, когда невозможно установить полное ограждение, например когда для загрузки тяжёлых изделий нужен доступ мостового крана. Завеса образует невидимую границу безопасности. Луч прерван — робот останавливается.
Подключение системы удаления сварочного дыма
В ограждении предусмотрены крепления и фланцы воздуховодов для подключения к системе удаления сварочного дыма на вашем производстве. При сварке MIG/MAG образуются пары марганца и хрома. Надлежащая вытяжка необходима, особенно при сварке нержавеющей стали.
Система управления с функциями безопасности
Контроллер робота выполняет двухканальный контроль безопасности: ограничивает скорость в ручном режиме, задаёт программные зоны безопасности и обнаруживает столкновения. Если манипулятор неожиданно с чем-то соприкасается, он останавливается за миллисекунды.
Электрическая защита
Шкаф управления соответствует стандартам IEC 61439 для низковольтных комплектных устройств. Автоматические выключатели, защита от перенапряжения и надлежащее заземление уже предусмотрены и подключены. Источник сварочного тока изолирован от цепи управления, поэтому неисправность при сварке не передаётся на контроллер робота.
Стандарты и сертификаты для роботизированной сварочной ячейки
Если вы экспортируете продукцию, изготовленную на этом оборудовании, аудиторы качества ваших заказчиков спросят, каким стандартам соответствует сварочная ячейка. Ниже перечислено, что мы можем документально подтвердить.
Безопасность машин и ячеек
ISO 10218-1:2025
ISO 10218-2:2025
Маркировка CE
IEC 60204-1
ISO 13849-1 (PLd)
Нормы качества сварки
ISO 3834
EN 1090
AWS D1.1
ISO 10218 устанавливает требования к безопасности роботов на уровне оборудования (часть 1) и интеграции ячеек (часть 2). Экспортные модели стандартно имеют маркировку CE; декларация соответствия охватывает Директиву по машинам. ISO 3834, EN 1090 и AWS D1.1 касаются качества сварки, а не самого оборудования. Однако регистрация параметров и повторяемость ZX-DW существенно упрощают соблюдение этих норм по сравнению с ручной сваркой.
График обслуживания роботизированной сварочной ячейки
Роботизированные сварочные ячейки нельзя просто запустить и забыть о них. Но и постоянной головной боли с обслуживанием, которой опасаются некоторые, тоже не будет. Вот как выглядит реалистичный график обслуживания по фактическим данным о работе установленного оборудования.
| Периодичность | Работы | Время выполнения | Исполнитель |
|---|---|---|---|
| Ежедневно | Удалить брызги с сопла горелки, проверить подачу проволоки и состояние наконечника | 5–10 мин | Оператор |
| Еженедельно | Проверить расход газа, осмотреть кабели и очистить зажим позиционера | 15–20 мин | Оператор |
| Ежемесячно | Осмотреть канал сварочной горелки, откалибровать TCP (центральную точку инструмента), проверить устройства безопасности | 30–45 мин | Специалист по обслуживанию |
| Ежеквартально | Смазать сочленения робота (оси 1-6), проверить люфт редуктора и осмотреть кабельный жгут | 1–2 часа | Специалист по обслуживанию |
| Ежегодно | Полная калибровка робота, осмотр подшипников позиционера, обновление прошивки контроллера, аудит системы безопасности | 4–6 часов | Сервисная служба ZHOUXIANG или обученный специалист |
Ошибка №1 при обслуживании, которую мы наблюдаем чаще всего: игнорирование канала сварочной горелки. Изношенный канал увеличивает сопротивление подачи проволоки, что приводит к нестабильности дуги и пористости. Операторы винят робота. Почти всегда причина в канале. Заменяйте его каждые 3–4 месяца в зависимости от режима работы, и примерно 70 % обращений с жалобой «робот плохо сваривает» исчезнут.
Проблемы с роботизированными сварочными системами, которые мы решаем каждую неделю
Это не гипотетические ситуации. Они возникают в разговорах с заказчиками и во время визитов на заводы.
⚠ Проблема
Не удаётся найти сварщиков — производство отстаёт от графика
Дефицит сварщиков — не проблема будущего, он уже ощущается. Средний возраст сварщика в США превышает 55 лет, и нехватка кадров растёт. Предприятия теряют опытных специалистов на пенсии и не успевают найти им замену. Тем временем заказы накапливаются, а сроки поставки сокращаются.
✓ Наше решение
Один ZX-DW заменяет 2-3 поста ручной сварки
Система без обучения робота позволяет работать с ячейкой вашим операторам — без подготовки программистов роботов. На некоторых предприятиях выпуск вырос со 120 деталей за смену при ручной сварке до 260+ деталей за смену при роботизированной сварке с одним постом. Робот не берёт больничный, не устаёт к шестому часу работы и не нуждается в трёх месяцах обучения на рабочем месте.
В конце 2023 года к нам обратилось предприятие по изготовлению металлоконструкций под Сучжоу: оно проигрывало тендеры, потому что не успевало выполнять заказы в срок. За предыдущие 18 месяцев на пенсию ушли 4 сварщика, а найти им замену не удавалось. Начальник производства прямо сказал: «Нам нужно сваривать 200+ косынок в день, а сейчас мы едва выпускаем 120».
Мы установили ZX-DW с роботом MR10W-1440-D, L-образным позиционером и системой Friendsss без обучения робота. Настройка заняла около 4 дней — если честно, меньше, чем мы ожидали: интерфейс без обучения робота почти полностью устранил необходимость программирования.
✓ Результат
За 2 недели производство вышло на 260 пластин за смену. Доля брака снизилась с ~6 % до менее 1 %. Начальник производства назвал это «самым простым решением за последние пять лет».
⚠ Проблема
Нестабильное качество сварки в разные смены
Швы в понедельник утром выглядят иначе, чем в пятницу после обеда. Разные сварщики, разная устойчивость руки и разная концентрация. Для предприятий, экспортирующих продукцию на рынки со строгим входным контролем по EN 1090 и AWS D1.1, такая нестабильность оборачивается дорогостоящей доработкой и портит отношения с заказчиками.
✓ Наше решение
Повторяемость ±0,05 mm при каждом сварном соединении
Робот не сбивается с траектории. Лазерная система слежения за сварным швом корректирует отклонения изделий в реальном времени, а цифровой источник сварочного тока поддерживает стабильные параметры дуги. Ширина, проплавление и внешний вид шва остаются неизменными на протяжении 8-часовой смены или даже 24-часового цикла.
Это был интересный случай. Предприятие в провинции Цзянсу экспортировало металлоконструкции немецкому подрядчику, который постоянно отмечал нестабильное качество сварки при входном контроле. Речь шла не о нарушении прочности, а в основном о внешнем виде: здесь подрез, там слишком много брызг. Этого хватало, чтобы возникали разногласия.
Мы установили ZX-DW с манипулятором MR12-2010 и системой Revopoint 3D Vision 2.0 для сканирования перед сваркой. Система 3D-контроля строила карту каждого изделия до зажигания дуги, поэтому траектория сварочной горелки соответствовала реальной детали, а не идеализированной модели CAD.
✓ Результат
В следующем отчёте о контроле качества немецкий подрядчик не отметил ни одного дефекта внешнего вида. Владелец предприятия переслал нам письмо: «Что бы вы ни изменили, продолжайте в том же духе».
⚠ Проблема
Наша команда не справится со сложным программированием робота
Для традиционных роботизированных сварочных ячеек нужен специалист, который умеет программировать с пульта: перемещать оси, задавать точки и настраивать параметры. Это узкоспециальный навык, которого часто нет на малых и средних предприятиях. А зарплата программиста роботов? Ещё $60K-$80K в год.
✓ Наше решение
Система без обучения робота: загрузите модель и нажмите «Старт»
Система Friendsss напрямую считывает файлы Tekla, SOLIDWORKS или UG. Она определяет сварные швы, задаёт параметры сварки и генерирует программу робота — знания программирования не нужны. Операторы осваивают систему за один-два дня. Мы обучали людей, которые раньше никогда не работали с роботами.
Производитель металлической мебели рядом с Фошанем наращивал выпуск на 30 % в год, но не мог достаточно быстро нанимать сварщиков. Три поста ручной сварки, а производство всё равно отставало. Владелец рассказал, что рассматривал роботизированные ячейки японских брендов, но его отпугнули сложность программирования и высокая цена.
Мы установили рядом два поста ZX-DW, оба с позиционерами с передней и задней бабками для сварки трубчатых рам. Решающее преимущество — система без обучения робота: операторы, не имевшие опыта работы с роботами, запустили производственные программы уже через 2 дня обучения. Без программирования с пульта и лицензий на офлайн-программирование.
✓ Результат
Выпуск вырос со 150 рам в день на 3 постах ручной сварки до 280 рам в день на 2 роботизированных ячейках с 2 операторами. Срок окупаемости — менее 14 месяцев только за счёт экономии на оплате труда. Отдел финишной обработки больше не запрашивает доработку сварных соединений.
⚠ Проблема
Изделия отличаются от партии к партии — робот не справляется
Изделия после сварки — не детали после механической обработки. Термическая деформация, зазоры при сборке и кромки после плазменной резки означают, что каждая партия немного отличается. Робот, следующий идеальной траектории CAD, может промахнуться на несколько миллиметров мимо фактического положения сварного шва — и это приведёт к дефектам.
✓ Наше решение
Лазерное слежение и опциональное 3D-сканирование
Стандартный линейный лазерный сканер отслеживает шов во время сварки и корректирует положение сварочной горелки в реальном времени. Для более сложных задач сканер Revopoint 3D Vision 2.0 сканирует всю деталь до начала сварки и строит облако точек, по которому система корректирует программу сварки с учетом фактической геометрии. Не чертежа — реальной детали, установленной на позиционере.
На среднем по размеру предприятии по производству сельхозтехники опытные сварщики целыми днями выполняли повторяющуюся сварку кронштейнов. Текучесть кадров, нестабильное качество сварных швов и — вот что особенно неприятно — сверхурочные, за которые приходилось платить, чтобы справляться с сезонными пиками спроса.
Мы настроили ZX-DW с роботом MR08-1840 и позиционером P-типа. Слежение за швом с помощью линейного лазера было необходимо, поскольку размеры кронштейнов немного различались от партии к партии. Система машинного зрения распознавала эти различия и автоматически корректировала траекторию сварки.
✓ Результат
Время сварочного цикла для сборок кронштейнов сократилось с 12 минут при ручной сварке до 4.5 минут. Теперь один оператор одновременно обслуживает роботизированную сварочную ячейку и загрузочную станцию. Начальник участка признался, что сомневался: «Не думал, что робот справится с разбросом размеров наших деталей». Оказалось, что проблему решило лазерное слежение за швом.
В каких отраслях применяются роботизированные сварочные посты
Сварочный пост ZX-DW подходит для предприятий, где регулярно выполняется сварка металлоконструкций. Он особенно эффективен для компаний, выпускающих партии от 50 до 5 000 изделий, в которых преобладают угловые швы. Среди наших клиентов — производители металлоконструкций, мебельные фабрики и изготовители оборудования.
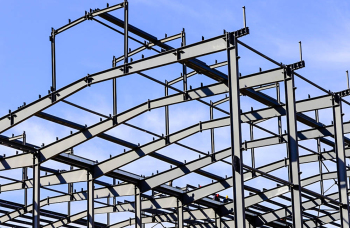
Изготовление металлоконструкций
Косынки · Кронштейны · Опорные плиты · Ребра жесткости · Консоли
Это наша основная область применения. Производители строительных металлоконструкций, работающие по стандартам EN 1090 или AWS D1.1: косынки на колоннах, ребра жесткости на балках, опорные плиты со шпильками для передачи сдвиговой нагрузки. На типичном производстве за смену вручную сваривают 80-150 таких деталей. За то же время ZX-DW обрабатывает 200-300 деталей, а сварные соединения проходят ультразвуковой контроль с первого раза.
Наведите курсор
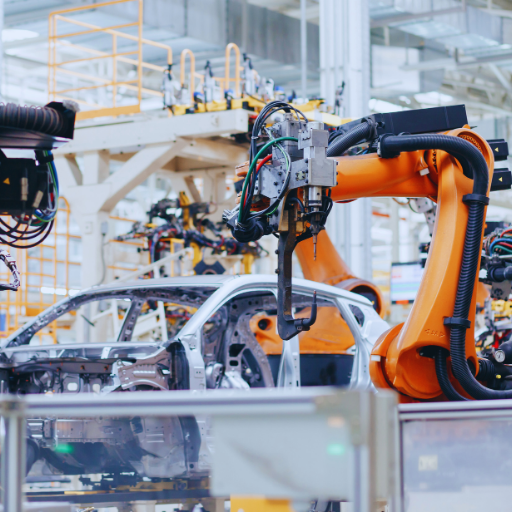
Автомобильные узлы
Каркасы сидений · Кронштейны выхлопной системы · Поперечины шасси
Сварка целого кузова автомобиля — задача для нескольких роботов; ZX-DW предназначен не для этого. А сварка узлов? Рамы сидений, подвесы выхлопной системы, поперечины партиями по 500+ штук? Это как раз подходящий вариант. Повторяемость позиционирования (±0.05 мм) и регистрация 100 % параметров обеспечивают прослеживаемость, требуемую для поставщиков Tier 1 и Tier 2.
Наведите курсор
Общее промышленное оборудование
Основания электродвигателей · Рамы насосных установок · Защитные ограждения · Площадки для обслуживания
Это самая широкая категория, и, честно говоря, здесь мы видим наибольшее разнообразие задач. Рамы насосных установок для водоочистных сооружений. Основания для крепления электродвигателей конвейерных систем. Защитные ограждения проходов на заводах. Если на детали есть угловые швы и ее сваривают более 20-30 раз в месяц, роботизированный сварочный пост окупается быстрее, чем ожидает большинство покупателей.
Наведите курсор
Сельскохозяйственная техника
Рамы навесного оборудования · Кронштейны сцепки · Защитные кожухи ВОМ · Стрелы погрузчика
Сельхозтехника работает в тяжелых условиях: вибрация, ударные нагрузки, агрессивная среда. Качество сварки здесь важнее, чем многие думают. Мы видели, как ZX-DW использовали для сварки рам тракторного навесного оборудования и кронштейнов сеялок, где раньше причиной отказов были трещины из-за нестабильной ручной сварки.
Наведите курсор
Когда это решение не подходит
Продольные швы сосудов под давлением (для них нужны специальные вращатели и сварка под флюсом), седловые соединения труб в тесных группах (может не хватить радиуса действия робота), очень крупные сварные конструкции, превышающие грузоподъемность позиционера, а также единичные заказные изделия без повторяющихся деталей. Для таких задач в линейке продукции ZHOUXIANG есть другое оборудование.
Часто задаваемые вопросы
01
Чем роботизированный сварочный пост с одним роботом отличается от ячейки с несколькими роботами?
Главным образом — масштабом. Компактный пост занимает примерно 3×3 метра и состоит из одного манипулятора робота, одного позиционера и сварочного стола. Он обрабатывает по одной детали за раз (или две, если грамотно организовать двойное крепление). В ячейках с несколькими роботами или с коллаборативным роботом могут использоваться коллаборативные манипуляторы, линейные направляющие, а иногда и автоматическая подача деталей. Разница в первоначальных затратах существенная: один ZX-DW стоит лишь малую часть от стоимости ячейки с двумя роботами. Для предприятий, сваривающих косынки, кронштейны и другие небольшие металлоконструкции, одного поста достаточно для нужной производительности, без лишней сложности.
02
Нужен ли опыт программирования для работы на сварочном посту ZHOUXIANG?
Нет. В этом и состоит смысл системы, не требующей обучения робота вручную. Программное обеспечение Friendsss импортирует 3D-модели из Tekla, SOLIDWORKS или UG и автоматически создает программу сварки: определяет расположение швов, углы сварочной горелки, скорость перемещения и другие параметры. Мы обучали операторов, которые раньше ни разу не работали с роботами. Большинство осваивает систему за два дня. При необходимости параметры можно точнее настроить, но автоматически созданные программы хорошо подходят для стандартных металлоконструкций сразу после запуска.
03
Какие детали может обрабатывать ZX-DW?
Он разработан для небольших металлоконструкций, которые помещаются в рабочую зону размером 2 × 1,2 × 0.6 м. Например, косынок, ребер жесткости, кронштейнов, консолей, опорных плит колонн и пластин для крепления прогонов — повторяющихся деталей, на ручную сварку которых уходит много рабочего времени. Для более крупных элементов, таких как полноразмерные двутавровые или коробчатые балки, предусмотрены конфигурации с напольной рельсовой системой и порталом, обеспечивающие значительно большую рабочую зону. Но если речь о деталях, на сварку которых приходится 60-70 % типичного объема работ с мелкими изделиями в цехе металлоконструкций, ZX-DW справится.
04
Как быстро окупается роботизированный сварочный пост с одним роботом?
Это зависит от затрат на оплату труда и количества смен, но можно ориентироваться на такие примеры. На нашем предприятии в Сучжоу один ZX-DW заменил производительность примерно 2.5 сварщиков, вручную сваривавших косынки. В проекте для мебельного производства в Фошане две установки заменили три ручных поста и одну сверхурочную смену. По нашим данным, типичный срок окупаемости с учетом экономии на оплате труда составляет 10-18 месяцев; с учетом сокращения доработок и брака он может быть еще меньше. На предприятиях, работающих в две смены, оборудование окупается быстрее, поскольку для второй смены роботу не требуется доплата.
05
Может ли пост компенсировать разницу в размерах деталей?
Да, и многих покупателей это приятно удивляет. Стандартная система слежения за швом с помощью линейного лазера в реальном времени определяет фактическое положение соединения: если размер детали отклоняется от номинального на 2 мм, сварочная горелка следует за швом. Для деталей с более жесткими допусками или сложной геометрией опциональная система Revopoint 3D Vision 2.0 полностью сканирует деталь перед сваркой и перестраивает программу с учетом ее фактического положения на позиционере. Система обрабатывала партии с разбросом размеров 3-4 мм и компенсировала отклонения без участия оператора.
06
Какой позиционер выбрать?
Выбор зависит от геометрии детали. L-тип — самый простой вариант: вращение по одной оси, подходит для плоских металлоконструкций, например косынок и ребер жесткости. P-тип дополнительно позволяет наклонять деталь, что удобно для сборок неправильной формы. Позиционер с передней и задней бабками обеспечивает полное вращение на 360° между двумя точками крепления; он подходит для труб, рам и деталей с кольцевыми швами. Мы помогаем заказчикам выбрать позиционер при расчете стоимости — обычно после изучения чертежей или образцов деталей. Правильно подобрать позиционер важнее, чем думают многие.
07
Какие способы сварки поддерживает ZX-DW?
Стандартная конфигурация рассчитана на MIG/MAG — сварку в среде CO₂ или смеси газов (Ar/CO₂). Этого достаточно для большинства задач по сварке металлоконструкций. Цифровые источники сварочного тока Aotai и Megmeet обеспечивают управление дугой, а сварочная горелка с водяным охлаждением TRM подходит для длительной непрерывной работы. В настоящее время для платформы ZX-DW не предлагаются TIG и лазерная сварка: у этих способов сварки другой баланс скорости и точности, поэтому они подходят для других типов постов в нашей линейке.
08
Поддерживает ли ZHOUXIANG выпуск продукции под маркой заказчика, оптовые поставки и индивидуальные конфигурации?
Все три варианта. Мы выпускаем оборудование для интеграторов и дистрибьюторов под их брендами — бренд ваш, оборудование наше. Оптовые цены действуют при заказе от трех единиц. Кроме того, каждый ZX-DW фактически собирается по индивидуальной конфигурации: вы выбираете модель робота (MR10W, MR08 или MR12), тип позиционера, марку источника сварочного тока и уровень системы машинного зрения. Мы также выполняли разовые заказы: нестандартные сварочные приспособления, кабельные жгуты измененной длины и индивидуальную окраску по требованиям конкретных предприятий. Как непосредственный производитель, мы можем выполнять такие заказы без согласования через несколько уровней.

