Свяжитесь с Zhouxiang

Сварочный робот для энергетики
Системы роботизированной сварки для энергетического оборудования. 6-осевые сварочные роботы Zhouxiang обеспечивают стабильное качество сварных соединений на коллекторах котлов, компонентах турбин и баках трансформаторов, заменяя две-три позиции ручной сварки и повышая производительность на 40–60 %.
200+
Патенты с 1991 года
±0.05 мм
Повторяемость позиционирования
40–60%
Повышение производительности по сравнению с ручной сваркой
95%+
Коэффициент готовности системы при обслуживании


Что такое сварочный робот для энергетики?
Сварочный робот для энергетики — это 6-осевой манипулятор, настроенный для выполнения сварочных процессов и работы с сочетаниями материалов, характерными для производства оборудования для генерации энергии. В отличие от универсальных промышленных сварочных роботов, такие системы предназначены для толстостенных сосудов под давлением, котельных панелей и толстолистовых металлоконструкций, составляющих основу энергетической инфраструктуры.
Внутренняя прокладка коммуникаций и высокая мощность
Полая конструкция запястья позволяет прокладывать кабели сварочной горелки и подачу проволоки внутри манипулятора, исключая риск зацепления в тесном пространстве сосудов. В сочетании с источником сварочного тока на 350–500 A для непрерывной работы роботизированная сварочная ячейка становится автономным производственным комплексом: операторы могут контролировать сложное изготовление с минимальным ручным вмешательством.
Абсолютная стабильность при больших объемах производства
При ручной сварке стабильность качества заметно снижается уже после первых нескольких соединений из-за усталости. Наши роботизированные ячейки точно повторяют заданные параметры — скорость перемещения, напряжение и рисунок колебаний — как на 200-м соединении, так и на первом. Для сварных соединений, рассчитанных на давление и требующих строгого соблюдения требований НК, это означает почти полное отсутствие брака и высокую производительность.
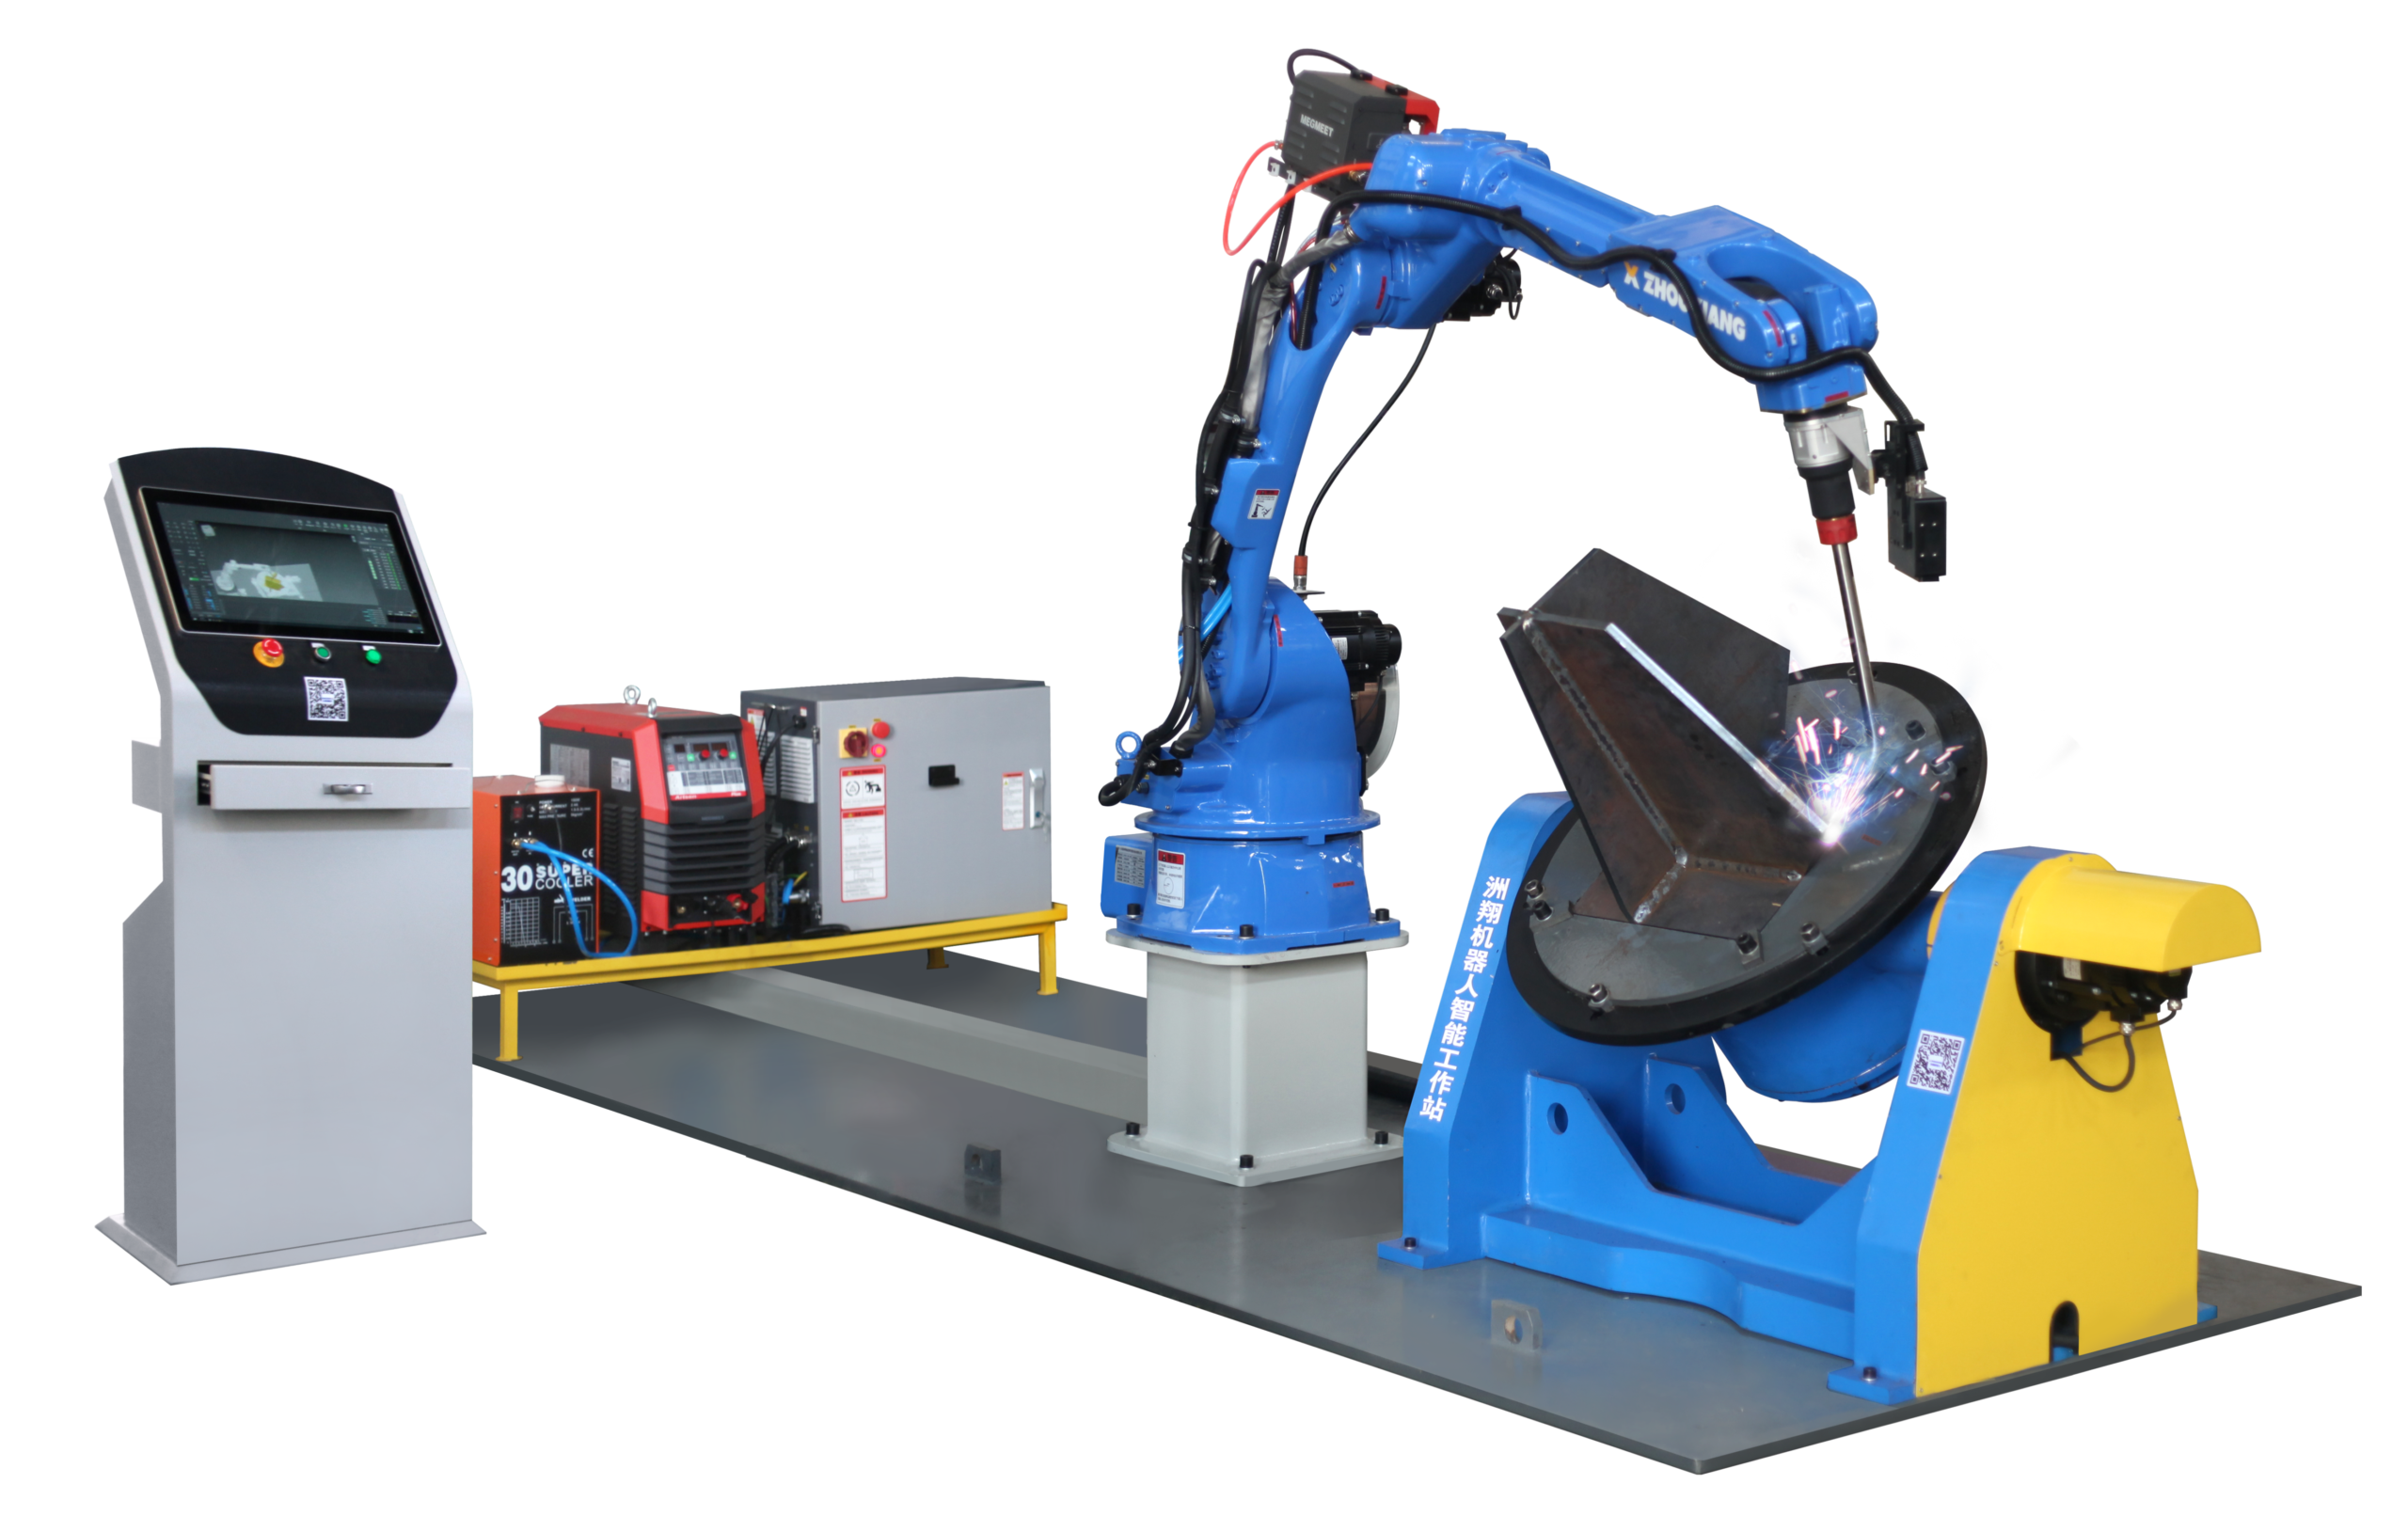
6-ОСЕВОЙ МАНИПУЛЯТОР
Для тяжелых условий эксплуатации
Типы систем роботизированной сварки для энергетического оборудования
Выбор зависит от способа сварки, геометрии свариваемого изделия и объема производства. В энергетике применяются системы для непрерывных дуговых процессов, рассчитанные на интенсивную работу с массивными конструкциями.
Сварочные роботы MIG
Основной выбор для изготовления конструкций из углеродистой стали на электростанциях. Эти роботы работают со сплошной или порошковой проволокой, обеспечивая производительность наплавки 3–8 kg/hr, и особенно эффективны при больших объемах угловых швов на котельных панелях и несущих металлоконструкциях. Высокая производительность наплавки делает их основным оборудованием для заполняющих и облицовочных проходов на массивных многопроходных соединениях.
Основное применение Изготовление котельных панелей, металлоконструкции, угловые швы в больших объемах
Сварочные роботы TIG
Обеспечивают точность, необходимую для корневых проходов на трубных соединениях, рассчитанных на давление, и на внутренних элементах из нержавеющей стали. Несмотря на меньшую скорость (8–15 cm/min), роботизированные системы TIG формируют чистый профиль с полным проплавлением, необходимый для рентгенографического контроля по ASME. Часто применяются для ответственных корневых проходов перед заполняющими проходами GMAW.
Основное применение Корневые проходы на сосудах под давлением, нержавеющая сталь, соединения легированных труб
Роботы для плазменной и лазерной сварки
Заполняют промежуток между традиционной дуговой и лазерной сваркой. При плазменной сварке с замочной скважиной на токе 100–300 A можно выполнять однопроходные швы толщиной до 10 mm без подготовки кромок, что значительно сокращает объем механической обработки перед сваркой. Лазерные варианты обеспечивают минимальную ширину ЗТВ для узлов, чувствительных к деформациям, но требуют более крупных капитальных вложений.
Основное применение Однопроходные швы на толстых листах, узлы, чувствительные к деформациям
Коллаборативные роботы для сварки
Предназначены для работы рядом со сварщиками без установки полного защитного ограждения. При грузоподъемности 12–16 kg коллаборативные роботы подходят для ремонта в небольших объемах и мелкосерийного производства изделий с широкой номенклатурой. Они особенно удобны для ремонтных участков энергетических предприятий, где восстанавливают лопатки турбин и выполняют специализированный выездной ремонт.
Основное применение Ремонтные участки, мелкосерийный ремонт, выездное обслуживание
Применение сварки в энергетике и примеры использования
Решения для роботизированной сварки применяются на всех этапах производства энергетического оборудования — от изготовления новых изделий до технического обслуживания и продления срока их службы.
Производство котлов
Мембранные стены котельных панелей состоят из сотен параллельных труб, соединенных непрерывными угловыми швами. На один котел может потребоваться более 3 000 погонных метров сварных швов. Роботизированные ячейки дуговой сварки с процессом GMAW обеспечивают такой объем работ при стабильной глубине проплавления. Наибольшую отдачу от повторяемости робота получают при сварке соединений труб с коллекторами — кольцевых швов вокруг каждой трубы в месте ее врезки в толстую коллекторную плиту.
Изготовление компонентов турбин
Для корпусов паровых и газовых турбин характерны соединения из легированной стали толщиной от 25 mm до 80 mm. При многопроходной сварке необходимо точно контролировать температуру между проходами и строго соблюдать заданные параметры. Для каждого прохода регистрируются напряжение, сила тока, скорость перемещения и скорость подачи проволоки, обеспечивая прослеживаемость сварных соединений, требуемую нормами ASME. Сварочные роботы TIG наносят износостойкие легированные слои с контролируемым разбавлением.
Сварка баков трансформаторов и радиаторов
Крупные прямоугольные стальные корпуса с длинными прямыми швами длиной 4–8 метров. Предсказуемая траектория сварки и стабильная геометрия оправдывают инвестиции в автоматизацию. При сварке ребер радиатора гофрированные стальные пластины соединяются с плоскими коллекторными плитами в два-три раза быстрее, чем при ручной сварке. Роботизированная сварочная ячейка также может выполнять различные задачи по изготовлению принадлежностей трансформатора: расширительных баков, вводов и кабельных коробок.
Сварка трубных узлов и сосудов под давлением
Для паропроводов высокого давления (ASME Class 2500) и сосудов под давлением требуется мониторинг в реальном времени. Системы с лазерными датчиками машинного зрения поддерживают точное положение сварочной горелки при сварке кольцевых швов и компенсируют отклонения при сборке. В результате доля соединений, прошедших радиографический контроль с первого раза, значительно превышает показатели ручной сварки для аналогичных соединений.
Технические характеристики и данные о производительности
Надежные показатели передовых сварочных систем Zhouxiang для энергетики
±0,05 mm
Повторяемость позиционирования
98 %+
Приемка по RT
IP54
Степень защиты
500A
Рабочий цикл
| Параметр | Характеристика | Примечания |
|---|---|---|
| Тип робота | 6-осевой шарнирный манипулятор | Полая конструкция запястья, внутренняя прокладка кабелей |
| Повторяемость позиционирования | ±0,05 mm | По ISO 9283:1998 |
| Конструкция манипулятора | Полая конструкция манипулятора и запястья | Кабели для сварки проложены внутри |
| Степень защиты | IP54 (защита от пыли и капель) | Защитный кожух корпуса для тяжелых условий эксплуатации |
| Поддерживаемые способы сварки | GMAW, GTAW, плазменная сварка, SAW | Поддержка нескольких процессов со сменой сварочной горелки |
| Источник сварочного тока | 350–500 A для непрерывной работы | Цифровой инвертор, синергетическое управление |
| Интеграция с системами обработки материалов | Совместимость с автоматической загрузкой | Сокращает объем ручного труда, совместим со сварочным позиционером |
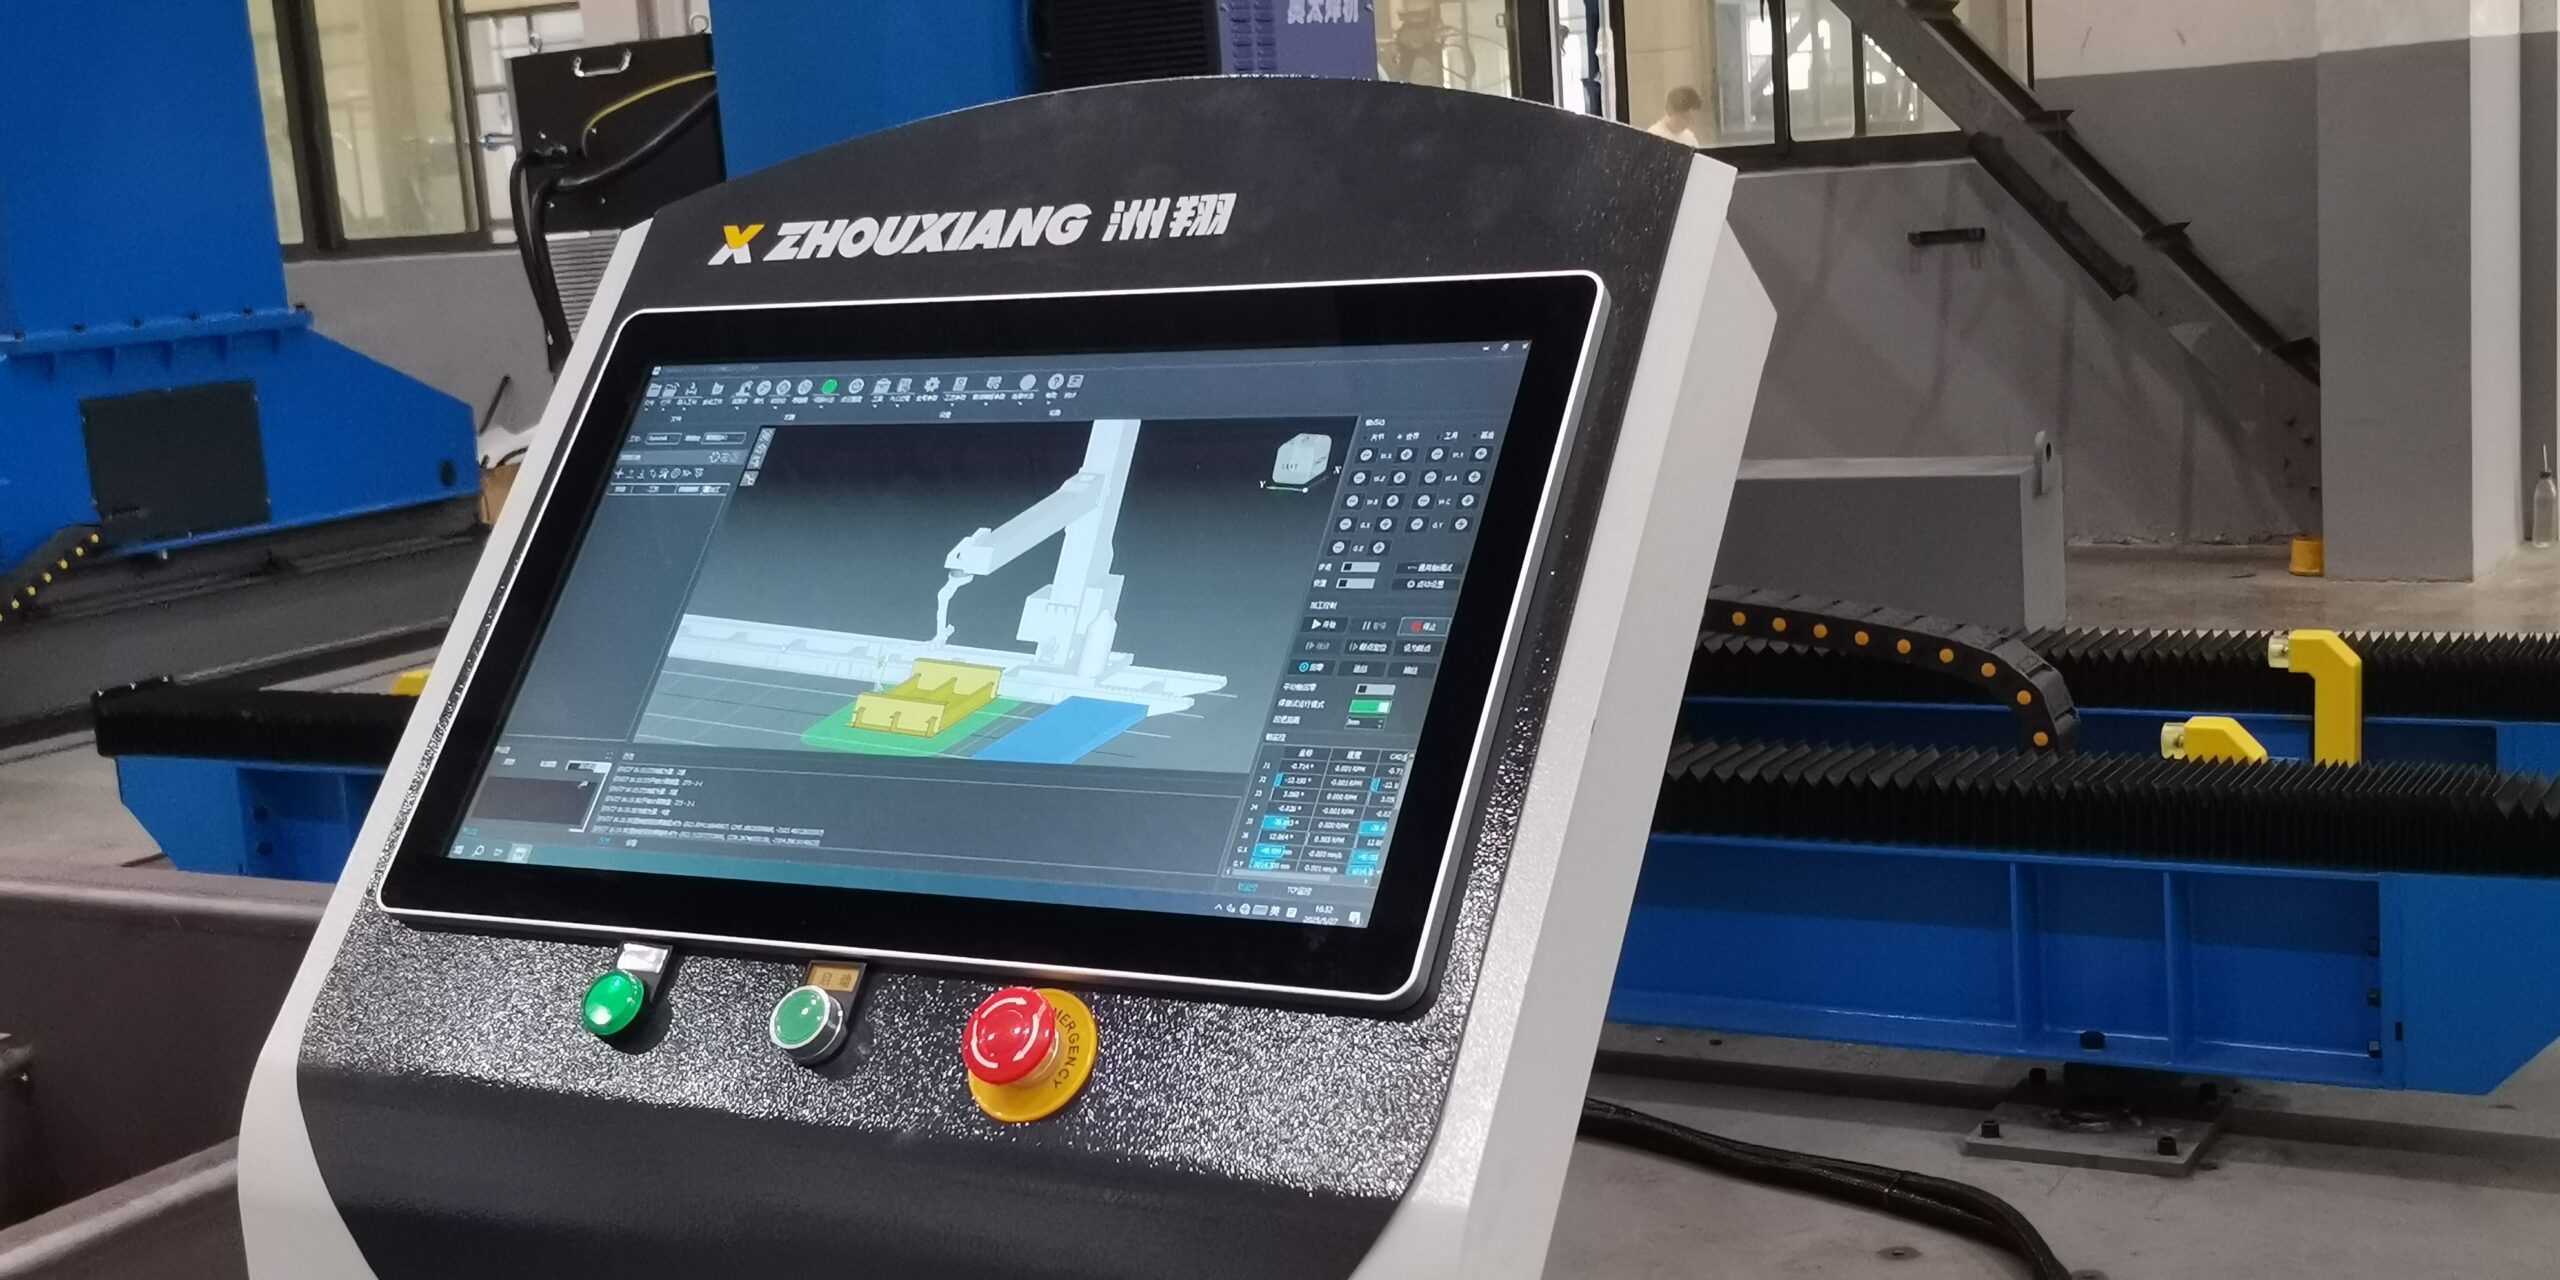
| Программирование | Пульт обучения + офлайн-программирование | Удобный интерфейс, 3D-симуляция CAD |
| Слежение за сварным швом | По дуге + опциональное лазерное машинное зрение | Коррекция траектории сварки в реальном времени ±0,3 mm |
| Применимость для производства | Небольшая номенклатура, большие объемы производства | Размер партии — от 10 до 10 000+ изделий |
| Качество сварных швов | Равномерный профиль шва, качество для рентгенографического контроля | Приемка по RT с первого раза >98 % |
| Соответствие требованиям безопасности | CE, ISO 10218-1 | Роботизированная сварочная ячейка с полным защитным ограждением |
Типовые параметры соединений в энергетике
Котельная плита из углеродистой стали толщиной 12 mm
Параметры GMAW: 260–280 A, 28–30 V
Скорость перемещения: 40–55 cm/min
Подача проволоки: 12–14 m/min, проволока ER70S-6 диаметром 1,2 mm
Труба из легированной стали Schedule 80 (корневой проход)
Параметры TIG: 140–180 A, 10–12 V
Скорость перемещения: 8–12 cm/min
Присадочный пруток: 2,4 mm ER80S-B2
* Фактические настройки зависят от сборки, положения сварки и конкретных аттестованных технологических инструкций по сварке (WPS).
Примеры автоматизации сварки на электростанциях
Производство трубной решетки котла — угольная электростанция, центральный Китай
Производителю компонентов для котлов, поставлявшему продукцию для электростанции мощностью 2×660 MW в провинции Хэнань, требовалось сваривать 280 соединений труб с коллектором на каждый котельный коллектор. При ручной сварке силами четырех сварщиков, выполнявших поворотную сварку, доля брака по результатам радиографического контроля составляла 9 %.
Роботизированная сварочная ячейка Zhouxiang, оснащенная поворотным позиционером и системой слежения за швом по дуге, выполняла 112 соединений за смену. Система стабильно поддерживала температуру между проходами ниже 250°C, снизив долю брака по результатам RT до 1,8 %.
«Робот выполняет повторяющиеся соединения, а наши опытные специалисты занимаются сложными переходами и окончательным контролем».
— Начальник производства, котельное предприятие в Хэнани
Сварка швов бака трансформатора — электротехнический завод, восточный Китай
Для изготовления баков трансформаторов на 110 kV и 220 kV требовалось выполнить 48 метров непрерывных сварных швов. Ручное производство занимало 14 часов, а деформации затрагивали 30 % изделий.
Два роботизированных поста на рельсовых направляющих длиной 3 метра обрабатывали панели по всей длине за одну установку. Благодаря контролю тепловложения и последовательности сварки система обеспечила равномерные угловые швы с катетом 6mm и отклонением менее 1mm.
«Участок правки после сварки был нашим главным узким местом, а теперь почти простаивает. Одного этого достаточно, чтобы оправдать инвестиции».
— Директор завода, предприятие в Цзянсу
Изготовление секций паропровода — подрядчик EPC, Юго-Восточная Азия
Для парогазовой электростанции во Вьетнаме требовалось изготовить 1 200 секций труб высокого давления из ASTM A335 P22 по стандарту ASME B31.1 в сжатые сроки — за 9 месяцев.
Zhouxiang поставила роботизированную сварочную ячейку с двумя процессами — TIG/GMAW — и лазерным машинным зрением. Каждая запись о сварном соединении была связана с конкретными номерами плавок материала, что обеспечило полную прослеживаемость для критически важной энергетической инфраструктуры.
Безопасность, сертификация и отраслевые стандарты
Сварка в энергетике требует строгого соблюдения норм для оборудования, работающего под давлением, стандартов сварки металлоконструкций и правил охраны труда. Системы Zhouxiang разработаны с учетом требований международных норм безопасности.
Машинное оборудование CE
ISO 9001:2015
ISO 3834-2
ISO 10218-1
ISO 9283:1998
Применимые нормы и стандарты сварки
- ASME BPVC: Раздел I (котлы), раздел VIII (сосуды) и раздел IX (квалификация). Процедуры аттестованы по PQR/WPS.
- AWS D1.1: Регламентирует сварку несущих металлоконструкций и платформ на электростанциях. Требует полного тестирования квалификации операторов.
- ASME B31.1 Power Piping: Паропроводы и трубопроводы питательной воды высокого давления, требующие контроля методом RT или UT.
- Серия IEEE C57: Стандарты изготовления баков силовых трансформаторов и строгие требования к испытаниям.
Аудит прослеживаемости: Каждая ячейка в реальном времени регистрирует напряжение, ток, скорость подачи проволоки и расход газа. Системы отмечают отклонения >±5 % и автоматически приостанавливают работу для соблюдения требований аудита качества ASME.
Цены на сварочные роботы для энергетики
Однопостовая ячейка
$85 000 – $120k
6-осевой робот + источник сварочного тока + базовый позиционер
Фланцы и кронштейны
Система среднего класса
$150 000 – $220k
+ Слежение за сварным швом, офлайн-программирование, защитное ограждение
Котлы и секции трубопроводов
Полностью готовая к работе ячейка
$250 000 – $320k
+ Индивидуальные сварочные приспособления, обработка материалов, несколько процессов сварки
Массивные баки и коллекторы
Линия с двумя роботами
$380 000 – $500k+
Общий позиционер + интеграция всей производственной линии
Мембранные стеныВлияние радиуса действия и грузоподъемности
Робот с радиусом действия 1 400 mm стоит на 15–25 % дешевле модели с радиусом 2 000 mm. Однако для работы с компонентами энергетического оборудования — котельными панелями и баками — обычно требуется больший радиус действия, чтобы избежать столкновений внутри ячейки.
Комплекты датчиков и точности
Слежение за швом по дуге увеличивает стоимость на $8k–$15k. Лазерное слежение с помощью машинного зрения ($20k–$35k) необходимо для ответственных сварных соединений, работающих под давлением, где требуется сохранять точность в пределах ±0,3 mm.
Особенности обработки материалов
Базовый 2-осевой позиционер ($10k–$25k) подходит для небольших изделий. Стоимость тяжелых передних бабок для баков трансформаторов массой 5 тонн составляет от $30k до $60k в зависимости от устойчивости под нагрузкой.
Интеграция и срок службы
Заложите 10–15 % бюджета на пусконаладочные работы. Zhouxiang предлагает готовые решения напрямую от производителя, включающие робота, источник сварочного тока и обучение, чтобы обеспечить высокую производительность с первого дня.
Инженерный центр для энергетики
Интерактивные инструменты для оценки ROI, расчета эксплуатационных расходов и выбора оптимальной роботизированной системы для проектов энергетической инфраструктуры.
Расчет окупаемости инвестиций
Калькулятор эксплуатационных затрат
Расчетная стоимость за тонну
420$/тонну
Эффективность по сравнению с ручной сваркой
Запросить аудит затрат
+45%
Подбор конфигурации системы
Рекомендуемая система
Пост на рельсовой направляющей
Конфигурация осей
Посмотреть характеристики
6+1Ось
Часто задаваемые вопросы
Специализированный сварочный робот для энергетики стоит от $85 000 до $320 000 в зависимости от радиуса действия, грузоподъемности и количества внешних осей. Базовая однопостовая сварочная ячейка стоит от $85 000 до $120 000. Системы среднего класса с датчиками слежения за швом и офлайн-программированием стоят в диапазоне $150 000 до $220 000. Полностью готовые к работе сварочные ячейки для трубных решеток котлов или крупных баков трансформаторов могут стоить $250 000 до $320 000.
Для большинства работ в энергетике подходят GMAW (MIG) и GTAW (TIG). MIG применяется для сварки углеродистой стали с производительностью наплавки 3–8 kg/hr при изготовлении котельных панелей и несущих металлоконструкций. TIG используют для корневых проходов на соединениях, рассчитанных на давление, и внутренних элементах из нержавеющей стали, где особенно важно качество сварных соединений. В некоторых ячейках применяются плазменная или дуговая сварка под флюсом для работы с толстыми листами.
Да. Современные 6-осевые сварочные роботы с программированием многопроходной сварки и адаптивным слежением за сварным швом выполняют соединения со стенкой толщиной от 6 mm до 80 mm. Для массивных котельных коллекторов со стенками толщиной 40 to 60 mm робот выполняет несколько заполняющих проходов GMAW с контролируемым тепловложением, чтобы избежать водородного растрескивания. Оператор программирует сварку первого изделия, после чего робот повторяет последовательность на аналогичных соединениях, обеспечивая стабильность от прохода к проходу.
Для сварки в энергетике применяются Нормы ASME для котлов и сосудов под давлением (разделы I, VIII и IX) и AWS D1.1. Сертификаты безопасности оборудования включают маркировку CE (Директива по машинному оборудованию 2006/42/EC) и ISO 10218-1. Для управления качеством требуются ISO 3834-2 для сварки плавлением и сертификация предприятия по ISO 9001.
Не полностью. Роботизированная сварка берет на себя повторяющиеся соединения в больших объемах, где особенно важна стабильность. Квалифицированные сварщики по-прежнему необходимы для ремонта на объекте, изготовления единичных изделий со сложными соединениями и сварки в местах, недоступных для роботов. Опытные сварщики переходят к программированию, контролю качества и надзору за системой. Автоматизация позволяет предприятиям выпускать больше продукции тем же числом сотрудников, а не заменять специалистов.
Большинство производителей окупают инвестиции за 14 to 24 months. Одна роботизированная сварочная ячейка часто заменяет две позиции сварщиков и повышает ежедневный выпуск на 40 to 60 percent. Сокращение объема доработки дает еще 8 to 12 percent экономии затрат. Если учесть снижение потерь расходных материалов благодаря точному контролю подачи проволоки, инвестиции окупаются менее чем за два года.
При программировании с пульта оператор проводит манипулятор по траектории сварки и записывает контрольные точки; программирование простого стыкового соединения занимает 15–30 minutes. Офлайн-программирование вдвое сокращает время подготовки: траектории моделируются на 3D-модели CAD до загрузки программы в робот.
Коллаборативные роботы работают рядом с людьми без защитного ограждения (грузоподъемность <16 kg). Промышленные роботы работают в закрытых ячейках (грузоподъемность до 25 kg) на полной производственной скорости. Для энергетики обычно выбирают промышленные роботы из-за большей продолжительности рабочего цикла, более крупных свариваемых изделий и строгих требований к качеству сварных соединений.
Ежедневно (10–15 min): очищайте наконечники сварочной горелки, проверяйте положение проволоки. Еженедельно: смазывайте соединения и проверяйте калибровку TCP. Ежегодно: проводите полную проверку сервомоторов и замену смазки в редукторах. При таком обслуживании коэффициент готовности выше 95 percent считается нормой, а незапланированные остановки сокращаются до менее 20 hours в год.
Да. Система смены оснастки позволяет одному роботу переключаться между сварочными горелками MIG и TIG примерно за 30 seconds. Одна сварочная ячейка может выполнять как заполняющие проходы на металлоконструкциях, так и точные корневые проходы в рамках одного производственного цикла.
Готовы автоматизировать сварку энергетического оборудования?
Расскажите нам о своей задаче сварки. Наша инженерная команда порекомендует подходящую конфигурацию системы роботизированной сварки и подготовит подробное коммерческое предложение.
ГАРАНТИЯ ОТВЕТА // В ТЕЧЕНИЕ 48 ЧАСОВ

