Contacte con Zhouxiang

★★★★★
Con la confianza de líderes del sector
ISO 9001
Más de 200 patentes
Sistema inteligente de soldadura de estructuras metálicas
Soldadura robotizada de estructuras metálicas: el robot inteligente que suelda acero estructural
Sistema de soldadura robotizada sin programación mediante teach pendant, diseñado específicamente para acero estructural, desde vigas en H hasta pilares cajón. Automatización completa, desde el modelo de Tekla hasta la soldadura terminada.
Un solo operario
Un flujo de trabajo optimizado que requiere una supervisión humana mínima.
Sin teach pendant
Sin programación manual. Generación automática de trayectorias.
Automatización completa
Integración directa desde modelos 3D de Tekla.
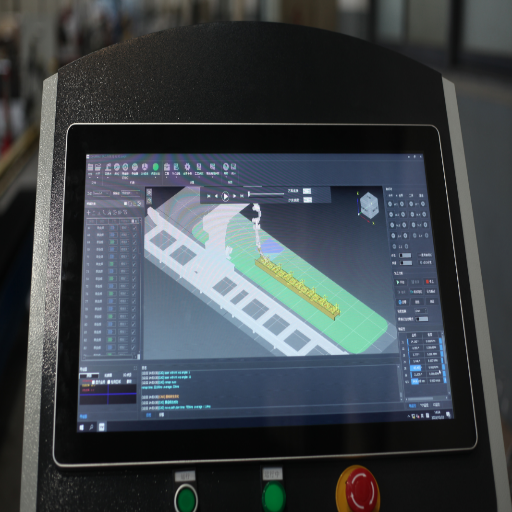
Sistema inteligente de soldadura de estructuras metálicas: capacidades principales
Siete funciones de «un solo clic» que transforman una viga de acero desde el modelo de Tekla sin procesar hasta la soldadura terminada, sin necesidad de teach pendant.
-
01
Despiece de planos con un clic
Importe modelos de Tekla o SolidWorks. El software de diseño descompone los conjuntos completos de estructuras metálicas en componentes individuales —vigas carril, placas rigidizadoras, soportes de correas y patas de vaca— y envía cada uno a la cola del robot de soldadura. No hace falta interpretar los planos manualmente.
-
02
Generación de modelos 3D con un clic
¿No tiene un archivo CAD? El sistema utiliza una cámara de visión artificial 3D de gran campo de visión para escanear la pieza y generar automáticamente un modelo mediante ingeniería inversa. Es adecuado para trabajos de modernización y componentes de acero antiguos cuyos planos originales se perdieron hace años.
-
03
Asignación automática de juntas y procesos de soldadura
El sistema de soldadura lee el espesor de la chapa, la geometría de la junta y su posición; después, consulta una base de datos interna de procesos de soldadura para asignar automáticamente los parámetros de soldadura por arco. ¿Soldadura multipasada en chapa gruesa? El robot crea la secuencia capa a capa, sin necesidad de programación manual.
-
04
Planificación de trayectorias y detección de colisiones
La generación automática de la trayectoria de soldadura sigue la ruta más corta y evita los útiles de fijación, las mordazas y la propia estructura metálica. La detección de colisiones se ejecuta en una simulación antes de que se encienda la antorcha. El robot selecciona por sí mismo los ángulos de la antorcha y evita los puntos singulares, sin intervención manual.
-
05
Posicionamiento con un clic mediante visión 3D
Posicionamiento en dos fases: un escaneo rápido desde una posición elevada localiza la pieza e identifica automáticamente las caras A/B y la orientación de la cabeza y la cola. A continuación, el sistema compara la viga de acero física con el modelo digital. La corrección adaptativa compensa cada vez las variaciones reales del ajuste.
-
06
Soldadura y corrección de precisión con un clic
Tras el posicionamiento inicial, el robot vuelve a cartografiar todas las juntas de soldadura a corta distancia para corregirlas con precisión y, a continuación, inicia la soldadura automática. Los ciclos integrados de limpieza de la antorcha se ejecutan a intervalos configurables. El proceso de soldadura se adapta en tiempo real a las condiciones reales de la junta, no solo al modelo teórico.
-
07
Gemelo digital y conectividad inteligente
La tecnología de gemelo digital muestra en un panel de control la trayectoria del robot, la corriente de soldadura, la tensión y la velocidad de avance en tiempo real. Una aplicación móvil permite a los supervisores realizar el seguimiento desde cualquier lugar. La integración con MES envía órdenes de trabajo a la estación de trabajo y recibe el avance de producción: una cadena de datos completa, desde la planificación hasta la planta.
Función adicional
Calibración automática del TCP y la cámara
El sistema de control calibra automáticamente el TCP del robot y la relación entre la cámara y la herramienta. No se necesita un técnico especialista para el mantenimiento rutinario. Reducir el tiempo de preparación de horas a minutos es importante cuando se trabaja en varios turnos.
Integración sin fisuras
Compatible con Tekla y SolidWorks
El sistema lee los modelos nativos de las principales plataformas de software de diseño. Los fabricantes de acero estructural no necesitan exportarlos a formatos intermedios ni depurar los archivos. El robot de soldadura suelda lo que dibujan sus ingenieros. Este enlace directo elimina la brecha de datos entre la oficina y la planta.
Cómo funciona el sistema inteligente de soldadura de estructuras metálicas
Sin palabrería comercial. De «tengo un modelo CAD» a «soldadura terminada»: así es el flujo de trabajo real de robótica aplicado al acero estructural.
01
Importación de modelo 3D / escaneo rápido
Lee directamente modelos de Tekla o SolidWorks sin conversión. Descompone los conjuntos en componentes individuales. ¿No tiene CAD? La visión 3D integrada reconstruye la pieza mediante ingeniería inversa en unos 90 segundos.
02
Detección automática y asignación del proceso
El software identifica cada tipo de junta (en ángulo, en ranura o a tope) y selecciona el WPS correspondiente de la base de datos. Genera automáticamente secuencias multicapa y multipasada para chapas gruesas. No hace falta intervención humana.
03
Planificación de trayectorias y simulación de colisiones
Genera los ángulos de la antorcha y las trayectorias de avance y, después, ejecuta una simulación digital completa en vacío. Comprueba si hay colisiones entre el brazo, la antorcha, las mordazas y la pieza. Resuelve automáticamente los puntos singulares.
04
Carga y alineación mediante visión 3D
Cargue la pieza con una grúa puente, sin necesidad de un utillaje de fijación de precisión. El escaneo 3D de gran angular localiza la pieza y compara la realidad física con el modelo digital, compensando las variaciones del ajuste.
05
Corrección de precisión de las juntas
Antes de iniciar el arco, el robot realiza un escaneo láser para el seguimiento de la junta a corta distancia. Detecta variaciones de separación y desalineaciones inferiores a un milímetro, y corrige la trayectoria antes de depositar el primer cordón.
06
Soldadura automática sin intervención
Ajuste de parámetros en tiempo real según la información de los sensores. Incluye limpieza automática de la antorcha. Alcanza un factor de marcha con el arco encendido del 80-85 % (frente al 30 % en soldadura manual). Normalmente, los operarios gestionan dos células.
07
Supervisión del gemelo digital en tiempo real
Transmite parámetros en directo (tensión, corriente y velocidad) a un panel de control. Asocia los registros de calidad a juntas específicas para una trazabilidad del 100 %. La integración con MES/ERP envía los datos automáticamente.
Tiempo total de preparación de una pieza nueva: 20-30 min. Para piezas repetidas: inmediato.
Especificaciones técnicas — Soldadura inteligente de estructuras metálicas
Parámetros reales. No inflamos las fichas técnicas: estas cifras proceden de sistemas de producción que funcionan en las instalaciones de nuestros clientes.
Mecánica básica del robot
Carga útil del robot
6–20 kg (antorcha + sensor)
Varía según la configuración del brazo
Alcance
1.400–3.100 mm
Alcance ampliado para vigas largas
Precisión de posicionamiento
±0,05 mm
Según las especificaciones del fabricante del robot
Sistema de control
Propietario + estándar
Compatible con FANUC / ABB / KUKA
Capacidades de soldadura
Tipos de soldadura admitidos
En ángulo, en ranura, a tope, multipasada
Cubre más del 95 % de las aplicaciones
Espesor del material
4 mm – 60 mm
Apto para chapas gruesas
Dimensiones de las vigas
100–2.000 mm de altura / 15m de longitud
Admite perfiles estándar
Peso de la pieza
Hasta 5.000 kg / lado
Carga con carretilla elevadora, sin grúa
Proceso de soldadura
GMAW (MIG/MAG), FCAW
Compatible con las principales marcas
Visión e inteligencia
Sistema de visión
Cámara 3D + seguimiento láser
Escaneo de precisión en dos fases
Modo de programación
Sin teach pendant / offline
No requiere programación manual
Integración de software
Tekla, SolidWorks, STEP
Importación directa de modelos
Gemelo digital
MES / aplicación en tiempo real
Registro de parámetros para el control de calidad
Rendimiento de producción
Factor de marcha con el arco encendido
Hasta el 85 %
Frente al 25-35 % de la soldadura manual
Capacidad de producción por tonelaje
3–8 toneladas / turno
Estación de trabajo para un solo operario
Normas de seguridad
Conforme con CE
Cortina fotoeléctrica + escáner de área
Alimentación eléctrica
380V / 50Hz
Disponible 480V / 60Hz
¿Qué componentes de acero puede procesar nuestro sistema inteligente de soldadura?
Diseñado específicamente para el sector del acero estructural. Desde vigas largas hasta chapas gruesas, estos son los componentes que pasan a diario por nuestras células robotizadas.
Vigas en H y vigas en I
Soldaduras en ángulo entre alas y alma, placas rigidizadoras y soportes de correas. Alturas de hasta 2.000mm y longitudes de hasta 15m. El 60 % de nuestras células procesa estos componentes a diario.
Pilares cajón y vigas cajón
Secciones cajón de cuatro chapas con diafragmas internos. El robot suelda los cordones exteriores y las juntas interiores accesibles para estructuras de edificios altos.
Vigas carril y jácenas
Placas de montaje de carriles y rigidizadores pesados. Cordones en ángulo uniformes en tramos largos para trabajos repetitivos en los que la calidad es fundamental.
Componentes de puentes
Juntas entre diafragmas y alas, y placas de empalme del alma. El seguimiento láser de la junta garantiza un alto porcentaje de resultados satisfactorios en los ensayos UT de soldaduras en ranura sobre chapa gruesa.
Cerchas y estructuras reticulares
Uniones tubulares y angulares en cerchas de cubierta. La planificación offline de trayectorias gestiona al instante soldaduras cortas y complejas en varios ángulos.
Placas y conjuntos
Placas de unión, cartelas y uniones resistentes a momento. Las células específicas para piezas pequeñas pueden procesar más de 200 piezas por turno.
Calculadora de ROI
Calculadora del ROI de la automatización de la soldadura
Calcule el plazo de recuperación de la inversión y el ahorro anual que obtendría al pasar a la soldadura robotizada para fabricar estructuras metálicas.
Su operación actual
Estaciones que realizan soldaduras repetitivas en acero estructural
Salario + prestaciones + horas extra por soldador al año
Producción total mensual de acero soldado
Análisis del ROI
Introduzca sus datos de producción
y haga clic en Calcular ROI
y haga clic en Calcular ROI
Venta al por mayor y OEM: proveedor de robots de soldadura de estructuras metálicas
Directamente desde nuestra fábrica en Wuxi, sin intermediarios. Tanto si necesita un sistema como una flota para varias plantas, nos encargamos de todo.
OEM / ODM
Personalización de marca, modificación de las interfaces del sistema de control e integración con su software propietario. Experiencia demostrada en Europa y Oriente Medio.
Pedido mínimo: 1 unidad
Sin pedido mínimo. Empiece con una sola estación de soldadura inteligente para evaluar el ROI y amplíe la capacidad cuando los datos de productividad hablen por sí solos.
Logística internacional
FOB Wuxi o CIF hasta su puerto. Gestionamos toda la documentación de exportación, la supervisión de la carga del contenedor y la coordinación con sus transitarios.
Puesta en marcha en las instalaciones del cliente
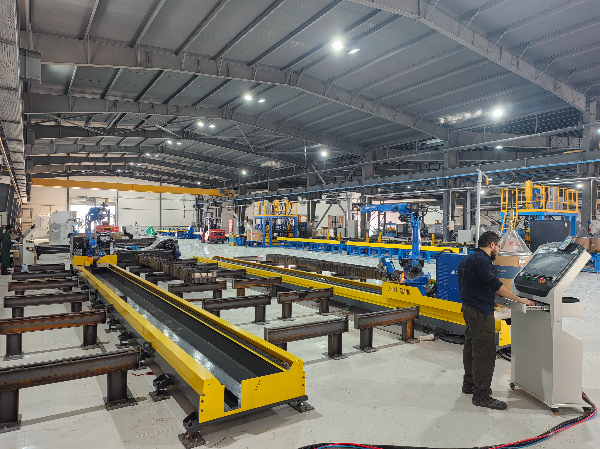
Nuestros ingenieros se desplazan a sus instalaciones para realizar la instalación y la calibración, y formar a los operarios durante 2-4 semanas. Nos aseguramos de que la célula esté lista para producir.
Directamente desde
la fuente
la fuente
1991
Fundada200+
Patentes50+
Países atendidos4
Certificaciones ISOProblemas en la fabricación de estructuras metálicas y cómo los resuelve nuestra solución de soldadura
Los fabricantes de estructuras metálicas de Texas, Ontario y Dubái nos cuentan los mismos problemas. Estos son los que se repiten y lo que hemos hecho para resolverlos.
La escasez de personal cualificado va a más
✓ Caso de éxito
Un fabricante de estructuras metálicas de tamaño medio de la provincia de Shandong tenía 14 estaciones de soldadura manual procesando vigas en H para un proyecto de edificio comercial. No conseguía cubrir 5 de esos puestos: la escasez de personal cualificado retrasaba los envíos 2 semanas por lote. Instalamos dos puestos de soldadura robotizada. No vamos a fingir que la transición fue inmediata: el equipo de planta necesitó unos 10 días para familiarizarse con el nuevo flujo de trabajo. Pero, una vez adaptados, aquellas dos células sustituyeron 6 puestos manuales, y los soldadores restantes pasaron a trabajar en nodos complejos que sí requerían destreza manual. El trabajo atrasado se completó en un mes.Calidad de soldadura irregular y retrabajo
✓ Caso de éxito
Trabajamos con un fabricante de estructuras metálicas para puentes del centro de China que suspendía demasiadas inspecciones UT en las juntas entre diafragmas y alas. Al investigar, la causa quedó bastante clara: en los tramos largos, los soldadores manuales se desviaban del centro de la junta, sobre todo al final de un turno de 10 horas. Instalamos una célula de soldadura robotizada con seguimiento láser de la junta. En el primer mes, el porcentaje de inspecciones UT satisfactorias pasó del 82 % al 97 %. El responsable de control de calidad nos dijo algo que se me quedó grabado: «Dejamos de discutir sobre a quién se le había rechazado la soldadura».La soldadura es el cuello de botella de la producción
✓ Caso de éxito
Este caso también nos sorprendió. Una planta de fabricación de estructuras metálicas de Jiangsu procesaba 800 toneladas al mes en 20 estaciones de soldadura manual. Compraron tres de nuestros sistemas. Seis meses después, alcanzaron las 1.200 toneladas mensuales con menos personal en la planta. Estas fueron las palabras exactas del director de la fábrica: «Creíamos que necesitábamos más soldadores. Lo que necesitábamos eran menos estaciones que funcionasen de verdad». Puede sonar exagerado, pero los números cuadraban: las células robotizadas de acero funcionaban 18 horas al día en dos turnos, mientras que las estaciones manuales promediaban quizá 6 horas de arco encendido efectivo por turno.Soldadura compleja en juntas de chapa gruesa
La programación lleva más tiempo que la soldadura
Instalación en las instalaciones del cliente en condiciones adversas
Sistema inteligente de soldadura de estructuras metálicas: del pedido a la producción
Esta es la parte de la que nadie habla en el folleto. Creemos que importa más que la ficha técnica.
Comprar un robot de soldadura no es como comprar un taladro de columna. No basta con colocarlo en el suelo, enchufarlo y marcharse. La integración —instalar y calibrar la célula, probarla con sus piezas y formar a los operarios— es lo que determina que la mayoría de los proyectos salga adelante o se estanque. Ya lo hemos hecho suficientes veces como para contar con un método. Así es.
Semana 1-2
Evaluación de las instalaciones y diseño de la célula
Nuestro equipo de ingeniería revisa la distribución de su planta (plano, acceso de grúas y alimentación eléctrica), la variedad de piezas (tamaños habituales de vigas, espesores de chapa y volumen mensual) y el flujo de trabajo actual. Elaboramos un plano 3D de la célula que muestra exactamente dónde se instalarán el robot, el carril, el posicionador, las vallas de seguridad y el armario de control. Si el sistema debe integrarse con una línea de producción de vigas en H o un transportador existente, también planificamos esa integración.
Semana 3-10
Fabricación y prueba de aceptación en fábrica
La célula se construye en nuestras instalaciones de Wuxi. Antes del envío, realizamos una prueba de aceptación en fábrica (FAT) con piezas de muestra, idealmente con sus propias piezas si puede enviárnoslas. Puede asistir a la FAT en persona o seguirla por videollamada. Ejecutamos todo el flujo de trabajo: importar el modelo, escanear, planificar y soldar. Si la soldadura de su pieza de prueba no supera la inspección UT en nuestra fábrica, el equipo no sale de nuestras instalaciones.
Semana 11-12
Envío e instalación en las instalaciones del cliente
El sistema se envía en un embalaje de transporte personalizado. Según el destino, dentro de China o en el extranjero, el transporte tarda 1-5 semanas. Nuestro equipo de instalación se desplaza a las instalaciones del cliente para realizar el montaje mecánico, la conexión eléctrica, la nivelación y la alineación. La instalación habitual de un sistema monocélula con carril de suelo lleva 5-7 días laborables. Los sistemas de pórtico o las instalaciones multicélula requieren más tiempo, como es lógico.
Semana 12-13
Puesta en marcha y calibración
Nuestros técnicos realizan en las instalaciones del cliente la calibración del TCP, la calibración de la relación entre la cámara y la herramienta, y la alineación del posicionador. Después, hacemos pruebas de producción con sus piezas reales. Ajustamos los parámetros de soldadura a sus materiales, tipo de hilo y mezcla de gases específicos hasta que los resultados cumplen sus estándares de calidad. No es una demostración de 30 minutos: normalmente son 3-5 días de pruebas de producción y ajustes.
Semana 13-14
Formación de operarios
Formamos a sus operarios en las instalaciones del cliente. La formación abarca los procedimientos de carga y descarga, el uso de la interfaz del software (importación de modelos, gestión de trabajos y ajuste de parámetros), el mantenimiento diario (limpieza de la antorcha, cambio del hilo e inspección de la boquilla) y la resolución básica de problemas. La mayoría de los operarios aprende a manejar la célula de forma autónoma en 5-7 días. La formación avanzada para el equipo de mantenimiento profundiza en el diagnóstico del sistema, la calibración de visión y la gestión de la base de datos de procedimientos de soldadura.
Continuo
Servicio posventa y supervisión remota
El gemelo digital no es solo una cuestión estética: permite a nuestro equipo de asistencia remota ver el estado de su célula en tiempo real. Si algo falla a las 2am durante el turno de noche, nuestro técnico puede consultar el panel de control y, a menudo, diagnosticar el problema antes de que el operario termine de describirlo. Recomendaciones de stock de repuestos basadas en sus patrones de uso. Actualizaciones de software a distancia. Y sí: atendemos el teléfono. Puede parecer algo básico, pero hemos oído suficientes quejas sobre otros proveedores de equipos como para saber que no es lo habitual.
Nota sobre la garantía:
La garantía estándar cubre el brazo robótico, el sistema de visión artificial y el hardware de control. No escondemos los elementos sujetos a desgaste en la letra pequeña: le indicaremos desde el principio qué está cubierto y qué es consumible. Los periodos de garantía dependen de la configuración y la región. Pregúntenos directamente y le responderemos con claridad.
Herramientas para el sistema inteligente de soldadura de estructuras metálicas
Guía de selección
Selector de sistemas de robots de soldadura
Responda 4 preguntas sobre sus necesidades de fabricación de estructuras metálicas. Le recomendaremos la configuración de sistema adecuada.
Iniciar selector →Comparativa de costes
Soldadura manual frente a soldadura robotizada: desglose de costes
Análisis comparativo de los costes anuales. Introduzca sus cifras y vea en qué se gasta el dinero.
Calcular costes →Preguntas frecuentes sobre la soldadura inteligente de estructuras metálicas
Las preguntas que realmente nos hacen los fabricantes de acero estructural y de estructuras metálicas, no las que nos hemos inventado para el SEO.
En resumen: importe un modelo 3D de Tekla o SolidWorks, escanee la pieza real con el sistema de visión artificial, deje que el software haga coincidir el modelo con la pieza y pulse inicio. El robot genera su propia trayectoria de soldadura: planifica el recorrido, selecciona el ángulo de la antorcha y detecta colisiones, todo ello sin que nadie tenga que manejar el terminal de programación punto por punto. Hemos tenido operarios sin experiencia previa con robots que, tras una semana de formación, ya estaban sacando adelante trabajos de producción. No es una frase publicitaria. Ocurrió el año pasado en una línea de vigas para grúa en Vietnam.
Vigas para grúa, vigas H, pilares cajón, soportes para correas, placas de refuerzo, cartelas, diafragmas de puente, subconjuntos navales, vigas de cubierta y perfiles angulares para torres. En resumen, el sistema está diseñado para trabajos de soldadura de estructuras metálicas que consistan en unir placas, soportes o refuerzos a un perfil principal. Alturas de viga de 100mm a 2.000mm y longitudes estándar de hasta 15 metros. ¿Necesita más? Hemos realizado configuraciones a medida con carril para vigas de acero de 20 metros. Hable con nosotros.
Sí: el sistema se integra con fuentes de alimentación de soldadura por arco y alimentadores de hilo estándar. Lo hemos instalado junto a equipos de soldadura de Lincoln, Fronius y fabricantes chinos nacionales sin problemas. También se comunica con sistemas de producción MES. Puede conservar sus equipos de soldadura actuales: la célula robotizada se incorpora a su línea, no lo sustituye todo. Dicho esto, si sus fuentes de alimentación son muy antiguas (de hace 20+ años), quizá sea necesario adaptar algunas interfaces. Lo averiguamos durante la visita a sus instalaciones.
Escaneo en dos etapas. Primero, una cámara en altura realiza un barrido rápido para localizar la pieza: dónde está realmente, no dónde debería estar en teoría. Después, un escaneo de cerca identifica con precisión la ubicación de la junta y corrige las holguras de ajuste, los bultos de los puntos de soldadura y la desalineación. A continuación, el robot de soldadura suelda la junta real, no la ideal del modelo CAD. ¿Es perfecto? Ningún sistema lo es. Pero detecta desviaciones que pasan inadvertidas al ojo humano a la hora 9 de un turno, y eso marca una diferencia real en la calidad constante de las soldaduras.
Así lo hemos diseñado. Cargue la viga de acero con una carretilla elevadora o una grúa (la mayoría de las configuraciones no requieren puente grúa: las hemos diseñado expresamente para cargar con carretilla elevadora). Confirme en pantalla que el modelo coincide. Pulse inicio. Vaya a la siguiente estación y prepare la pieza siguiente mientras el robot suelda. El sistema se encarga de todo: la trayectoria, el ángulo de la antorcha, las secuencias de soldadura automáticas y la limpieza de la antorcha. Una persona, un botón y listo.
Depende de los costes laborales, la estructura de turnos y la variedad de piezas, pero la mayoría de los fabricantes de estructuras metálicas con los que hemos trabajado recuperan la inversión en 12-24 meses. Estas son las cifras aproximadas: una célula robotizada sustituye 2-4 puestos de soldadura manual. En Estados Unidos, eso supone un ahorro anual en mano de obra de $90K-$300K, solo en salarios, prestaciones y horas extra. Si se suman los menores costes de retrabajo, menos piezas desechadas y una mayor capacidad de producción, las cifras salen. Podemos calcular el ROI de un proyecto concreto si nos envía sus datos de producción actuales.
La diferencia es enorme. La programación manual mantiene ocupado el robot y a un programador de robots cualificado mientras ajustan cada punto de soldadura. En estructuras metálicas, donde cada viga tiene posiciones de unión distintas, esto puede suponer horas de inactividad por cada pieza nueva. La programación offline se realiza desde un escritorio. Importe el modelo, genere las trayectorias automáticamente, compruebe si hay colisiones en la simulación y envíe el programa al robot. El robot no deja de trabajar. Un fabricante de Indonesia redujo la preparación de piezas nuevas de una jornada completa a menos de una hora con la programación offline. Los programadores de robots siguen siendo necesarios para casos límite complejos, pero ¿para el 80-90 % de los trabajos? El software se encarga.
El gemelo digital reproduce en tiempo real cada movimiento del robot físico. La trayectoria de la antorcha, la corriente de soldadura, la tensión y la velocidad se muestran en un panel de control y en una aplicación para el móvil. Pero su verdadero valor está en la trazabilidad. Se registra cada soldadura con todos sus parámetros. Cuando un inspector solicita los registros de una viga de acero concreta, puede consultarlos en segundos. La conexión MES permite que el planificador de producción envíe órdenes de trabajo y siga su avance sin tener que desplazarse a la planta. Parece un detalle menor. No lo es, sobre todo cuando se gestionan varias células de trabajo en una gran planta de fabricación de estructuras metálicas.

