Contacte a Zhouxiang

Robô de soldadura para o setor da energia
Sistemas de soldadura robotizada concebidos para equipamentos de produção de energia. Os robôs de soldadura de 6 eixos da Zhouxiang produzem soldaduras consistentes e de elevada qualidade em coletores de caldeiras, componentes de turbinas e cubas de transformadores — substituindo dois a três postos de soldadura manual e aumentando a produtividade em 40–60%.
200+
Patentes registadas desde 1991
±0,05 mm
Precisão de posicionamento repetível
40–60%
Aumento da produtividade face à soldadura manual
95%+
Disponibilidade do sistema com manutenção


O que é um robô de soldadura para o setor da energia?
Um robô de soldadura para o setor da energia é um braço de soldadura de 6 eixos, configurado especificamente para os processos de soldadura e as combinações de materiais usados no fabrico de equipamentos de produção de energia. Ao contrário dos robôs industriais de soldadura de uso geral, estes sistemas são concebidos para recipientes sob pressão de parede espessa, painéis de caldeiras e aço estrutural de grande espessura, que constituem a base das infraestruturas energéticas.
Passagem interna de cabos e alimentação de elevada capacidade
Com um desenho de pulso oco, o sistema encaminha internamente os cabos da tocha de soldadura e a alimentação do fio, eliminando o risco de ficarem presos no interior apertado dos recipientes. Com uma fonte de alimentação para soldadura de 350–500 A em serviço contínuo, a célula de soldadura funciona como uma unidade de produção autónoma, permitindo aos operadores supervisionar trabalhos complexos com intervenção manual mínima.
Consistência absoluta em grande escala
A consistência da soldadura manual diminui significativamente após as primeiras juntas, devido à fadiga. As nossas células robotizadas repetem exatamente os mesmos parâmetros — velocidade de deslocação, tensão e padrão de oscilação — na junta 200, tal como na primeira. Nas soldaduras para equipamentos sob pressão, que exigem conformidade rigorosa com os ensaios não destrutivos, isto traduz-se numa taxa de rejeição próxima de zero e numa taxa de produção líder no setor.
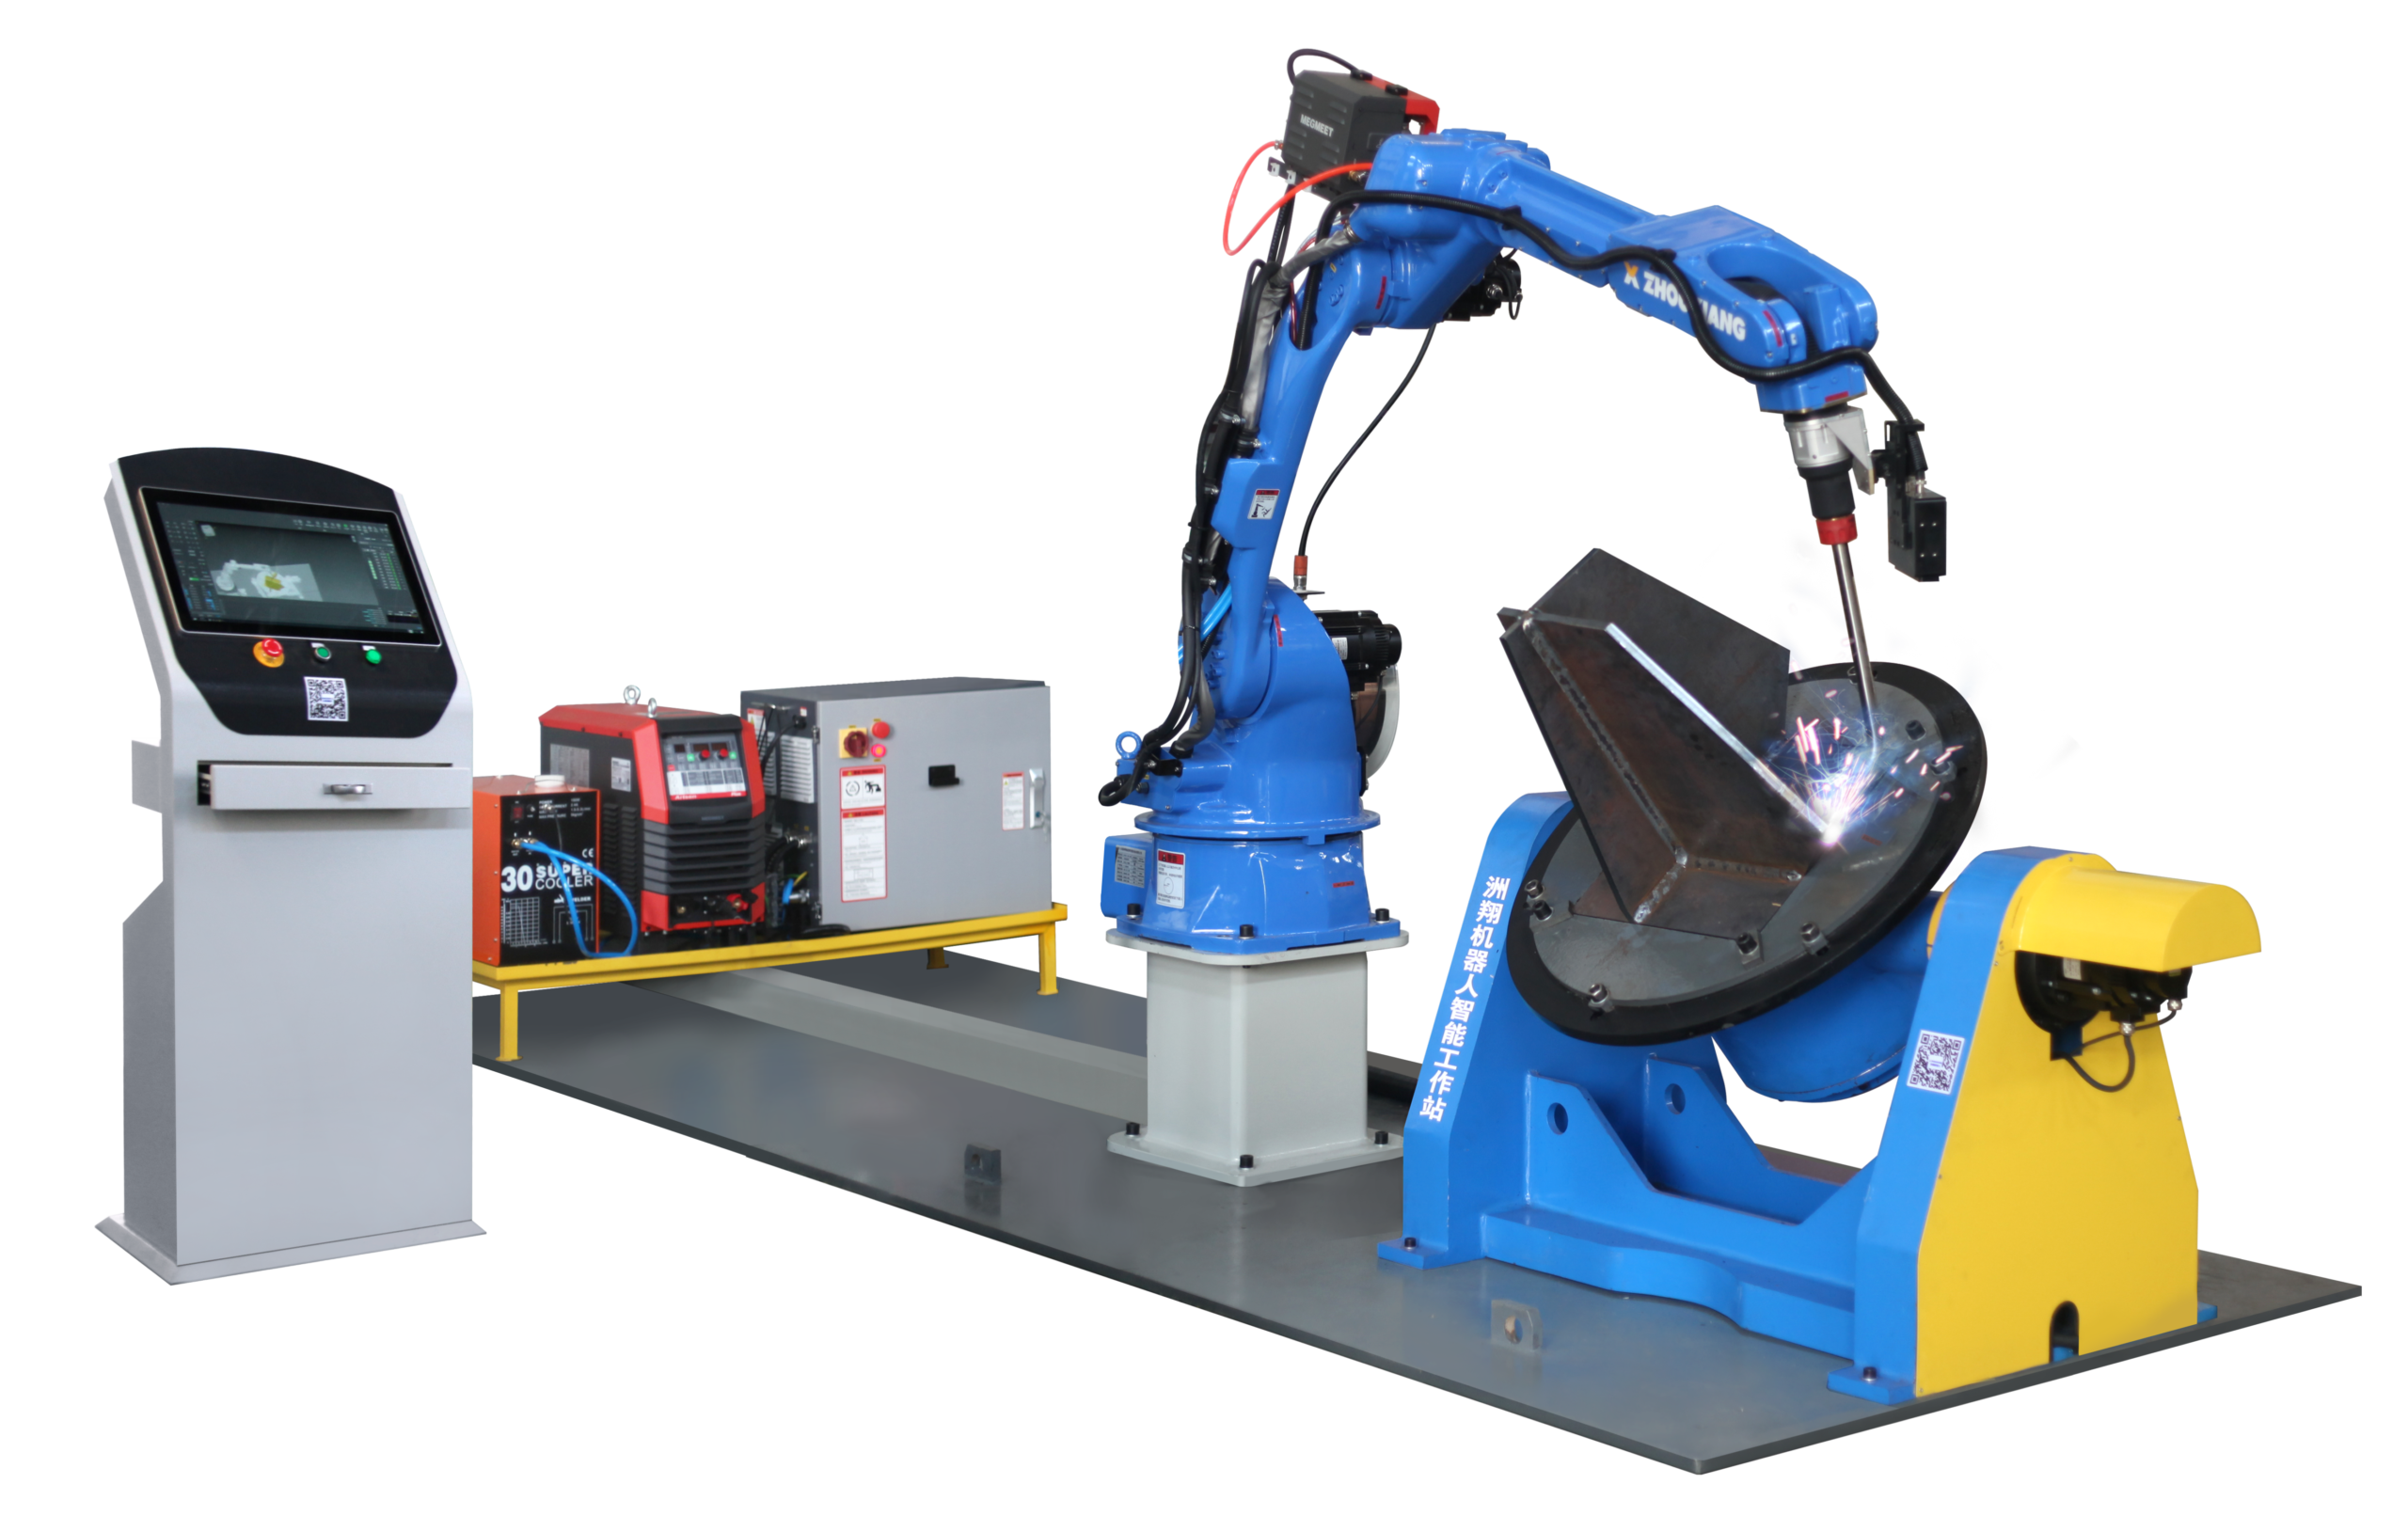
BRAÇO DE 6 EIXOS
Especificação para serviço intensivo
Tipos de sistemas de soldadura robotizada para equipamentos de energia
A escolha depende do processo de soldadura, da geometria da peça de trabalho e do volume de produção. Os sistemas para o setor da energia recorrem a processos de arco contínuo, concebidos especificamente para ciclos de trabalho intensivos em infraestruturas pesadas.
Robôs de soldadura MIG
A principal escolha para o fabrico de aço-carbono em centrais elétricas. Estes robôs usam fio sólido ou tubular com taxas de deposição de 3–8 kg/hr e são ideais para soldaduras de ângulo em grande volume em painéis de caldeiras e suportes estruturais. A elevada taxa de deposição torna-os a solução de referência para passes de enchimento e acabamento em juntas espessas multipasse.
Aplicação principal Fabrico de painéis de caldeiras, aço estrutural, soldaduras de ângulo em grande volume
Robôs de soldadura TIG
Garantem a precisão necessária nos passes de raiz de juntas de tubos sob pressão e em componentes internos de aço inoxidável. Embora mais lentos (8–15 cm/min), os sistemas robotizados TIG produzem um perfil limpo e de penetração total, necessário para inspeções radiográficas ASME. São frequentemente usados nos passes de raiz críticos antes dos passes de enchimento GMAW.
Aplicação principal Passes de raiz em recipientes sob pressão, aço inoxidável, juntas de tubos de liga
Robôs de soldadura por plasma e laser
Preenchem a lacuna entre a soldadura por arco convencional e a soldadura laser. Com plasma de furo de fechadura a 100–300 A, é possível realizar soldaduras de passe único até 10 mm sem preparação dos bordos, reduzindo significativamente a maquinação prévia à soldadura. As opções laser produzem a zona termicamente afetada mais estreita em conjuntos sensíveis à distorção, com um investimento de capital superior.
Aplicação principal Soldaduras de passe único em chapa espessa, conjuntos sensíveis à distorção
Robôs colaborativos de soldadura
Concebidos para trabalhar junto de soldadores sem necessidade de vedações de segurança completas. Com capacidades de carga de 12–16 kg, os robôs colaborativos são adequados para trabalhos de reparação de baixo volume e fabrico de pequenos lotes com elevada variedade. São ideais para oficinas de manutenção do setor da energia que reparam pás de turbinas e prestam serviços especializados no local.
Aplicação principal Oficinas de manutenção, reparações em pequenos lotes, assistência no local
Aplicações de soldadura na produção de energia e casos de utilização no setor
Uma solução de soldadura robotizada abrange todas as etapas do fabrico de equipamentos de energia, desde a construção de novos equipamentos até à manutenção e ao prolongamento da vida útil.
Fabrico de caldeiras
As paredes de tubos com membrana dos painéis de caldeiras são constituídas por centenas de tubos paralelos unidos por soldaduras de ângulo contínuas. Uma única caldeira pode exigir mais de 3 000 metros lineares de soldadura. As células de soldadura por arco robotizada com GMAW processam este volume com profundidade de penetração consistente. As juntas entre tubos e coletores — soldaduras circulares em torno de cada tubo que penetra numa chapa espessa do coletor — são onde a repetibilidade do robô mais se destaca.
Fabrico de componentes de turbinas
As caixas de turbinas a vapor e a gás incluem juntas de aço de liga com espessuras de 25 mm a 80 mm. As sequências de soldadura multipasse, com controlo preciso da temperatura entre passes, exigem rigor nos parâmetros do robô. Cada passe é registado — tensão, intensidade da corrente, velocidade de deslocação e velocidade de alimentação do fio — garantindo a rastreabilidade da soldadura exigida pela conformidade com o código ASME. Os robôs de soldadura TIG aplicam revestimentos de ligas resistentes ao desgaste, com taxas de diluição controladas.
Soldadura de cubas de transformadores e radiadores
Caixas retangulares de aço de grandes dimensões, com cordões de soldadura retilíneos de 4–8 metros. O percurso previsível da soldadura e a geometria consistente justificam o investimento em automação. A soldadura das aletas dos radiadores une aletas onduladas de aço a chapas planas de coletores, a uma taxa duas a três vezes superior à manual. O fabrico de acessórios para transformadores (cubas de expansão, isoladores e caixas de cabos) completa o conjunto de tarefas da célula de soldadura multifuncional.
Soldadura de troços de tubagem e recipientes sob pressão
Os tubos de vapor de alta pressão (ASME Class 2500) e os recipientes sob pressão exigem monitorização em tempo real. Os sistemas equipados com sensores de visão laser mantêm a precisão da posição da tocha de soldadura em cordões circulares, compensando as variações de alinhamento. Assim, as taxas de aprovação radiográfica à primeira tentativa superam largamente os padrões manuais em juntas comparáveis.
Especificações técnicas e dados de desempenho
Indicadores fiáveis dos sistemas avançados de soldadura Zhouxiang para o setor da energia
±0,05 mm
Precisão de repetição
98%+
Aprovação RT
IP54
Índice de proteção
500A
Ciclo de trabalho
| Parâmetro | Especificação | Notas |
|---|---|---|
| Tipo de robô | Braço articulado de 6 eixos | Desenho com pulso oco e encaminhamento interno de cabos |
| Precisão de posicionamento repetível | ±0,05 mm | De acordo com a ISO 9283:1998 |
| Desenho do braço | Braço e pulso com estrutura oca | Cabos de soldadura encaminhados internamente |
| Índice de proteção | IP54 (protegido contra poeiras e gotas) | Cobertura protetora do corpo para ambientes exigentes |
| Processos de soldadura suportados | GMAW, GTAW, plasma, SAW | Capacidade multiprocesso com mudança de tocha |
| Fonte de alimentação para soldadura | 350–500 A em serviço contínuo | Inversor digital, controlo sinérgico |
| Integração da movimentação de materiais | Compatível com carregamento automático | Reduz o trabalho manual e pode ser combinado com um posicionador |
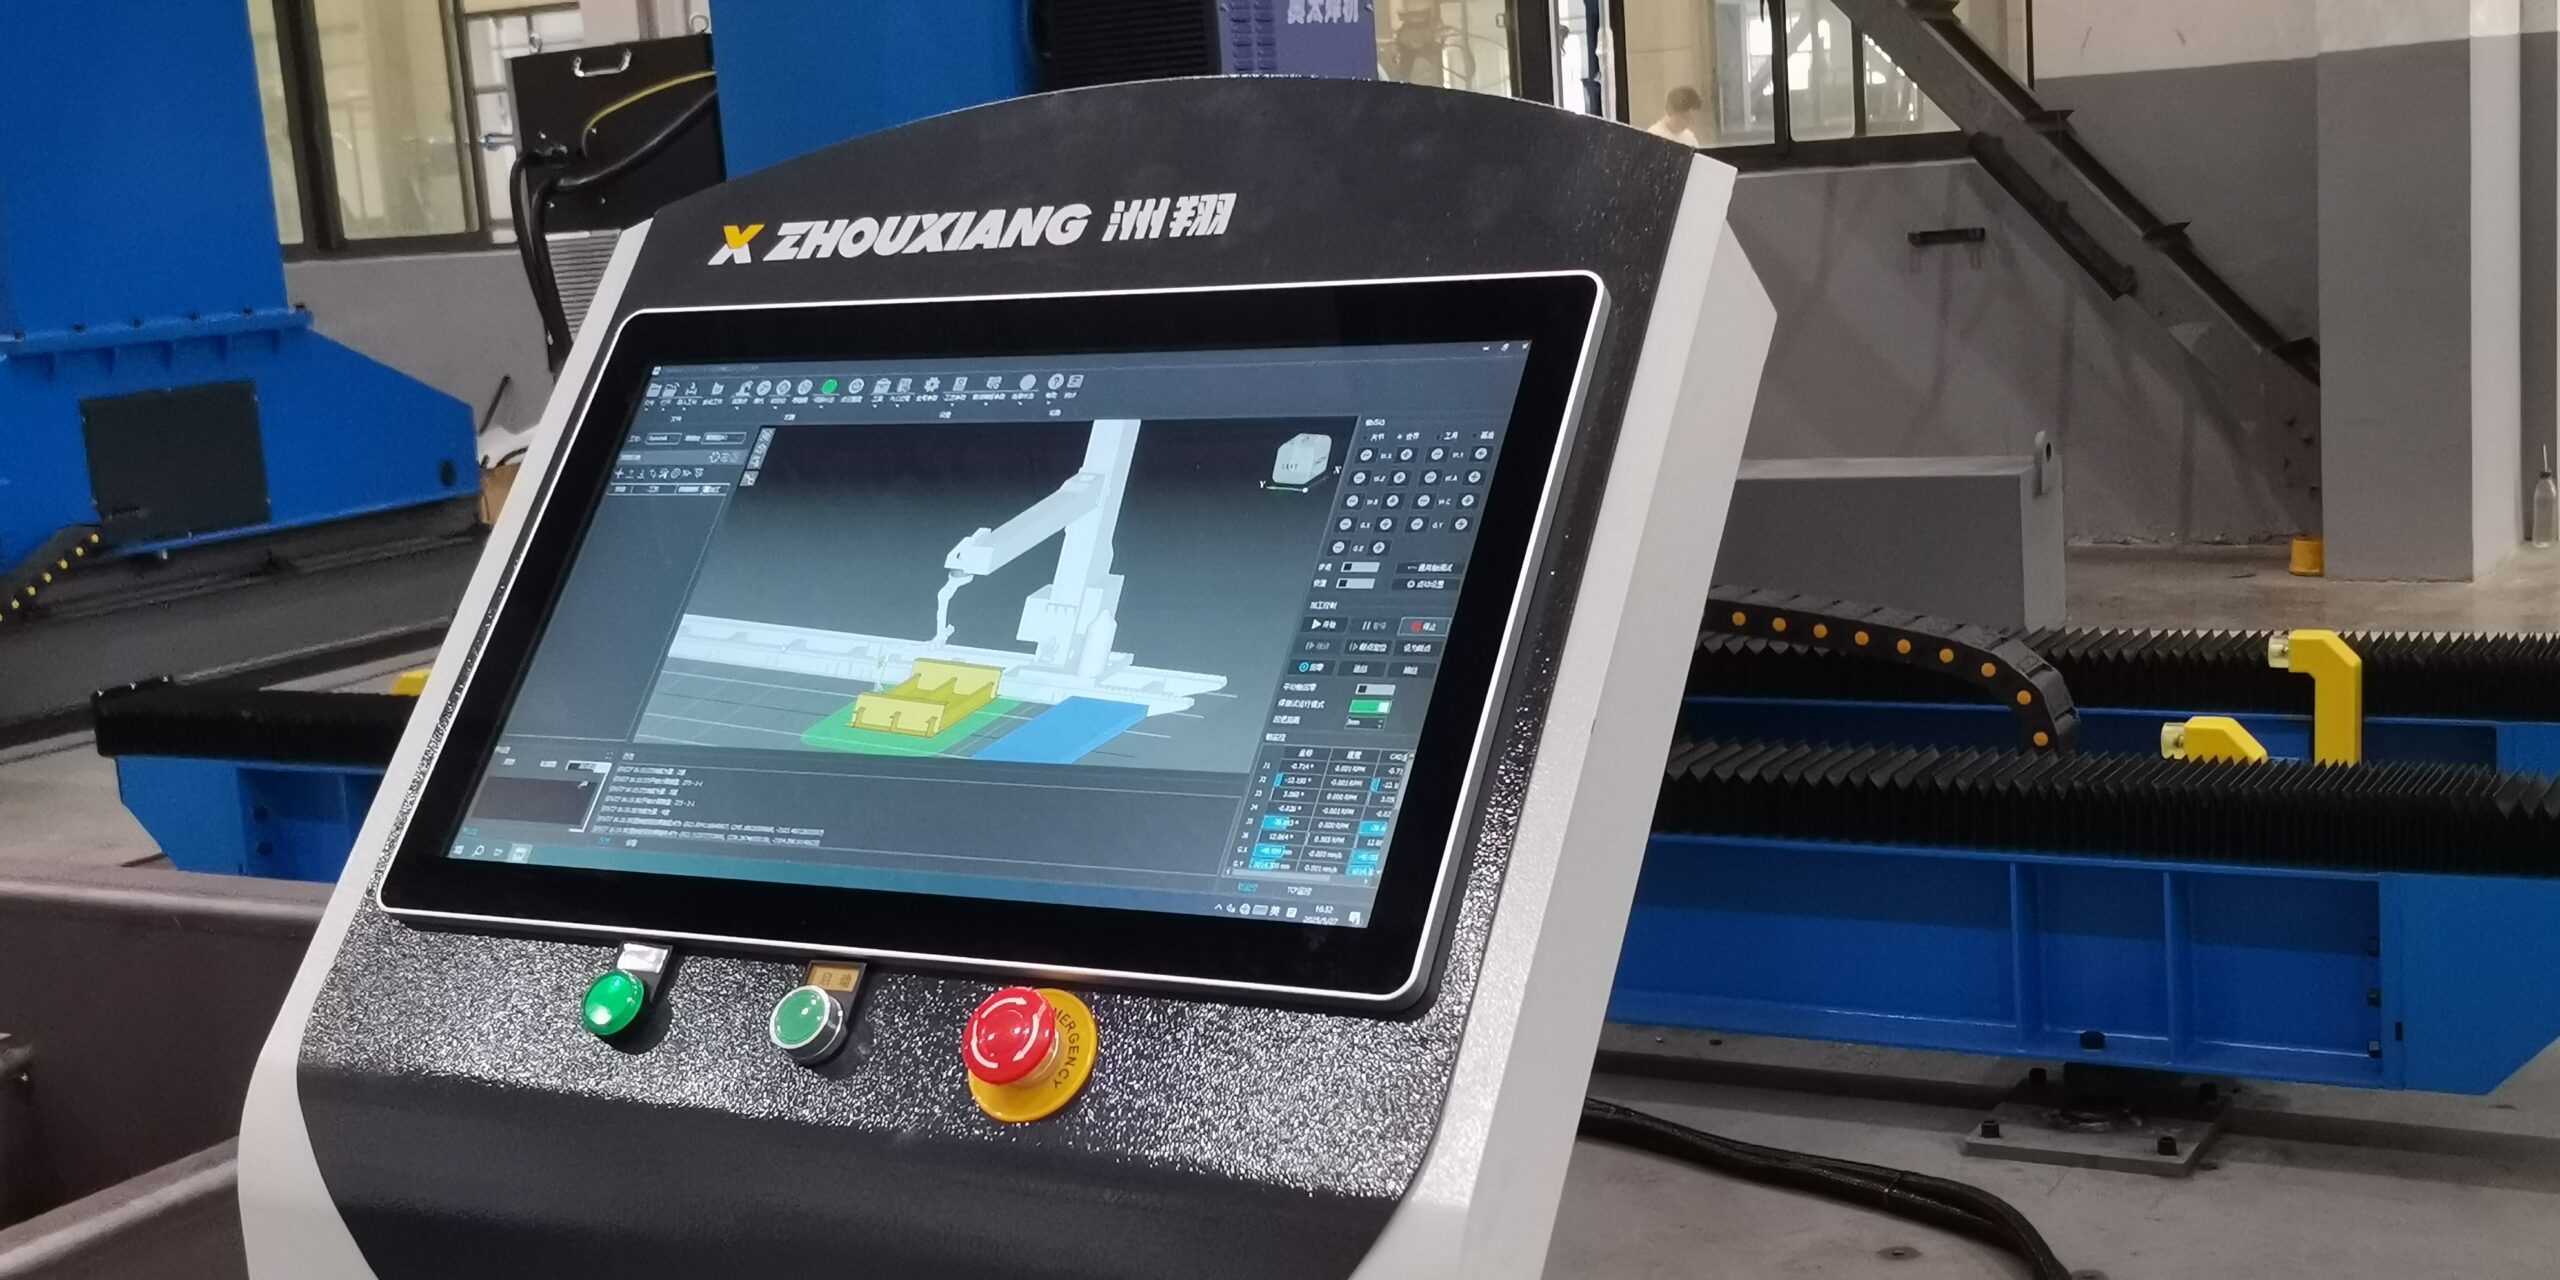
| Programação | Consola de programação + programação offline | Interface intuitiva, simulação CAD 3D |
| Seguimento da junta | Por arco + visão laser opcional | Correção do percurso de soldadura em tempo real ±0,3 mm |
| Adequação à produção | Baixa variedade, grande volume | Lotes de 10 a 10 000+ peças |
| Qualidade dos cordões de soldadura | Perfil uniforme do cordão, qualidade para inspeção radiográfica | Aprovação RT à primeira tentativa >98% |
| Conformidade de segurança | CE, ISO 10218-1 | Célula de soldadura com vedação de segurança completa |
Parâmetros habituais de juntas no setor da energia
Chapa de caldeira em aço-carbono de 12 mm
Configuração GMAW: 260–280 A, 28–30 V
Velocidade de deslocação: 40–55 cm/min
Alimentação do fio: 12–14 m/min com fio ER70S-6 de 1,2 mm
Tubo de liga Schedule 80 (passe de raiz)
Parâmetros TIG: 140–180 A, 10–12 V
Velocidade de deslocação: 8–12 cm/min
Vareta de adição: 2,4 mm ER80S-B2
* Os parâmetros reais dependem do alinhamento, da posição e das especificações do procedimento de soldadura qualificado (WPS).
Casos de estudo: automação da soldadura em centrais elétricas
Produção de placas tubulares para caldeiras — central termoelétrica a carvão, China Central
Um fabricante de componentes para caldeiras, fornecedor de uma central elétrica de 2×660 MW na província de Henan, precisava de soldar 280 juntas entre tubos e coletores por coletor de caldeira. A soldadura manual por quatro soldadores em rotação apresentava uma taxa de rejeição radiográfica de 9%.
Equipado com um posicionador rotativo e seguimento da junta por arco, o sistema Zhouxiang concluiu 112 juntas por turno. O sistema manteve consistentemente as temperaturas entre passes abaixo de 250°C, reduzindo as rejeições RT para 1,8%.
“O robô trata das juntas repetitivas, enquanto os nossos profissionais experientes se concentram nas transições complexas e na inspeção final.”
— Supervisor de produção, unidade de caldeiras de Henan
Soldadura de cordões em cubas de transformadores — fábrica de equipamentos elétricos, China Oriental
O fabrico de cubas de transformadores de 110 kV e 220 kV exigia 48 metros de soldadura contínua. A produção manual demorava 14 horas e os problemas de distorção afetavam 30% das unidades.
Dois postos de trabalho sobre carris de 3 metros cobriam painéis de comprimento total numa única preparação. Controlando a energia térmica fornecida e a sequência de soldadura, o sistema produziu soldaduras de ângulo uniformes, com pernas de 6mm e um desvio inferior a 1mm.
“A estação de endireitamento pós-soldadura passou de ser o nosso maior estrangulamento a quase não ter trabalho. Só isso justificou o investimento.”
— Diretor da fábrica, unidade de Jiangsu
Fabrico de troços de tubagem de vapor — empreiteiro EPC, Sudeste Asiático
Eram necessários 1 200 troços de tubagem de alta pressão ASTM A335 P22, em conformidade com as normas ASME B31.1, para uma central de ciclo combinado no Vietname, num prazo rigoroso de 9 meses.
A Zhouxiang forneceu uma célula TIG/GMAW de processo duplo com visão laser. Cada registo de soldadura foi associado aos números de corrida específicos dos materiais, assegurando a rastreabilidade completa das infraestruturas energéticas críticas.
Segurança, certificações e normas do setor
A soldadura no setor da energia exige o cumprimento rigoroso dos códigos para equipamentos sob pressão, das normas de soldadura estrutural e dos regulamentos de segurança no trabalho. Os sistemas Zhouxiang são concebidos para superar os referenciais globais de segurança.
Máquinas CE
ISO 9001:2015
ISO 3834-2
ISO 10218-1
ISO 9283:1998
Códigos de soldadura aplicáveis
- ASME BPVC: Secção I (caldeiras), Secção VIII (recipientes) e Secção IX (qualificações). Procedimentos qualificados com PQR/WPS.
- AWS D1.1: Aplicável aos suportes estruturais e às plataformas de centrais elétricas. Exige ensaios de qualificação completos dos operadores.
- ASME B31.1 Power Piping: Tubagem de vapor e água de alimentação a alta pressão, sujeita a exames RT ou UT.
- Série IEEE C57: Normas para o fabrico de cubas de transformadores de potência e requisitos de ensaio rigorosos.
Auditoria de rastreabilidade: Cada célula regista em tempo real a tensão, a corrente elétrica, a velocidade do fio e o caudal de gás. Os sistemas assinalam desvios >±5%, provocando pausas automáticas para cumprir as auditorias de qualidade ASME.
Guia de preços de robôs de soldadura para o setor da energia
Célula de posto único
$85 000 – $120k
Robô de 6 eixos + fonte de alimentação para soldadura + posicionador básico
Flanges e suportes
Sistema de gama média
$150 000 – $220k
+ Seguimento da junta, programação offline, vedação de segurança
Caldeiras e troços de tubagem
Célula completa pronta a funcionar
$250 000 – $320k
+ Dispositivos de fixação personalizados, movimentação de materiais, multiprocesso
Cubas e coletores de grande dimensão
Linha com dois robôs
$380 000 – $500k+
Posicionador partilhado + integração completa da linha de produção
Paredes de tubos com membranaImpacto do alcance e da capacidade de carga
Um robô com alcance de 1 400 mm custa 15–25% menos do que um modelo de 2 000 mm. No entanto, os componentes do setor da energia (painéis de caldeiras/cubas) exigem normalmente o maior alcance para evitar colisões na célula.
Sensores e conjuntos de precisão
O seguimento por arco acrescenta $8k–$15k. O seguimento por visão laser ($20k–$35k) é essencial nas soldaduras críticas sob pressão, em que a precisão tem de se manter dentro de ±0,3 mm.
Dinâmica da movimentação de materiais
Um posicionador básico de 2 eixos ($10k–$25k) é adequado para trabalhos de pequena dimensão, enquanto as unidades de suporte fixo para serviço pesado, destinadas a cubas de transformadores de 5 toneladas, custam entre $30k–$60k, consoante a estabilidade da carga.
Integração e ciclo de vida
Reserve 10–15% para a colocação em serviço. A Zhouxiang oferece soluções completas, diretamente da fábrica, que incluem robô, fonte de alimentação para soldadura e formação, para maximizar a produtividade desde o primeiro dia.
Centro de engenharia para o setor da energia
Ferramentas interativas para validar o ROI, estimar custos operacionais e escolher o sistema robotizado ideal para projetos de infraestruturas energéticas.
Análise do prazo de retorno do investimento
Estimador de custos operacionais
Custo estimado / tonelada
420$/tonelada
Eficiência face ao trabalho manual
Solicitar auditoria de custos
+45%
Seletor da configuração do sistema
Sistema recomendado
Estação montada sobre carril
Configuração dos eixos
Consultar especificações
6+1Eixos
Perguntas frequentes
Um robô de soldadura concebido para o setor da energia custa entre $85 000 e $320 000, consoante o alcance, a capacidade de carga e o número de eixos externos. Uma célula de soldadura básica com um único posto custa cerca de $85 000 to $120 000. Os sistemas de gama média, com sensores de seguimento da junta e programação offline, situam-se entre $150 000 to $220 000. As células de soldadura completas, prontas a funcionar, para placas tubulares de caldeiras ou cubas de transformadores de grandes dimensões podem chegar a $250 000 to $320 000.
GMAW (MIG) e GTAW (TIG) abrangem a maior parte dos trabalhos no setor da energia. O MIG solda aço-carbono com uma taxa de deposição de 3–8 kg/hr em painéis de caldeiras e suportes estruturais. O TIG executa passes de raiz em juntas sob pressão e componentes internos de aço inoxidável, onde a integridade da soldadura é fundamental. Algumas células incluem soldadura por plasma ou por arco submerso para chapas espessas.
Sim. Os robôs de soldadura modernos de 6 eixos, equipados com programação multipasse e seguimento adaptativo da junta, soldam juntas com espessuras de parede entre 6 mm up to 80 mm. Em coletores de caldeiras pesados, com paredes de 40 to 60 mm, o robô executa vários passes de enchimento GMAW com fornecimento de energia térmica controlado, para evitar fissuração por hidrogénio. Os operadores programam a primeira peça e, em seguida, o robô repete a sequência em juntas idênticas, mantendo a consistência entre passes.
A soldadura no setor da energia está sujeita ao ASME Boiler and Pressure Vessel Code (Secções I, VIII e IX) e à norma AWS D1.1. As certificações de segurança dos equipamentos incluem a marcação CE (Diretiva Máquinas 2006/42/EC) e a ISO 10218-1. A gestão da qualidade exige a certificação ISO 3834-2 para soldadura por fusão e a certificação das instalações segundo a ISO 9001.
Não totalmente. A soldadura robotizada assume as juntas repetitivas e de grande volume, em que a consistência é mais importante. Os soldadores qualificados continuam a ser essenciais para reparações no local, juntas personalizadas pontuais e posições inacessíveis aos robôs. Os soldadores experientes passam a trabalhar na programação, na inspeção da qualidade e na supervisão dos sistemas. A automação permite às instalações produzir mais com o mesmo número de trabalhadores, em vez de substituir profissionais.
A maioria dos fabricantes recupera o investimento em 14 to 24 months. Uma única célula de soldadura robotizada substitui muitas vezes dois postos de soldadura e aumenta a produção diária em 40 to 60 percent. A redução do retrabalho proporciona uma poupança adicional de 8 to 12 percent. Ao contabilizar também a redução do desperdício de consumíveis graças ao controlo preciso da alimentação do fio, o investimento é recuperado em menos de dois anos.
A programação pela consola permite ao operador guiar o braço robótico pelo percurso de soldadura e registar pontos de passagem; uma junta topo a topo simples demora 15–30 minutes. O software offline reduz o tempo de preparação para metade, simulando percursos num modelo CAD 3D antes de os transferir para o robô.
Os robôs colaborativos trabalham junto de pessoas sem vedação de segurança (capacidades de carga <16 kg). Os robôs industriais trabalham em células fechadas (capacidades de carga até 25 kg) à velocidade máxima de produção. São a opção habitual no setor da energia devido aos ciclos de trabalho mais exigentes, às peças de trabalho de maiores dimensões e aos requisitos rigorosos de qualidade da soldadura.
Diariamente (10–15 min): limpe as pontas da tocha e verifique o alinhamento do fio. Semanalmente: lubrifique as juntas e verifique a calibração TCP. Anualmente: inspecione por completo os servomotores e substitua a massa lubrificante dos redutores. Com esta rotina, são normais taxas de disponibilidade superiores a 95 percent, e as paragens não planeadas descem para menos de 20 hours por ano.
Sim. Com um sistema de mudança de ferramenta, um robô alterna entre tochas MIG e TIG em cerca de 30 seconds. Uma célula de soldadura pode executar passes de enchimento estrutural e passes de raiz de precisão no mesmo ciclo de produção.
Preparado para automatizar a soldadura dos seus equipamentos de energia?
Descreva-nos a sua aplicação de soldadura. A nossa equipa de engenharia recomendará a configuração adequada do sistema de soldadura robotizada e apresentará uma proposta detalhada.
GARANTIA DE RESPOSTA // NO PRAZO DE 48 HORAS

