Contacte con Zhouxiang

Robot industrial de soldadura para el sector energético
Sistemas de soldadura robotizada diseñados específicamente para equipos de generación de energía. Los robots de soldadura de 6 ejes de Zhouxiang realizan soldaduras uniformes y de alta calidad en colectores de calderas, componentes de turbinas y cubas de transformadores. Sustituyen dos o tres puestos de soldadura manual y aumentan la productividad un 40–60 %.
200+
Patentes vigentes desde 1991
±0,05 mm
Precisión de posicionamiento repetitivo
40–60%
Aumento de la productividad frente a la soldadura manual
95%+
Disponibilidad del sistema con mantenimiento


¿Qué es un robot de soldadura para el sector energético?
Un robot de soldadura para el sector energético es un brazo de soldadura de 6 ejes configurado específicamente para los procesos de soldadura y las combinaciones de materiales habituales en la fabricación de equipos de generación de energía. A diferencia de los robots industriales de soldadura de uso general, estos sistemas están diseñados para recipientes a presión de pared gruesa, paneles de caldera y acero estructural de gran espesor, elementos esenciales de las infraestructuras energéticas.
Cableado interno y potencia para trabajos pesados
Gracias a su diseño con muñeca hueca, el sistema conduce internamente los cables de la antorcha y el hilo de soldadura, lo que evita que se enganchen en el interior de recipientes con poco espacio. Combinada con una fuente de alimentación de soldadura de 350–500 A para servicio continuo, la célula de soldadura funciona como una unidad de producción autónoma. Así, los operarios pueden supervisar trabajos de fabricación complejos con una intervención manual mínima.
Uniformidad absoluta a gran escala
La fatiga reduce considerablemente la uniformidad de la soldadura manual tras las primeras juntas. Nuestras células robotizadas repiten exactamente los mismos parámetros —velocidad de avance, tensión y patrón de oscilación— en la junta 200 que en la primera. En las soldaduras de recipientes a presión que deben cumplir estrictos requisitos de ensayos no destructivos, esto se traduce en tasas de rechazo prácticamente nulas y una capacidad de producción líder en el sector.
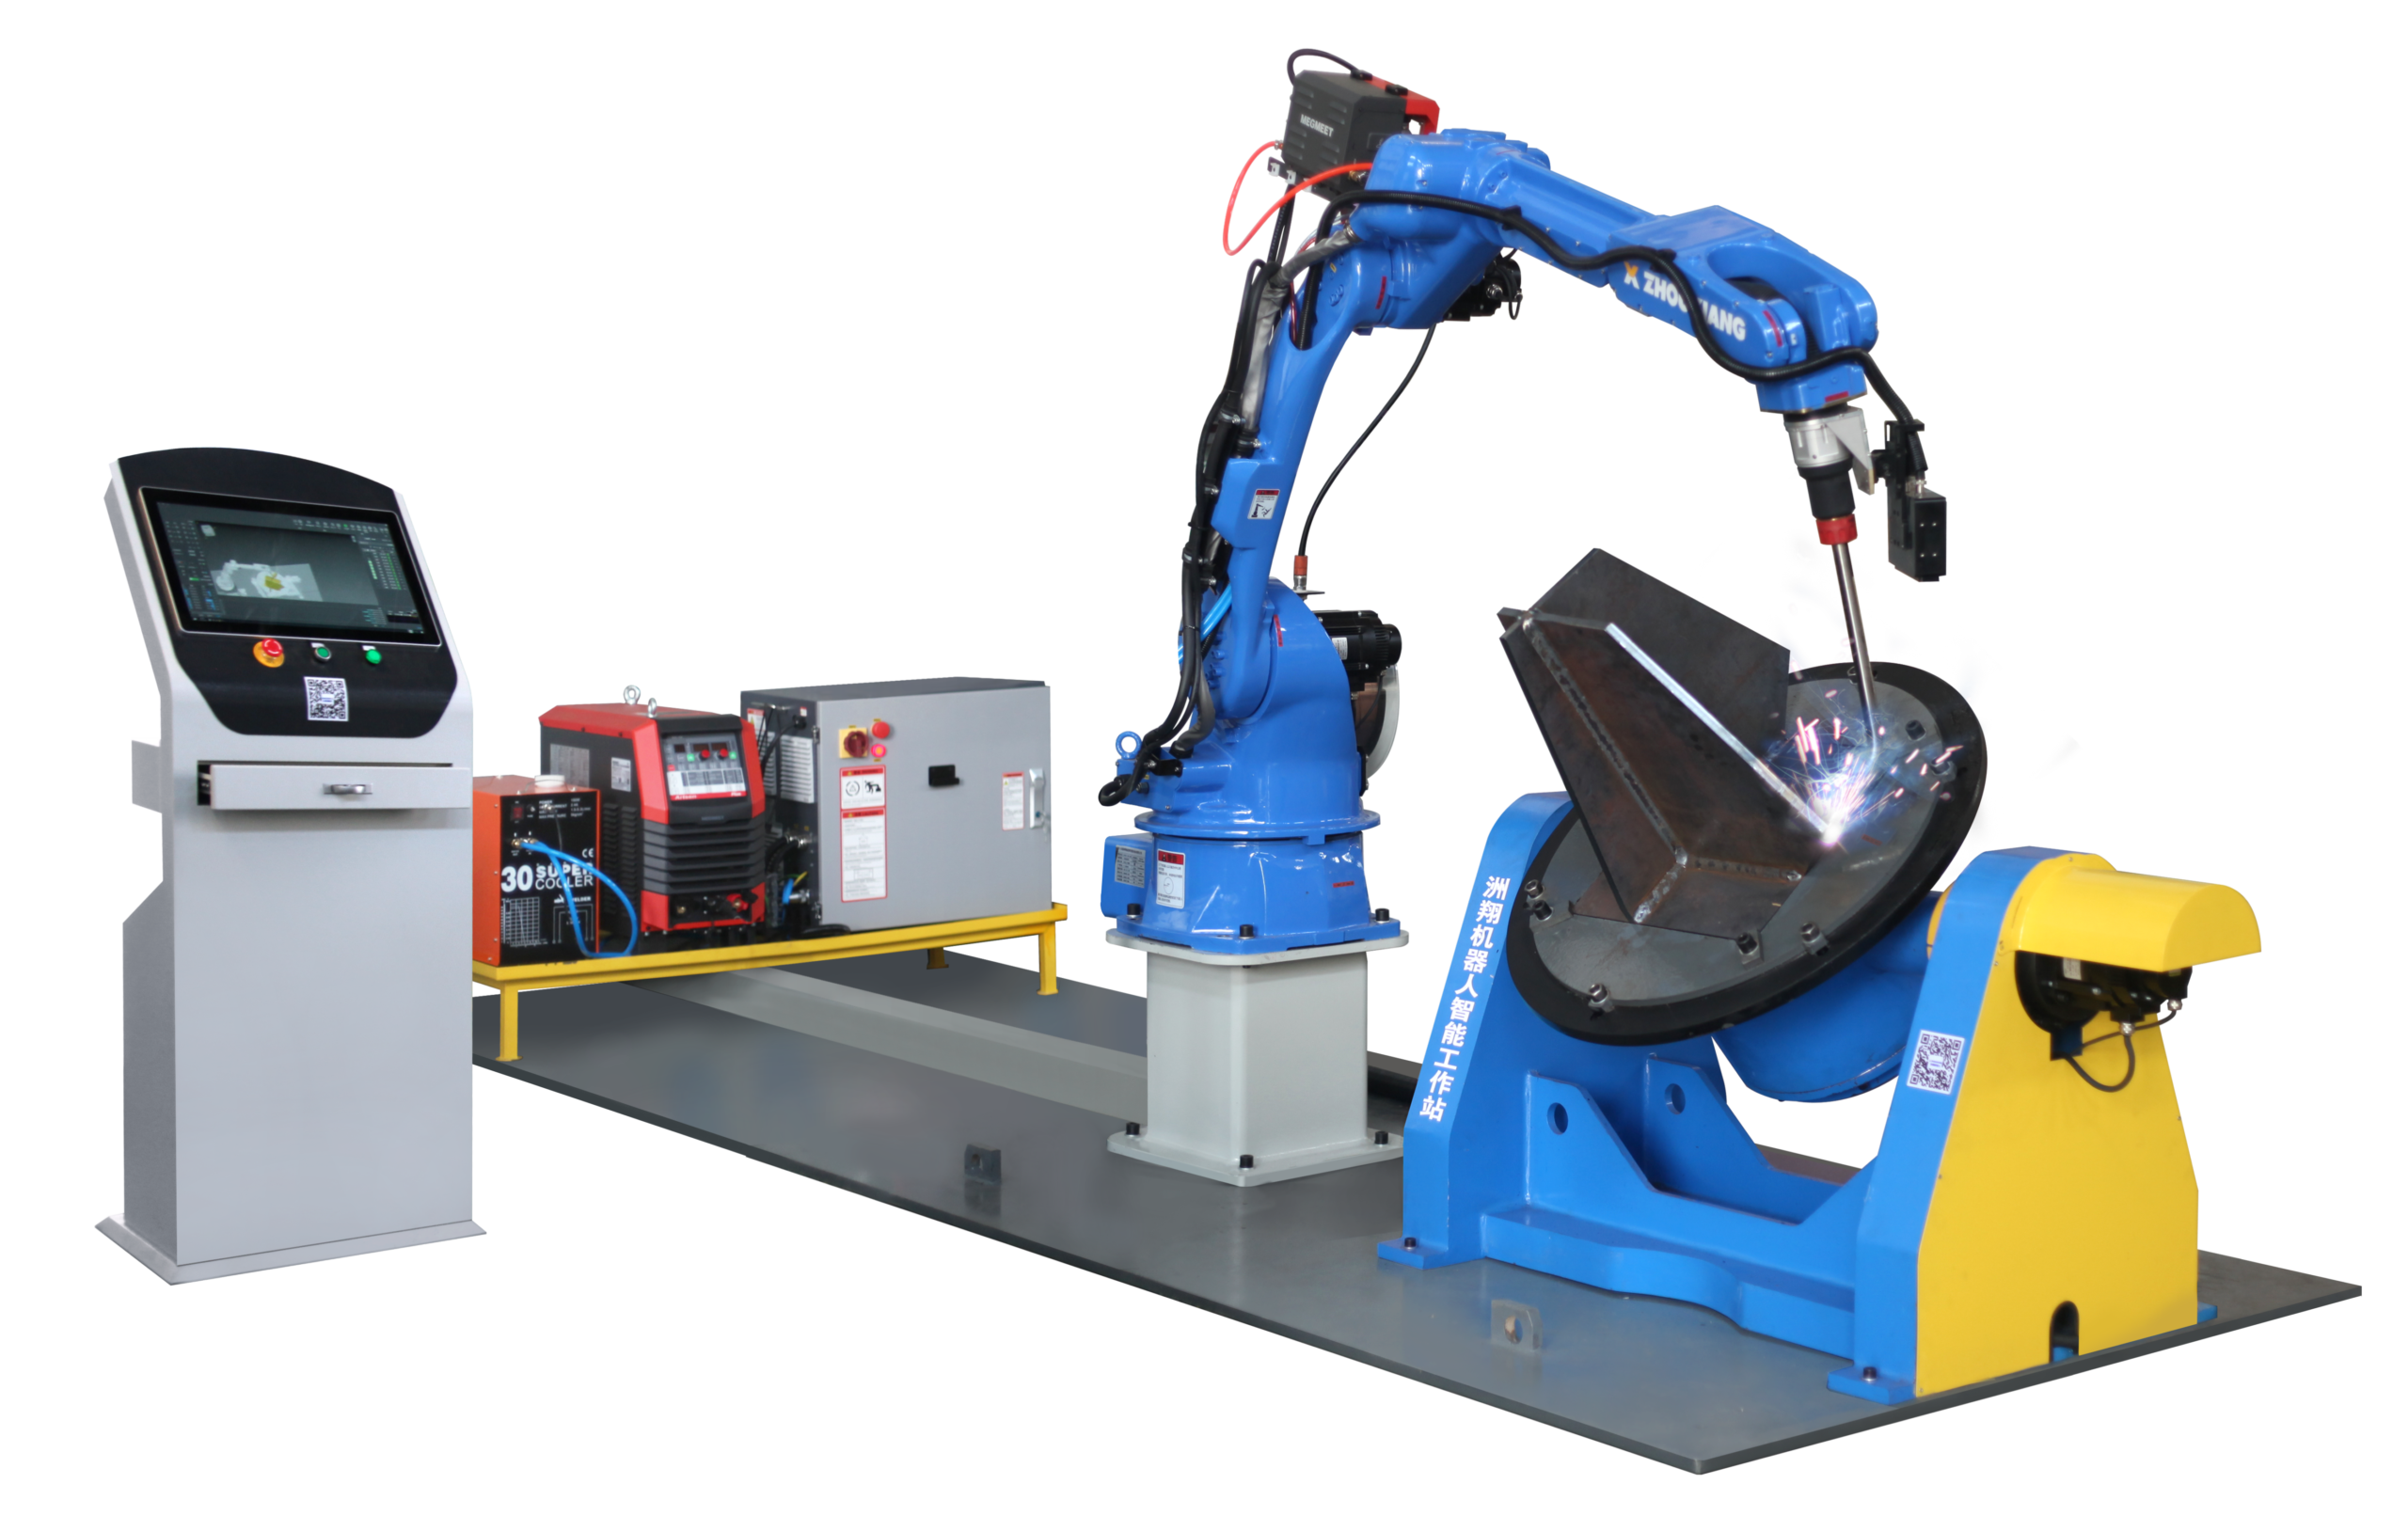
BRAZO DE 6 EJES
Especificaciones para trabajos pesados
Tipos de sistemas de soldadura robotizada para equipos energéticos
La elección depende del proceso de soldadura, la geometría de la pieza y el volumen de producción. Los sistemas para el sector energético utilizan procesos de arco continuo, diseñados específicamente para ciclos de trabajo intensivos en infraestructuras pesadas.
Robots de soldadura MIG
Son la opción principal para fabricar acero al carbono en centrales eléctricas. Trabajan con hilo macizo o tubular, con tasas de deposición de 3–8 kg/hr, y destacan en la ejecución de soldaduras en ángulo de gran volumen en paneles de caldera y soportes estructurales. Su elevada tasa de deposición los convierte en la opción preferida para las pasadas de relleno y de acabado en juntas gruesas con varias pasadas.
Aplicación principal Fabricación de paneles de caldera, acero estructural y soldaduras en ángulo de gran volumen
Robots de soldadura TIG
Ofrecen la precisión necesaria para las pasadas de raíz en juntas de tuberías sometidas a presión y componentes internos de acero inoxidable. Aunque son más lentos (8–15 cm/min), los sistemas TIG robotizados producen el perfil limpio y de penetración completa que requieren las inspecciones radiográficas ASME. Se utilizan con frecuencia para las pasadas de raíz críticas antes de las pasadas de relleno GMAW.
Aplicación principal Pasadas de raíz en recipientes a presión, acero inoxidable y juntas de tuberías de aleación
Robots de soldadura por plasma y láser
Salvan la distancia entre la soldadura por arco convencional y la soldadura láser. Con plasma de ojo de cerradura a 100–300 A, pueden realizarse soldaduras de hasta 10 mm en una sola pasada y sin preparar los bordes, lo que reduce considerablemente el mecanizado previo a la soldadura. Las opciones láser ofrecen la zona afectada por el calor más estrecha para conjuntos sensibles a la deformación, con una inversión inicial superior.
Aplicación principal Soldaduras de una sola pasada en chapas gruesas y conjuntos sensibles a la deformación
Cobots de soldadura
Diseñados para trabajar junto a soldadores sin necesidad de vallado de seguridad completo. Con una carga útil de 12–16 kg, los cobots son adecuados para trabajos de reparación de bajo volumen y fabricación de lotes pequeños con gran variedad de referencias. Son ideales para talleres de mantenimiento del sector energético que reparan álabes de turbinas y realizan trabajos de servicio especializados en las instalaciones del cliente.
Aplicación principal Talleres de mantenimiento, reparaciones en lotes pequeños y servicio en las instalaciones del cliente
Aplicaciones de soldadura en la generación de energía y casos de uso del sector
Las soluciones de soldadura robotizada se utilizan en todas las etapas de fabricación de equipos energéticos, desde la fabricación de equipos nuevos hasta los trabajos de mantenimiento y prolongación de su vida útil.
Fabricación de calderas
Las paredes membrana de los paneles de caldera están formadas por cientos de tubos paralelos unidos mediante soldaduras en ángulo continuas. Una sola caldera puede requerir más de 3.000 metros lineales de soldadura. Las células de soldadura por arco robotizada con GMAW permiten abordar este volumen con una profundidad de penetración uniforme. La repetibilidad del robot resulta especialmente ventajosa en las juntas entre tubos y colectores: soldaduras circulares alrededor de cada tubo, donde penetra en una placa de colector gruesa.
Fabricación de componentes de turbinas
Las carcasas de turbinas de vapor y gas tienen juntas de acero aleado de gran espesor, de 25 mm a 80 mm. Las secuencias de soldadura de varias pasadas, con un control preciso de la temperatura entre pasadas, exigen que el robot mantenga los parámetros con rigor. Se registran los valores de cada pasada —tensión, intensidad, velocidad de avance y velocidad de alimentación del hilo— para garantizar la trazabilidad de las soldaduras que exige el cumplimiento del código ASME. Los robots de soldadura TIG depositan recubrimientos de aleación resistentes al desgaste con tasas de dilución controladas.
Soldadura de cubas y radiadores de transformadores
Las carcasas rectangulares de acero de gran tamaño presentan cordones de soldadura rectos y largos, de 4–8 metros. La trayectoria de soldadura predecible y la geometría uniforme justifican la inversión en automatización. La soldadura de las aletas del radiador une aletas de acero corrugado a placas colectoras planas a una velocidad entre dos y tres veces superior a la manual. La fabricación de accesorios para transformadores —cubas de expansión, pasatapas y cajas de cables— completa la carga de trabajo de la célula de soldadura multipropósito.
Soldadura de tuberías prefabricadas y recipientes a presión
Las tuberías de vapor a alta presión (ASME Class 2500) y los recipientes a presión requieren supervisión en tiempo real. Los sistemas equipados con sensores láser de visión artificial mantienen la precisión de posicionamiento de la antorcha en cordones de soldadura circunferenciales y compensan las variaciones de ajuste. Como resultado, las tasas de aceptación radiográfica a la primera superan ampliamente las de la soldadura manual en juntas comparables.
Especificaciones técnicas y datos de rendimiento
Parámetros fiables de los avanzados sistemas de soldadura de Zhouxiang para el sector energético
±0,05 mm
Precisión de repetición
98 %+
Aceptación radiográfica
IP54
Grado de protección
500A
Ciclo de trabajo
| Parámetro | Especificación | Notas |
|---|---|---|
| Tipo de robot | Brazo articulado de 6 ejes | Diseño con muñeca hueca y cableado interno |
| Precisión de posicionamiento repetitivo | ±0,05 mm | Según ISO 9283:1998 |
| Diseño del brazo | Brazo y muñeca de estructura hueca | Cables de soldadura conducidos por el interior |
| Grado de protección | IP54 (protegido contra el polvo y las gotas de agua) | Carcasa protectora para entornos exigentes |
| Procesos de soldadura compatibles | GMAW, GTAW, plasma, SAW | Capacidad multiproceso con cambio de antorcha |
| Fuente de alimentación de soldadura | 350–500 A para servicio continuo | Inversor digital y control sinérgico |
| Integración con sistemas de manipulación de materiales | Compatible con carga automática | Reduce la mano de obra y puede combinarse con un posicionador |
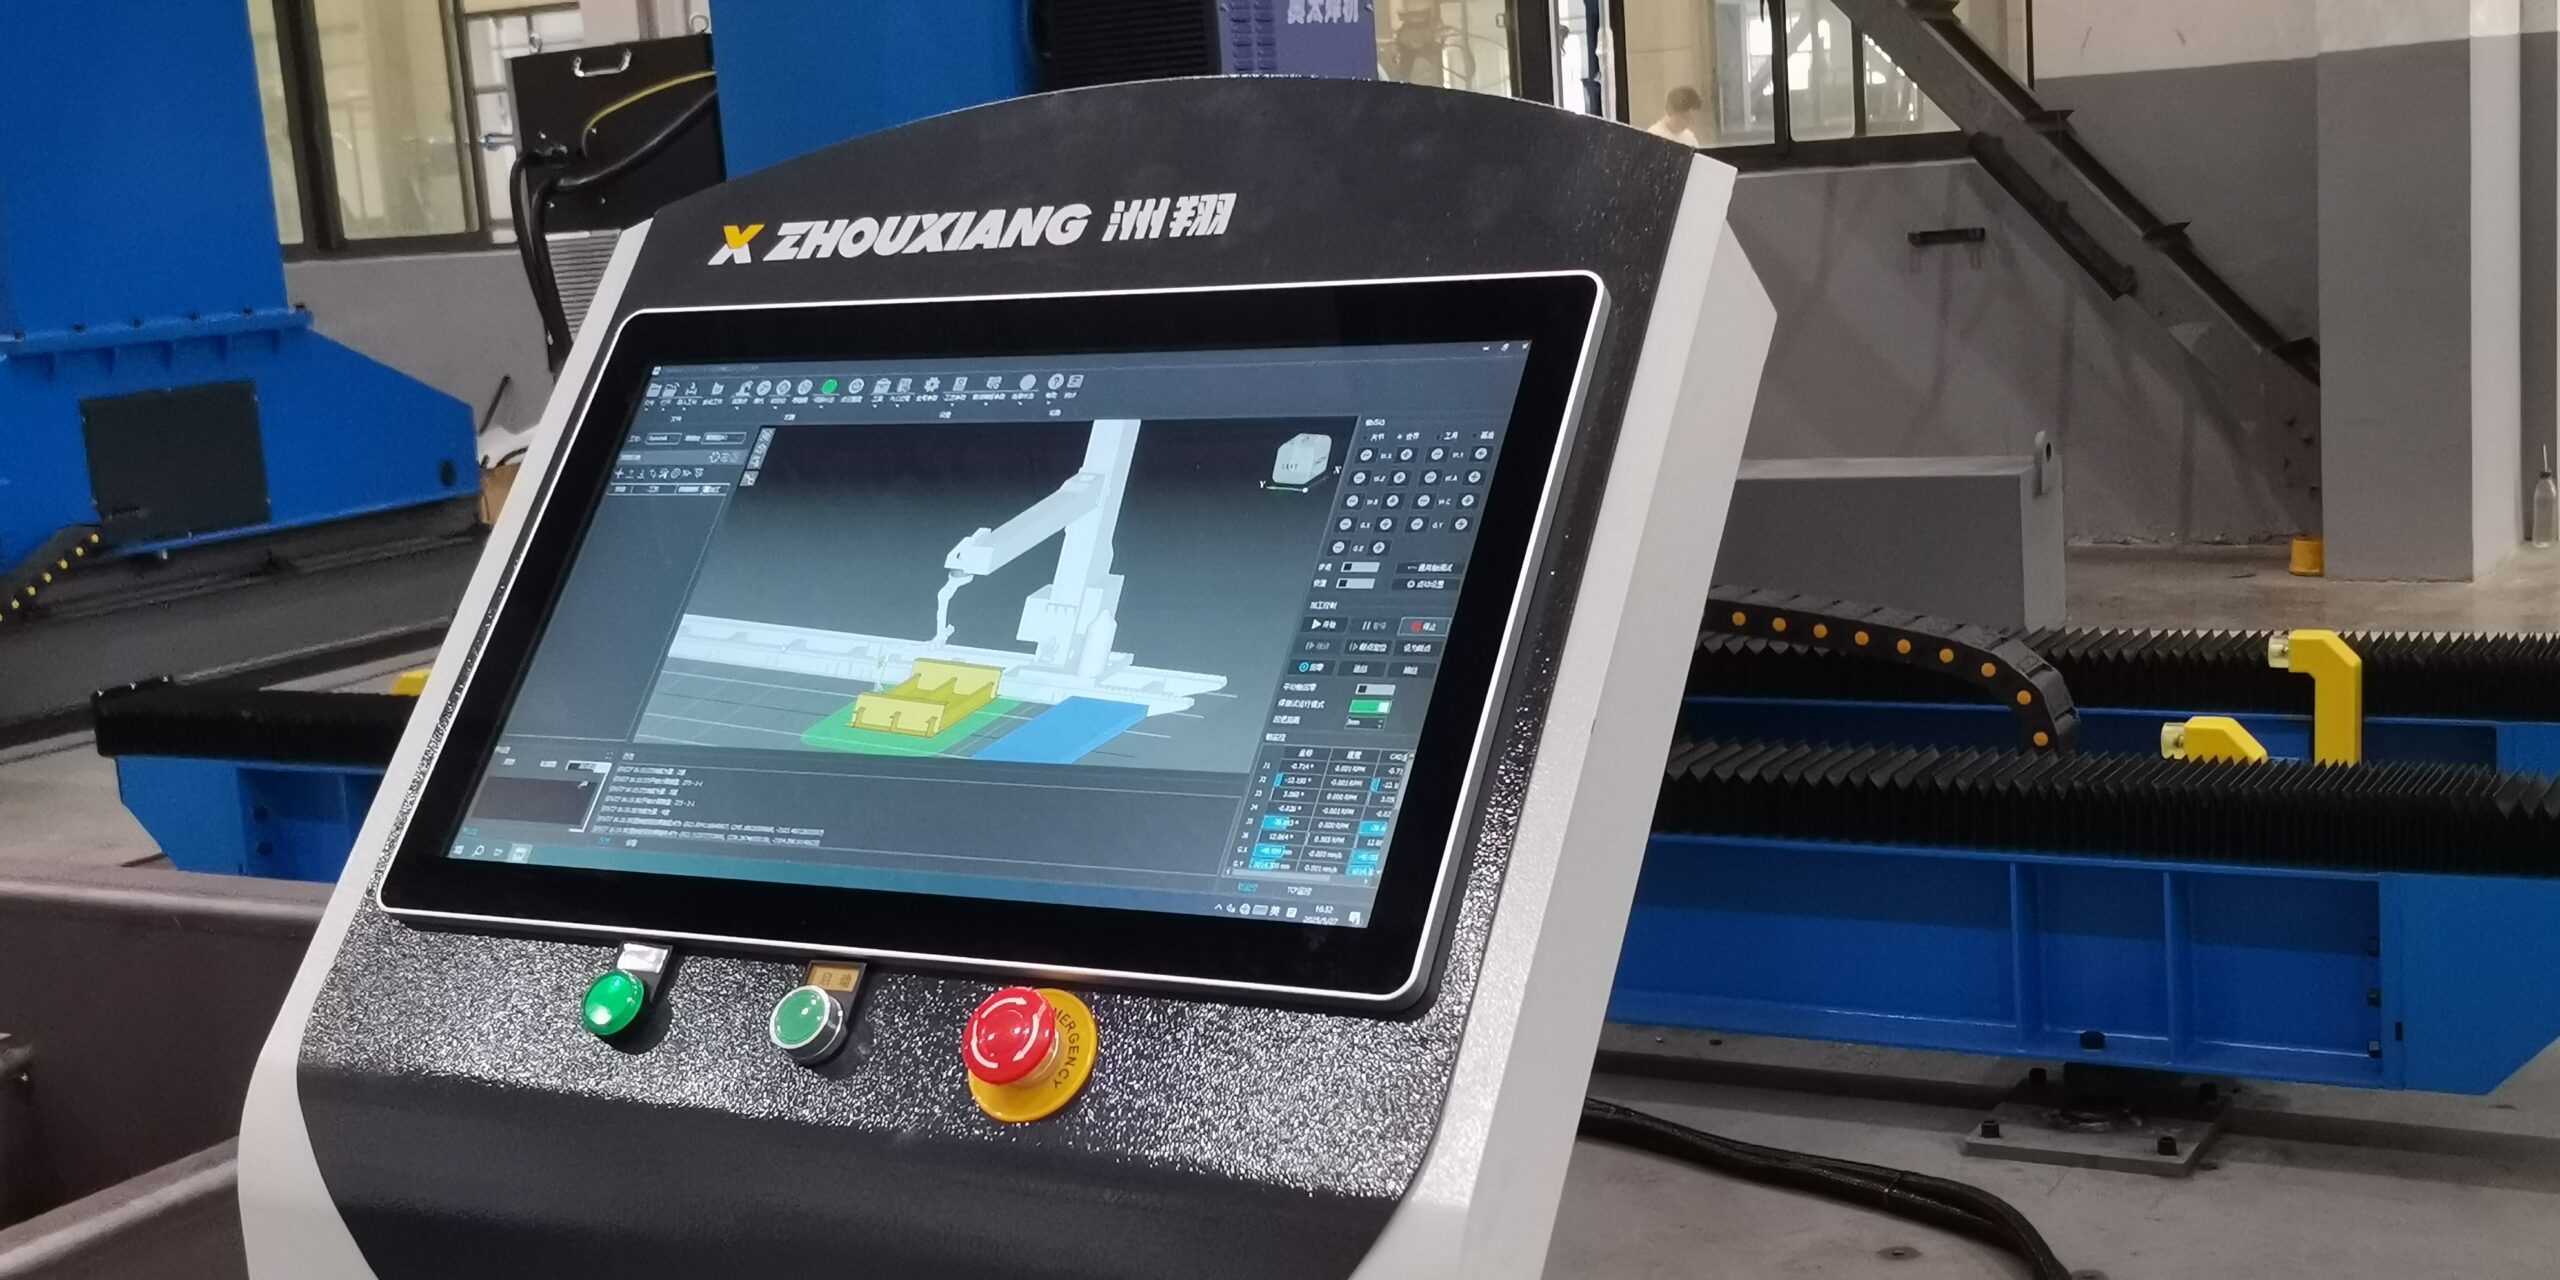
| Programación | Programación con consola portátil y programación offline | Interfaz fácil de usar y simulación 3D CAD |
| Seguimiento de la junta | Mediante arco y con visión láser opcional | Corrección de la trayectoria de soldadura en tiempo real ±0,3 mm |
| Idoneidad para la producción | Poca variedad y gran volumen | Lotes de 10 a 10.000+ piezas |
| Calidad del cordón de soldadura | Perfil uniforme del cordón y calidad radiográfica | Aceptación radiográfica a la primera >98 % |
| Cumplimiento de seguridad | CE, ISO 10218-1 | Célula de soldadura con vallado de seguridad completo |
Parámetros habituales de las juntas en el sector energético
Chapa de caldera de acero al carbono de 12 mm
Configuración GMAW: 260–280 A, 28–30 V
Velocidad de avance: 40–55 cm/min
Alimentación del hilo: 12–14 m/min con hilo ER70S-6 de 1,2 mm
Tubería de aleación Schedule 80 (pasada de raíz)
Parámetros TIG: 140–180 A, 10–12 V
Velocidad de avance: 8–12 cm/min
Varilla de aporte: ER80S-B2 de 2,4 mm
* Los parámetros reales dependen del ajuste, la posición y las especificaciones del procedimiento de soldadura cualificado (WPS).
Casos prácticos: automatización de la soldadura en centrales eléctricas
Producción de placas tubulares para calderas: central térmica de carbón, centro de China
Un fabricante de componentes para calderas que abastecía una central eléctrica de 2×660 MW en la provincia de Henan necesitaba soldar 280 juntas entre tubos y colectores por cada colector de caldera. Cuatro soldadores que realizaban soldadura manual con rotación tenían dificultades para reducir la tasa de rechazo radiográfico del 9 %.
Con un posicionador giratorio y seguimiento de la junta mediante arco, la célula de Zhouxiang completó 112 juntas por turno. El sistema mantuvo de forma uniforme las temperaturas entre pasadas por debajo de 250°C y redujo los rechazos radiográficos al 1,8 %.
«El robot se encarga de las juntas repetitivas, mientras que nuestro personal experimentado se ocupa de las transiciones complejas y la inspección final».
— Supervisor de producción, planta de calderas de Henan
Soldadura de cordones de cubas de transformadores: fábrica eléctrica, este de China
La fabricación de cubas de transformadores de 110 kV y 220 kV requería 48 metros de cordones de soldadura continuos. La producción manual llevaba 14 horas y los problemas de deformación afectaban al 30 % de las unidades.
Dos estaciones de trabajo sobre carriles de 3 metros cubrían paneles de longitud completa en una sola configuración. Al controlar el aporte térmico y la secuencia de soldadura, el sistema consiguió soldaduras en ángulo uniformes con una longitud de lado de 6mm y una desviación inferior a 1mm.
«La estación de enderezado posterior a la soldadura pasó de ser nuestro mayor cuello de botella a estar prácticamente parada. Eso por sí solo justificó la inversión».
— Director de planta, fábrica de Jiangsu
Fabricación de tramos prefabricados de tubería de vapor: contratista EPC, sudeste asiático
Se necesitaban 1.200 tramos prefabricados de tubería de alta presión ASTM A335 P22 conforme a las normas ASME B31.1 para una central de ciclo combinado en Vietnam, con un plazo estricto de 9 meses.
Zhouxiang suministró una célula de doble proceso TIG/GMAW con visión láser. Cada registro de soldadura quedó vinculado a los números de colada de materiales correspondientes, lo que garantizó la trazabilidad completa de estas infraestructuras energéticas críticas.
Seguridad, certificaciones y normas del sector
La soldadura para el sector energético exige cumplir estrictamente los códigos para equipos a presión, las normas de soldadura estructural y la normativa de seguridad laboral. Los sistemas de Zhouxiang están diseñados para superar los referentes internacionales de seguridad.
Marcado CE de maquinaria
ISO 9001:2015
ISO 3834-2
ISO 10218-1
ISO 9283:1998
Códigos de soldadura aplicables
- ASME BPVC: Section I (calderas), Section VIII (recipientes) y Section IX (cualificaciones). Procedimientos cualificados con PQR/WPS.
- AWS D1.1: Rige la soldadura de soportes estructurales y plataformas en centrales eléctricas. Exige pruebas completas de cualificación de operarios.
- ASME B31.1 Power Piping: Tuberías de vapor y agua de alimentación a alta presión que requieren inspección RT o UT.
- Serie IEEE C57: Normas para la fabricación de cubas de transformadores de potencia y requisitos de ensayo estrictos.
Auditoría de trazabilidad: Cada célula registra en tiempo real la tensión, la corriente, la velocidad del hilo y el caudal de gas. Los sistemas detectan desviaciones >±5 % y activan pausas automáticas para cumplir los requisitos de las auditorías de calidad ASME.
Guía de precios de robots de soldadura para el sector energético
Célula de una estación
$85.000 – $120k
Robot de 6 ejes + fuente de alimentación de soldadura + posicionador básico
Bridas y soportes
Sistema de gama media
$150.000 – $220k
+ Seguimiento de la junta, programación offline y cerramiento de seguridad
Calderas y tramos prefabricados de tubería
Célula llave en mano completa
$250.000 – $320k
+ Útiles de fijación personalizados, manipulación de materiales y procesos múltiples
Cubas y colectores de gran tamaño
Línea de dos robots
$380.000 – $500k+
Posicionador compartido + integración completa de la línea de producción
Paredes membranaInfluencia del alcance y la carga útil
Un robot con un alcance de 1.400 mm cuesta un 15–25 % menos que uno de 2.000 mm. Sin embargo, los componentes del sector energético —paneles de caldera y cubas— suelen requerir el mayor alcance para evitar colisiones dentro de la célula.
Sensores y paquetes de precisión
El seguimiento mediante arco añade $8k–$15k. El seguimiento con visión láser ($20k–$35k) es esencial para soldaduras críticas de recipientes a presión, donde la precisión debe mantenerse dentro de ±0,3 mm.
Dinámica de la manipulación de materiales
Un posicionador básico de 2 ejes ($10k–$25k) es adecuado para trabajos pequeños, mientras que los cabezales de posicionador para trabajos pesados, destinados a cubas de transformadores de 5 toneladas, cuestan entre $30k–$60k según la estabilidad de la carga.
Integración y ciclo de vida
Reserve un 10–15 % para la puesta en marcha. Zhouxiang ofrece paquetes completos llave en mano directamente de fábrica, que incluyen robot, fuente de alimentación de soldadura y formación para maximizar la productividad desde el primer día.
Centro de ingeniería para el sector energético
Herramientas interactivas para validar el ROI, calcular los costes operativos y seleccionar el sistema robotizado más adecuado para proyectos de infraestructuras energéticas.
Análisis del plazo de recuperación de la inversión
Estimador de costes operativos
Coste estimado por tonelada
420$/tonelada
Eficiencia frente al trabajo manual
Solicite una auditoría de costes
+45%
Selector de configuración del sistema
Sistema recomendado
Estación montada sobre carril
Configuración de ejes
Ver especificaciones
6+1ejes
Preguntas frecuentes
Un robot de soldadura diseñado específicamente para el sector energético cuesta entre $85.000 y $320.000, según el alcance, la carga útil y el número de ejes externos. Una célula de soldadura básica de una estación cuesta a partir de $85.000 a $120.000. Los sistemas de gama media con sensores de seguimiento de la junta y programación offline cuestan entre $150.000 a $220.000. Las células de soldadura llave en mano completas para placas tubulares de caldera o cubas grandes de transformadores pueden alcanzar los $250.000 a $320.000.
GMAW (MIG) y GTAW (TIG) cubren la mayoría de los trabajos del sector energético. MIG suelda acero al carbono con tasas de deposición de 3–8 kg/hr para paneles de caldera y soportes estructurales. TIG realiza pasadas de raíz en juntas sometidas a presión y componentes internos de acero inoxidable, donde la integridad de la soldadura es fundamental. Algunas células incorporan soldadura por plasma o por arco sumergido para chapas gruesas.
Sí. Los robots de soldadura modernos de 6 ejes, equipados con programación de varias pasadas y seguimiento adaptativo de la junta, sueldan juntas con espesores de pared de 6 mm hasta 80 mm. En colectores de caldera pesados con paredes de 40 a 60 mm, el robot realiza varias pasadas de relleno GMAW con aporte térmico controlado para evitar grietas por hidrógeno. Los operarios programan la primera pieza y, después, el robot repite la secuencia en juntas idénticas con una uniformidad constante entre pasadas.
La soldadura para el sector energético se rige por el ASME Boiler and Pressure Vessel Code (Sections I, VIII, and IX) y AWS D1.1. Las certificaciones de seguridad de los equipos incluyen el marcado CE (Directiva de máquinas 2006/42/EC) y ISO 10218-1. La gestión de calidad requiere ISO 3834-2 para la soldadura por fusión y la certificación de las instalaciones según ISO 9001.
No del todo. La soldadura robotizada se encarga de las juntas repetitivas y de gran volumen, donde la uniformidad es más importante. Los soldadores cualificados siguen siendo esenciales para las reparaciones en las instalaciones del cliente, las juntas especiales únicas y las posiciones a las que no llegan los robots. Los soldadores experimentados pasan a tareas de programación, inspección de calidad y supervisión de sistemas. La automatización permite a las instalaciones producir más con la misma plantilla, en lugar de sustituir a los profesionales.
La mayoría de los fabricantes recupera la inversión en un plazo de 14 a 24 meses. Una célula de soldadura robotizada suele sustituir dos puestos de soldadura y aumentar la producción diaria entre 40 y 60 percent. La reducción del retrabajo aporta un ahorro adicional del 8 a 12 percent. Si se tiene en cuenta también la reducción del desperdicio de consumibles gracias al control preciso de la alimentación del hilo, la inversión se amortiza en menos de dos años.
La programación con consola portátil permite al operario guiar el brazo robótico a lo largo de la trayectoria de soldadura y registrar puntos de paso; una junta a tope sencilla lleva 15–30 minutos. El software de programación offline reduce a la mitad el tiempo de configuración al simular las trayectorias en un modelo 3D CAD antes de cargarlas en el robot.
Los cobots trabajan junto a las personas sin vallado de seguridad (cargas útiles de <16 kg). Los robots industriales funcionan en células cerradas (cargas útiles de hasta 25 kg) a velocidad de producción plena. Los robots industriales son la opción habitual en el sector energético por sus ciclos de trabajo más largos, el mayor tamaño de las piezas y los estrictos requisitos de calidad de la soldadura.
Diario (10–15 min): limpiar las puntas de la antorcha y comprobar la alineación del hilo. Semanal: engrasar las juntas y verificar la calibración del TCP. Anual: inspeccionar por completo los servomotores y cambiar la grasa de los reductores. Con este mantenimiento, es habitual alcanzar tasas de disponibilidad superiores al 95 percent y reducir las paradas imprevistas a menos de 20 hours al año.
Sí. Con un sistema de cambio de utillaje, un robot cambia de antorcha MIG a TIG en unos 30 seconds. Una misma célula de soldadura puede realizar tanto pasadas de relleno estructurales como pasadas de raíz de precisión en el mismo ciclo de producción.
¿Preparado para automatizar la soldadura de sus equipos energéticos?
Cuéntenos qué aplicación de soldadura necesita. Nuestro equipo de ingeniería le recomendará la configuración adecuada del sistema de soldadura robotizada y le preparará un presupuesto detallado.
GARANTÍA DE RESPUESTA // EN 48 HORAS

